



G75 ingebedde cyclus voor draaien: CNC-programmeervoorbeeld & gids
G75 is de draaicyclus in de x-as.
Voor een volledige beschrijving van de G75 ingebedde cyclus voor draaien, lees dit artikel over de G75-draaicyclus.
Voor het eenregelformaat (één-blokformaat) van Fanuc G75, lees Fanuc G75-draaicyclus eenregelformaat.
U vindt wellicht een ander G75-draaicyclus CNC-programmeervoorbeeld hier: Fanuc G75-draaicyclus CNC-programvoorbeeld.
Uitleg van parameters van Fanuc G75-draaicyclus
N10 G75 R N20 G75 X Z P Q R
G75 Eerste CNC-programmeerblok
R = Terugkeerafstand
G75 Tweede CNC-programmeerblok
X = Draaidiepte.
Z = Laatste draaipositie in z-as.
P = Stapverhoging in x-as
Q = Stapverhoging in z-as.
R = Ontlastingshoeveelheid aan het einde van de snede.
G75 ingebedde cyclus voor draaien CNC-programmeervoorbeeld
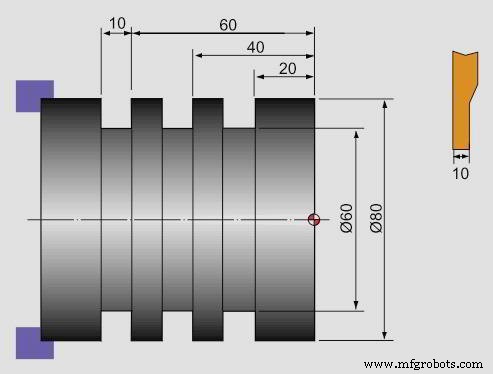
G75 ingebedde cyclus voor draaien CNC-programmeervoorbeeld
N10 G50 S500 T0100 N20 G97 S400 M03 N30 G00 X90.0 Z1.0 T0101 N40 X82.0 Z-60.0 N50 G75 R1.0 N60 G75 X60.0 Z-20.0 P3000 Q20000 F0.1 N70 G00 X90.0 N80 X200.0 Z200.0 T0100 N90 M30
Download de Seco Tools Machining Navigator-catalogus – Complete PDF-gids voor frezen, draaien & meer
CNC-circulaire interpolatie-tutorial: G02 & G03 G-codes onder de knie krijgen
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Beginner-vriendelijke draaibank CNC programmeergids
- CNC programmeren voor beginners: leren met een praktisch voorbeeld
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Geoptimaliseerde Fanuc G75 Nutcyclus: Een-regel Formaat Gids
- Faseer Nutten met G74 Diepboor Cyclus in CNC-programmering
- CNC-programmeergids: G76 draadcijclus voorbeelden voor kegeldraden
- G76-draaicyclus onder de knie krijgen: CNC-draadsnijgids
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld