



CNC-programmeren: Fase & radius met G01 G-code
CNC-programmeervoorbeeldcode om te demonstreren hoe een fase en radius (hoekafronding) geprogrammeerd wordt met G01 G-code.
Gemakkelijk te programmeren en begrijpen dat zelfs een beginners-niveau CNC-machinist kan begrijpen en dergelijke voorbeeldcodes programmeren.
Werkt meestal op Fanuc en vergelijkbare CNC-besturingen.
Geen extra G-code of techniek vereist. Hoeft alleen een "C" voor fase en een "R" voor radius in een CNC-programmablok met G01 G-code te zetten. Fase is 45° (45 graden).
Voor een korte beschrijving van hoe fase en hoekradius geprogrammeerd worden met G01 G-code, lees het volgende CNC-programmeerartikel Fase en radius programmeren met G01 G-code.
Een ander dergelijk programma-voorbeeld is hier G01 fase en hoekafronding een CNC-programma voorbeeld
Fase en Radius met G01 G-code
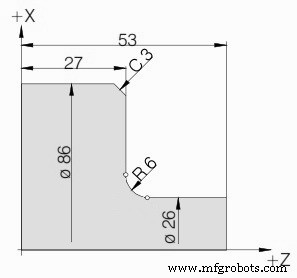
Fase en Radius Programma Voorbeeld met G01
N40 G01 X26 Z53 N50 G01 X26 Z27 R6 N60 G01 X86 Z27 C3 N70 G01 X86 Z0
CNC machine
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- G01 onder de knie krijgen: Fase & hoekafronding in CNC-programmering
- Fase en radius programmeren met G01-code onder de knie krijgen
- G81 Boorcyclus met G91 Incrementale modus beheersen: Stap-voor-stap voorbeeldprogramma
- Absoluut & Incrementeel Werkstukposities in Heidenhain CNC-besturingen
- Sinumerik 810 CNC Frees Straal & Fase Programmeren – Stap-voor-stap Voorbeeld
- Haas CNC Programmeren: Hoekafronding & Faseer met G01 C & R
- Mazak G01.1: Draaien met C-as interpolatie – Praktisch voorbeeld
- C++ Classes & Objects: Praktische Handleiding met Code‑Voorbeelden