



8 veelvoorkomende fouten die frees levensduur verkorten
Vermijd deze 8 fouten voor langere frees levensduur
1. Te snel of te langzaam draaien beïnvloedt levensduur
Het bepalen van de juiste snelheden en voedingen voor uw gereedschap en operatie kan een gecompliceerd proces zijn, maar het begrijpen van de ideale snelheid (RPM) is noodzakelijk voordat u uw machine begint te draaien om correcte gereedschapslevensduur te garanderen. Een gereedschap te snel draaien kan suboptimale spangrootte of zelfs catastrofale gereedschapsfalen veroorzaken. Integen, een lage RPM kan resulteren in uitschuiving, slechte afwerking, of simpelweg verminderde metaalverwijderingssnelheden. Als u onzeker bent wat de ideale RPM voor uw klus is, neem contact op met de gereedschapsfabrikant.
2. Te weinig of te veel voeden
Een ander kritisch aspect van snelheden en voedingen, de beste voedsnelheid voor een klus varieert aanzienlijk per gereedschaptype en werkstukmateriaal. Als u uw gereedschap draait met te lage voedsnelheid, loopt u het risico spannen te her-snijden en gereedschapslijtage te versnellen. Als u uw gereedschap draait met te hoge voedsnelheid, kunt u gereedschapsbreuk veroorzaken. Dit is met name waar met miniature tooling.
3. Traditioneel ruwfreesen gebruiken
Terwijl traditioneel ruwfreesen'occasioneel nodig of optimaal is, is het over het algemeen inferieur aan High Efficiency Milling (HEM). HEM is een ruwfreestechniek die een lagere Radiale Snijdiepte (RDOC) en een hogere Axiale Snijdiepte (ADOC) gebruikt. Dit verspreidt slijtage gelijkmatig over de snijrand, dissipeert hitte, en vermindert de kans op gereedschapsfalen. Naast het dramatisch verlengen van gereedschapslevensduur, kan HEM ook een betere afwerking en hogere metaalverwijderingssnelheid produceren, wat het een alom efficiëntieboost voor uw winkel maakt.
4. Onjuiste gereedschapshouding en effect op levensduur
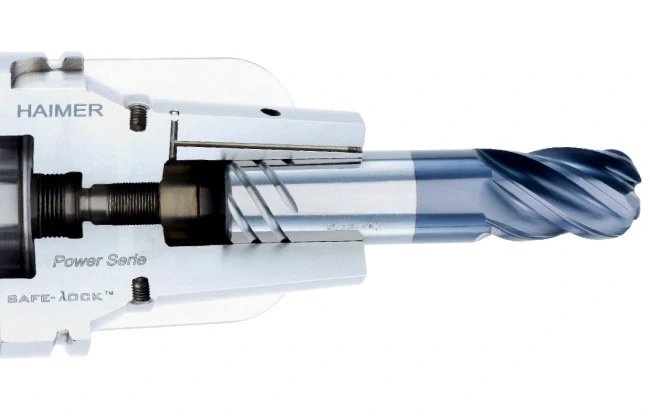
Correcte draaiparameters hebben minder impact in suboptimale gereedschapshouding situaties. Een slechte machine-tot-gereedschap verbinding kan gereedschaps run-out, pull-out, en afkeur onderdelen veroorzaken. Over het algemeen gesproken, hoe meer contactpunten een gereedschapshouder heeft met de schank van het gereedschap, hoe veiliger de verbinding. Hydraulische en shrink fit gereedschapshouders bieden verhoogde prestaties ten opzichte van mechanische verstijvingsmethoden, evenals bepaalde schankmodificaties, zoals Helical's ToughGRIP schanken en de Haimer Safe-Lock™.
5. Geen variabele helhoek/pitch geometrie gebruiken
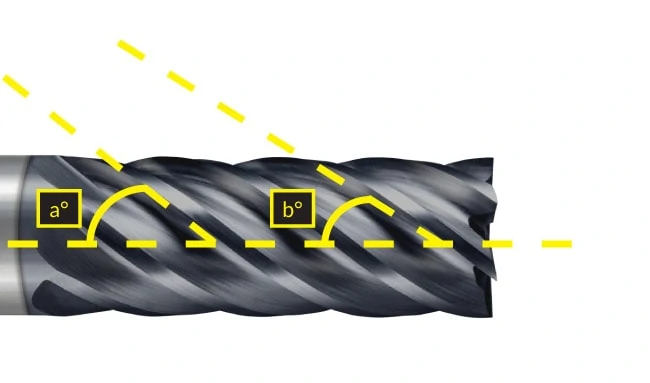
Een feature op een verscheidenheid van high performance frezen, variabele helhoek, of variabele pitch, geometrie is een subtiele afwijking van standaard frees geometrie. Deze geometrische feature zorgt ervoor dat de tijdsintervallen tussen snijrand contact met het werkstuk gevarieerd zijn, in plaats van gelijktijdig met elke gereedschapsrotatie. Deze variatie minimaliseert chatter door harmonische trillingen te verminderen, wat de gereedschapslevensduur vergroot en superieure resultaten produceert.
6. Verkeerde coating kiezen slijt aan levensduur
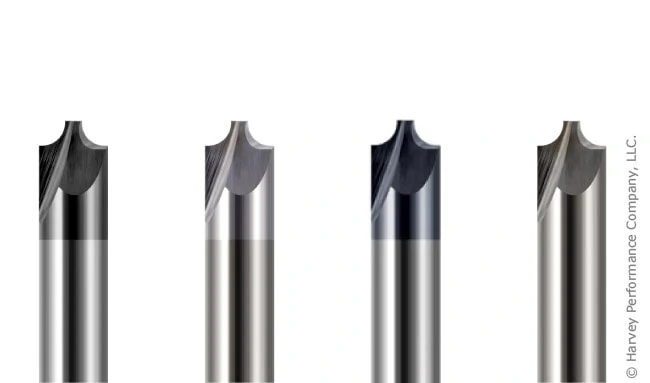
Ondanks marginaal duurder, kan een gereedschap met een coating geoptimaliseerd voor uw werkstukmateriaal den Unterschied maken. Veel coatings verhogen slijmbaarheid, wat natuurlijke gereedschapslijtage vertraagt, terwijl anderen hardheid en abrasieweerstand verhogen. Echter, niet alle coatings zijn geschikt voor alle materialen, en het verschil is het meest duidelijk in ferreuze en non-ferreuze materialen. Bijvoorbeeld, een Aluminium Titanium Nitride (AlTiN) coating verhoogt hardheid en temperatuurbestendigheid in ferreuze materialen, maar heeft een hoge affiniteit voor aluminium, wat werkstukhechting aan het snijgereedschap veroorzaakt. Een Titanium Diboride (TiB2) coating, aan de andere kant, heeft een extreem lage affiniteit voor aluminium, en voorkomt snijrand opbouw en spanverpakking, en verlengt gereedschapslevensduur.
7. Lange snijlenge (LOC) gebruiken
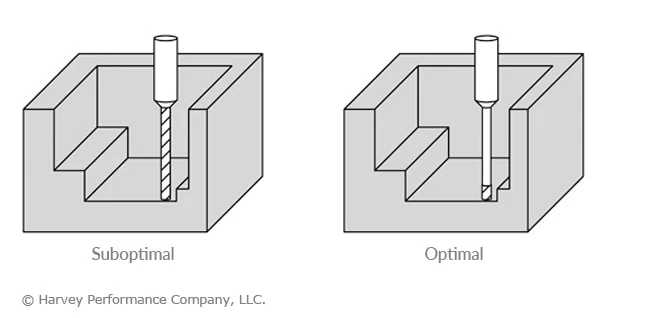
Terwijl een lange snijlenge (LOC) absoluut noodzakelijk is voor sommige klussen, met name in afwerkoperaties, vermindert het de stijfheid en sterkte van het snijgereedschap. Als algemene regel, moet een gereedschap's LOC alleen zo lang zijn als nodig om te garanderen dat het gereedschap zoveel mogelijk van zijn oorspronkelijke substraat behoudt. Hoe langer een gereedschap's LOC, hoe vatbaarder voor uitschuiving het wordt, wat op zijn beurt de effectieve gereedschapslevensduur vermindert en de kans op breuk verhoogt.
8. Verkeerd flute aantal kiezen
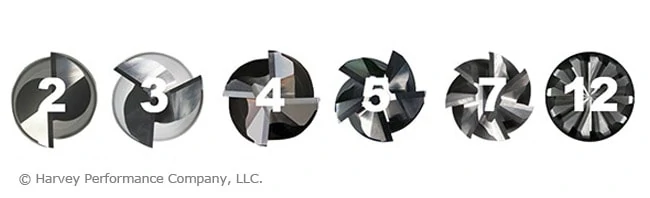
Zo simpel het lijkt, heeft een gereedschap's flute aantal een direct en opmerkelijk effect op zijn prestaties en draaiparameters. Een gereedschap met een laag flute aantal (2 tot 3) heeft grotere flute valleien en een kleinere kern. Net als bij LOC, hoe minder substraat overblijft op een snijgereedschap, hoe zwakker en minder stijf het is. Een gereedschap met een hoog flute aantal (5 of hoger) heeft van nature een grotere kern. Echter, hoge flute aantallen zijn niet altijd beter. Lage flute aantallen worden typisch gebruikt in aluminium en non-ferreuze materialen, deels omdat de zachtheid van deze materialen meer flexibiliteit toelaat voor verhoogde metaalverwijderingssnelheden, maar ook vanwege de eigenschappen van hun spannen. Non-ferreuze materialen produceren meestal langere, draadachtigere spannen en een lager flute aantal helpt spanher-snijden te verminderen. Hogere flute aantal gereedschappen zijn meestal nodig voor harder ferreuze materialen, zowel voor hun verhoogde sterkte als omdat spanher-snijden minder een probleem is aangezien deze materialen vaak veel kleinere spannen produceren.
CNC machine
- Fiix Mobile App: Veldwerk stroomlijnen voor onderhoudsteams
- 3 Bewezen Strategieën om de Levensduur van Uw CNC-Machine Te Verlengen
- Bewezen Strategieën om de Levensduur van Uw Pon Gereedschappen te Verlengen
- Bewezen Strategieën om Tool Pon Levensduur te Verlengen en Downtime te Minimaliseren
- Maximaliseer de Levensduur van Ponstang: 5 Bewezen Strategieën
- Inzet Frezen: Een Uitgebreide Gids voor Efficiëntie en Prestaties
- 4 Kritische Tekenen Dat Uw Motor Op Het Puntstaat Te Falen
- Maximaliseer Standtijd & Verhoog Productiviteit: 5 Bewezen Strategieën
- 5 Bewezen Strategieën voor Betere Kwaliteit Platen Metaal Onderdelen
- Top 5 Strategieën om Corrosieweerstand van Metaalcomponenten te Verbeteren
- 3 Verborgen Factoren Die Uw Luchtkwaliteit In Het Gedrang Brengen