



Metal Injection Molding (MIM) Optimaliseren: Veelvoorkomende Problemen en Bewezen Oplossingen
Omdat MIM-technologie de nauwkeurigheid en uniformiteit van de materiaalsamenstelling kan garanderen, is het de sleutel tot het oplossen van nieuwe materiaalproblemen en speelt het een beslissende rol in de ontwikkeling van nieuwe materialen.
In deze post praten we voornamelijk over de voorzorgsmaatregelen voor het gebruik van MIM-technologie en hoe kwaliteitsproducten te produceren door het productieproces te controleren vanaf de volgende twee aspecten:
- Metaalpoederproductiemethoden
- Welke problemen kunnen optreden in verschillende procedures en hoe ze op te lossen.
Na het lezen van deze post kunt u weten welke methoden vereist zijn en de productie-efficiëntie verbeteren tijdens het proces.
1. Metaalpoederproductiemethoden
Poeder voorbereiden is de eerste stap in MIM. Met de ontwikkeling van de poedermetallurgie-industrie, worden steeds meer verschillende typen poeders vereist.
Bijvoorbeeld, vanuit het oogpunt van de materiaalbereik, niet alleen metaalpoeder maar ook legeringspoeder, metaalverbindingpoeder worden gebruikt; In termen van deeltjesgrootte, zijn poeders van diverse deeltjesgroottes van grof poeder met een deeltjesgrootte van 500 tot 1000 μm en ultrafijn poeder met deeltjesgrootte van minder dan 0,5 μm in grote vraag.
Om te voldoen aan diverse eisen voor poeders, zijn er diverse methoden voor het produceren van poeders. Deze methoden zijn niets meer dan het omzetten van metaal of legering in vast, vloeibaar of gasvormige toestand in een poedertoestand.
1.1 Methoden voor het omzetten van vast metaal in poeder omvatten:
(1) Mechanische vermaling en galvanische corrosie methoden voor het produceren van metaal- en legeringspoeders uit vaste metalen en legeringen.
(2) Een reductiemethode voor het produceren van metaal- en legeringspoeders uit vaste metaaloxiden en zouten.
(3) Reductie-chemische behandeling van metaalverbindingpoeders uit metaal- en legeringspoeders, metaaloxiden en niet-metaalpoeders.
1.2 Methoden voor het omzetten van vloeibaar metaal in poeder omvatten:
(1) Verstuivingmethode voor het produceren van legeringspoeder uit vloeibaar metaal en legering.
(2) Verplaatsingsmethode en oplossing waterstof reductiemethode voor het produceren van metaallegering en coatingpoeder uit metaalzoutoplossing; gesmolten zout bepaling methode voor het produceren van metaalpoeder door neerslag uit gesmolten metaalzout.
1.3 Methoden voor het omzetten van gasvormig metaal in poeder omvatten:
(1) Stoomcondensatiemethode voor het produceren van metaalpoeder;
(2) Koolstof-gebaseerde thermische dissociatiemethode voor het dissociëren van gasvormige koolstofsubstraten van metalen, legeringen en gecoate poeders.
Echter, vanuit de essentie van het proces, kunnen de bestaande methoden breder in twee grote categorieën worden ingedeeld: mechanische en fysisch-chemische methoden.
De mechanische methode is een proces waarbij de grondstof mechanisch vermalen wordt en de chemische samenstelling in wezen onveranderd blijft; de fysisch-chemische methode is een proces om poeder te verkrijgen door de chemische samenstelling of aggregatietoestand van de grondstof te veranderen door chemische of fysieke werking.
2. Welke problemen kunnen optreden in verschillende procedures en hoe ze op te lossen?
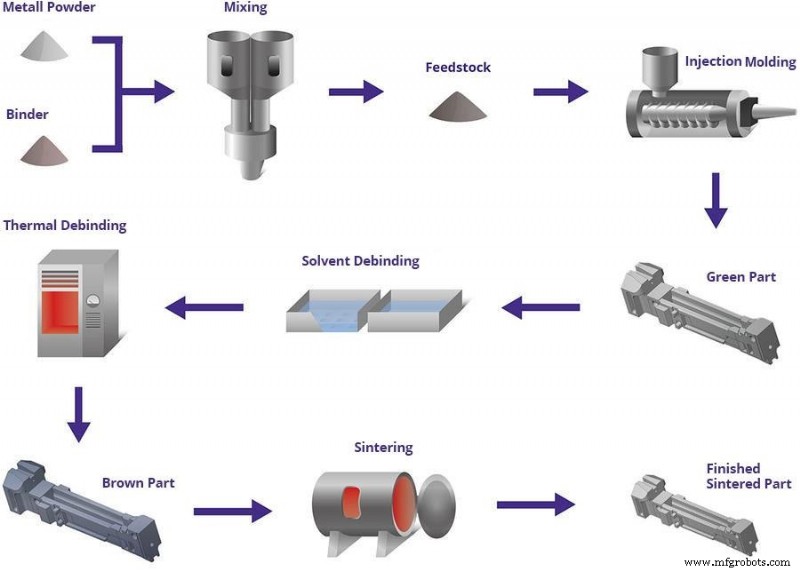
Het MIM-proces bestaat hoofdzakelijk uit deze stappen: feedstock samenstellen, injecteren, ontbinden en sinteren. Veel problemen kunnen tijdens deze procedures optreden. Vervolgens zullen we ons voornamelijk richten op deze problemen en enkele suggesties voor het oplossen ervan doen.
2.1 Problemen bij injecteren en hoe ermee om te gaan
A. Randinstorting
Randinstorting wordt doorgaans veroorzaakt door onevenredige materiaaldichtheid en onjuiste demolding. Dit probleem kan geëlimineerd worden door de persmethode te verbeteren en de demolding-omstandigheden te verbeteren.
B. Scheuren
De scheur wordt voornamelijk veroorzaakt door de verkeerde demolding-modus en slechte persbaarheid van het materiaal. In dit opzicht is het belangrijk om het poedercompacttype te verbeteren en de juiste vormvrijgavemethode aan te nemen.
C. Afmetingsdefecten
Overmatige vormslijtage of onredelijke procesparameterinstellingen kunnen afmetingsdefecten veroorzaken. Om dergelijke problemen te vermijden, moeten hardmetaalvormen gebruikt worden en het productieproces aangepast worden.
D. Oppervlaktekras
De hardheid van de kaviteit van de vorm is laag, wat resulteert in gedeeltelijke krasing van het kaviteitsoppervlak. Smeermiddel moet worden toegevoegd om dit probleem te vermijden.
2.2 Problemen bij sinteren en hoe ze aan te pakken
A. Lijmende koolstofafzetting
De hoge dichtheid van het gesinterde deel, de ongeschikte pre-tropische temperatuur, de onredelijke ovens temperatuurinstelling, en de grote mesh band lading zullen lijmende koolstofdepositie veroorzaken. De tegenmaatregelen zijn: de lading verminderen, de pre-tropische zone verlengen, en een snelle-verbrandingsapparaat installeren.
B. Korrelvormige koolstofafzetting
Wanneer de atmosfeergas te langzaam beweegt, of de uitlaatpijp onjuist is ontworpen, kunnen deeltjeskoolstofafzettingen bestaan. Het moet verbeterd worden door de totale stroom van de atmosfeergas te verhogen, de richting van de atmosfeergasstroom te veranderen en de ventilatie van de uitlaatpijp te controleren.
C. Ernstige oxidatie
Wanneer de in de oven binnenkomende atmosfeergas te vochtig is of het drukverschil tussen de twee uiteinden van de oven niet geschikt is, wordt het product ernstig geoxideerd. Dit vereist het herstellen van de bron van oxidant tijdens het productieproces.
D. Ontkoolstofing
In het productieproces, als lucht in de oven lekt of de koolstofdioxidegehalte van de atmosfeergas hoog is, kan ontkoolstofing optreden.
Om ontkoolstofing te vermijden, kunnen stikstof en aardgas in de trage afkoelzone worden toegevoegd, of u kunt de initiële hoeveelheid toegevoegd grafiet controleren.
Dat is alle kwaliteitskwesties die u over Metal MIM moet weten. We hopen dat het nuttig zou zijn! Aarzel niet om uw reacties hieronder te laten als u vragen heeft.
Let op: Wij bezitten de afbeeldingen die in deze post gebruikt worden niet. Neem gerust contact met ons op als ze van u zijn, en we zullen ze zo snel mogelijk verwijderen.
Productieproces
- Spuitgietmachines: Ontwerp, Bedrijf, Toepassingen, Voor- en Nadelen
- Hybride Additive & Injectiegieten: Een Nieuw Paradigma voor Productielevenscycli
- Top 5 Productierisico's & Bewezen Oplossingen voor Werkplekveiligheid
- Aluminium Injectiegieten: Efficiënte, Kostenbesparende Productie van Complexe Onderdelen
- Kunststof Spuitgijen Onder de Knie voor Efficiënte Productie
- Premium, Kosten-efficiënte Kunststof Spruitgietdiensten
- Injectiegietkosten begrijpen: een praktische gids voor schatting
- Metal Injection Molding: Proces, Toepassingen & Voordelen
- Sinteren van refractaire metaalpoeders: processen, classificaties en prestatieresultaten
- High‑viscositeit PEEK Compounds: Optimaal voor injectiemoulding en extrusie
- Thermohardende Injectiemoulding: Voordelen, Nadelen en Expert Guidance