



Staavlassen Uitgelegd: Apparatuur, Technieken en Stapsgewijze Handleiding
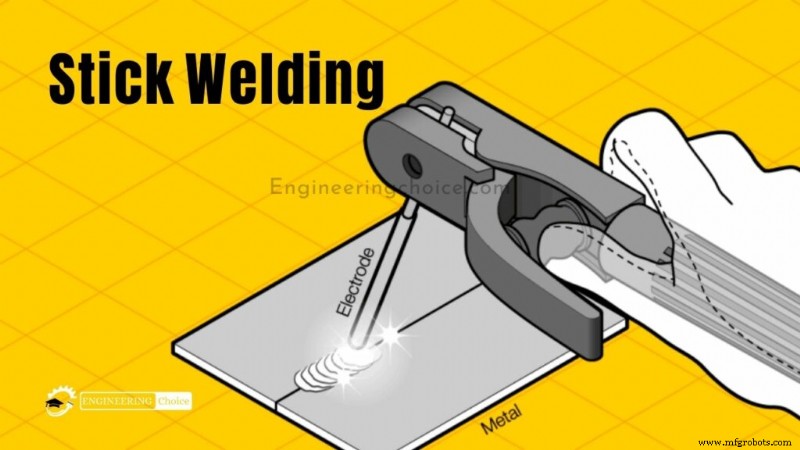
Staavlassen wordt uitgevoerd door een elektrische boog te slaan tussen een metalen elektrode en het werkstuk. Een elektrische stroom loopt door de elektrode en smelt deze in het werkstuk en vormt een lasbad. De elektrode is bedekt met een laag flux die smelt en het lasbad beschermt tegen besmetting door de atmosfeer.
De flux vormt een laag slak die op de lasdraad gevormd wordt en die afgekaapt en afgeborsteld moet worden zodra de las voltooid is. Het is een eenvoudige procedure die populair is bij buitenshuise lassers omdat het niet beïnvloed wordt door wind – in tegenstelling tot MIG en TIG lassen die gascilinders gebruiken.
Wat is Staavlassen (SMAW)?
Beschermde metaalbooglassen (SMAW), ook bekend als handmatig metaalbooglassen (MMA of MMAW), fluxbeschermde booglassen, of informeel als staavlassen, is een handmatig booglassenproces dat een verteerbare elektrode bedekt met flux gebruikt om de las te leggen.
Een elektrische stroom, in de vorm van wisselstroom of gelijkstroom van een lasstroombron, wordt gebruikt om een elektrische boog te vormen tussen de elektrode en de metalen die samengevoegd moeten worden. Het werkstuk en de elektrode smelten en vormen een bad van gesmolten metaal (het lasbad) dat afkoelt om een naad te vormen.
Terwijl de las gelegd wordt, ontbindt de fluxbekleding van de elektrode zich, geeft dampen af die dienen als beschermingsgas en een laag slak leveren, die beide het lasgebied beschermen tegen atmosferische besmetting.
Vanwege de veelzijdigheid van het proces en de eenvoud van zijn apparatuur en bediening, is beschermde metaalbooglassen een van de werelds eerste en meest populaire lasprocessen.
Het domineert andere lasprocessen in de onderhouds- en reparatieindustrie, en hoewel fluxkernbooglassen in populariteit groeit, blijft SMAW uitgebreid gebruikt in de constructie van zware staalstructuren en in industriële fabricage. Het proces wordt voornamelijk gebruikt om ijzer en stalen (inclusief roestvrij staal) te lassen, maar aluminium, nikkel en koperlegeringen kunnen ook met deze methode gelast worden.
Wat Heeft U Nodig om te Beginnen met Lassen?
1. Veiligheidsuitrusting
Bij lassen is de belangrijkste overweging altijd uw veiligheid. U moet alle veiligheidsinformatie en instructies die meegeleverd worden met de handleiding voor elk apparaat dat u gebruikt bij staavlassen, lezen en volgen.
Bij lassen hebt u lichaamsbescherming nodig om te beschermen tegen de hitte en ultraviolet stralen en vonken geproduceerd door de boog. Vuurwerende langgemouwde kleding beschermt uw lichaam, en veiligheidsbril en een lashelm beschermen uw hoofd en ogen.
Lassen mag alleen uitgevoerd worden wanneer er adequate ventilatie is vanwege de roken die geëmiteerd worden. Als u buiten in een bries bent, bent u prima, maar als u binnen bent, hebt u ventilatie nodig. Afzuiging is de beste manier om roken uit het gebied te verwijderen.
2. Staal Lasser
U kunt geen staavlassen doen zonder een staallasser. U kunt een multipurpose lasser gebruiken die u meer dan één type lassen laat uitvoeren, bijvoorbeeld MIG, TIG & Staal. Of u kunt een staal-enkel lasser gebruiken, wat veel goedkoper is.
Er zijn veel lassers op de markt. U kunt onze volledige gids over het kiezen van een staallasser raadplegen voor meer hulp hierover.
3. Aardklem
Uw aardklem wordt meestal meegeleverd met de lasser. Hij moet in de staallasser gestoken en aan het werkstuk geklemd worden.
4. Slak Verwijderingsgereedschappen
Staavlassen produceert slak over uw las. Om die reden moet u de las opruimen nadat u het gedaan hebt. U gebruikt best een slakkapper en hamer om de slak af te kappen, en dit op te volgen door te schrobben met een draadborstel.
5. Uw Elektrode Kiezen
Er zijn honderden verschillende typen staalelektrodes, en u moet de juiste kiezen die past bij uw lasproject. De meest populaire zijn 6010, 6011, 6012, 6013, 7014, 7024 en 7018.
Als u werkt aan zachte staal, zal elke E60 of E70 elektrode het werk doen. 7018 zijn waarschijnlijk de meest populaire elektrode van al deze en produceren echt sterke lassen, maar 6013 zijn een goede keuze voor beginners.
Om te begrijpen welke elektrode te kiezen, moet u begrijpen wat elk van de 4 cijfers betekent.
- De eerste twee cijfers tonen de minimale treksterkte. Bijvoorbeeld, een 60.000-psi treksterkte elektrode begint met 60. Dit moet overeenkomen met de basismetaalsterkte-eigenschappen.
- Het derde cijfer geeft aan in welke posities de elektrode gebruikt kan worden bij lassen. Nummer één vertegenwoordigt de mogelijkheid om in elke positie gebruikt te worden, terwijl nummer 2 alleen in plat positie gebruikt kan worden.
- Het vierde cijfer vertelt u de stroom die u voor de elektrode kunt gebruiken, en de bekleding op de elektrode. We hebben een referentietabel hieronder.
6. Staavlassen Instelling
Staavlassen is een tamelijk eenvoudige instelling. Onthoud dat uw polariteitsinstellingen afhangen van de elektrode die u gebruikt, dus controleer of het AC/DC-/DC+ is. Om te beginnen probeer enkele 6013 elektrodes op DCEN op enkele 3/16-inch staalplaten.
Hoe Uw Eerste Staallas Te Leggen
Dus, u hebt alles ingesteld, nu bent u klaar om een las te leggen. Zorg ervoor dat uw instellingen alle correct zijn en pak een paar stukken schrootmetaal en leg ze neer als een stootnaat. Staavlassen vereist een beetje vaardigheid, dus het is altijd het beste om eerst op schrootmetaal te oefenen voordat u erin springt en probeert te lassen op een echt project.
De Boog Slaan
Zodra de volledige elektrode in de elektrodedhouder zit, schakel de lasser in. Om de boog te slaan, plaats de punt van de elektrode op het metaal, en sleep hem snel alsof u een lucifer aansteekt. Als de boog gevormd is, til de elektode heel licht op en dan kunt u het ook over het metalen trekken.
De elektrode kleeft aan het metaal, breek het af door het een lichte draai te geven. Als de boog uigaat, dan heeft u de elektrode te hoog van het oppervlak getild en had hij lager moeten zijn. Eenmaal de boog brandt, moet hij een geluid maken als bakende spek, klinkt hij luid en agressief dan moet u de amperage verlagen.
De Elektrode Bewegen
Eenmaal u de boog heeft aangebrand, moet u de elektrode over de naat bewegen om de las uit te voeren. Voordat u de elektrode beweegt, moet u hem op de correcte hoek hebben, wat tussen 15 en 30 graden ten opzichte van de verticale is.
Staavlassen Hoek
Eenmaal u hem op de correcte hoek heeft, moet u de elektrode langzaam naar u toe trekken. U kunt de elektrode niet duwen omdat de slak in het lasbad vastzit en porositeit veroorzaakt.
U moet een stevige hand houden, probeer uw andere elleboog op de tafel te rusten en uw hand die de elektrode vasthoudt te stabiliseren. Test het een paar keer en lost problemen op met de troubleshooting sectie aan het einde van deze post.
Andere Lasposities
Als u een keelnaat las aan een omgekeerde T-naat, moet u de hoek aanpassen tot ongeveer 35 graden opwaarts vanaf de horizon. Dit is omdat de las zal beginnen iets te zakken door de zwaartekracht als de hoek niet aangepast wordt om de draad terug te duwen tegen de zwaartekracht.
Hoe meer slak er gecreëerd wordt, des te groter de hoek die u nodig hebt. Als uw hoek te klein is, zal de slak in uw lasbad vallen en lasdefecten veroorzaken.
Veelvoorkomende Fouten en Hoe Ze Te Verminderen
Wanneer u begint met staavlassen is het waarschijnlijk dat u enkele fouten maakt, zelfs als u ervaren bent in MIG of TIG. De meest voorkomende fouten die ik zie zijn een te lange boog hebben, de verkeerde sleep hoek, lassen met de verkeerde snelheid, en de verkeerde temperatuur.
- Veel Spatter: Er zijn veel oorzaken voor te veel spatter tijdens lassen, een van de meest voorkomende is een te lange boog. U moet de elektrode alleen net boven het werkstuk houden, anders kan de boog niet focussen en springt hij willekeurig rond in plaats van glad te zijn. Als er spatter is en de boog een luid kreunend geluid laat horen, heeft u waarschijnlijk de amperage te hoog staan en moet u hem verlagen.
- Porositeit: Een van de hoofdoorzaken van porositeit in een staallas is de elektrode onder een te stille hoek houden. Als u de slak niet aan de achterkant van het lasbad houdt door de elektrode terug te trekken onder een hoek, zal de slak in het bad mengen en porositeit veroorzaken.
- Ondercut: Undercut is een klein krater aan de teen van de las tussen de las en de metalen plaat, wat de las zwakker maakt. Als u undercut hebt en de las verbrand ogend lijkt, probeer de amperage te verlagen omdat het te heet is.
- Dunne Lasdraad: De ideale staallasdraad zal ruwweg 2,5 keer de diameter van de elektrode zijn. Als de las erg smal is, zal hij niet voldoende penetratie hebben. Probeer te vertragen tot ongeveer de helft van de snelheid waarmee u de elektrode initieel trok en u zou betere resultaten moeten zien.
- Bultende Lasdraad: Als u de elektrode te langzaam trekt, zal het vullingmetaal opslaan en bulderig zijn. Een andere oorzaak is de amperage te laag hebben wat de penetratie beperkt en het vullingmetaal doet liggen op de naat.
- Problemen Boog Starten: Als u problemen heeft met het starten van de boog, dan is het omdat het te koud is wat een zwakke boog veroorzaakt. Probeer het met 15 ampère of zo te verhogen en kijk of het gemakkelijker gaat.
Vijf Stappen om Uw Staavlassen Techniek te Verbeteren
Voor veel mensen, vooral diegenen die er nieuw in zijn of misschien niet elke dag lassen, is staavlassen, anders bekend als beschermde metaalbooglassen (SMAW), een van de moeilijkere processen om te leren. Ervaren lassers die een stinger kunnen oppakken, een elektrode erin stoppen, en keer op keer geweldige lassen neerleggen, kunnen grote ontzag influeren in de rest van ons. Ze maken het er gemakkelijk uit zien.
De rest van ons kan er mee worstelen. En hoeven we niet, niet als we aandacht besteden aan vijf basiselementen van onze techniek: stroom instelling, lengte van de boog, hoek van de elektrode, manipulatie van de elektrode, en reissnelheid of CLAMS, voor kort. Het correct aanpakken van deze vijf basisgebieden kan uw resultaten verbeteren.
1. Voorbereiding
Hoewel staavlassen het meest vergeefse proces is op vuil of roestig metaal, gebruik dat niet als excuus om het materiaal niet goed schoon te maken. Gebruik een draadborstel of slijper om vuil, smering of roest van het te lassen gebied te verwijderen.
Het negeren van deze stappen schaadt uw kansen om de eerste keer een goede las te maken. Onschone omstandigheden kunnen leiden tot barsting, porositeit, gebrek aan fusie, of insluitingen. Terwijl u er bent, zorg ervoor dat u een duidelijke plek heeft voor de werk-klem. Een goede, solide elektrische verbinding is belangrijk om de boogkwaliteit te handhaven.
Positioneer uzelf zodat u een goed zicht heeft op het lasbad. Voor het beste zicht, houd uw hoofd uit de lasroken aan de kant om ervoor te zorgen dat u in de naat last en de boog op de voorste rand van het bad houdt. Zorg ervoor dat uw houding u toestaat om de elektrode comfortabel te ondersteunen en te manipuleren.
Laat uzelf niet ontmoedigen! Er is een leercurve bij staavlassen, waar velen geloven dat het zijn naam kreeg omdat iedereen de elektrode aan het werkstuk vastlast bij het leren lassen.
2. Stroom Instelling
De elektrode die u selecteert zal bepalen of uw machine ingesteld moet zijn in DC positief, DC negatief, of AC. Zorg ervoor dat u het correct ingesteld heeft voor uw toepassing. (Elektrode positief biedt ongeveer 10 procent meer penetratie bij een gegeven amperage dan AC, terwijl DC rechte polariteit, elektrode negatief, dunner metalen beter last.)
De correcte amperage instelling hangt primair af van de diameter en het type elektrode dat u selecteert. De elektrode fabrikant geeft meestal de werkbereiken van de elektrode op de doos of bijgevoegde materialen aan.
Selecteer uw amperage gebaseerd op de elektrode (een algemene vuistregel is 1 amp per .001-inch van de elektrodediameter), laspositie (ongeveer 15 procent minder hitte voor bovenaan werk vergeleken met een platte las), en visuele inspectie van de afgeronde las. Pas uw lasser aan met 5 tot 10 ampere per keer, tot de ideale instelling bereikt is.
3. Lengte van de Boog
De correcte booglengte varieert met elke elektrode en toepassing. Als goed startpunt, mag de booglengte de diameter van het metalen deel (kern) van de elektrode niet overschrijden. Bijvoorbeeld, een 1/8-inch 6010 elektrode wordt ongeveer 1/8 inch van het basismateriaal gehouden.
4. Manipulatie van Elektrode
Elke lasser manipuleert de elektrode een beetje anders. Ontwikkel uw eigen stijl door anderen te observeren, te oefenen, en te noteren welke technieken de beste resultaten produceren. Let op dat bij materiaal van 1/4 inch en dunner, weven van de elektrode doorgaans niet nodig is omdat de draad breder zal zijn dan nodig. In veel gevallen is een rechte draad alles wat nodig is.
Om een bredere draad op dikker materiaal te creëren, manipuleer de elektrode van zijde naar zijde, creërend een continue reeks deels overlappende cirkels in een 'Z', halve cirkel of stutter-stap patroon. Beperk zijwaartse beweging tot twee keer de diameter van de elektrode kern. Om een breder gebied te bedekken, maak meerdere passes of gebruik stringer draden.
Bij verticaal opwaarts lassen, als u zich richt op het lassen van de zijkanten van de naat, zal het midden zichzelf verzorgen. Beweeg langzaam over het midden van de naat zodat het lasbad kan bijkomen, en pauzeer lichtjes aan de zijkanten om een stevige verbinding met de zijwand te garanderen. Als uw las eruitziet als visenschubben, bewoog u te snel vooruit en hield u niet lang genoeg op de zijkanten.
5. Reissnelheid
Uw reissnelheid moet u toestaan om de boog in het voorste derde van het lasbad te houden. Te langzaam reizen produceert een brede, convexe draad met ondiepe penetratie en de mogelijkheid van koude overlapping, waar de las eruitziet alsof hij simpelweg op het oppervlak van het materiaal ligt.
Extreem snelle reissnelheden verminderen ook de penetratie, creëren een smalle en/of hoog gekroonde draad, en mogelijk ondergevuld of undercut, wat is wanneer het gebied buiten de las ingevallen of ingetrokken is. Let op het einde van de draad in de afbeelding hieronder hoe de draad inconsistent ogend lijkt alsof het bad probeerde bij te komen.
Voordelen van Staavlassen
- Staavlassen is draagbaar. Een kleine staallasser kan op dik metaal werken, is niet zwaar, en u heeft geen draadvoeder of extra apparatuur zoals een gascilinder nodig.
- Staavlassen is de beste keuze voor buitenshuise omstandig. Lassen met gas levert geen goede resultaten in winderige omstandigheden.
- Het is gemakkelijker te meesteren dan TIG-lassen, maar vereist wel enige vaardigheid.
- U kunt op metaal met walzschil of roest lassen.
Nadelen van Staavlassen
- Het vereist meer vaardigheid dan MIG omdat u de elektrode op een bepaalde afstand van het metaal moet houden terwijl hij afbrandt.
- Het produceert veel meer spatter en slak.
- Verhoogde opruimtijd resulteert in verminderde efficiëntie.
- De las zal niet zo complex of van hoge kwaliteit zijn als TIG.
Productieproces
- Criticaliteitsanalyse: hoog-risico apparatuur identificeren & prioriteren
- 6G verkennen: de toekomst van ultra-snelle connectiviteit
- MIG-lassen uitgelegd: wat het is en hoe je het proces onder de knie krijgt
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Koolstofbooglassen (CAW): Proces, Uitrusting en Moderne Toepassingen
- Koper Hardsolderen Uitgelegd: Technieken & Tips voor Sterke, Betrouwbare Verbindingen
- Lasroken Begrijpen: Gevaren & Effectieve Reductie Strategieën
- Elektrodelasten uitgelegd: apparatuur, proces en stapsgewijze handleiding
- Lasporositeit begrijpen: oorzaken, detectie en preventietechnieken
- Lassen Spatters: Oorzaken en Effectieve Reductietechnieken
- Lassen Begrijpen: Processen, Technieken En Industriële Toepassingen