



Lasdraden Uitgelegd: Typen, Kenmerken en Hoe een Kwaliteitslas te Herkennen
Wat Is Een Lasdraad?
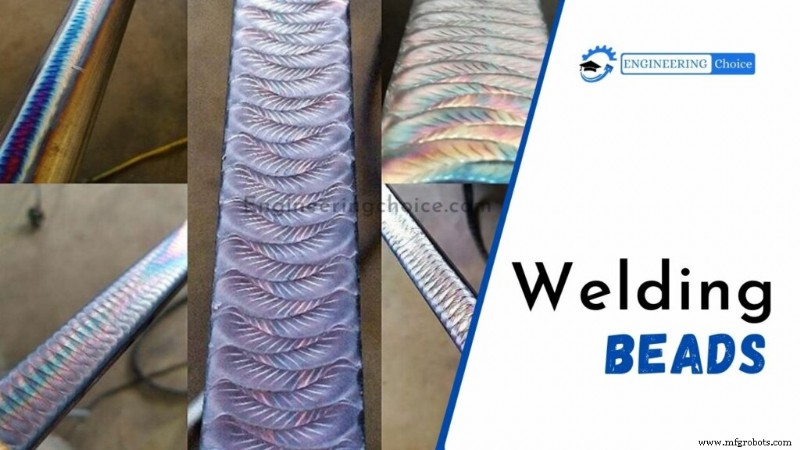
Een lasdraad wordt gecreëerd door vullingsmateriaal toe te passen op een naat tussen twee stukken metaal. Een afzetting van vullingmetaal van een enkele laspassage, ook wel een lasdraad genoemd.
Draad wordt gedeponeerd op en in het werkoppervlak wanneer de draad of elektrode gesmolten en in het staal gesmolten is. Een stringer draad is een smalle draad met alleen een sleepbeweging of lichte trilling, terwijl een weefdraad breder is met meer trilling.
Een goede las is gemakkelijk te herkennen. Hij zal recht en gelijkmatig zijn zonder slak, barsten of gaten. Er zijn geen onderbrekingen in de las. Hij mag niet te dun zijn en er mogen geen gaten of krateren in de draad zitten.
Wanneer u een vullingsmateriaal in het werkstuk smelt, beïnvloedt de beweging van de brander hoe u het bad vooruit laat schuiven en het type draad dat u in de naat achterlaat.
MEER: Wat is Lassen?
Typen Lasdraden
1. TIG Lasdraden
TIG lasdraden lijken over het algemeen op een "stapel dimes". Dit komt omdat de lasser gelijkmatig verdeelde "dabs" van vullingmetaal met de andere hand toevoegt terwijl de TIG boog beweegt. Elke van deze klonterjes vormt een cirkelvormige vorm wanneer ze op elkaar gestapeld worden.
De timing van de dabs kan de uiterlijk van de las sterk beïnvloeden. Een snellere toedoen van het vullingmetaal resulteert in dichterbij dime spacing en vice versa. TIG lassen kunnen van de mooiste lassen zijn vanwege hun uiterlijk.
TIG lassen hebben niet altijd die "stapel dimes" look. Soms gaan lassers "met de cup". Dit is waar de kern draad rust op het te lassen onderdeel wordt vastgehouden. De lasser beweegt de TIG cup heen en weer terwijl hij vooruit beweegt in zijn las.
Dit zal het vullingsstafje smelten en het over de las spreiden – denk aan roomkaas op een bagel smeeren! Deze techniek is bijzonder populair bij pijplassers. Soms worden 2 of 3 spatels tegelijk gebruikt om de hoeveelheid spatel te vergroten. Stel u voor dat u de cup als een "weef" draait in plaats van een rechte las.
2. Staal Lasdraden
Staallassen kunnen meerdere naadeigenschappen hebben. De laag-waterstof staf familie is erg veelzijdig. Een laag-waterstof 7018 staf kan als een rechte draad getrokken worden. Deze worden "stringer" draden genoemd omdat ze regelmatig en smal zijn.
Dit is populair voor plat, horizontaal en bovenaan staavlassen. Verticale 7018 lassen kunnen profiteren van het gebruik van een weefpatroon. Opwaarts kan de lasser een verscheidenheid aan patronen gebruiken om het vullingmetaal in de groef te disperseren. Weaven is veel gemakkelijker op verticale tests, maar soms staan CWIs alleen stringer passages toe.
Hieronder is onze favoriete lessymbolen referentiekaart. Iconen geven aan welk type las vereist is – wat uw draadgrootte en stijl bepaalt.
Staven gemaakt van cellulose, dus 6010s en 7010s moeten uitgevoerd worden met een speciale "whip en pauze" techniek. Het eindresultaat lijkt op een mooie TIG las. Deze lassen zien er over het algemeen niet zo goed uit als een goede TIG las – maar het dime effect is nog zichtbaar.
In deze techniek slaat de lasser een boog en houdt de staf op zijn plaats om een dime te creëren. Ze zullen dan uithollen en terugkomen om de volgende penny te depositeren. Voor open wortels op pijp en plaat kunnen 6010 cellulose staven getrokken worden als een 7018 en werken geweldig.
MEER: Wat is Staavlassen?
3. MIG Draden
Hardwire MIG is erg veelzijdig omdat er zoveel technieken zijn om een goede las te creëren. Sommen prefereren om het bad weg te duwen en anderen prefereren om het bad te trekken. Er is altijd een debat geweest over of duwen of trekken sterker is. Omdat hardwire MIG geen fluxbekleding vereist, hoeft de gebruiker het bad niet te trekken.
Bij lassen geldt het gezegde: "Als er slak is, moet je slepen". Dit komt omdat in de meeste gevallen wanneer u een staafstaf of fluxkern MIG pistool sleept, de slak in de las vastzit. Dit creëert porositeit. Met flux-beklede lastechnieken, laat de sleeptechniek de slak op de achterkant van uw bad vormen en uitharden terwijl u doorgaat naar voren.
Veel MIG lassers weven niet of gebruiken geen patroon. U voert gewoon een rechte stringer draad uit. Hoewel dit een solide las kan creëren, kan het gebruik van een weefpatroon nuttig zijn voor bredere natten en verticale lassen. Het verspreidt het vullingmetaal meer, wat resulteert in een gladere draad.
Een meer recente trend is de "MIG als TIG" rage. Dit is waar bepaalde MIG instellingen kunnen resulteren in een draad die eruitziet als de TIG dimes hierboven vermeld. Dit is ook grotendeels te danken aan een speciale technologie met een lage draadsnelheid.
Deze draden zijn niet zo sterk omdat de lage hitte het metaal veel minder penetreert dan normaal. Echter, ze zijn standaard geworden in off-road cultuur omdat ze zo schone ogende lassen zijn.
MEER: Wat is MIG Lassen?
4. Fluxkern MIG Draden
Fluxkern MIG (vooral dual shield) kan een ton vulling in korte tijd depositeren. De meeste fluxkern draden worden gelopen door simpele stringers. Verticale fluxkern lassen zullen meestal een weef vereisen om het bad te managen.
Een fluxkern draad weven zal voorkomen dat u een "druppel" halverwege uw las krijgt. Dit is wanneer de las te heet wordt en het gesmolten metaal van uw stuk materiaal op de vloer druipt.
MEER: Wat is Fluxkern Lassen?
Typen Lasdraad Technieken
Over het algemeen is brander manipulatie vrijwel hetzelfde of u nu het lasbad voedt met een apart vullingsstafje, mechanisch gevoede draad, of staaf elektrode. Maar er zijn enkele technieken die meestal met een proces gebruikt worden. Hoofd lasdraad technieken:
- Stringer draden
- Weef draden
1. Stringer draden
Stringer draden parallel aan de naat gelegd, worden gebruikt voor het lassen van roestvrij staal pijpen omdat er minder neiging is tot carbide precipitatie. Stringer draden worden aanbevolen voor het voorwaarts lassen van alle koolstof en laag-legering pijpen in de verticaal-vaste positie.
Om een stringer draad te maken sleep u uw elektrode recht over de naat. Er is geen weven of beweging anders dan slepen of trekken.
Een stringer draad is tegenovergesteld aan een weefdraad. Bij oppervlaktebehandeling produceert de weefdraad minder verdunning omdat het lasbad altijd in contact is met het deel van de draad geproduceerd op de vorige oscillatie in plaats van het basismetaal.
2. Weef Draden
Weef draden, geproduceerd door de brander over de naat te weven, kunnen gebruikt worden op koolstof en laag-legering staal in de gerolde of horizontaal-vaste positie. Het voordeel van het gebruik van weef draden, in de gerolde of horizontaal-vaste positie, is dat het minder tijd kost om de lassen te voltooien.
Weef draad lassen is precies zoals het klinkt; u maakt een weefpatroon om een groter gebied te bedekken. U gebruikt deze beweging om deklagen over stringer draden te maken (multi-pass lassen). Met andere woorden, u gebruikt dit wanneer u lagen lassen. Het wordt gebruikt wanneer u twee of meer lassen op dezelfde naat maakt.
Het potentiële probleem dat kan ontstaan door slechte weeftechnieken is dat u de lasdraadrand kunt ondersnijden alsmede slechte fusie hebben.
Beperking Van Weven:
Weven is doorgaans slechts toegestaan tot drie keer de elektrodiameter dikte, stel dat u een 3,2 mm elektrode gebruikt, dan kunt u uw elektrode maximaal 9,6 mm bewegen, conform standaard lasprocedurespecificatie.
In dit geval, hoe kunnen we iets nieuws in ons lasproces doen is een vraag.
Als correct gedaan, voorkomt de weef, weef dat slak vastzit en vermindert de mogelijkheid op poriën door iets meer tijd te bieden voor de gassen om het gesmolten bad te verlaten terwijl het uithardt. Weven helpt en stelt ook betere fusie aan de randen van de las in. Het metaal moet gemaakt of versterkt worden langs elke gewenste lijn volgens de gebruikte weef.
Het weefvolume is meestal beperkt tot 2,5 tot 3 keer de elektrode kerndiameter. Uitgebreid weven kan resulteren in poreuze lassen. weven verhoogt het verzwakken van het lasmetaal met het oorspronkelijke metaal en moet geminimaliseerd worden bij het lassen van legeringsstalen.
Productieproces
- MIG-lassen uitgelegd: wat het is en hoe je het proces onder de knie krijgt
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Walserijen Begrepen: Types, Processen en Toepassingen
- Laserlassen Uitgelegd: Technieken, Types en Industriële Toepassingen
- Weerstandlassen Uitgelegd: Types, Processen en Voordelen
- Direct Numerical Control (DNC): Definitie, Functionaliteit en Belangrijkste Typen
- Lassen Ventilatie Uitgelegd: Typen, Voordelen & Praktische Voorbeelden
- Lasnaad begrijpen: typen, vorming en kwaliteitsindicatoren
- Essentiële lassymbolen: tabellen, interpretaties & gebruiksgids
- Lassen Spatters: Oorzaken en Effectieve Reductietechnieken
- Lasnaad (Bead Weld) Begrijpen: Types, Technieken En Toepassingen