



Lassymbolen Begrijpen: Diagrammen, Tekeningen en Belangrijke Details
Veelvoorkomende lassymbolen en hun betekenis
Het gebruik van lassymbolen stelt een ontwerper in staat om duidelijk aan de lasker gedetailleerde informatie over de las aan te geven.
De informatie in het lassymbool kan details omvatten voor de las zoals lengte, diepte van penetratie, hoogte van opvulling, keuzetype, keuzedimensies, locatie, proces, vullingmetaal, sterkte, aantal lassen, lasvorm, en oppervlakteafwerking. Al deze informatie zou normaal in de lasmontagetekeningen opgenomen zijn.
Lassymbolen zijn een stenografische taal voor de lasker. Ze besparen tijd en geld en dienen om begrip en nauwkeurigheid te waarborgen. De American Welding Society heeft lassymbolen gestandaardiseerd. Enkele van de meer voorkomende symbolen voor lasen worden in dit hoofdstuk gereproduceerd.
Als meer informatie gewenst is over symbolen of hoe ze van toepassing zijn op alle vormen van handmatige en automatische machinelasen, kunnen deze symbolen gevonden worden in de complete handleiding Standard Symbols for Welding, Brazing, and Nondestructive Examination, ANSI/AWS A2.4, gepubliceerd als een Amerikaanse Nationale Standaard door de American Welding Society.
Elementen Van Een Lassymbool
De horizontale lijn — de referentielijn genoemd — is de anker waar alle andere lassymbolen aan gebonden zijn. De instructies voor het maken van de las zijn opgereiht langs de referentielijn. Een pijl verbindt de referentielijn met de naad die gelast moet worden.
In het bovenstaande voorbeeld wordt de pijl getoond als uitgroeiende uit het rechtereinde van de referentielijn en naar beneden en rechts wijzend, maar veel andere combinaties zijn toegestaan.
Vaak zijn er twee kanten aan de naad waar de pijl naar wijst, en dus twee potentiële plaatsen voor een las. Bijvoorbeeld, wanneer twee staalplaten samengevoegd worden in een T-vorm, kan lassen aan beide kanten van de stam van de T gedaan worden.
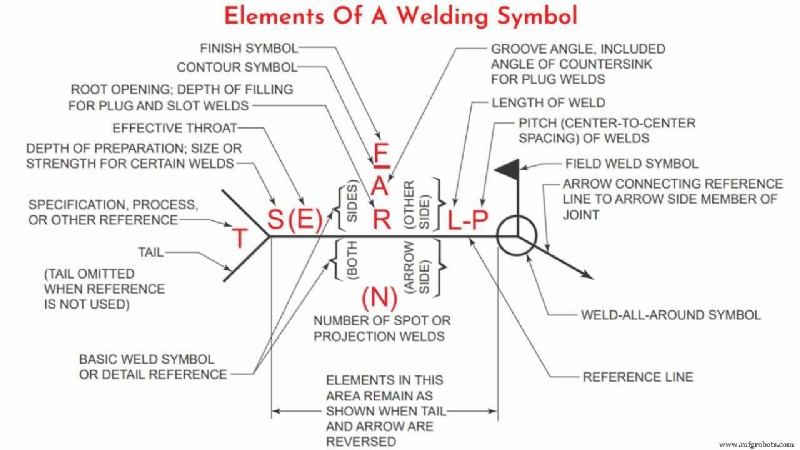
Het lassymbool maakt onderscheid tussen de twee kanten van een naad door gebruik te maken van de pijl en de ruimtes boven en onder de referentielijn. De kant van de naad waar de pijl naar wijst, is bekend (redelijk prosaïsch) als de pijlkant en de las wordt gemaakt volgens de instructies gegeven onder de referentielijn.
De andere kant van de naad is bekend (nog meer prosaïsch) als de andere kant, en de las wordt gemaakt volgens de instructies gegeven boven de referentielijn. De regel dat onder de lijn de pijlkant is en boven de lijn de andere kant, geldt ongeacht de richting van de pijl.
De vlag die uitgroeit uit het kruispunt van de referentielijn en de pijl is aanwezig als de las in het veld moet worden gemaakt tijdens de erectie van de structuur. Een lassymbool zonder vlag geeft aan dat de las in de werkplaats gemaakt moet worden. In oudere tekeningen kan een veldlas aangeduid worden door een ingevulde zwarte cirkel op het kruispunt tussen de pijl en de referentielijn.
De open cirkel op het kruispunt pijl/referentielijn is aanwezig als de las helemaal om de naad heen moet gaan, zoals in het onderstaande voorbeeld.
De staart van het lassymbool is de plaats voor aanvullende informatie over de las. Het kan een verwijzing bevatten naar het lasproces, de electrode, een gedetailleerde tekening, of elke informatie die helpt bij het maken van de las die niet zijn eigen speciale plaats op het symbool heeft.
Basis Lassymbolen Diagrammen
Lassymbolen worden gebruikt om de lasprocessen aan te geven die gebruikt worden in metaalverbindingsoperaties, of de gelokaliseerd is of "omheen", of het een werkplaats- of veldlas is, en de contour van lassen.
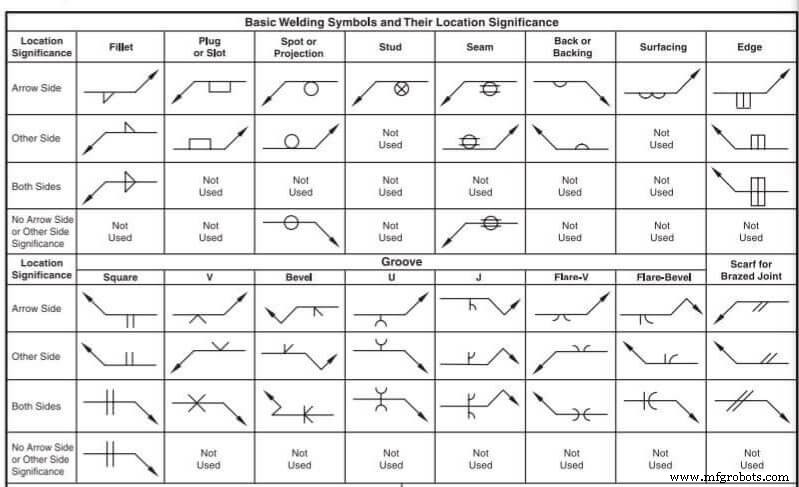
Deze basale lassymbolen (boog- en gaslasymbolen, weerstandlasymbolen, braseren, smeden, thermiet, inductie, en Flow Lasymbolen) worden hieronder samengevat en geïllustreerd.
Laslocatie
Lassymbolen worden toegepast op de referentielijn aan de basis. Alle referentielijnen hebben een pijlkant (nabije kant) en andere kant (verre kant). Daarom worden de termen pijlkant, andere kant, en beide kanten gebruikt om de las te lokaliseren ten opzichte van de naad.
De referentielijn wordt altijd horizontaal getekend. Een pijllijn wordt getekend van het ene einde of beide einden van een referentielijn naar de locatie van de las. De pijllijn kan naar elke kant van de naad wijzen en ofwel omhoog of omlaag uitsteken.
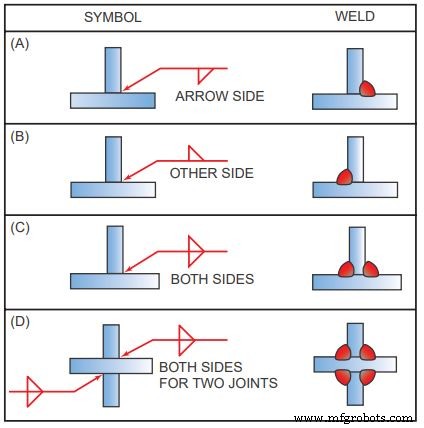
Als de las op de pijlkant van de naad (nabije kant) moet worden aangebracht, wordt het gewenste lassymbool onder de referentielijn geplaatst, Figuur A. Als de las op de andere kant van de naad (verre kant) moet worden aangebracht, wordt het lassymbool boven de referentielijn geplaatst, Figuur B.
Wanneer lassen op beide kanten van dezelfde naad aangebracht moeten worden, verschijnt hetzelfde lassymbool boven en onder de referentielijn, Figuren C en D. De staart wordt toegevoegd aan het basale lassymbool wanneer het nodig is om de lasspecificaties, procedures, of andere aanvullende informatie die nodig is om de las te maken, aan te duiden.
De notatie die in de staart van het symbool geplaatst wordt, kan het te gebruiken lasproces aanwijzen, het type vullingmetaal dat nodig is, ofwel of niet wortelscheren of wortelkappen vereist is, en andere informatie met betrekking tot de las.
Als notaties niet gebruikt worden, wordt de staart van het symbool weggelaten. Voor natten die meer dan één las moeten hebben, wordt een symbool getoond voor elke las.
Typen lassen en hun symbolen
Elke laspositie heeft zijn eigen basaal symbool, wat typisch geplaatst wordt nabij het midden van de referentielijn (en boven of onder het, afhankelijk van welke kant van de naad het zich bevindt). Het symbool is een kleine tekening die meestal geïnterpreteerd kan worden als een vereenvoudigde doorsnede van de las. In de beschrijvingen hieronder wordt het symbool in zowel zijn pijlkant- als andere-kant-positie getoond.
- Kevellas (Fillet Weld)
- Keuzelas (Groove Welds)
- Plug en Sleuf Lassen (Plug Welds and Slot Welds)
1. Kevellas Symbolen
LET OP: Een kevelas is ongeveer driehoekig van vorm. Het wordt gebruikt om overlappende natten, T-natten, of hoeknatten te verbinden waar de naad op een benadering van een rechte hoek is.
De kevelas (uitgesproken "fill-it") wordt gebruikt om overlappende natten, hoeknatten, en T-natten te maken. Zoals het symbool suggereert, is de kevelas ruwweg driehoekig in doorsnede, hoewel de vorm niet altijd een rechthoekige of gelijkbenige driehoek is.
Lasmetaal wordt aangebracht in een hoek gevormd door de passvorm van de twee leden en penetrateert en smelt met het basismetaal om de naad te vormen. (Let op: voor grafische duidelijkheid tonen de tekeningen hieronder de penetratie van het lasmetaal niet. Erken echter dat de graad van penetratie belangrijk is bij het bepalen van de kwaliteit van de las.)
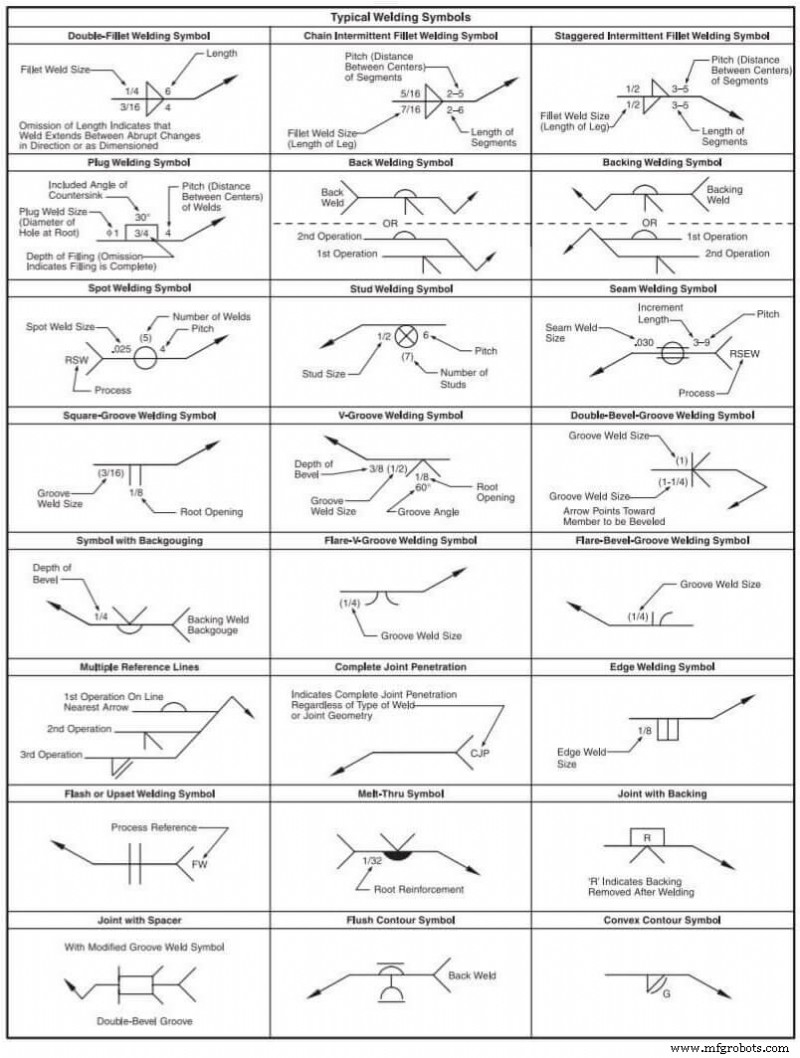
Het loodrechte been van de driehoek wordt altijd aan de linkerkant van het symbool getekend, ongeacht de oriëntatie van de las zelf. De beengrootte wordt links van het lassymbool geschreven.
Als de twee benen van de las dezelfde grootte moeten hebben, wordt slechts één dimensie gegeven; als de las ongelijke benen moet hebben (veel minder veelvoorkomend dan de gelijkbenige las), worden beide dimensies gegeven en is er een indicatie op de tekening welk been langer is.
De lengte van de las wordt rechts van het symbool gegeven.
Als geen lengte gegeven is, dan moet de las geplaatst worden tussen gespecificeerde dimensielijnen (indien gegeven) of tussen die punten waar een abrupte verandering in de lasrichting zou optreden (zoals aan het einde van de platen in het bovenstaande voorbeeld).
Voor onderbroken lassen, worden de lengte van elk deel van de las en de afstand van de lassen gescheiden door een streepje (lengte eerst, afstand tweede) en rechts van het kevelassymbool geplaatst.
Let op dat de afstand, of pitch, niet de vrije ruimte tussen de lassen is, maar de centrum-tot-centrum (of einde-tot-einde) afstand.
2. Keuzelas Symbolen
De keuzelas wordt veel gebruikt om rand-aan-rand natten te maken, hoewel het ook vaak in hoeknatten, T-natten, en natten tussen gebogen en vlakke stukken gebruikt wordt. Zoals gesuggereerd door de verscheidenheid aan keuzelas symbolen, zijn er veel manieren om een keuzelas te maken, de verschillen hangen primair af van de geometrie van de te verbinden delen en de voorbereiding van hun randen.
Lasmetaal wordt binnen de keuze aangebracht en penetrateert en smelt met het basismetaal om de naad te vormen.
Let op: voor grafische duidelijkheid tonen de tekeningen hieronder over het algemeen de penetratie van het lasmetaal niet. Erken echter dat de graad van penetratie belangrijk is bij het bepalen van de kwaliteit van de las.
De verschillende typen keuzelas zijn:
Vierkante keuzelas
De keuze wordt gecreëerd door ofwel een strakke pasvorm of een lichte scheiding van de randen. De hoeveelheid scheiding, indien aanwezig, wordt op het lassymbool gegeven.
V-keuzelas
De randen van beide stukken zijn afgefaseerd, ofwel enkel of dubbel, om de keuze te creëren. De hoek van de V wordt op het lassymbool gegeven, evenals de scheiding aan de wortel (indien aanwezig). Als de diepte van de V niet de volle dikte is — of half de dikte in het geval van een dubbele V — wordt de diepte links van het lassymbool gegeven.
Als de penetratie van de las groter moet zijn dan de diepte van de keuze, wordt de diepte van de effectieve keel gegeven in haakjes na de diepte van de V.
Afgefaserde keuzelas (Bevel groove welds)
De rand van één van de stukken is afgefaseerd en de ander blijft vierkant. De loodrechte lijn van het afgefaseerde symbool wordt altijd aan de linkerkant getekend, ongeacht de oriëntatie van de las zelf. De pijl wijst naar het stuk dat afgefaseerd moet worden. Deze extra betekenis wordt benadrukt door een onderbreking in de pijllijn.
De onderbreking is niet nodig als de ontwerper geen voorkeur heeft voor welk stuk de randbehandeling krijgt of als het stuk dat de behandeling moet ontvangen voor een gekwalificeerde lasker duidelijk is. Hoek en diepte van randbehandeling, effectieve keel en scheiding aan de wortel worden beschreven met de methoden besproken in de V-keuze sectie.
U-keuzelas
De randen van beide stukken krijgen een konkave behandeling. Diepte van randbehandeling, effectieve keel en scheiding aan de wortel worden beschreven met de methoden besproken in de V-keuze sectie.
J-keuzelas
De rand van één van de stukken krijgt een konkave behandeling en de ander blijft vierkant. Het is tot de U-keuzelas wat de afgefaserde keuzelas is tot de V-keuzelas. Zoals bij de afgefaseerde, wordt de loodrechte lijn altijd aan de linkerkant getekend en de pijl (met een onderbreking, indien nodig) wijst naar het stuk dat de randbehandeling ontvangt.
Diepte van randbehandeling, effectieve keel en scheiding aan de wortel worden beschreven met de methoden besproken in de V-keuze sectie.
Flare-V keuzelas
Vaak gebruikt om twee afgeronde of gebogen delen te verbinden. De beoogde diepte van de las zelf wordt links van het symbool gegeven, met de lasdiepte in haakjes getoond.
Flare afgefaserde keuzelas (Flare bevel groove weld)
Vaak gebruikt om een rond of gebogen stuk aan een vlak stuk te verbinden. Zoals bij de flare-V, worden de diepte van de keuze gevormd door de twee gebogen oppervlakken en de beoogde diepte van de las zelf links van het symbool gegeven, met de lasdiepte in haakjes getoond. De loodrechte lijn van het symbool wordt altijd aan de linkerkant getekend, ongeacht de oriëntatie van de las zelf.
Veelvoorkomende aanvullende symbolen die gebruikt worden met keuzelas zijn de doorsmelt- en achtersteunstaf symbolen. Beide symbolen geven aan dat volledige naadpenetratie gemaakt moet worden met een eenzijdige keuzelas.
In het geval van doorsmelt, moet de wortel versterkt worden met lasmetaal aan de achterkant van de naad. De hoogte van de versterking, als kritisch, wordt links van het doorsmelt-symbool aangegeven, wat over de referentielijn geplaatst wordt vanaf het basale lassymbool.
Wanneer een achtersteunstaf gebruikt wordt om volledige naadpenetratie te bereiken, wordt het symbool eroverheen geplaatst vanaf het basale lassymbool. Als de staaf na voltooiing van de las verwijderd moet worden, wordt een "R" in het achtersteunstaf symbool geplaatst. Het achtersteunstaf symbool heeft dezelfde vorm als de plug- of sleuflas symbool, maar de context moet altijd de bedoeling van het symbool duidelijk maken.
3. Plug en sleuf lassen Symbolen
Plug lassen en sleuf lassen worden gebruikt om overlappende leden te verbinden, waarvan er één gaten heeft (rond voor plug lassen, verlengd voor sleuf lassen). Lasmetaal wordt in de gaten aangebracht en penetrateert en smelt met het basismetaal van de twee leden om de naad te vormen. (Let op: voor grafische duidelijkheid tonen de tekeningen hieronder de penetratie van het lasmetaal niet.
Erken echter dat de graad van penetratie belangrijk is bij het bepalen van de kwaliteit van de las.) Voor plug lassen, wordt de diameter van elke plug links van het symbool gegeven, en de plug-tot-plug afstand (pitch) rechts.
Voor sleuf lassen, wordt de breedte van elke sleuf links van het symbool gegeven, de lengte en pitch (gescheiden door een streepje) rechts van het symbool, en een gedetailleerde tekening wordt in de staart gerefereerd.
Het aantal plugs of sleuven wordt tussen haakjes boven of onder het lassymbool gegeven. De pijlkant- en andere-kant-aanduidingen geven aan welk stuk de gaten bevat. Als het gat niet volledig gevuld hoeft te worden met lasmetaal, wordt de diepte waartoe het gevuld moet worden binnen het lassymbool gegeven.
Lassymbolen Overzicht
Voor meer informatie, zie ANSI/AWS A2.4, Symbols for Welding, and Nondestructive Testing.
Lassymbolen overzicht
Productieproces
- Gaslasvlammen: Typen, Gebruik en Toepassingen
- Veelvoorkomende letselfouten: oorzaken, herkenning en oplossingen
- MIG-lassen uitgelegd: wat het is en hoe je het proces onder de knie krijgt
- Onderwater Lassen Carrières: Vaardigheden, Training & Jaarlijkse Salaris Inzichten
- Essentiële Lastools & Apparatuur voor Beginners: Complete Startgids
- Titaan Lassen Beheersen: Bewijst Proces en Technieken
- Lassen Ventilatie Uitgelegd: Typen, Voordelen & Praktische Voorbeelden
- Lasnaad begrijpen: typen, vorming en kwaliteitsindicatoren
- Essentiële lassymbolen: tabellen, interpretaties & gebruiksgids
- Lasporositeit begrijpen: oorzaken, detectie en preventietechnieken
- Lassen Spatters: Oorzaken en Effectieve Reductietechnieken