



Optimalisatie van CNC-gereedschapsselectie en snijparameters voor precisiebewerking
Vandaag de dag bieden veel CAD/CAM-softwarepakketten automatische programmeerfuncties. Deze software geeft over het algemeen aan de gerelateerde processplanningskwesties in de programmeerinterface, zoals gereedschapsselectie, bewerkingspadplanning, snijhoeveelheid instellen, etc. De programmeur hoeft alleen de relevante parameters in te stellen, het NC-programma kan automatisch worden gegenereerd en naar de CNC-werktuigmachine worden overgedragen om de bewerking te voltooien. Daarom worden de gereedschapsselectie en snijhoeveelheidsbepaling in CNC-bewerking voltooid in de staat van mens-machine-interactie, wat in scherp contrast staat met gewone werktuigmachinebewerking. Tegelijkertijd moeten programmeurs de basisprincipes van gereedschapsselectie en snijhoeveelheidsbepaling beheersen. Volledig rekening houden met de kenmerken van CNC-bewerking bij programmeren. In dit artikel worden de problemen van gereedschapsselectie en snijhoeveelheidsbepaling die in NC-programmering moeten worden aangepakt, besproken, enkele principes en suggesties gegeven, en de problemen waar op gelet moet worden, besproken.
Typen en kenmerken van veelvoorkomende gereedschappen voor CNC-bewerking
CNC-bewerkingsgereedschappen moeten aangepast zijn aan de hoge snelheid, hoge efficiëntie en hoge graad van automatisering van CNC-werktuigmachines, en omvatten over het algemeen algemene gereedschappen, universele verbindingsgereedschapshouders en een klein aantal speciale gereedschaphouders. De gereedschaphouder is verbonden met het gereedschap en gemonteerd op de motorkop van de werktuigmachine, dus is het geleidelijk gestandaardiseerd en geserialiseerd. Er zijn veel manieren om CNC-gereedschappen te classificeren.
Volgens de gereedschapsstructuur kan het worden onderverdeeld in:
① Integraal
② Ingelegde type, met las- of machineklemverbinding, machineklemtype kan worden onderverdeeld in twee typen: niet-indexeerbaar en indexeerbaar
③ Speciale typen, zoals samengestelde gereedschappen, schokdempende gereedschappen, etc.
Volgens het materiaal dat wordt gebruikt om het gereedschap te vervaardigen, kan het worden onderverdeeld in:
① Hoge-snelheidsstaal gereedschap
② Hardmetaal gereedschap
③ Diamant gereedschap
④ Andere materialen gereedschappen, zoals kubisch boornitride gereedschappen, keramische gereedschappen, etc.
Vanaf het snijproces kan het worden onderverdeeld in:
① Draaigereedschappen, waaronder buitencirkels, binnen gaten, draden, snijgereedschappen, etc.
② Boorgereedschappen, waaronder boortjes, reamers, tappen, etc.
③ Boorgereedschap
④ Freesgereedschappen, etc.
Om te voldoen aan de eisen van CNC-werktuigmachines aan gereedschappen die duurzaam, stabiel, gemakkelijk te verstellen en vervangbaar zijn, zijn machinegeklemde indexeerbare gereedschappen in de laatste jaren breed gebruikt, bereikend 30% tot 40% van de gehele CNC-gereedschappen. Het bedrag telt voor 80% tot 90% van het totaal.
Vergeleken met de gereedschappen die op gewone werktuigmachines worden gebruikt, hebben CNC-gereedschappen veel verschillende vereisten, voornamig met inbegrip van de volgende kenmerken:
(1) Goede stevigheid (vooral ruwbewerkingsgereedschappen), hoge precisie, kleine trillingsweerstand en thermische vervorming
(2) Goede uitwisselbaarheid, gemakkelijk om het gereedschap snel te wisselen
(3) Lange levensduur, stabiele en betrouwbare snijprestaties
(4) De afmeting van het gereedschap is gemakkelijk te verstellen om de gereedschapswisselaansteltijd te verminderen
(5) Het gereedschap moet in staat zijn om spannen betrouwbaar te breken of te rollen om de verwijdering van spannen te vergemakkelijken
(6) Serialisatie en standaardisatie om programmeren en gereedschapsbeheer te vergemakkelijken.
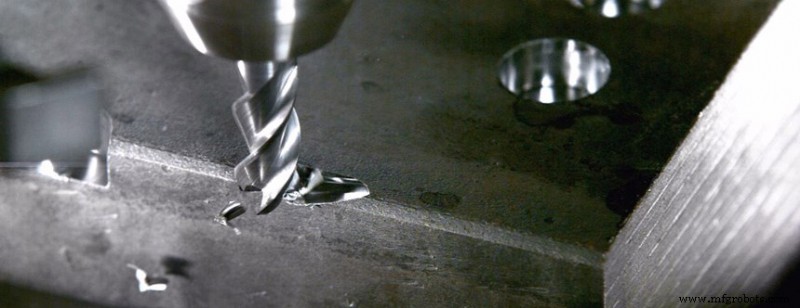
Selectie van CNC-bewerkingsgereedschappen
De gereedschapsselectie wordt uitgevoerd onder de toestand van mens-machine-interactie van NC-programmering. Het gereedschap en de gereedschaphouder moeten correct worden geselecteerd volgens de bewerkingscapaciteit van de werktuigmachine, de prestaties van het werkstukmateriaal, het bewerkingsprocedere, de snijhoeveelheid en andere gerelateerde factoren.
Het algemene principe van gereedschapsselectie is: gemakkelijke installatie en aanpassing, goede stevigheid, hoge duurzaamheid en precisie. Op de voorwaarde dat aan de bewerkingsvereisten wordt voldaan, probeer een kortere gereedschaphouder te kiezen om de stevigheid van de gereedschapsbewerking te verbeteren.
Bij het selecteren van een gereedschap, moet de afmeting van het gereedschap aangepast zijn aan de oppervlakteafmeting van het te bewerken werkstuk.
In productie worden eindfrezen vaak gebruikt om de perifeercontouren van platte onderdelen te verwerken. Bij het frezen van het vlak, moet het hardmetaalplaatjes frees worden geselecteerd. Bij het bewerken van bosses en golven, kies hoge-snelheidsstaal eindfrezen. Bij het bewerken van het oppervlak van het ruwstuk of ruwfrezen van het gat, kunt u een korenfreese met hardmetaalplaatjes kiezen. Voor de verwerking van enkele driedimensionale profielen en variabele schuine profielen, worden vaak balneusfrezen, ringfrezen, kegelfrezen en schijffrezen gebruikt.
Bij het bewerken van vrijvormige oppervlakken, aangezien de snijsnelheid van het einde van het balneusgereedschap nul is, om de bewerkingsnauwkeurigheid te garanderen, is de snijlijnafstand over het algemeen erg dicht, dus de balneus wordt vaak gebruikt voor de afwerking van het oppervlak. Het platte-eind gereedschap is superieur aan het balneusgereedschap wat betreft oppervlakteverwerkingskwaliteit en snij-efficiëntie. Daarom, zolang de voorwaarde van het niet insnijden gewaarborgd is, of het nu ruwbewerking of afwerking van het gekromde oppervlak is, moet het platte-eind gereedschap bij voorkeur worden gekozen. Bovendien hebben de duurzaamheid en nauwkeurigheid van het gereedschap een grote relatie met de prijs van het gereedschap. Het moet worden opgemerkt dat in de meeste gevallen, hoewel de keuze van een goed gereedschap de gereedschaps kosten verhoogt, de resulterende verbetering in bewerkingskwaliteit en bewerkingsefficiëntie, de totale bewerkingskosten aanzienlijk kunnen verlagen.
Op het bewerkingscentrum worden diverse gereedschappen op het gereedschapsmagazijn geïnstalleerd, en de gereedschapsselectie en gereedschapswissel kunnen op elk moment volgens de programmaregels worden uitgevoerd. Daarom moet een standaard gereedschaphouder worden gebruikt, zodat de standaardgereedschappen voor boren, booren, uitboren, frezen en andere processen snel en nauwkeurig op de machinespindel of het gereedschapsmagazijn kunnen worden geïnstalleerd. Programmeurs moeten de structuurafmeting, aanpassingsmethode en aanpassingsbereik van de gereedschaphouder die op de werktuigmachine wordt gebruikt, begrijpen, om de radiale en axiale afmetingen van het gereedschap tijdens programmeren te bepalen.
In economische CNC-bewerking, aangezien het scherpen, meten en vervangen van gereedschappen meestal handmatig wordt uitgevoerd, duurt het lang om te helpen. Daarom moet de rangschikkingsvolgorde van de gereedschappen redelijk worden geregeld. Over het algemeen moeten de volgende principes worden gevolgd:
① Minimaliseer het aantal gereedschappen
② Nadat een gereedschap is gespannen, moet het alle bewerkingsdelen voltooien die het kan uitvoeren
③ Ruw- en afwerkingsgereedschappen moeten apart worden gebruikt, zelfs als de gereedschappen dezelfde afmeting hebben
④ Eerst frezen en dan boren
⑤ Eerst oppervlakteafwerking uitvoeren, en dan 2D contourafwerking
⑥ Wanneer mogelijk, de automatische gereedschapswisselfunctie van CNC-werktuigmachines zoveel mogelijk gebruiken om de productie-efficiëntie te verbeteren.
Bepaling van snijhoeveelheid in CNC-bewerking
Het principe van redelijke selectie van snijhoeveelheid is dat bij ruwbewerking het hoofddoel is om de productiviteit te verbeteren, maar economie en bewerkingskosten moeten ook worden overwogen. Economie en bewerkingskosten. De specifieke waarde moet worden bepaald volgens de werktuigmachinehandleiding, snijhoeveelheidshandleiding en ervaring.
(1) Snijdiepte t.
Wanneer de stevigheid van de werktuigmachine, het werkstuk en het gereedschap toelaten, is t gelijk aan de bewerkingsoverslag, wat een effectieve maatregel is om de productiviteit te verbeteren. Om de bewerkingsnauwkeurigheid en oppervlakteruwheid van de onderdelen te garanderen, moet over het algemeen een bepaalde marge voor afwerking worden overgelaten. De afwerkingsoverslag van CNC-werktuigmachines kan iets kleiner zijn dan die van gewone werktuigmachines.
(2) Snijbreedte L.
Over het algemeen is L evenredig met de gereedschapsdiameter d en omgekeerd evenredig met de snijdiepte. In economische CNC-bewerking is het algemene waardenbereik van L: L=(0,6~0,9)d.
(3) Snijsnelheid v.
Het verhogen van v is ook een maatregel om de productiviteit te verbeteren, maar v is nauw gerelateerd aan de gereedschapsduurzaamheid. Naarmate v toeneemt, daalt de gereedschapsduurzaamheid scherp, dus de keuze van v hangt voornamelijk af van de gereedschapsduurzaamheid. Bovendien is de snijsnelheid ook nauw gerelateerd aan het te verwerken materiaal. Bijvoorbeeld, bij het frezen van legering 30CrNi2MoVA met een eindfrees, kan v ongeveer 8m/min zijn. Bij het frezen van aluminiumlegering met dezelfde eindfrees, kan geselecteerd worden dat v meer dan 200m/min is.
(4) Voedsnelheid vF
vF moet worden geselecteerd volgens de bewerkingsnauwkeurigheid en oppervlakteruwheidvereisten van het onderdeel, alsmede het gereedschaps- en werkstukmateriaal. Een toename van vF kan ook de productie-efficiëntie verbeteren. Wanneer de oppervlakteruwheidvereiste laag is, kan vF groter geselecteerd worden. Tijdens het bewerkingsproces kan vF ook handmatig worden aangepast via de afstelschakelaar op het machinebedieningspaneel, maar de maximale voedsnelheid wordt beperkt door de stevigheid van de apparatuur en de prestaties van het voedsysteem.
Productieproces
- 5 Belangrijke Indicatoren dat Uw CNC-bewerkingsgereedschap Versleten Is
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- Geavanceerde CNC HMC-bearbeitingscentra voor superieure productie-efficiëntie
- Expert Gids voor het Kiezen van de Juiste Freesgereedschappen voor Optimale Prestaties
- De Juiste CNC Router Bits Kiezen: Selectietips & Operationele Voorkeursmaatregelen
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Toolselectie en Parameters Optimaliseren: De Hoeksteen van Bewerkingsexcellentie
- Expertgids dunwandige CNC-bewerking: gereedschap, baanplanning & kwaliteitscontrole
- CNC-bewerking Beheersen: Expert Tips & Best Practices
- CNC Digitale Mes Snijgereedschappen: Uitgebreide Gids Voor Precisie Productie
- Snelle Vergelijking van CNC Freesgereedschappen: Frezen, Draadfrezen & Meer