



Werkstukvervorming in bewerkingscentra begrijpen en overwinnen
Voor mechanische bewerking is het concept van gelijkenis fataal. Als een product dat er hetzelfde uitziet in combinatie met andere producten wordt gebruikt, zullen de defecten zich blijven vergroten, waardoor de verwerkingskwaliteit van de fabriek niet aan de hoog-precisie productievereisten kan voldoen. We weten allemaal dat het probleem van werkstukvervorming in bewerkingscentra moeilijker op te lossen is, dus we moeten eerst de redenen voor de vervorming analyseren, en dan tegenmaatregelen nemen.
1. Het materiaal en de structuur van het werkstuk beïnvloeden de vervorming
De hoeveelheid vervorming is evenredig aan de complexiteit van de vorm, lengte-breedteverhouding en wanddikte, en evenredig aan de stevigheid en stabiliteit van het materiaal. Daarom moet de invloed van deze factoren op de vervorming van het werkstuk zo veel mogelijk worden verminderd bij het ontwerpen van onderdelen. Met name in de structuur van grote onderdelen, moet de structuur redelijk zijn. Voor verwerking is het nodig om de defecten zoals hardheid en porositeit van het halfabrikaat strikt te controleren om de kwaliteit van het halfabrikaat te waarborgen en de vervorming van het werkstuk te verminderen.
2. Vervorming veroorzaakt door werkstukspanning
Het juiste spanningspunt moet worden geselecteerd voor het gebruik van de fixatie, en de juiste spankracht moet worden geselecteerd volgens de positie van het spanningspunt.
Maak het spanningspunt en het steunpunt zo consistent mogelijk, zodat de spankracht op de steun werkt, het spanningspunt moet zo dicht mogelijk bij het bewerkingsoppervlak zijn, en de geselecteerde positie is niet gemakkelijk om spanningsvervorming te veroorzaken.
Wanneer er spankrachten in verschillende richtingen op het werkstuk zijn, moet de volgorde van spankrachten worden overwogen.
De spankracht moet eerst worden toegepast om het werkstuk en de steun in contact te brengen, en het mag niet te groot zijn, en de hoofsspankracht die de snijkracht balanceert, moet later worden toegepast.
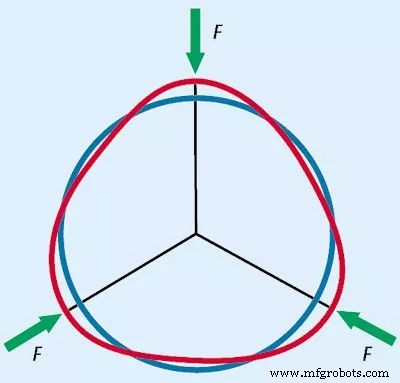
De contactoppervlakte tussen het werkstuk en de fixatie vergroten of de axiale spankracht gebruiken.
De stevigheid van de onderdelen vergroten is een effectieve manier om de spanningsvervorming op te lossen, maar door de kenmerken van de vorm en structuur van de dunwandige onderdelen, heeft het een lagere stevigheid. Op deze manier, onder de werking van spankracht, zal vervorming optreden.
Het vergroten van de contactoppervlakte tussen het werkstuk en de fixatie kan de vervorming van het werkstuk tijdens spannen effectief verminderen.
Bijvoorbeeld, bij het frezen van dunwandige onderdelen, worden grote hoeveelheden elastische persplaten gebruikt om de krachtsoppervlakte van de contactdelen te vergroten; bij het draaien van de binnenboordiameter en buitencirkel van de dunwandige bus, of het nu een eenvoudige splitsingsovergangsring of een elastische mandrel, volle-boog kaken, enz., worden gebruikt om de contactoppervlakte te vergroten wanneer het werkstuk gespannen wordt. Deze methode is gunstig voor het dragen van de spankracht, waardoor de vervorming van de onderdelen wordt vermeden.
Het aanwenden van axiale spankracht, wordt ook breed in de productie gebruikt.
Het ontwerp en de fabricage van speciale fixaties kunnen de spankracht op het eindvlak laten werken, wat de buigvervorming van het werkstuk kan oplossen door de dunne wand en slechte stevigheid van het werkstuk.
3. De vervorming veroorzaakt door de verwerking van het werkstuk
Vanwege de snijkracht tijdens het snijproces, produceert het werkstuk elastische vervorming in de richting van de kracht, wat we vaak het fenomeen van het mes loslaten noemen. Overwegingen moeten op het gereedschap worden genomen om met dit soort vervorming om te gaan. Het gereedschap moet scherp zijn tijdens afwerking. Aan de ene kant kan het de weerstand verminderen die wordt veroorzaakt door wrijving tussen het gereedschap en het werkstuk, en aan de andere kant kan het de warmteafvoercapaciteit van het gereedschap verbeteren bij het snijden van het werkstuk, waardoor de resterende interne spanning van het werkstuk wordt verminderd.
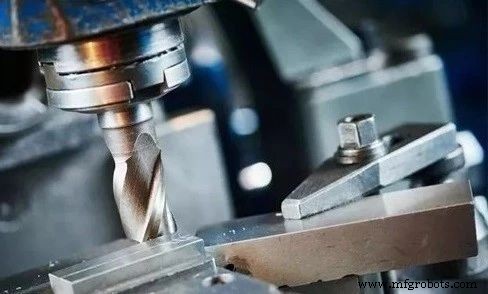
Bijvoorbeeld, bij het frezen van grote vlakken van dunwandige onderdelen, wordt enkelzijdig frezen gebruikt.
De gereedschapsparameters kiezen een grotere instaphoek en een grotere rakehoek, het doel is om de snijweerstand te verminderen. Omdat dit soort gereedschap licht snijdt en de vervorming van dunwandige onderdelen vermindert, wordt het breed in de productie gebruikt. Bij het draaien van dunwandige onderdelen is een redelijke gereedschapshoek zeer belangrijk voor de snijkracht tijdens het draaien, de thermische vervorming die tijdens het draaien ontstaat, en de microscopische kwaliteit van het werkstukoppervlak. De grootte van de rakehoek van het gereedschap bepaalt de snijvervorming en de scherpte van de rakehoek van het gereedschap. Grote rakehoeken verminderen snijvervorming en wrijving, maar te grote rakehoeken zullen de wighoek van het gereedschap verminderen, de sterkte van het gereedschap verzwakken, slechte warmteafvoer van het gereedschap, en verslechte slijtage versnellen.
Over het algemeen, bij het draaien van dunwandige onderdelen van staalmaterialen, gebruik hogesnelheidsgereedschappen met een rakehoek van 6°~30°, en een hardmetaal gereedschap met een rakehoek van 5°~20°. De vrijheidshoek van het gereedschap is groot, de wrijving is klein, en de snijkracht is daarmee verminderd, maar te grote vrijheidshoek zal ook de sterkte van het gereedschap verzwakken. Bij het draaien van dunwandige onderdelen, gebruik hogesnelheidsstaal draaimessen, de vrijheidshoek van het gereedschap is 6°~12°, met hardmetaal gereedschappen, is de vrijheidshoek 4°~12°, en de grotere vrijheidshoek wordt gebruikt voor fijn draaien. Bij het nemen van de kleinere vrijheidshoek. Bij het draaien van de binnen- en buitencirkels van dunwandige onderdelen, een grote instaphoek nemen en het juiste gereedschap kiezen is een noodzakelijke voorwaarde om met de vervorming van het werkstuk om te gaan.
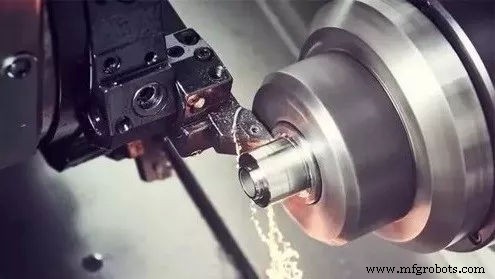
De warmte gegenereerd door wrijving tussen het gereedschap en het werkstuk zal het werkstuk tijdens de verwerking ook vervormen, dus hoge-snelheid snijden wordt vaak geselecteerd.
In hoge-snelheid bewerking, aangezien de spannen in een relatief korte tijd worden verwijderd, wordt de meeste snijwarmte door de spannen meegenomen, wat de thermische vervorming van het werkstuk vermindert; ten tweede, in hoge-snelheid bewerking, wordt de verzachting van het snijlaagmateriaal ook verminderd. Het kan de vervorming van onderdeelsverwerking verminderen en helpen de nauwkeurigheid van de afmeting en vorm van de onderdelen te waarborgen. Bovendien wordt het koelvloeistof voornamelijk gebruikt om wrijving tijdens het snijproces te verminderen en de snijtemperatuur te verlagen. Het rationele gebruik van koelvloeistof speelt een belangrijke rol bij het verbeteren van de duurzaamheid van het gereedschap, de kwaliteit van het bewerkte oppervlak, en de nauwkeurigheid van de verwerking. Daarom, om te voorkomen dat onderdelen vervormen, moet voldoende koelvloeistof redelijk worden gebruikt.
Het gebruik van redelijke snijhoeveelheid in verwerking is een sleutelfactor om de nauwkeurigheid van onderdelen te waarborgen.
Bij het verwerken van dunwandige onderdelen met hoge nauwkeurigheidseisen, wordt over het algemeen symmetrische verwerking toegepast om de spanningen die op de twee tegenoverliggende zijden worden gegenereerd te balanceren tot een stabiele toestand, en het werkstuk is glad na verwerking. Echter, wanneer een grote hoeveelheid mes in een bepaald proces wordt genomen, zal het werkstuk vervormen door het verlies van balans tussen trekkracht en drukspanning.
De vervorming van dunwandige onderdelen tijdens het draaien is veelzijdig. De spankracht bij het spannen van het werkstuk, de snijkracht bij het snijden van het werkstuk, en de elastische vervorming en plastische vervorming die worden gegenereerd wanneer het werkstuk het gereedschap belemmert, verhogen de temperatuur van het snijgebied en produceren thermische vervorming. Daarom, wanneer we ruwbewerking uitvoeren, kan de achtersnijhoeveelheid en voeding groter zijn; voor afwerking is de meshoeveelheid doorgaans 0,2~0,5 mm, en de voedingshoeveelheid is doorgaans 0,1~0,2 mm/r, of zelfs kleiner, de snijsnelheid is 6~120 m/min, en de snijsnelheid is zo hoog mogelijk bij afwerkdraaien, maar het is niet gemakkelijk te hoog. Kies een redelijke snijhoeveelheid, om het doel van het verminderen van onderdeelvervorming te bereiken.
4. Spanning en vervorming na verwerking
Na verwerking heeft het onderdeel zelf interne spanning. Deze interne spanningsverdelingen zijn in een relatief gebalanceerde toestand. De vorm van het onderdeel is relatief stabiel. Echter, de interne spanning verandert na het verwijderen van sommige materialen en warmtebehandeling. Op dat moment moet het werkstuk het krachtevenwicht weer bereiken, dus de vorm is veranderd.
Om dit soort vervorming op te lossen, kan warmtebehandeling worden gebruikt om het te rectificeren werkstuk tot een bepaalde hoogte op te stapelen, een bepaalde toerusting te gebruiken om het in een rechte toestand te compacteren, en vervolgens de toerusting en het werkstuk samen in de verhitingsoven te plaatsen. Kies volgens de verschillende materialen van de onderdelen. Verschillende verwarmingstemperatuur en verbrandingstijd.
Na warmte-rechtzetten is de interne organisatie van het werkstuk stabiel. Op dat moment heeft het werkstuk niet alleen een hogere rechtlijnigheid, maar ook het verhardingsfenomeen is geëlimineerd, wat handiger is voor verdere afwerking van de onderdelen. Gietstukken moeten verouderingsbehandeling ondergaan, probeer de interne resterende spanning te elimineren, en gebruik de methode van vervormen en dan verwerken, dat wil zeggen, ruwverwerking-veroudering-herverwerking.
Voor grote onderdelen is het nodig om profielverwerking te gebruiken, dat wil zeggen, de vervorming van het werkstuk na montage voorspellen, en de vervorming in de tegengestelde richting reserveren tijdens bewerking, wat effectief de vervorming van de onderdelen na montage kan voorkomen.
Samenvattend, voor gemakkelijk vervormbare werkstukken, moeten overeenkomstige tegenmaatregelen worden aangenomen in het halfabrikaat en verwerkingstechnologie. Het is nodig om verschillende situaties te analyseren en een geschikte procesroute te vinden. Natuurlijk vermindert de bovenstaarde methode de vervorming van het werkstuk alleen verder. Als u een nog preciezer werkstuk wilt verkrijgen, moet u nog steeds doorgaan met leren, discussie en onderzoek.
Productieproces
- Gereedschapsbreuk, slijtage en uitschilfering begrijpen: oorzaken, preventie en oplossingen
- Slug Pulling in Ponsoperaties Voorkomen: Oorzaken & Oplossingen
- Precisie poinconen & matrijsoplossingen voor bladmaterialen & tooling
- De juiste CNC-werkcentrum kiezen voor uw toepassingen
- CNC-werkcentra: Evolutie, impact en ontwikkelingsinzichten
- Draai-frees bewerkingscentra: Duale frees- en draaioplossingen
- Festo breidt bereik uit: distribueert Magswitch magnetische grijp- & klemoplossingen voor automotive OEM's
- Machining-operaties beheersen: essentiële tools & technieken
- CNC-bewerking & graveren: Expert overzicht van centra, frezen & precisiemachines
- Grote-onderdelen bewerken: Belangrijkste uitdagingen en oplossingen
- VSC Serie Verticale Opneem Draaimachines: Gestroomlijnde Werkstukafhandeling & Precisie Bewerking