



Expert handleiding voor frees snijden troubleshooting: voorkom slijtage en breuk
Freessen: veelvoorkomende problemen en oplossingen
Een frees heeft een verwachte levensduur bepaald door zijn gebruik, materialspecificiteit en coating. Voor freeswerkers zijn voortijdige slijtage en gereedschapsbreuk makkelijk te voorkomen hoofdpijn. Deze problemen kunnen leiden tot slechte onderdeelafwerkingen, machinedowntime, en zelfs afkeur van onderdelen. Het begrijpen van de problemen die deze gereedschappen in de spindel tegenkomen is een cruciale eerste stap in het troubleshooten van deze issues, wanneer ze zich voordoen.
Voortijdige gereedschapslijtage
Oorzaken
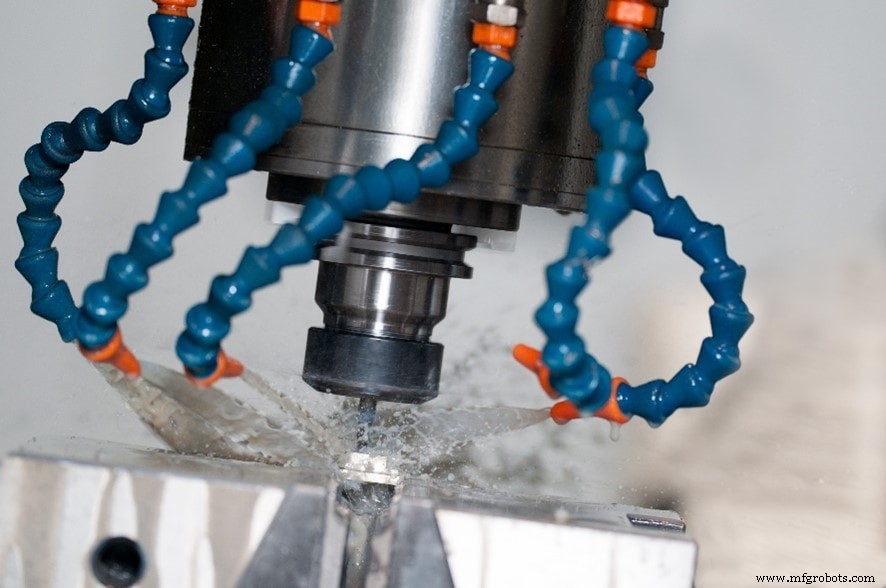
Voortijdige gereedschapslijtage in freessen is een van de meest voorkomende problemen die een freeswerker tegenkomt. Gereedschapslijtage is vaak een probleem wanneer snijden snelheden sneller zijn dan aanbevolen voor het gereedschap, of, interessant genoeg, wanneer de snelheid en/of voeding van de frees te licht is.
Daarnaast wreken harde en van nature abrasieve materialen havoc met snijgereedschappen wanneer de juiste gereedschapscoatings niet gebruikt worden. Coatings spelen een veelheid van rollen voor een snijgereedschap en snijoperatie, inclusief het bieden van slijtvasteheid en het helpen bij de efficiëntie van spanverwijdering.
Andere veelvoorkomende oorzaken van voortijdige slijtage omvatten het gebruik van onjuiste helhoek, of her-snijden van spannen.
Oplossingen
Het oplossen van deze problemen is redelijk simpel. In de gevallen van onjuiste snijsnelheden en voedingen hebben freeswerkers verschillende opties. Ten eerste zal het verlagen van de spindelsnelheid snijsnelheden die te snel zijn corrigeren. Ten tweede zal het aanpassen van snelheden en voedingen door te raadplegen met de fabricantens snelheids- en voedingstabellen toelaten voor correct gereedschapsgebruik. Dit lost ook her-snijden van spannen op, en past snijdiepte (DOC) en/of koellucht aan om spannen correct van het onderdeel te verwijderen. Ten slotte zal het selecteren van de juiste helhoek en coating voor de klus de beste levensduur en prestaties uit het snijgereedschap halen.
Frees rand scheurtjes
Oorzaken
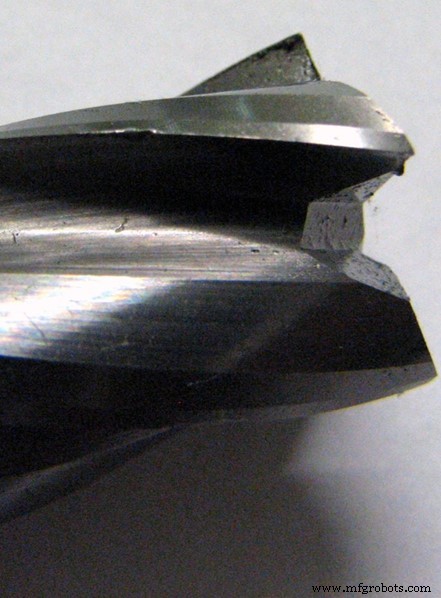
Frees rand scheurtjes worden veel gezien binnen agressieve en starre bewerking. Freeswerkers zullen dit vinden wanneer hun voedsnelheid te agressief is in zowel de voortgezette bewerking als op de initiële snede. Agressieve DOC is een andere veelvoorkomende oorzaak van gereedschapscheuring.
Oplossingen
Rand scheurtjes zijn een gemakkelijk op te lossen probleem voor freeswerkers. Het verlagen van de algehele en initiële voedsnelheid zal de agressiviteit van de snede verminderen. Het verlagen van axiale en/of radiale snijdiepte is een andere oplossing voor te agressieve gereedschapspaden.
Wat starheid betreft, als het gereedschap zelf het probleem is, moeten freeswerkers hun gereedschapshouder wijzigen, de gereedschapsspan dieper vasthouden, of een korter gereedschap gebruiken. Herpositioneren van het werkstuk en/of verbeteren van de algehele opstelling kan dit probleem ook oplossen. Ten slotte moeten freeswerkers hun spindel controleren op run-out.
Gereedschapsbreuk
Oorzaken
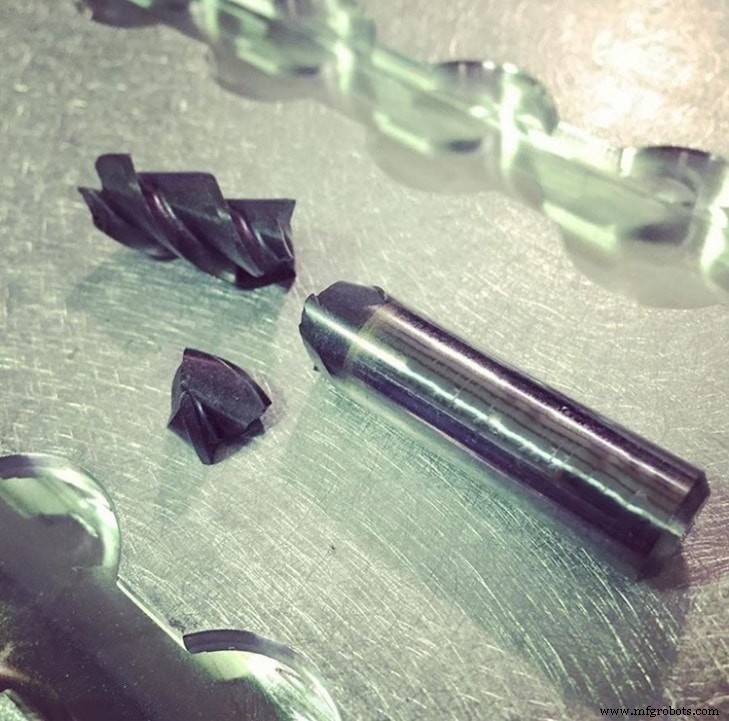
Net als rand scheurtjes, kan gereedschapsbreuk optreden tijdens agressieve voedsnelheden en excessive snijdiepten. Evenzo is extreme gereedschapsuitsteek een grote drijfveer in gereedschapsbreuk. Spanverpakking wordt ook veel gevonden tijdens een gereedschapsbreuk. Een andere primaire oorzaak van breuk wordt gevonden wanneer een frees excessief gesleten is.
Oplossingen
Het verlagen van voedsnelheid en axiale/radiale DOC is cruciaal om gereedschapsbreukproblemen op te lossen. Dit toont de freeswerker dat hun gereedschapspaden te agressief zijn voor de structuur van het gekozen gereedschap. Voor problemen gerelateerd aan uitsteek, moet een freeswerker hun span dieper vasthouden of zelfs kiezen voor een korter gereedschap.
Er zijn verschillende oplossingen voor spanverpakking die het aanpassen van snelheden en voedingen omvatten, en het verhogen van koel of luchtdruk om spannen correct weg te spoelen. Gereedschappen met minder flutes en diepere dalen spoelen spannen veel makkelijker. In dit geval kan het kiezen voor een gereedschap met minder flutes ook spanverpakking bestrijden. Ten slotte zal het tijdiger herslijpen van een gereedschap gereedschapsbreuk door excessieve slijtage oplossen.
Spanverpakking
Oorzaken
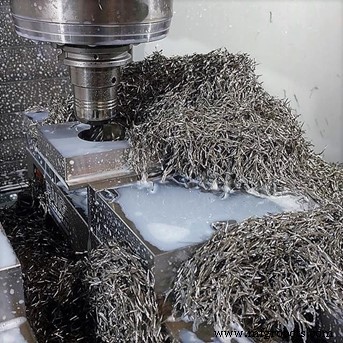
Aangezien spanverpakking een drijfveer is voor gereedschapsbreuk, is het oplossen van dit issue vroeg cruciaal voor machineringssucces. Dit wordt veroorzaakt door agressieve snelheden en voedingen die buiten de capaciteiten van het gereedschap vallen. Ook, flute gullets die te klein zijn voor de geproduceerde spannen zullen leiden tot verpakking. Ten slotte, onvoldoende koelvolume en druk zullen niet toelaten dat spannen correct evacueren.
Oplossingen
Om te beginnen, moeten freeswerkers de fabricantens snelheids- en voedingstabellen voor het gereedschap raadplegen en overwegen ze te verlagen. Het gebruik van een frees met minder flutes zal verpakking voorkomen door toelaten dat spannen correct evacueren. Het verhogen van koelvolume en druk, samen met het herpositioneren van demonding dichter bij het snijpunt, zal ook helpen bij correcte evacuatie.
Kletteren (Chatter)
Oorzaken
Gereedschapskletteren, of chatteren, is een makkelijke manier om een onderdeel in de machine te scrappen. Kletteren kan voor breuk optreden, dus de oplossingen voor deze problemen zijn zeer vergelijkbaar. Hoewel het niet mogelijk is om trillingen volledig te vermijden, is het minimaliseren ervan cruciaal voor een succesvolle bewerkingsoperatie.
Starheid en agressieve gereedschapspaden zijn veelvoorkomend in problemen van gereedschapskletteren aan de spindel. Deze gebrek aan starheid is niet beperkt tot het gereedschap zelf, maar kan ook toegeschreven worden aan instanties in het werkstuk en machinegereedschap. Ook, het kiezen van onjuiste gereedschapsgeometrie kan leiden tot instanties van onnodige trillingen.
Oplossingen
Het verlagen van snelheden en voedingen, alsook axiale en/of radiale DOC, is cruciaal in het oplossen van gereedschapskletteren problemen. Wanneer slechte starheid de oorzaak is, moeten freeswerkers bepalen waar dit vandaan komt. Het wijzigen van de gereedschapshouder, het dieper vasthouden van de span, en het gebruik van een korter gereedschap lost deze problemen vaak op. Freeswerkers moeten ook hun spindel controleren op run-out in gevallen van starheid. Ten slotte zal herpositioneren van het werkstuk en/of verbeteren van de algehele opstelling helpen als dat de oorzaak is.
Graten (Burs)
Oorzaken
Graten zijn veelvoorkomend in bewerking en veroorzaken freeswerkers pijnstikend handmatig deburren van een onderdeel na voltooiing. Hoewel dit veelvoorkomend is, zijn er verschillende oorzaken voor excessive graten in een onderdeel. Ten eerste, onjuiste snelheden en voedingen in bewerking kunnen graten veroorzaken, alsook dobbe frees randen en onjuiste helhoeken.
Oplossingen
Als graten aanwezig zijn in bewerking, moet men eerst beginnen met het raadplegen van correcte snelheden en voedingen voor een gereedschap, en overwegen ze te verlagen tijdens bewerking. Ten slotte zal het gebruik van een climb milling bewerkingsstrategie, en het wijzigen naar de correcte helhoek, zich uitbetalen.
Slechte afwerking
Oorzaken
Correcte onderdeelafwerking is cruciaal voor succes voor alle freeswerkers. Aan de andere kant leidt slechte onderdeelafwerking vaak tot afkeur van onderdelen en hoofdpijn. Dit wordt meestal veroorzaakt door voedsnelheden die te agressief zijn en snelheden die te langzaam zijn voor het gereedschap en materiaal. Wat voedsnelheden betreft, markeren agressieve snijdiepten onderdelen op, leidend tot slechte afwerkingen. Ten slotte leiden goed geschärde gereedschappen in perfecte scenario's tot fantastische afwerkingen. Wanneer gereedschappen excessieve slijtage tegenkomen, zal de onderdeelafwerking lijden.
Oplossingen
Het verlagen van voedsnelheden en snijdiepten is cruciaal om een correcte onderdeelafwerking te garanderen. Het verhogen van gereedschapssnelheid (RPM) zal ook helpen een betere afwerking op het onderdeel te laten. Ten slotte zal het gebruik van een correct scherp, of tijdig herslepen gereedschap, onderdeelafwerkingshoofdpijn verlichten.
Slechte dimensionele nauwkeurigheid
Oorzaken
Nauwkeurigheid van onderdeeldimensies is van cruciaal belang voor een freeswerker's en winkel's succes. Wanneer slechte dimensionele nauwkeurigheid een klus plaagt, zijn er verschillende gebieden die freeswerkers moeten onderzoeken. Agressieve snijdiepten, gereedschapsstarheid, en machinegereedschapsstarheid zijn alle veelvoorkomende oorzaken van onnauwkeurigheid.
Oplossingen
Het verlagen van axiale en/of radiale snijdiepten is een belangrijke eerste stap naar het oplossen van dimensionele nauwkeurigheidsproblemen. Als een gebrek aan starheid het probleem is, moet een freeswerker controleren, inspecteren, en repareren de machine, gereedschap, gereedschapshouder, en spannen. Ook, het gebruik van een gereedschap met meer flutes kan dit probleem oplossen.
Over het algemeen zijn er diverse freesproblemen die zelfs de meest ervaren freeswerkers kunnen beïnvloeden. Het correct identificeren van het probleem is een cruciale eerste stap in het rekening houden met deze problemen. Eenmaal het geïdentificeerd is, zal het begrijpen van de leidende oorzaak erachter leiden tot het begrijpen van de correcte oplossing.
CNC machine
- Gereedschapsbreuk, slijtage en uitschilfering begrijpen: oorzaken, preventie en oplossingen
- Pon Gereedschapsfalings Begrijpen: Oorzaken, Preventie en Reparatiestrategieën
- Draai-frees machines: piekproductiviteit ontgrendelen
- Expert Gids voor het Kiezen van de Juiste Freesgereedschappen voor Optimale Prestaties
- Jet Mill Drill: De Ultieme Professionele Gids
- Optimaliseren van Boren en Frezen van CFRP Composieten in de Luchtvaart
- CNC-Freesen Essentiëls: Snelle Referentiegids voor Professionele Operators
- 8 veelvoorkomende fouten die frees levensduur verkorten
- Titanium bewerken onder de knie krijgen: Expert technieken & toolselectie voor legeringen
- Trochoidal Milling onder de knie krijgen: Een uitgebreide gids
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen