



Uitdagingen in roestvrij staal bewerking overwinnen: Oplossingen & Best Practices
De continue opkomst van nieuwe producten stelt hogere eisen aan de materialen van de onderdelen. Soms moeten de benodigde materialen voldoen aan speciale eisen van hoge hardheid, hoge slijtvastigheid, hoge zwaartekracht, enz., wat resulteert in een batch moeilijk te bewerken materialen, en de bewerkingstechnologie stelt hogere eisen. Vergeleken met hoogwaardig koolstofstructuurstaal, bevatten roestvrij staal materialen Cr, Ni, Nb, Mo en andere legeringselementen. De toename van deze legeringselementen verbetert niet alleen de corrosiebestendigheid van het staal, maar heeft ook een zekere invloed op de bewerkingsprestaties van roestvrij staal.
Dit artikel neemt roestvrij staal en andere moeilijk te bewerken materialen als onderwerp, combineert de daadwerkelijke problemen die in de verwerking worden tegengekomen, analyseert de bewerkingsmoeilijkheden van roestvrij staal, en stelt praktische en effectieve oplossingen voor.
Dit artikel combineert de daadwerkelijke problemen die in de bewerking worden tegengekomen, analyseert de moeilijkheden van roestvrij staal bewerking, en stelt praktische en effectieve oplossingen voor.
Analyse van moeilijkheden bij roestvrij staal snijden
In de daadwerkelijke bewerking gaat het snijden van roestvrij staal vaak gepaard met het optreden van mesbreuk en aanlijming. Vanwege de grote plastische vervorming van roestvrij staal tijdens het snijden, zijn de geproduceerde spaan niet makkelijk te breken en gemakkelijk te binden, wat resulteert in ernstige werkverharding tijdens het snijproces. Elke pas zal een verhardde laag produceren voor de volgende snijbeurt. Na lagen van accumulatie, wordt de hardheid van roestvrij staal in het snijproces steeds groter, en de vereiste snijkracht neemt ook toe.
De productie van de werkverhardingslaag en de toename van de snijkracht zullen onvermijdelijk leiden tot de toename van wrijving tussen het gereedschap en het werkstuk, en de snijtemperatuur zal ook toenemen.
Daarnaast is de warmteleidbaarheid van roestvrij staal klein, de warmteafvoermogelijkheden zijn slecht, en een grote hoeveelheid snijwarmte geconcentreerd tussen het gereedschap en het werkstuk, wat het bewerkte oppervlak verslechtert en de kwaliteit van het bewerkte oppervlak ernstig beïnvloedt. Bovendien zal de toename van de snijtemperatuur de gereedschapslijtage verergeren, halfmaan-kraters op de rake flank van het gereedschap veroorzaken, en gaten op de snijrand, wat de oppervlakkwaliteit van het werkstuk beïnvloedt, de werkefficiëntie verlaagt, en de productiekosten verhoogt.
Manieren om de kwaliteit van roestvrij staal bewerking te verbeteren
3.1 Selectie van gereedschapsmaterialen
Het kiezen van het juiste gereedschap is de basis voor het bewerken van hoogwaardige onderdelen. Het gereedschap is te slecht, en geen gekwalificeerde onderdelen kunnen bewerkt worden; als een goed gereedschap geselecteerd wordt, hoewel het kan voldoen aan de oppervlakkwaliteitseisen van het onderdeel, is het gemakkelijk om afval te veroorzaken en de productiekosten te verhogen. Gecombineerd met de kenmerken van slechte warmteafvoer, werkverhardingslagen, en gemakkelijke aanlijming van het mes tijdens het snijden van roestvrij staal, moet het geselecteerde gereedschapsmateriaal voldoen aan de kenmerken van goede hittebestendigheid, hoge slijtvastigheid, en lage affiniteit met roestvrij staal.
3.1.1 Hoge Snelheid Staal
Hogesnelheidsstaal is een hoog-legering gereedschapsstaal met W, Mo, Cr, V, Go en andere elementen toegevoegd. Het heeft goede verwerkingseigenschappen, goede kracht en zwaartekracht, en sterke schok- en trillingsweerstand. In het geval van hoge warmte gegenereerd door hogesnelheidssnijden (ongeveer 500 °C), kan het nog steeds hoge hardheid behouden (HRC is nog steeds boven 60). Hogesnelheidsstaal heeft goede roodhardheid en is geschikt voor het maken van frezen, boren en andere freesgereedschappen, wat kan voldoen aan de eisen van roestvrij staal snijden. Snijomgeving zoals verhardde laag en slechte warmteafvoer.
W18Cr4V is het meest typische hogesnelheidsstaal gereedschap. Sinds zijn geboorte in 1906, is het wijd geproduceerd in diverse gereedschappen om de behoeften van snijden te voldoen. Maar met de continue verbetering van de mechanische eigenschappen van diverse verwerkingsmaterialen, kunnen W18Cr4V gereedschappen niet meer voldoen aan de verwerkingsvereisten van moeilijk te verwerken materialen. Hoogpresterende kobalt hogesnelheidsstaal moet van tijd tot tijd geboren worden. Vergeleken met gewone hogesnelheidsstaal, heeft kobalt hogesnelheidsstaal betere slijtvastigheid, roodhardheid en betrouwbaarheid in gebruik. Het is geschikt voor hoge afvoersnelheid verwerking en onderbroken snijverwerking. Veelvoorkomende graden zoals W12Cr4V5Co5.
3.1.2 Hard metaal staal
Hardmetaal is een poedermetallurgie gemaakt van hoog-hardheid refractaire metaalcarbide (WC, TiC) micron poeder als hoofdbestanddeel, kobalt, nikkel, en molybdeen als binder, en gesinterd in een vacuümoven of een waterstofreductieoven. Producten. Hardmetaal heeft goede kracht en zwaartekracht, hittebestendigheid, slijtvastigheid, corrosiebestendigheid, hoge hardheid, enz.-reeks uitstekende eigenschappen. Het blijft ook in essentie onveranderd bij een temperatuur van 500°C, en heeft nog steeds een hoge hardheid bij 1000°C, wat geschikt is voor het snijden van moeilijk te bewerken materialen zoals roestvrij staal en hittebestendig staal. Algemene hardmetalen zijn hoofdzakelijk ingedeeld in drie categorieën: YG-type (wolfram-kobalt hardmetaal), YT-type (wolfram-titaan-kobalt type), YW-type (wolfram-titaan-tantal (niobium) type), de samenstelling van deze drie legeringen is verschillend, de toepassingen zijn ook erg verschillend. Onder hen heeft YG verhard uranium goede zwaartekracht en warmteleidbaarheid. Een grotere rakehoek kan worden geselecteerd, wat geschikt is voor het snijden van roestvrij staal.
3.2 Selectie van geometrische parameters voor roestvrij staal snijgereedschappen
1) Rakehoek yo:
In combinatie met de kenmerken van roestvrij staal's hoge kracht, goede zwaartekracht, en spannen die niet gemakkelijk af te snijden zijn tijdens het snijden, moet een grotere rakehoek worden geselecteerd op de voorwaarde dat het mes voldoende kracht heeft, wat de plastische vervorming van het verwerkingsobject kan verminderen, evenals de snijtemperatuur en snijkracht, terwijl de productie van verhardde lagen wordt verminderd.
2) Vrijheidshoek ao:
Het vergroten van de vrijheidshoek zal de wrijving tussen het bewerkte oppervlak en de flank verminderen, maar de warmteafvoermogelijkheid en kracht van de snijrand zullen ook afnemen. De grootte van de vrijheidshoek hangt af van de snijde dikte. Wanneer de snijde dikte groot is, moet een kleinere vrijheidshoek worden geselecteerd.
- Hoofd afbuigingshoek kr, secundaire afbuigingshoek k'r:
De afname van de hoofdafbuigingshoek kr kan de werklengte van de snijrand vergroten, wat gunstig is voor warmteafvoer, maar het zal de radiale kracht tijdens het snijden verhogen, wat gemakkelijk tot trilling leidt. De waarde van kr wordt vaak genomen als 50° ~ 90°. Als de stevigheid van het werktuig onvoldoende is, kan het passend worden verhoogd. De secundaire afbuigingshoek wordt vaak genomen als k'r=9°~15.
4) Meshellingshoek λs:
Om de kracht van de mespunt te vergroten, wordt de meshellingshoek over het algemeen genomen als λs=7°~_ -3°.
3.3 Selectie van koelvloeistof en koelmethode
De bewerkbaarheid van roestvrij staal is slecht, en er zijn hogere eisen aan de koeling, smering, penetratie en reinigingsprestaties van de koelvloeistof. Er zijn verschillende typen veelvoorkomende koelvloeistoffen:
1) Emulsie:
een meer gangbare koelmethode, met betere koeling, reiniging, en smeerende eigenschappen, en wordt vaak gebruikt voor roestvrij staal ruwe wagens.
2) Gezwavelde olie:
hoge smeltpunt sulfiden kunnen op het metaaloppervlak worden gevormd tijdens het snijden, en zijn niet gemakkelijk te vernietigen bij hoge temperatuur, hebben goed smeerend effect, en hebben een zekere koelwerking, -doorgaans gebruikt voor boren, uitboren en tappen.
3) Minerale olie zoals motorolie en spindelolie:
Het heeft goede smerende prestaties, maar slechte koeling en doorlatendheid, en is geschikt voor externe precisiedraaien.
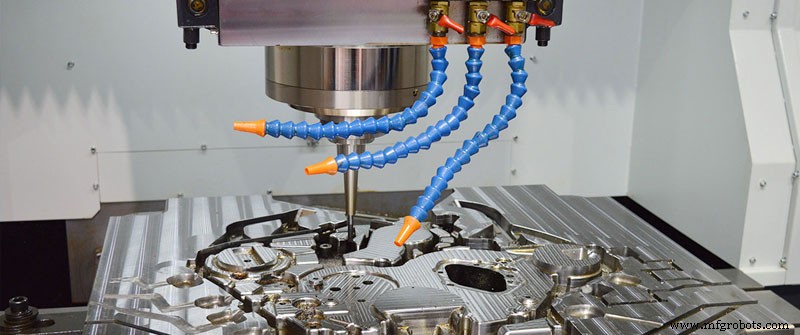
Tijdens het snijproces, moet de koelvloeistofspruitkop gericht zijn op het snijgebied, of het is beter om hoge-druk koeling, spuitkoeling en andere koelmethoden te gebruiken.
Samengevat, hoewel roestvrij staal slechte bewerkbaarheid heeft, ernstige werkverharding, grote snijkracht, lage warmteleidbaarheid, gemakkelijke aanlijming, gemakkelijke gereedschapslijtage en andere tekortkomingen, zolang u een geschikte verwerkingsmethode vindt, een geschikt gereedschap gebruikt, snijmethode en snijhoeveelheid, de juiste koelvloeistof kiest, nazorgvuldig in het werk nadenkt, is het probleem van moeilijk te bewerken materialen zoals roestvrij staal opgelost.
Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Gereedschapsbreuk, slijtage en uitschilfering begrijpen: oorzaken, preventie en oplossingen
- Roestvrij Staal vs Zacht Staal: Wat Is Superieur voor Ponnen?
- Veelzijdige CNC-draaibankbewerking: van metaal tot kunststof
- Conventionele vs. Niet-Conventionele Bewerking: Technieken, Toepassingen en Voordelen
- Premium roestvrij staal oplossingen voor snijden, slijpen en afwerken
- Waarom staal de precisie CNC-bewerking domineert: Voordelen en toepassingen
- Meester worden in roestvrij staal bewerking: Technieken & best practices
- Roestvrij Staal Handvaten: Voordelen, Nadelen en Expert Inzichten
- Roestvrij Staal Uitgelegd: Samenstelling, Productie En Mondiale Impact
- Roestvrij staalkwaliteiten: typen, eigenschappen en toepassingen