



De juiste CNC-bewerkingsgereedschappen kiezen: een praktische gids
Hoewel CNC-bewerking nog steeds tot de categorie metaalsnijbewerking behoort, heeft het zijn eigen kenmerken. Het wordt voornamelijk gerealiseerd als een hoge graad van automatisering, een langdurig continu bewerkingsproces, en de tijd die besteed wordt aan gereedschapsinstellen is complexer en tijdrovender dan traditionele bewerking. Daarom zijn er veel vragen waarover nagedacht moet worden bij gereedschapsselectie. Dit artikel brengt u de relevante kennis van veelvoorkomende CNC-gereedschappen. Ik geloof dat een goed gereedschap de eerste stap is om de efficiëntie van CNC-bewerking te verbeteren.
Gereedschapsmateriaal & Coating
Verschillende gereedschapsmaterialen momenteel in gebruik hebben hun kenmerken om aan verschillende bewerkingsvereisten te voldoen. De noodzakelijke eigenschappen van algemene gereedschapsmaterialen omvatten lage wrijvingscoëfficiënt, hoge precisie, goede warmteleiding, voldoende zwaarte en impactweerstand.
De veelvoorkomende gereedschapsmaterialen van traditionele CNC-werktuigmachines zijn hoge-snelheid staal (HSS) en hardmetaal. Echter, sommige speciale gelegenheden zoals hoge-snelheid snijden, droog snijden, snijden van moeilijk te bewerken materialen, en draaien in plaats van slijpen vereisen het gebruik van superharde materialen, waaronder keramiek, CBN, PCBN, diamant, enz. De prijs van deze superharde materialen is relatief hoog, en het snijproces en parameters zijn niet gemakkelijk te beheersen, en ze hebben bepaalde eisen aan de stijfheid van de werktuigmachine, en er zijn niet veel toepassingen in conventionele bewerking.
Superhard materiaal gereedschap
Gereedschapsoppervlakte coating is een van de belangrijke methoden om gereedschapsprestaties te verbeteren, wat in de laatste jaren breed is toegepast. Gereedschapslevensduur met coating is tien keer die van gereedschappen zonder coating. Veelvoorkomende coatings omvatten titaniumnitride TiN, titaniumcarbide nitrade TiCN, en aluminiumoxide. De volgende figuur toont dat de snijsnelheid van hoge-snelheid staal en hardmetaal met honderd keer is verkort, terwijl het gebruik van gecoate gereedschappen de bewerkingstijd met vier keer heeft verkort.
Gereedschapsclassificatie
Veelvoorkomende CNC-gereedschappen zijn ingedeeld in drie typen volgens hun vormen: eindfrezen, ronde neus frezen en balfrezen. Elk gereedschap heeft zijn specifieke rol.
Eindfrees
De eindfrezen van CNC-bewerkingscentra worden ook wel platbodem frezen genoemd, die omringd zijn door hoofdsnijranden en de bodem is een kleine snijrand. De buitenrand en bodemvlak van de eindfrees hebben freestanden om de snijrand te vormen, dus het kan worden gebruikt om het verticale oppervlak van het werkstuk te frezen. De vormverandering van de eindfrees is erg complex, en het is geschikt voor allerlei bewerking zoals vlak frezen, gat frezen, contourvlak frezen, enz. Het kan gezegd worden dat het de meest wijd gebruikt frees is.
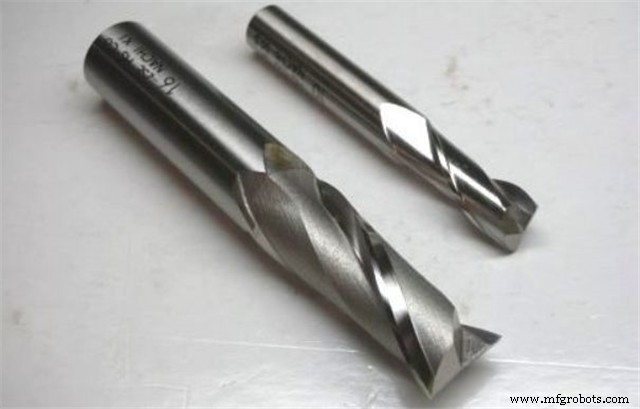
Bij het frezen van een 2D-vormig werkstuk, aangezien het gebied in contact met het werkstuk de buitenrand en de bodemvlak is, is het mogelijk om extrem efficiënte waarden te gebruiken voor zowel de gereedschappitch als de snijdiepte. Echter, bij het snijden van de vorm van een 3D-werkstuk, is het contactgebied met het werkstuk bijna altijd dicht bij de scherpe punt. Daarom moet de afstand tussen de gereedschappen of de snijdiepte worden verminderd, wat de bewerkingsefficiëntie verlaagt.
Kortom, eindfrezen zijn geschikt voor 2D-vormige werkstukken, maar niet voor 3D-vormige werkstukken.
Balmes
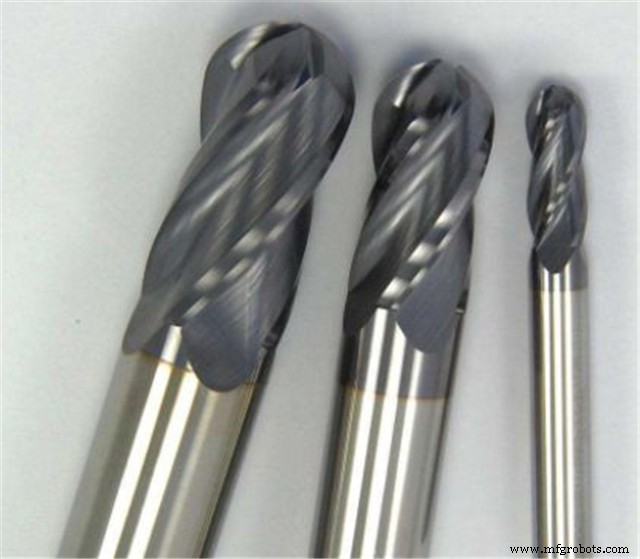
De mes met een bolvormige bodemmes is een balmes, ook wel R-mes genoemd. In tegenstelling tot eindfrezen, zijn balfrezen essentiële gereedschappen voor het frezen van 3D-werkstukken. Aangezien de bodem van de balmes geen scherpe punt heeft zoals een eindfrees, maar een mes met een R-hoek, is het mes van de balmes stabieler en niet gemakkelijk om in te storten.
In vormbewerking, worden balfrezen meestal gebruikt voor het frezen van 3D-vormen, vooral in afwerking en hoek opschonen. Echter, het contactoppervlak tussen de bolvormige frees en het werkstuk is klein, en de afstand kan niet worden verhoogd, dus het is niet geschikt voor het frezen van relatief platte gebieden.
Ronde neus mes
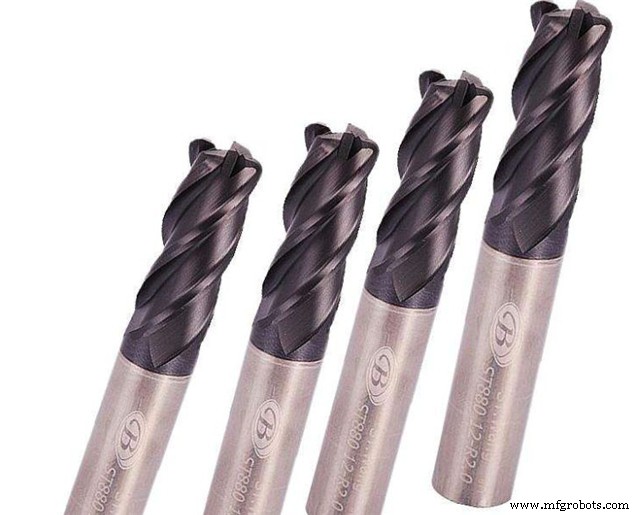
De ronde neus mes van CNC-bewerkingscentrum wordt ook wel platbodem R-mes genoemd, wat kan worden gebruikt voor ruwfrezen, glad vlak mes en gekromd oppervlak contour glad mes. Vergeleken met eindfrezen en bolvormige frezen, combineren ronde neus frezen de voordelen van beide en hebben betere werkefficiëntie. De horizontale mesafstand van de ronde neus mes kan groter zijn dan die van de balmes, en het heeft dezelfde voordelen als de balmes tijdens afwerking. Daarom is de ronde neus mes een goede keuze voor ruwfrezen of afwerken.
Als het werkstuk groot is, de oppervlakteverandering klein is, de smalle ingesloten zone klein is, en het relatief platte gebied groot is, is het het beste om een ronde neus mes te gebruiken om te verwerken, en dan de tweede ruwfrezen methode te gebruiken om het gebied te vinden dat verdere verwerking nodig heeft. Maar tegenover sommige ingesloten zones, heeft de ronde neus mes een blinde zone van het mes, en het fenomeen van "bovenrand" zal worden ontdekt.
Veelvoorkomende problemen en oplossingen
In de daadwerkelijke bediening zullen er altijd verschillende problemen zijn. Hier zijn enkele veelvoorkomende problemen en oplossingen voor iedereen. Ik geloof dat naarmate deze problemen worden opgelost, de bewerkingsefficiëntie van werktuigmachines zal verbeteren.
Gereedschapstrilling
Naarmate steeds meer moeilijk te verwerken materialen worden gebruikt, is trilling een van de hindernissen om de verwerkingsefficiëntie te verbeteren. Het optreden van trilling beïnvloedt direct de bewerkingsnauwkeurigheid en oppervlakteroughness, versnelt gereedschapslijtage, beïnvloedt ernstig gereedschapslevensduur, en in ernstige gevallen kan snijwerk niet doorgaan.
Gereedschapstrilling vereist drie voorwaarden die tegelijkertijd bestaan. Het procesysteem inclusief het gereedschap is niet voldoende stijf, wat resulteert in lage eigenfrequentie. Een voldoende grote externe excitatiekracht wordt gegenereerd tijdens het snijden. De frequentie van de externe excitatiekracht is dezelfde als de eigenfrequentie van het procesysteem. Resonantie.
Het idee van het oplossen van gereedschapstrilling is verdeeld in drie delen. Het eerste is om de snij kracht tot een minimum te reduceren. Om de snijkracht te reduceren, gebruik de kleinst mogelijke puntboog. Verhoog de haakhoek van het gereedschap. Vervang geperste mesjes door geschreven mesjes. Verminder de snijdiepte, snelheid en verhoog voeding. Gebruik een invalshoek van 90 graden voor de uitgezette as. Voor frezen met slanke staven, zijn ronde inserts het meest gunstig voor trillingsreductie.
Het tweede is om de statische stijfheid van het gereedschapsysteem of de spanning en het werkstuk te maximaliseren.
Het derde is om een andere trilling binnenin de gereedschapsstaaf te creëren om de trillingsfrequentie van de extern geëxciteerde snijkracht te verstoren, waardoor gereedschapstrilling wordt geëlimineerd.
Meslijtage
Tijdens het bewerkingsproces lijten de voor- en achterzijde van de mes vaak te snel. Daarbij moeten er verschillende reactiemethoden zijn volgens verschillende mesbeschadigingscondities.
1. Overmatige lijtage van de flank leidt tot ruw oppervlak en slechte bewerkingsafmetingen
Redenen voor dit scenario omvatten hoge snijsnelheid of slechte slijtvastheid van het mes. Oplossingen omvatten methoden verbeteren om de snijsnelheid te verlagen, terwijl de hoeveelheid snijden geleidelijk wordt verhoogd, meer slijtvaste mesmaterialen of coatings gebruiken, en proberen om neerfrezen te gebruiken in plaats van opfrezen.
2. Kerflijtage
Nadat de mesgrof is geschreven, kan het beschadigd worden en oppervlakteroughness en uitschilfering veroorzaken. De redenen omvatten de voeding is te klein; het gefreesde materiaal heeft een neiging tot werkverharding; het oppervlak van het werkstuk heeft oxidelaag, enz. Geconfronteerd met deze situatie, is het nodig om de groflijtage van het mes vaak met een nagel te controleren.
3. Opgebouwde rand bij frezen van roestvrij staal en hittebestendige legering
Frezen van plakkerig mes heet ook opgebouwde rand, wat het bewerkte oppervlak ruw en gratig maakt. Het afvallen van de opgebouwde rand zal het haakvlak van het mes laten afvallen en de mesrand instorten, en de secundaire span van hittebestendige legering werkstukken zal de rand snel laten instorten. De redenen voor dit soort situatie zijn niet meer dan bot snijrand, negatieve haakhoek, lage snijsnelheid, te dunne spandikte, en slechte spanverwijdering.
De methode om de opgebouwde tumor op te lossen is ruwweg gebaseerd op "zes stappen." De eerste stap is de snijsnelheid te verhogen voor roestvrij staal en aluminiumlegering. De tweede stap is fysiek gecoate mesjes of niet-gecoate mesjes te gebruiken. De derde stap is de hoeveelheid snijden geleidelijk te verhogen om de beste spandikte te bereiken. De vierde stap, voldoende hoogdruk koelvloeistof of lucht voorbereiden om secundaire span te voorkomen. De vijfde stap is neerfrezen gebruiken in plaats van opfrezen. De zesde stap is zuiver mineraalolie gebruiken om het snijgebied bij lage snelheid te wassen voor hittebestendige titaniumlegering en uitvalling verharding roestvrij staal.
4. Mes breekt of botst
Er zijn veel redenen voor dit soort mesbeschadiging. Het mesmateriaal is te hard, de mesgeometrie is te zwak, en de gebruikte snijsnelheid is te laag, wat de snijrand kan verpletteren, resulterend in ongelijkmatig werkstukmateriaal of onderbroken snijden.
Gegeven deze situatie, controleer eerst of de afstandsring gebroken is en of de messchroef vervormd is en vervangen moet worden; ten tweede, de trillingsfactor moet worden geëlimineerd, en het mesmateriaal met betere zwaarte moet worden gebruikt, en het mes met sterke rand moet worden veranderd; ten slotte moet de snijsnelheid worden verhoogd om de rand te elimineren Die kan worden verpletterd. (Gerelateerd bericht: Samenvatting van bewerkingslijtageproblemen en oplossingen)
Productieproces
- Afgeronde hoeken in CNC-bewerking beheersen: ontwerp, functionaliteit en kwaliteit
- CNC-bewerkingsnauwkeurigheid verbeteren: Hoorzaakanalyse & effectieve foutmitigatie
- Platbodem CNC-freesgereedschappen: Belangrijkste voordelen & praktische toepassingen
- 5 Belangrijke Indicatoren dat Uw CNC-bewerkingsgereedschap Versleten Is
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- Geavanceerde CNC HMC-bearbeitingscentra voor superieure productie-efficiëntie
- Expert Gids voor het Kiezen van de Juiste Freesgereedschappen voor Optimale Prestaties
- De Juiste CNC Router Bits Kiezen: Selectietips & Operationele Voorkeursmaatregelen
- CNC-bewerking Beheersen: Expert Tips & Best Practices
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking