



Koolstofverkoolking: Productie van cokes en beheer van bijproducten
Koolstofverkoolking voor cokesproductie
Koolstofverkoolking is het proces waarbij steenkool wordt verwarmt en vluchtige producten (vloeistoffen en gassen) worden afgedreven, waardoor een vast residu genaamd cokes overblijft. Bij de verkoolking van steenkool wordt deze verwarmd tot hoge temperaturen, hetzij in afwezigheid van zuurstof (O₂), hetzij in een gecontroleerde hoeveelheid O₂. Een gasvormig bijproduct, cokesovengas (COG), samen met ammoniak (NH₃), water en zwavelverbindingen, wordt eveneens thermisch uit de steenkool verwijderd. De cokes die na deze destillatie overblijft, bestaat grotendeels uit koolstof (C) in verschillende kristallografische vormen, maar bevat ook de thermisch gewijzigde resten van diverse mineralen die oorspronkelijk in de steenkool aanwezig waren. Deze mineraalresten, meestal aangeduid als cokesas, verbranden niet en blijven als residu na verbranding van de cokes.
Tot voor kort werd de verkoolking van steenkool beschouwd als 'destructieve destillatie', maar met het toenemende belang van de verkoolkingsproducten valt deze term in onbruik. Tegenwoordig wordt steenkoolverkoolking beschouwd als een fysico-chemisch proces dat afhangt van de cokesingsnelheid, operationele parameters, eigenschappen van de steenkoolmengsel en de transport van thermische energie. De verwarmingssnelheid van de steenkool beïnvloedt de sterkte en barstingseigenschappen van de cokes. Om een homogene kwaliteit te bereiken, moet de verwarming van de steenkooltaart in een cokesoven uniform verlopen over de totale lengte en hoogte van de oven. Daarnaast beïnvloedt de migratiesnelheid van de plastische laag het niveau van thermische spanning in de herstolde massa en dus het barstingsniveau.
Historische ontwikkeling
Het steenkoolverkoolingsproces begon begin de 18e eeuw met het verkoken van goed cokerende steenkool in hopen op de grond, wat vervolgens leidde tot de ontwikkeling van korfovens van verschillende vormen en maten om de toenemende vraag naar harde cokes voor het smelten van ijzer te beantwoorden.
Temperatuurbereiken bij verkoolking
Verkoolking van steenkool kan plaatsvinden in de volgende drie temperatuurbereiken:
- Lagetemperatuurverkoolking vindt normaal plaats in het bereik van 500 °C tot 700 °C. Bij dit type verkoolking zijn de opbrengsten van vloeibare producten hoger en de gasvormige producten lager. De geproduceerde cokes heeft een hoger vluchtig stofgehalte (VM) en is vrijbrandend.
- Middentemperatuurverkoolking wordt uitgevoerd bij een temperatuur van ongeveer 800 °C. Deze verkoolking produceert rookloze zachte cokes. Bijproducten zijn vergelijkbaar met die van hightemperatuurverkoolking. Middentemperatuurverkoolking wordt tegenwoordig zelden toegepast.
- Hightemperatuurverkoolking vindt plaats bij temperaturen boven 900 °C. Deze verkoolking levert een hogere opbrengst van gasvormige producten en een lagere opbrengst van vloeibare producten. Hierbij ontstaat harde cokes uit cokerende steenkool.
Lagetemperatuurverkoolking
Lagetemperatuurverkoolking werd oorspronkelijk ontwikkeld voor de productie van stadslichtgas voor huishoudelijke en straatverlichting, en voor de productie van een rookloos brandstof voor domestische en industriële verwarming. De bijproducttaren zijn economisch belangrijk en dienen vaak als essentiële grondstoffen voor de chemische industrie of worden geraffineerd tot benzine, verwarmingsoliën en smeeroliën. De voorkeurssteenkool voor lage-temperatuurverkoolking is meestal bruinkool, sub-bitumineuze kool of sterk vluchtige bitumineuze kool, die bij pyrolyse in het temperatuurbereik van 500 °C tot 700 °C een poreuze char oplevert met reactiviteiten die niet veel lager liggen dan die van de moederkool. Deze reactieve charren (1) ontbranden gemakkelijk en worden gebruikt als rookloze brandstoffen of als grondstoffen voor vergassingsprocessen, (2) worden gemengd met steenkool om cokesovenaanvoer te maken, of (3) dienen als centrale brandstof.
De taren die bij lage-temperatuurverkoolking ontstaan, verschillen aanzienlijk van die bij hoge-temperatuurverkoolking. Hoge-temperatuurverkoolking produceert voornamelijk aromatische verbindingen, terwijl die bij lage-temperatuurverkoolking voornamelijk alifatische verbindingen zijn, wat de verschillende eindtoepassingen van de tarbijproducten verklaart. Gasopbrengst en -samenstelling verschillen eveneens: gasopbrengsten liggen rond 25% van die bij hoge-temperatuurverkoolking, maar het gas bevat meer methaan (CH₄) en minder waterstof (H₂), wat een hogere calorische waarde geeft.
De belangrijkste toepassing van lage-temperatuurverkoolking is de productie van rookloze brandstoffen voor gebruik in huishoudens en kleine industriële ketels in dichtbevolkte gebieden die afhankelijk zijn van steenkool als brandstof, met name steenkool met een hoog VM-gehalte.
Hoge-temperatuurverkoolking
Het hoofddoel van hoge-temperatuurverkoolking is de productie van metallurgische cokes voor gebruik in hoogovens (BF) en gieterijen. Een deel van de cokes wordt gebruikt voor de productie van calciumcarbide (CaC₂) en elektrodekoolstof. Meer dan 90% van de geproduceerde cokes wordt in hoogovens gebruikt voor het smelten van ijzererts tot rood ijzer.
Er zijn drie typen processen voor hoge-temperatuurverkoolking van steenkool: (1) korfovens, (2) bijproductterugwinningscokesovens, en (3) niet-terugwinnings/ warmte-terugwinningscokesovens.
Korfovens
De korfoven is een eenvoudige koepelvormige baksteenstructuur waarin steenkool door een opening bovenaan wordt geladen en vervolgens door een zijdeur wordt verdeeld tot een laag van ongeveer 600 mm tot 900 mm dik. Warmte wordt geleverd door verbranding van de VM die uit de steenkool vrijkomt, en de verkoolking schreedt van boven naar beneden door de lading. Ongeveer 5 tot 6 ton steenkool kan worden geladen, en een periode van 48 tot 72 uur is nodig voor de verkoolking. Sommige korfovens zijn nog in bedrijf dankzij systeemverbeteringen en de toevoeging van afvalwarmteketels om warmte uit de verbrandingsgassen te winnen.
Bijproductterugwinningscokesovens
De eerste bijproductterugwinningscokesovens die bevredigende BF-cokes of gieterijcokes als hoofproduct leverden, en teer, ammoniak en later benzeen als bijproducten, werden rond 1856 gebouwd. Aanpassingen aan het ontwerp zijn voortgezet, maar het basisontewerp van deze ovens, essentieel de moderne cokesoven, was in de jaren '40 voltooid. De horizontale sleufvormige cokesoven (bijproductterugwinning), waarin hogere temperaturen bereikt kunnen worden en betere controle over cokeskwaliteit mogelijk is, heeft andere ontwerpen vervangen en wordt gebruikt voor het verkoken van bitumineuze steenkool.
Moderne bijproductcokesovens bestaan uit kamers van 15 tot 20 meter lang, 6 tot ongeveer 9 meter hoog, 500 tot 600 mm breed en met een wanddikte van ongeveer 100 mm. Een aantal van deze kamers (van 20 tot 100), afwisselend met gelijke cellen die verwarmingskanalen huisvesten, vormen een batterij. Steenkool, gekruist tot 80% minus 3 mm met een topmaat van 15 mm, wordt langs de bovenkant van de ovens geladen met een laadwagen op rails en gelijkgetrokken met een ingetrokken staaf.
De werking van elke oven is cyclisch, maar de batterij bevat voldoende ovens om een wrijvend continue stroom van rauw cokesovengas te produceren. De individuele ovens worden geladen en geleegd op ongeveer gelijke tijdstippen tijdens de cokesingscyclus. Cokesing duurt 15 tot 18 uur voor BF-cokes. Tijdens deze periode destilleert de VM van de steenkool uit als COG. De cokesingtijd wordt bepaald door het steenkoolmengsel, vochtgehalte, onderverbrandingssnelheid en de gewenste cokeseigenschappen. Bij lage cokesvraag kan de cokesingtijd worden verlengd tot 24 uur. Cokesingtemperaturen liggen doorgaans tussen 900 °C en 1100 °C en worden aan de hogere kant gehouden voor BF-cokes. Luchtlekken in de ovens worden voorkomen door een positieve achterdruk in de hoofdaanvoer te handhaven. De ovens worden onder positieve druk gehouden door een hoge hydraulische hoofddruk van ongeveer 10 mm waterkolom in batterijen. De gassen en koolwaterstoffen die tijdens thermische destillatie ontvallen, worden via het afvoersysteem verwijderd en naar de bijproductenfabriek gezonden voor terugwinning.
De cokesing is voltooid wanneer de centrale temperatuur in de oven ongeveer 950 °C–1000 °C bereikt. Op dat moment wordt de oven geïsoleerd van de hydraulische hoofdaanvoeren en na correcte ventilatie van restgassen worden de deuren geopend voor het uwdrukken van de cokes. Aan het einde van de cokesingsperiode heeft de cokesmassa een hoge volumekrimp, wat loslating van de massa van de wanden zorgt voor eenvoudig uwdrukken. Cokesing vindt plaats in volledig afgedichte ovens, en wanneer de verkoking voltooid is, worden the ovendeuren geopend en duwt een ram aan één kant de gloeiende cokes in een kwelwagen.
Het bijproductgas en teerdampen die de cokesoven verlaten, ondergaan een scheidingsproces om de teer uit het gas te verwijderen. Het gas wordt vervolgens behandeld om NH₃ terug te winnen als ammoniumsulfaat, terwijl de teer door destillatie in drie oliefracties wordt gesplitst, aangeduid als lichte, middelzware (of teerzuur), en zware olie. Het gas, voornameng een mengsel van H₂ en CH₄, heeft een goede calorische waarde en wordt als brandstof gebruikt.
Niet-terugwinnings/warmte-terugwinningscokesovens
Bij niet-terugwinnings/warmte-terugwinningscokesovens wordt de warmteenergie van rookgassen hersteld in de vorm van stoom. Bij het cokesingsproces in niet-terugwinningsovens worden de vluchtige stoffen die vrijkomen tijdens steenkoolverkoolking niet als bijproducten teruggewonnen, maar in de oven zelf verbrand in aanwezigheid van een gecontroleerde hoeveelheid lucht, en de warmte van de vrijkomende gassen wordt gebruikt voor het verkoken van de steenkoolmassa tot cokes, sehingga geen externe verwarming nodig is. Het hogere warmteniveau wordt belangrijk gebruikt om potentieel verontreinigende koolwaterstoffen in brandbare bestanddelen te splitsen en te verbranden, waardoor potentiële gevaarlijke verontreiniging wordt vermeden. De warmte die voortkomt uit verbranding wordt slechts deels benut tijdens het proces en de resterende warmte in de afvalrookgassen wordt hersteld voor energieopwekking.
Niet-terugwinningsovens zijn doorgaans van horizontaal ontwerp en werken onder negatieve druk, in tegenstelling tot bijproductovens die onder positieve druk werken. Primaire verbrandingslucht, geïntroduceerd door poorten in de ovendeuren, verbrandt de vluchtige stoffen (inclusief teer en benzool) in de ovenruimte boven de steenkool deels direct. Dit genereert de voor het proces benodigde warmte. Het mengsel van ruwe en afvalgassen wordt door verticale kanalen in de zijwanden naar het verwarmingskanalsysteem onder de ovensole geleid. Secundaire lucht wordt in de solekanalen geïntroduceerd, die in slangenvorm onder het steenkoolbed verlopen en de verbranding van de gassen voltooien. Het ontwerp van de kanalen en de controle van de luchtstroom laten de cokesingsnelheid aan de boven- en onderkant van het steenkoolbed gelijk lopen. Door de gegenereerde temperaturen worden alle koolwaterstoffen en bijproducten binnen de oven verbrand. De cokesingtijd varieert van 48 tot 72 uur, afhankelijk van het ontwerp van de niet-terugwinningscokesovens. Hete gassen passeren een afvaltunnel naar warmte-terugwinningstoomgenerators (HRSG), waar hoogdrukstoom wordt geproduceerd die normaal gebruikt wordt voor stroomopwekking.
Verkoolingsproces
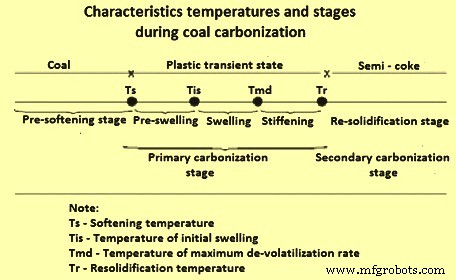
Wanneer steenkool in een hete cokesoven wordt geladen, wordt dat deel van de steenkool dat direct in contact is met de wanden, zeer snel verwarmd. Wanneer het smeltpunt bereikt is, zacht de dunne laag verwarmde steenkool op en smelt. Destructieve destillatiereacties verlopen snel in de plastische laag, met veelvuldig vrijkomen van vluchtige producten. De gas en condenseerbare dampen worden in de plastische massa opgesloten en, naarmate ze zich uitdijen, neigen ze deze op te zwellen. Naarmate de reacties vorderen en de temperatuur van de gesmolten zone stijgt, begint de plasticiteit van de lading af te nemen. Met voortgezette verwarming en gasontwikkeling stolt de gesmolten laag geleidelijk weer vast tot de typische, cellulaire cokesstructuur. De karakteristieke temperaturen en stadia tijdens steenkoolverkoolking zijn weergegeven in Figuur 1, en de ontwikkeling van de plastische laag en haar verplaatsing tijdens het verkoolingsproces in Figuur 2.
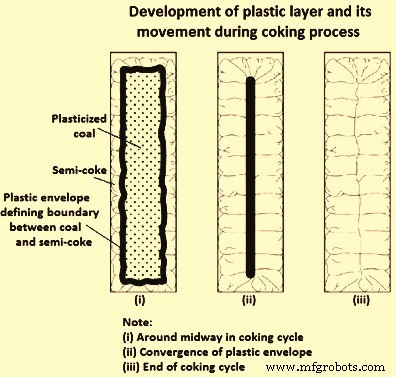
De cokes die na verstolking van de plastische zone overblijft, bevat nog een aanzienlijk hoeveelheid VM. Naarmate de temperatuur verder stijgt, gaan de destructieve-destillatiereacties door met ontwikkeling van gas en een beetje teer. De eindreacties die in de cokes plaatsvinden, lijken grotendeels het afsplitsen van H₂ van de extreem complexe, hoogmoleculaire koolwaterstoffen waaruit deze samengesteld is. Met toenemende temperatuur trekt de cokes zich van de ovenwanden terug, en ontwikkelen zich krimpscheuren, die van de ovenwanden naar binnen lopen richting het midden van de cokesmassa. De twee plastische zones bewegen langzaam van de tegenovergestelde ovenwanden naar elkaar toe en ontmoeten zich uiteindelijk in het midden van de oven. Het samenvloeipunt van de zones verschijnt als een verticale scheur die lengtegewijs door de oven loopt in het midden van de lading. Wanneer een oven wordt uitgezet, scheidt de cokes zich verticaal langs deze scheur.
Naarmate de plastische zones naar binnen bewegen, neigt hun reissnelheid af te nemen vanwege de toenemende afstanden waarover de warmte geleid moet worden. De toename in gevoelige warmte die wordt afgevoerd door het gas dat omhoog door de cokes stroomt, en eventuele warmte die wordt geabsorbeerd in de krakingsreacties die in de gasfase optreden, tendeeren ook de reissnelheid van de zones te vertragen. De temperatuur en het gedrag van de ladingen in de verschillende zones van de oven verschillen bij verschillende cokesingtijden.
De omzetting van steenkool tot cokes verloopt naarmate de steenkool wordt verwarmd. Wanneer de toestand van smelten bereikt is, zacht de laag verwarmde steenkool op en smelt. Vanaf ongeveer 375 °C tot 475 °C ontbinden de steenkool tot vorming van de plastische laag. Destructieve destillatiereacties verlopen snel in de plastische laag met vrijkomen van vluchtige producten. Bij ongeveer 475 °C tot 600 °C vindt een duidelijke ontwikkeling van teer en aromatische koolwaterstofverbindingen plaats. De gas en condenseerbare dampen worden in de plastische massa opgesloten en, naarmate ze zich uitdijen, neigen ze deze op te zwellen. Naarmate de reacties vorderen en de temperatuur van de gesmolten zone stijgt, neemt de plasticiteit van de steenkool af. Met voortgezette verwarming en gasontwikkeling stolt de gesmolten laag geleidelijk weer vast tot halfcokes met de typische, cellulaire cokesstructuur. De cokes op dit stadium bevat nog een aanzienlijke hoeveelheid VM. Naarmate de temperatuur verder stijgt boven 600 °C, gaan de destructieve destillatiereacties door met ontwikkeling van gas en een beetje teer. De cokesstabilisatie vindt plaats naarmate de temperatuur stijgt van 600 °C tot 1100 °C. Dit wordt gekenmerkt door krimp van de cokesmassa, structurele ontwikkeling van de cokes en eindelijke H₂-ontwikkeling. Op dit stadium vinden de eindreacties plaats. Deze reacties splitsen H₂ af van extreem complexe, hoogmoleculaire koolwaterstoffen. Met toenemende temperatuur krimpt de cokesmassa met ontwikkeling van krimpscheuren.
Mechanisme van verkoolking
Tijdens het verkoolingsproces wordt poedersteenkool omgezet in een poreuze, gescheurde, zilverzwarte vaste stof: cokes. Microscopisch bestaat cokes uit een vaste matrix, organische en anorganische insluitsels in de matrix, poriën en micro-scheuren. De processen van ontwikkeling van de poreuze structuur en de micro-textuur van cokes vinden essentieel plaats binnen het plastische bereik. De structuur die in de cokes wordt gevormd door gasbelletjes, beslaat bijna de helft van het volume en beïnvloedt twee eigenschappen van cokes: de mechanische sterkte en de bulkdichtheid.
Het vaste materiaal dat de poriewanden vormt, bestaat uit optisch-anisotrope entiteiten die doorgaans worden waargenomen met gepolariseerde lichtmicroscopie (PLM). De cokesmicro-textuur beïnvloedt de cokeseigenschappen die essentieel zijn voor het gebruik in de hoogoven.
Tijdens het verkoolingsproces zacht metallurgische (cokerende) steenkool op om plastisch te worden, ontbinden, zwellen, agglomereren en tenslotte weer vast te worden. Het plastische temperatuurbereik ligt doorgaans tussen 350 °C en 500 °C. Dus in het verkoolingsproces worden twee verticale plastische lagen gevormd parallel aan de verwarmingswanden die naar het centrum vorderen waar ze samenvloeien (Figuur 2). Tijdens de verkoolking genereren sommige steenkoolsoorten interne gasdrukken en oefenen meetbare wanddrukken uit, soms gevaarlijk hoog, op de ovenwanden.
Tijdens het verkoolingsproces treden twee processen op tijdens het plastische temperatuurbereik. De poriënstructuur van de cokes ontwikkelt zich en de koolstof van de steenkool organiseert zich in grafiet-achtige laagvlakken, waarvan de ordening resulteert in de optische anisotropie van de cokes. Variaties in grootte van de anisotrope eenheden geven aanleiding tot textuurcomponenten in de cokes. De verhoudingen van de verschillende aanwezige componenten vormen de textuur-samenstelling van de cokes.
Er zijn diverse studies over het mechanisme van verkoolking tijdens hoge-temperatuurverkoolking, en enkele hypothesen over het steenkoolverkoolingsmechanisme zijn voorgesteld. Twee daarvan zijn het plastische verkoolingsmechanisme en het mesofase-verkoolingsmechanisme.
Plastisch verkoolingsmechanisme
In het plastische verkoolingsmechanisme van steenkool wordt aangenomen dat er drie opeenvolgende reacties zijn van omzetting van steenkool in cokes via de plastische fase. Wanneer cokerende steenkool boven 350 °C in afwezigheid van lucht wordt verwarmd, begint de organische stof van de steenkool thermische ontbinding. De mengsels van gas, vloeistof en verzachte steenkool, die de thermisch ontbonden vorm van steenkool zijn, worden een plastische massa genoemd. De cokerende steenkool zacht, smelt, smelt samen, zwelt en voegt zich samen binnen een plastisch stadium. Wanneer de temperatuur stijgt tot 450 °C tot 550 °C, ontbindt een deel van de plastische massa in gas en condenseerbare dampen en het andere deel stolt weer vast tot halfcokes. Bij verdere temperatuurstijging boven 550 °C ontbindt de organische stof van de halfcokes verder en condenseert, CH₄ en H₂ ontvallen, de koolstoflamellen van de halfcokes nemen continu toe, en de cokes wordt tenslotte gevormd. De twee hoofdfasen die van steenkool naar cokes worden omgezet, zijn de verkoolingsfase van produceren van een plastische massa en de krimpfase van de halfcokes.
Mesofase-verkoolingsmechanisme
In het verkokingsmechanisme door mesofase wordt de vorming van anisotrope koolstof uit de isotrope smelt van steenkool, pik of geselecteerde modelorganische verbindingen eerst toegeschreven aan de ontwikkeling van een kennerkende fase van vloeibare kristallen. Wanneer de steenkool verkoolt, wordt eerst de plastische massa van optische isotropie gevormd, en daarna vormt zich geleidelijk laminaire nematische vloeibare kristallen. Deze polymere fase wordt mesofase genoemd. Dat is de intermediaire fase tussen de isotrope vloeibare steenkool en de vaste anisotrope halfcokes die uiteindelijk uit de mesofase wordt gevormd, en heeft eigenschappen die tussen vaste stoffen en vloeistoffen liggen. Als de vloeibaarheid van de intermediaire fase voldoende hoog is, samenvloeien mesofasen onmiddellijk tot een enkele grotere eenheid. Over een bereik van stijgende temperatuur wordt mesofase continu gevormd, groeit in grootte en raakt uiteindelijk elkaar. Zo kan de mesofase verstollen en van steenkool omgezet worden in optisch anisotrope texturen van cokes.
Een belangrijke ontwikkeling in het begrip van het verkoolingsproces is gemaakt met de ontdekking van mesofase in het plastische stadium van verkoolking leidend tot grafiteerbare koolstoffen, waargenomen door optische microscopie. De ontwikkeling van sferische mesofasedeeltjes uit een isotrope massa en hun progressieve groei en samenvloeiing tot uiteindelijk anisotrope structuren is goed vastgelegd voor pik-achtige voorlopers. Basisal vindt tijdens het verkoolingsproces dehydrogeneratieve polymerisatie van aromatische moleculen plaats, met een consequentie van toename in gemiddeld molecuulgewicht. De eindige cokesstructuur is gerelateerd aan de eigenschappen van de mesofase op het moment van verstolking en deze zijn op hun beurt dominant afhankelijk van de chemische eigenschappen van het moedermateriaal. Cokeskwaliteitsverbeteringen worden gedicteerd door de kwaliteit van de voedingsgrondstof die de optische textuur van de resulterende cokes voorafbepaalt.
In tegenstelling tot pik-achtige materialen, produceert verkoolking van steenkool mesofase in de vorm van sterk vervormde spheren die geen waarneembare samenvloeiing vertonen vanwege hun hoge viscositeit. Deze verschillen in gedrag kunnen worden toegeschreven aan de remmende effecten van elementen zoals N₂ (stikstof), O₂, en S (zwavel) en aan de invloed van deeltjesvormig inerte materie in de steenkool.
Het mechanisme en de belangrijkste factoren die de vorming van poriën in halfcokes beïnvloeden, zijn onderwerp geweest van diverse studies. Deze studies hebben aangetoond dat de poriënstructuur van cokes grotendeels wordt bepaald binnen het plastische temperatuurbereik van het verkoolingsproces. Tijdens de studies is waargenomen dat initieel poriën verschenen in grote deeltjes bij een temperatuur nabij het zachtwordingspunt, terwijl middelgrote deeltjes op hogere temperaturen poreus werden. Geen poriënvorming is gedetecteerd bij enige temperatuur binnen deeltjes kleiner dan 125 micrometer (micron). Een toename in temperatuur induceerde een toename in zowel het aantal als de grootte van poriën. Meer deeltjes bleken poriën te hebben en de grote deeltjes werden multi-porieus. Met toenemende temperatuur werden deeltjes meer afgerond en zwollen ze in de inter-deeltjesleegtes.
In het geval van steenkool met nul vloeibaarheid, markeerde het bovengenoemde stadium het einde van de waargenomen veranderingen. Echter, voor steenkool met hogere vloeibaarheid resulteert een toename in temperatuur, die uiteindelijk de temperatuur van maximale krimp bereikt, in voortgezette zwelling van de grotere deeltjes en concentratie van de kleine in de afnemende leegteruimtes. De zwelling van de meer vloeibare steenkool doorzet tot alle kleine deeltjes geïntegreerd zijn binnen de expanderende celwanden van de grotere deeltjes, wat leidt tot verlies van hun afzonderlijke identiteit. Boven deze temperatuur van complete smelting neemt de gemiddelde poriêngrootte toe, bereikt een piekwaarde voordat deze uiteindelijk daalt tot een grootte die praktisch ongewijzigd blijft bij hogere temperaturen. De toename in aantal poriën met temperatuur wordt onderbroken door een overgangsminimum bij de temperatuur die correspondeert met de maximale poriêngrootte. De grootte van deze grote poriën wordt verkleind voor de herstolkingstemperatuur, wat een meer coherente structuur achterlaat. De groei van kleine, bijna sferische poriën en smelting van de matrix nabij deze temperatuur resulteert doorgaans in de vorming van geïntegreerde poriën.
Boven de herstolkingstemperatuur worden onbeduidende veranderingen waargenomen, behalve een lichte reductie in gemiddelde poriêngrootte. De kompactie van de volledig gesmolten structuren die plaatsvindt nabij de herstolkingstemperatuur heeft grote belangstelling gewekt. De verklaring hiervoor is dat de grote expansie van de iets koudere zone de kompakterende laag tegen de meer rigide halfcokes kan persen. Een inter-verbinding van poriën die mogelijk op dit stadium optreedt, kan dit proces vergemakkelijken. Deze verklaring wordt verder ondersteund door de waarneming van een ontwikkeling van anisotropie in porievorm, met de grootste dimensie liggend langs de temperatuur-isothermen.
Een verder onderzoek naar de invloed van laaddichtheid en deeltjesgrootte op de poriënstructuurontwikkeling toont aan dat zowel gemiddelde poriën- als poriewandgroottes maximumwaarden bereiken binnen de plastische zone. De nieuwe bevindingen worden verklaard door het voorstellen van twee verdere processen: (1) het scheuren van sommige dunne poriewanden tijdens de post-smelting expansiefase, en (2) een secundaire poriënucleatie die optreedt bij hogere temperaturen tijdens het kompactieproces. Het is aangetoond dat een toename van de laaddichtheid de porositeit vermindert, voornamelijk de gemiddelde poriêngrootte van de resulterende cokes, terwijl de gemiddelde poriewandgrootte verwaarloosbare variatie vertoont. Het effect van laaddichtheid wordt toegeschreven aan de beperking van de expansie langs de horizontale richting, loodrecht op de ovenwand. Geen bewijs is gevonden voor systematische variatie in de cokesporiënstructuur als gevolg van variaties in de steenkooldeeltjesgrootteverdeling binnen het overwogen bereik.
Een onderzoek is uitgevoerd om microscopisch de transformatie van steenkool tot cokes te bestuderen. In dit onderzoek is bestudeerd naar de morfologie van de plastische laag als functie van steenkoolrang. Waargenomen is dat voor steenkool met VM-gehalte in het bereik van 25% tot 30%, de eerste stap in de transformatie de vorming is van een continu medium uit de viscose vervormde steenkooldeeltjes, gekenmerkt door afwezigheid van bellen. De tweede stap is de ontvluchtiging, die duidelijk is door de aanwezigheid van een hoog poreuze zone. De conclusie van de studie is dat de vorming van de poriën plotseling begint wanneer de grenzen van individuele deeltjes niet meer identificeerbaar zijn. Naast de smeltzone zonder poriën bestaat er nog een zone rijk aan poriën met zeer dunne wanden, beschreven als een schuimzone.
In vergelijkbare studies is een verschil tussen hoge- en middelrang steenkool opgemerkt. Waargenomen is dat, in het geval van middel-VM steenkool, tijdens herstolking de kompaktie van de bellen hun vorming domineerde, terwijl het omgekeerde gebeurde tijdens de voorafgaande zone van maximale vloeibaarheid. Er bestond een massa-transport in de plastische laag van het gebied van maximale vloeibaarheid naar de halfcokes, wat uitgedrukt wordt in de hoge porositeit gemeten in het midden van de plastische laag. In het geval van hoge-rang steenkool is geen vergelijkbaar maximum waargenomen, wat aangeeft dat voor deze steenkool een ander mechanisme voor de eliminatie van bellen kan bestaan.
Verkoolingsdruk
De verkoolingsdruk die ontstaat tijdens de verkoolking, wordt uitgedrukt als een kracht die op de wand wordt uitgeoefend en wordt gemeten met een geschikt apparaat en heet de wanddruk. Het is een fenomeen dat belangrijk is geworden met het gebruik van dubbel verwarmde wand, verticale, sleufvormige cokesovens. In de ronde korfovens kan de steenkool vrij omhoog expanderen en dus wordt de zwelling van de lading geaccommodeerd door deze vrije expansie. In sleufvormige ovens is de horizontale expansie van de steenkool naar de verwarmde wand beperkt.
Het is vastgesteld dat sommige steenkoolsoorten cokesovenwanden kunnen beschadigen door ofwel overmatige druk die ontstaat tijdens de verkoolking, ofwel onvoldoende cokeskrimp aan het einde van het verkoolingsproces. Dit probleem is recentelijk een kwestie van belang geworden door steenkoolvoorverhitting en de wijdverspreide acceptatie van hoge batterijen, die de bulkdichtheid van de steenkoollading verhogen, wat cokesingsdruk, krimp en levensduur van de cokesoven beïnvloedt. Het effect van druk die ontstaat tijdens verkloning van steenkool in de vorm van ongewenste voorkomens van vervormde wanden is meer zichtbaar in hogere ovens.
Veel factoren zijn gevonden die de grootte van de verkoolingsdruk beïnvloeden. Deze factoren kunnen worden gesplitst in drie brede categorieën: (1) inherente kenmerken van de steenkool, (2) steenkoolbereiding en fysieke eigenschappen, en (3) ovenbedrijfsomstandigheden.
Of een druk excessief is of niet, hangt niet alleen af van welke druk wordt uitgeoefend, maar ook van welke druk de ovenwand kan weerstaan. Diverse pogingen zijn gedaan om de sterkte van de cokesovenwanden te beoordelen. De wandsterkte-eis wordt grotendeels bepaald door de piek-ongebalanceerde cokesingsdruk die tijdens het verkokingsproces op de wanden wordt uitgeoefend. Deze ongebalanceerde drukken veroorzaken wandbuiging in horizontale richting die gestabiliseerd moet worden door de verticale zwaartebelasting, inclusief het gewicht van het dak en de wand, omdat de voegen in de wand geen consistente treksterkte hebben.
Een zeer lage limiet beperkt de flexibiliteit in het kiezen van steenkoolbronnen, steenkoolmengsels en verkoolingscondities. In een studie, die de resultaten van diverse honderden steenkoolsoorten vergeleek die in een bewegelijke-wandoven werden verkoold, en rekening houdend met het gedrag van deze steenkoolsoorten in commerciële ovens, werden de volgende veiligheidslimieten vastgesteld voor steenkool die in cokesovens wordt verkoold:
- Steenkool die een druk groter dan 0,14 kilogram per vierkante centimeter (kg/cm²) ontwikkelt, is gevaarlijk.
- Steenkool die een druk groter dan 0,1 kg/cm² ontwikkelt, kan gevaarlijk zijn wanneer regelmatig verkoold in ovens hoger dan 3 meter.
- Steenkool die drukken minder dan 0,1 kg/cm² geeft, is veilig.
De studie heeft aangetoond dat een elastische uibuiging van commerciële ovenwanden tot 1,25 mm kan plaatsvinden zonder het verschijnen van scheuren. Daarbuiten vindt verdere uibuiging niet gemakkelijk plaats en treedt scheurvorming op.
In de jaren '60 en '70 werd de constructie van hoge cokesovens (hoogte 6 meter en hoger) gangbaar. Deze ovens worden bediend onder de veronderstelling dat cokesingsdrinken onder 0,14 kg/cm² veilig zijn. Het resultaat was dat in sommige gevallen deze ovens ernstige, vroege refraktairschade opliepen. Gerapporteerd is dat een 6 meter hoge batterij progressieve schade had geleden en na minder dan vijf jaar bedrijf moest worden afgesloten. De onderzoeken om de oorzaken van de voortijdige uitval te bepalen, omvatten een structurele analyse van een 6 meter hoge wand. Een wiskundige studie is uitgevoerd van een 6 meter hoge ovenwand onderworpen aan druk van één kant. Uit deze analyse is de ongebalanceerde laterale druk die instort kan veroorzaken, berekend op net boven 0,12 kg/cm². Rekening houdend met de aanbevolen levende lastfactor van 1,7 evenals bruikbaarheid ten aanzien van scheurvorming, is aanbevolen dat de toelaatbare ongebalanceerde laterale druk 0,07 kg/cm² niet mag overschrijden.
Productieproces
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- DIY thuisbrouw temperatuurcontrole: Monitoren & regelen met Arduino
- Precieze thermocouple-metingen en logging voor lab- en wetenschappelijke experimenten
- Precisie temperatuurgecontroleerde transportcontainer met PT-100 sensor en Arduino UNO
- Slim Temperatuurmonitoring Systeem voor Scholen: Nauwkeurig, Real-time en Beveiligd
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- Efficiënte Ammoniakherwinning bij Cokesproductie uit Cokeringskool
- VMC Machines: Productie & Efficiëntie Verhogen met Precisie CNC Oplossingen
- Taiwan CNC Coördinaatmeetmachines – Precisie voor hoge-kwaliteit productie
- Precisie CMM Meetdiensten in Taiwan – Wereldwijde Productiekwaliteitsborging
- Kwaliteit in gietproductie waarborgen: bewezen traceerbaarheidspraktijken