



Cokesovendruk Begrijpen: Oorzaken, Effecten en Mitigatiestrategieën
Cokesovendruk Fenomenen en Beïnvloedende Factoren
Cokesovendruk is een fenomeen dat belangrijk is geworden vanwege het gebruik van de dubbel-verwarmde muur, verticale, sleuf-type cokesovens. In de ronde kuipovens alsmede in de warmteherstel cokesovens, die ook voor cokesproductie gebruikt worden, kan de steenkool vrij omhoog expanderen en dus wordt de zwelling van de lading door deze vrije expansie geaccommodeerd. Aan de andere kant, in de sleuf-type cokesovens, is de horizontale expansie van de steenkool naar de verwarmde muur beperkt. Er zijn diverse gevallen van voortijdige falen van ovenmuren tijdens het steenkoolverkokingsproces.
De erectie van nieuwe, grotere en hogere cokesovens is vergezeld gegaan van ongewenste gebeurtenissen van vervormde muren door de cokesovendruk wat resulteerde in diverse studies met betrekking tot het expansiegedrag van steenkool tijdens verkoking. De inspanningen zijn gericht op het ontwikkelen van een betrouwbare test zodat steenkoolmengsels op veiligheid kunnen worden getest vóór hun gebruik in de cokesovens.
Ontwikkeling van Cokesovendruk
Tijdens het verkokingsproces gaat steenkool door het plastische stadium en vluchtige stoffen (VM) evolueren tijdens en, in mindere mate, na dat stadium. Het wordt normaal geaccepteerd dat cokesovendruk ontstaat in het plastische stadium. In een cokesovenkamer worden twee verticale plastische lagen parallel aan de verwarmingsmuren gevormd vanaf het begin van de verkoking. Naarmate de verkoking vordert, bewegen deze lagen naar het midden van de oven. Op hetzelfde moment worden soortgelijke horizontale lagen gevormd aan de top en bodem van de lading. Deze zijn verbonden met de twee verticale lagen en het geheel vormt een continu gebied dat de onverkookte steenkool omringt en wat meestal aangeduid wordt als de 'plastische envelop'.
De permeabiliteit van de plastische lagen is laag in het geval van cokerende stenkool. Daarom is er bij een sterk plastische steenkool de mogelijkheid dat een druk kan ontstaan binnen de koele zone van ongeconverteerde steenkool. De som van de interne druk binnen de plastische lagen en ertussen wordt door de cokeslagen doorgegeven om een druk op de muren uit te oefenen.
Wanneer de plastische lagen bij het ovenmidden samenkomen, ontvangt de centrale massa steenkool warmte van beide kanten tegelijkertijd terwijl de temperatuur van de steenkool door het gehele plastische temperatuurbereik wordt verhoogd. Dit resulteert in versnelling in de verkokingssnelheid wat leidt tot een snellere snelheid van gasontwikkeling met grotere weerstand aan zijn ontsnapping. Dit resulteert dan in piekwaarden in zowel interne druk als muurdruk.
Aangezien de plastische lagen ook parallel aan de ovendeuren gevormd worden, bestaat dus een complete continue plastische envelop om de ongeconverteerde steenkool zodra de steenkool geladen is. Daarom is de VM geëvolueerd van de koude zijde van de plastische laag ingeperkt binnen de envelop. Op het moment dat de lagen gaan samenkomen, neemt de verwarmingssnelheid toe en dus de hoeveelheid gasontwikkeling toe wat resulteert in een toename van druk. Na de re-verstijving tot cokes, treedt een snelle daling in druk op door het verdwijnen van de envelop.
Volgens een andere uitleg is er niet voldoende warmte voor de vorming van plastische lagen parallel aan de ovendeuren. Daarom wordt een plastische mouw (buis) gevormd van de twee hoofdplastische lagen en de twee secundaire, wat ruwweg rechthoekig is maar nabij de deuren wijdt vanwege warmteverliezen (Fig. 1). De cokesovendruk resulteert uit de druk van de gassen binnen de plastische lagen en wordt naar de muren overgedragen via de cokes en halfcokes al gevormd.
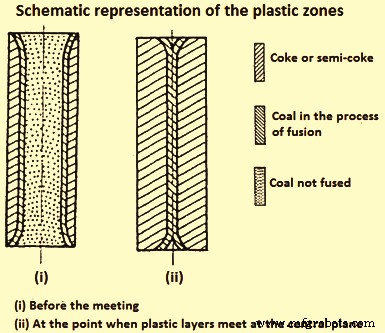
De gassen die aan de zijde dichtst bij het ladingcentrum ontwikkeld worden, bevatten teer wat condenseert en dan herverdampen wanneer ze door de plastische laag gevangen worden. De imprégnatie van de steenkool door gecondenseerde teer wijzigt de viscositeit van de plastische laag. De interne gasdruk hangt erg af van de aard van de steenkool en de verkokingscondities. Het lijkt erop dat het verbonden is met het gevestigde evenwicht tussen de zwelling van de plastische laag, de krimp van de halfcokes, en tot een zekere mate de compressie van de onverkookte steenkool.
Het hoofdfenomeen is die van de interne gasdruk binnen de plastische laag terwijl de muurdruk resulteert uit het doorgeven van de gasdruk door de halfcokes en cokes naar de muren. De grootte van de interne gasdruk is waarschijnlijk afhankelijk van de snelheid van ontbinding van de gasachtige stof binnen de plastische laag en de weerstand van de plastische laag aan zijn stroom d.w.z., de permeabiliteit van de laag.
Echter, de snelheden van ontvluchtiging in het plastische temperatuurbereik zijn hoger voor stenkool met hoog VM-gehalte en toch geven deze stenkool geen hoge drukken. Daarom kan de permeabiliteit de meest dominante factor zijn in de ontwikkeling van interne gasdruk. Dit is aangezien de maximale snelheid van VM-ontbinding voor hooggerankte stenkool dicht bij de re-verstijvingstemperatuur ligt. In feite bestaat er een relatie tussen de maximale muurdruk en de snelheid van ontbinding van de resterende VM bij re-verstijvingstemperatuur.
Tijdens een onderzoek met een eenzijdig verwarmde oven is waargenomen dat de permeabiliteit minimaal is in het centrum van de plastische laag en maximaal in het product van re-verstijving. De permeabiliteit wordt beschouwd als te wijten aan twee bijdragen. De eerste is die van: (i) de open porositeit bestaande in de plastische zone, (ii) ultra-micro-porositeit toelatende moleculaire stroom, en (iii) macro-porositeit toelatende viskeuze stroom. De tweede bijdrage komt van de stroom die volgt op het barsten van de ontvluchtingsbellen. Dit fenomeen is omdat in de regio van de plastische laag angrenzend aan de halfcokes het barsten van de bellen prevaleert over hun vorming terwijl in het centrum van de laag het tegenovergestelde optreedt. Daarom is er een massaoverdracht van het centrum van de plastische laag naar de zone angrenzend aan de halfcokes gevestigd door het maximum in porositeit in het centrum van de plastische laag.
In het geval van stenkool die hoge druk geven, is waargenomen dat dit maximum vervangen wordt door een minimum in de steenkoolzone angrenzend aan de plastische laag. Dit is omdat in deze stenkool de tweede bijdrage in permeabiliteit d.w.z., het barsten van bellen laag is en deze aanname wordt ondersteund door de afwezigheid van een maximum in porositeit in het centrum van de plastische laag. Aangezien de ontwijking van gassen beperkt is, neemt de druk in het gebied van de plastische laag toe en brengt een compactie van steenkool teweeg wat resulteert in het waargenomen minimum van porositeit.
Vroege Studies voor Cokesovendruk
Laboratoriumtests werden eerst uitgevoerd om de veiligheid van steenkoolmengsels vast te stellen. Tijdens deze tests werd een kleine hoeveelheid steenkool, geplaatst in een kleine kroes, verwarmd van één kant ofwel bij constante druk of bij constant volume. Een test ontwikkeld in 1920 wordt beschouwd als de eerste poging om de zwellingsdruk gegenereerd door stenkool te bepalen. In deze test werd 100 gram steenkool verwarmd in een verticale, cilindrische ijzeren kroes onder standaardcondities, in een gasgestookte oven. Een geperforeerde zuiger werd bovenop de lading geplaatst. De beweging van de zuiger werd op passende wijze vastgelegd, en de significante meting was de verandering in het volume uitgedrukt als percentage. Deze test werd verder ontwikkeld in twee richtingen en resulteerde enerzijds in de constante druk test en anderzijds in de constant volume test.
In de wijziging van de constante druk test, werd 80 gram gedroogde steenkool in een stalen kroes geplaatst. Een belasting van 1 kg/cm² werd op de steenkoollading toegepast en zowel expansie als krimp van de lading werden vastgelegd als veranderingen in volume. In de wijziging naar de constant volume test wat bij constant volume uitgevoerd werd, werd 120 gram gedroogde steenkool verkookt in een stalen kroes en de druk vereist om de steenkool bij constant volume te houden werd vastgelegd.
Verder werden een aantal grotere schaal tests ontwikkeld die diverse kilogrammen steenkool gebruikten. Hun concepten waren vergelijkbaar met de kleinere schaal tests. Een representatief voorbeeld was de grote constante druk test wat verschilde van de kleinere test voornamelijk in grootte en een ladingscapaciteit van ongeveer 5 kg had. Alleen drukken gegenereerd in de steenkoollading groter dan 0,08 kg/cm² werden gemeten. Deze druk werd beschouwd als de maximaal toelaatbare limiet op een cokesovenmuur. Een ander groot laboratoriumtest was de 'enkelzijdig verwarmde' oven test. In deze test werd een lading van ongeveer 35 kg eenzijdig verwarmd van de zool en werd onderworpen aan een druk van ongeveer 0,14 kg/cm². De beweging van de bovenste plaat werd gevolgd door middel van een cathetometer.
Omdat de verwarming in de bovengenoemde tests eenzijdig was, bleven de fenomenen behoorlijk verschillend van die optredend in een grote oven. Vanwege de moeilijkheid van het vastleggen van de muurdruk in een cokesoven, voelden de vroege onderzoekers dat ze zouden proberen de verkokingscondities die in een commerciële oven optreden zo nauwkeurig mogelijk te simuleren door dubbele muurverhitting toe te passen. Daarom werd een grootschalige ovenkamer ontworpen waarin beide verwarmingsmuren beweegbaar waren. Door één muur te fixeren kon de druk uitgeoefend op de andere muur tijdens verkoking worden gemeten met behulp van een hydraulisch systeem. Deze oven werd beschouwd als het prototype van de beweegbare-muur oven die een directe meting van de cokesovendruk toelaat.
Verscheidene beweegbare-muur ovens bestaan over de hele wereld. Alle ontwerpen zijn gebaseerd op verwarming van twee kanten. Een van hun muren is gemonteerd op een wagentje dus het is vrij om te bewegen en de cokesovendruk die tijdens verkoking ontstaat wordt uitgedrukt als een kracht uitgeoefend op de muur en wordt gemeten door middel van een geschikt apparaat en wordt de muurdruk genoemd. Zij zijn ofwel gas of elektrisch verwarmd en nemen steenkoolladingen variërend van 250 kg tot 500 kg. Als in de volle-schaal ovens, worden twee verticale plastische lagen gevormd tijdens verkoking, en vorderen geleidelijk naar het ovenmidden waar ze samengevoegd worden.
In een van de oudste ontwerpen van beweegbare-muur oven, werd ongeveer 250 kg steenkool verkookt in een verkokingskamer van 300 mm x 700 mm x 1100 mm. Een muur was op rollen gemonteerd en uitgerust met een hefboom-gewichtsysteem voor het meten van de druk die tegen de muur ontwikkeld werd. Deze oven werd gebruikt om de cokesovendrukken te bestuderen die door Amerikaanse stenkool ontwikkeld werden. 300 tests werden uitgevoerd waarin de steenkool 80% onder 3 mm gebroken werd en geladen met laag vochtgehalte met de bulkdichtheid (BD) variërend van 785 kg/m³ tot 850 kg/m³.
De kurven verkregen door druk tegen verkokingstijd te plotten werden gecategoriseerd in zes typen volgens diverse kenmerken van de geteste stenkool. Fig. 2 toont voorbeelden van elk van de typen drukcurven. Drukcurven van typen 1 tot 3 zijn allemaal voor die stenkool of mengsels die normaal veilig zijn om in commerciële ovens te gebruiken. Steenkool die curven 2 of 3 geven, kunnen hogere drukken geven wanneer geladen bij hogere BD. Typen 4 tot 6 zijn drukcurven van stenkool die gevaarlijk zijn om in de cokesovens te gebruiken.
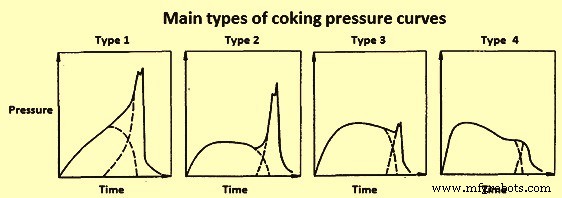
Een grotere 400 kg beweegbare-muur oven werd gebruikt voor een uitgebreid onderzoek van de fenomenen van cokesovendruk bij het Centre de Pyrolyse de Marienau (CPM). In deze oven waren de twee muren van corundum constructie wat operatie bij hogere temperaturen toeliet en meer sterkte en weerstand tegen thermische schok bood. De kracht uitgeoefend op de beweegbare muur werd gemeten door een straingauge balans die aan de buitenkant van de muur gemonteerd was op het geometrische centrum van het nuttige oppervlak van de verwarmingsmuur. Tijdens de diverse tests in deze oven, werden vier hoofdtypen cokesovendruk-tijd curven die het meest frequent tegengekomen werden, gemaakt en getoond in Fig. 3.
Door de vorm van deze curven te analyseren werd geconcludeerd dat deze het resultaat waren van de superpositie van twee basiscurven, elk van hen corresponderend met een van de twee stadia. Het eerste stadium weerspiegelt de vorming van de plastische lagen parallel aan de ovenmuren en hun beweging naar elkaar, en het tweede stadium weerspiegelt de coalescentie van de plastische lagen op het ovenmidden. Curven van typen 1 en 2 werden gegeven door stenkool die hoge drukken ontwikkelen. Type 3 was karakteristiek voor de gestempelde geladen stenkool wat ook de grootte van de druk, terwijl type 4 vastgelegd was voor stenkool die lage drukken geven. Steenkool die hoge drukken gaven toonden vergelijkbaar type curven.
In het geval van stenkool met lage VM, was de druk regelmatig gestegen van het begin tot het maximum. Het andere type curve typerend voor hoge cokesovendruk had een snelle stijging in de druk tijdens het eerste uur getoond. Daarna bleef de druk relatief constant tijdens de loop van de verkoking. Wanneer de plastische lagen samenkamen, trad een verdere toename op tot de plastische steenkool verdween.
Een andere benadering van het kwestie van cokesovendruk was de meting van de druk van het gas in het centrum van de plastische laag. Deze metingen werden zowel in de beweegbare-muur als industriële ovens gedaan wat vergelijkingen toeliet tussen de twee sets resultaten. De gasdruk werd gemeten door middel van buizen geïntroduceerd door de gaten ofwel in de ovendeuren of in de dekkels van laadgat.
Er waren diverse studies van gelijktijdige meting van gasdruk en muurdruk in testovens. In deze studies werd gevonden dat de maximale gasdruk in het centrum van de lading gerelateerd is aan de piekmuurdruk. De gasdruk nam toe met de afstand van de ovenmuur en bereikte zijn maximumwaarde in het centrum van de lading op het moment van samenkomen van de plastische lagen. Deze maximum gasdruk coincidde doorgaans met de piek van de muurdruk en was altijd groter. Verschillende waarden werden gegeven voor de verhouding van gasdruk tot de muurdruk in verschillende studies.
In een van de studies werd opgemerkt dat naarmate de verkoking vordert en de plastische laag beweegt, er een plotselinge stijging in de gasdruk was. Wanneer de plastische laag voorbij het punt bewoog, daalde de gasdruk snel en die peil meet niet weer enige gasdruk. Wanneer de plastische lagen bij het ovenmidden samenkamen, was de vastgelegde gasdruk hoger dan de drukken op andere punten in de oven. De verhouding van gasdruk tot muurdruk in dit experiment varieerde van minder dan 1 voor lage drukken tot 3 voor hoge drukken.
In een ander onderzoek werd de invloed van zowel lading- als verkokingscondities op de interne gasdruk bestudeerd en werd gevonden dat interne gasdrukken beïnvloed werden door dezelfde variabelen als de muurdrukken.
In een ander onderzoek bij het CPM, werden twee waarnemingen gedaan. Zij waren: (i) twee plastische lagen werden aan het begin van de verkoking parallel aan de zool en het dak gevormd en vorderden naar het midden van de oven, en (ii) geen plastische lagen parallel aan de deuren werden gevormd. Voor de verhouding gasdruk/muurdruk werd een waarde rond 0,5 gevonden.
De verschillen in de verhouding van maximale gasdruk en piekdruk gerapporteerd in diverse studies werden toegeschreven aan verschillen in de testapparatuur en procedure. In de beweegbare-muur oven hoewel verkoking hoofdzakelijk vordert van de verwarmingsmuren tegelijkertijd, vordert aanzienlijke verkoking inwaarts van de zool, dak en vraagachtig van de deuren en dit verlaagt het oppervlak van de plastische lagen die bij het ovenmidden samenkomen.
Het CPM stelde een formule voor voor de tijd van samenkomen van de plastische lagen op het ovenmidden. De formule was Pw/Pi = Si/S, waar Pw de muurdruk was, Pi de interne druk, S het laterale oppervlak van de lading, Si het oppervlak van de projectie van de plastische laag op het centrale vlak op het moment van de piekmuurdruk. Pi was groter dan Ps en deze drukken waren de interne en muurdruk op hetzelfde moment. Si werd geëvalueerd door testovens te ontladen op het moment dat de twee hoofdplastische lagen samenvoegden. De verhouding k = Si/S per definitie was 1 op het moment van laden, tijdens de loop van de verkoking nam het af door de eind-effecten en werd nul na de steenkool herverstijfde. In een volle-schaal oven waren de eind-effecten klein vergeleken met de hoogte van de muur zodat de verhouding Si/S rond 1 was en de verkoking muurdruk gelijk was aan de centrum maximale gasdruk. Het werd voorgesteld dat als een mengsel onder bepaalde condities in de testoven een muurdruk P produceert, de druk die verwacht kan worden in een grote oven werkend onder dezelfde condities van de orde van 2P is.
Veiligheidslimieten Stellen
Verscheidene studies uitgevoerd in beweegbare-muur oven en volle-schaal ovens waren essentieel gericht op het controleren van het fenomeen van cokesovendruk en het beschermen van de ovens tegen schade veroorzaakt door excessieve drukken. Voor een beoordeling van een steenkoolmengsel, wordt de beweegbare-muur oven test doorgaans ingezet en de resulterende maximale muurdruk wordt gebruikt om het steenkoolmengsel te classificeren als veilig of gevaarlijk met vergelijking tot vooraf vastgestelde limieten. De BD van het mengsel in de testoven wordt als extreem belangrijk beschouwd. Het moet ten minste gelijk zijn aan het gemiddelde van de volle-schaal oven en preferabel enigszins hoger.
Of een druk excessief is of niet, hangt niet alleen af van welke druk wordt uitgeoefend maar ook van welke druk de ovenmuur kan weerstaan. Daarom zijn veel pogingen gedaan om de sterkte van de cokesovenmuren te beoordelen.
De muursteksterktevereiste wordt grotendeels bepaald door de piek ongebalanceerde cokesovendruk die op de muren uitgeoefend wordt tijdens het verkokingsproces. Deze ongebalanceerde drukken veroorzaken muurbukking in de horizontale richting wat gestabiliseerd moet worden door de verticale zwaartekrachtbelasting, inclusief het gewicht van het dak en de muur, omdat de voegen in de muur geen consistente treksterkte hebben.
Een studie is uitgevoerd in een speciaal gebouwde cokesovenmuur wat aan laterale druk van een hydraulische pers blootgesteld is. Er is getoond hoe laag de weerstand van de cokesovenmuur is tegen laterale druk. Initiële scheuren verschenen in de muur wanneer de druk rond 0,09 kg/cm² was en de bukingsnelheid nam snel toe als de druk verhoogd werd tot 0,13 kg/cm². Op basis van deze resultaten van een koude muur, is een zeer lage veilige limiet van 0,07 kg/cm² voorgesteld. Een zeer lage limiet beperkt flexibiliteit in het kiezen van steenkoolbronnen, steenkoolmengsels en verkokingscondities. Dus, na vergelijking van de resultaten van diverse honderd stenkool verkookt in de beweegbare-muur oven, en rekening houdend met het gedrag van deze stenkool in commerciële ovens, zijn de volgende veiligheidslimieten voor stenkool verkookt in cokesovens vastgesteld.
- Steenkool die een druk ontwikkelt groter dan 0,14 kg/cm² zijn gevaarlijk.
- Steenkool die een druk ontwikkelt groter dan 0,11 kg/cm² kunnen gevaarlijk zijn wanneer regelmatig verkookt in ovens hoger dan 3 meter (m).
- Steenkool die drukken geven minder dan 0,11 kg/cm² zijn veilig.
Op basis van hun werk in 1948 en 1952, concludeerde de British Coke Research Association (BCRA) dat een mengsel van stenkool veilig was als de druk die in hun testoven ontwikkeld werd minder was dan 0,14 kg/cm². Deze limiet werd bevestigd door verder werk gedaan bij BCRA in 1956. In dit werk laden ze diverse mengsels in de commerciële ovens die aan het einde van hun werkende leven waren en in een beweegbare-muur oven. Ze maatten de beweging van de muren in de volle-schaal ovens door speciaal apparaat en de muren werden onderzocht tijdens de loop van de test en nadat de batterij was afgekoeld om de beweging vast te stellen en de schade te bepalen. Ze stelden voor dat een elastische uitschuiving van commerciële ovenmuren tot 0,13 mm kan plaatsvinden zonder het verschijnen van scheuren. Daarbuiten vond geen verdere uitschuiving gemakkelijk plaats en trad scheuring op.
In de jaren 1960 en 1970 werd de constructie van hoge (6 m of meer) cokesovens prevalente. Deze cokesovens werden geopereerd onder de veronderstelling dat cokesovendrukken onder 0,14 kg/cm² veilig waren. Het resultaat was dat in sommige gevallen deze ovens ernstige, vroege refraktaire schade lieten. Het werd gerapporteerd dat een 6 m hoge batterij progressieve schade had geleden en na minder dan 5 jaar operatie moest worden afgesloten. De onderzoeken om de oorzaken van de voortijdige falen te bepalen omvatten een structurele analyse van een 6 m muur.
Een wiskundige studie werd uitgevoerd van een 6 m ovenmuur onderworpen aan druk van één kant. Uit deze analyse werd de ongebalanceerde laterale druk die instort kan veroorzaken berekend op net boven 0,12 kg/cm². Door rekening te houden met de aanbevolen levende belasting factor van 1,7 alsook serviceabiliteit ten aanzien van scheuring, werd aanbevolen dat de toelaatbare ongebalanceerde laterale druk niet 0,07 kg/cm² mag overschrijden.
Factoren die Cokesovendruk Beïnvloeden
Vanaf de vroege jaren 1950 werden de beweegbare-muur oven en andere vergelijkbare pilotovens gebruikt om stenkool te evalueren voor verkoking. Pilotschaal testen is goedkoper dan volle-schaal oven testen en biedt doorgaans goede begeleiding met betrekking tot het gedrag van stenkool op de grotere schaal. Enige verzekering komt van het vergelijken van interne gasdrukken gegenereerd in de beweegbare-muur en volle-schaal ovens. De meeste studies gedaan met betrekking tot de factoren die cokesovendruk beïnvloeden zijn gedaan met behulp van pilot-schaal ovens.
Veel factoren zijn gevonden die de grootte van cokesovendruk beïnvloeden. Zij kunnen gecategoriseerd worden in drie brede categorieën specifiek: (i) inherente kenmerken van de steenkool, (ii) steenkoolvoorbereiding en fysieke eigenschappen, en (iii) ovenbedrijfscondities.
Steenkool
Vroege studies hebben getoond dat gevaarlijke drukken tegengekomen zijn bij het laden van stenkool met VM-gehalte op droge as-vrije basis tussen 16% en 30% en nooit met stenkool met lagere of hogere VM-gehalte. Het is gevonden dat de sterk expandirende stenkool hoofdzakelijk bestaat uit heldere steenkool terwijl die met een hogere proportie matte steenkool minder expansieve kracht tonen. Daarom kunnen uit petrografische onderzoeken enkele conclusies getrokken worden over de graad van expansie van stenkool.
Een reeks experimenten is uitgevoerd door de Bethlehem Steel Corporation over de invloed van steenkoolsamenstelling op cokesovendruk met behulp van een 18 inch (457 mm) testoven en een grote verscheidenheid aan enkele stenkool en steenkoolmengsels. Het is gevonden dat een algemene relatie bestaat tussen steenkoolrank (zoals getoond door vitrinitereflectie) en cokesovendruk (Fig. 4). Uit Fig. 4 kan gezien worden dat hoge cokesovendruk geneigd is te worden gegenereerd door sommige, maar niet alle, lage VM stenkool met reflectie groter dan 1,35%. Verder is gevonden dat de cokesovendruk niet alleen toeneemt met een toename in steenkoolrank maar ook toeneemt met afname in inertinhoud.
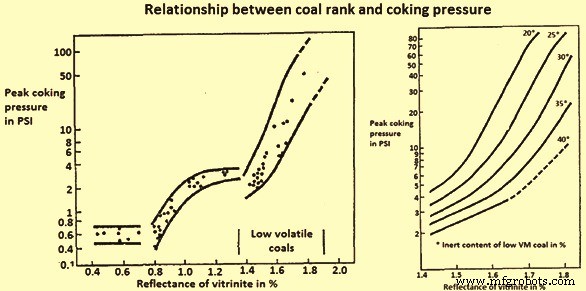
Steenkoolrank en inertinhoud hebben een synergistische interactie. Op elk gegeven niveau van rank, neigt cokesovendruk ertoe lager te zijn als de steenkool een hoge inertinhoud heeft. Wanneer alleen het effect van de lage VM steenkool in aanmerking genomen wordt, neemt de druk gegenereerd door het steenkoolmengsel toe met een toename in reflectie van de lage VM steenkool en deze toename versnelt wanneer de reflectie van de lage VM steenkool boven 1,65% gaat. Echter, kennis van de rank staat niet toe de gevaarlijkheid van cokesovendruk van een steenkool met enige mate van zekerheid te beoordelen. Het kan gesteld worden dat tussen 18% en 25% VM het gevaar groot is en tussen 25% en 28% VM het er nog steeds is maar in mindere mate. Lage VM stenkool met reflectie groter dan 1,65% en lage inertinhoud produceren hoge drukken ofwel alleen verkookt of in mengsels.
Oxidatie van Steenkool
Oxidatie van steenkool verlaagt de maximale plasticiteit en de plastische zone vernauwt. Het is gevonden dat oxidatie van sommige stenkool initieel de cokesovendruk verhoogt maar daarna is er een daling in dilatatie en een abrupte reductie in cokesovendruk. Tegelijkertijd neemt de index M10 toe.
Fourier transformatie infrarood (FTIR) studies wijzen erop dat in de vroege stadia van oxidatie, de hoofdfunctionele groepen die gevormd worden, carbonyloxy en carboxyl zijn. Bij hogere graad van oxidatie, wijst bewijs op een significante toename in ether, ester en fenolische groepen. Het verlies van plastische eigenschappen bij oxidatie wordt toegeschreven aan de vorming van ether- en ester-kruisverbindingen.
Het effect van luchtoxidatie van drie Spaanse stenkool werd onderzocht. Uit de resultaten is geconcludeerd dat, voor stenkool gekarakteriseerd als 'gevaarlijk' door de test, de oxidatie hun gevaarlijke karakter verhoogde tot een maximum op een zekere oxidatiegraad waarna het scherp daalde. Voor een steenkool gekarakteriseerd als veilig, was er geen merkbaar effect van luchtoxidatie.
In een studie bij CPM van de invloed van oxidatie op de lage permeabiliteit tussen 500 °C en 600 °C getoond door hooggerankte stenkool heeft getoond dat de permeabiliteit toegenomen is met oxidatie. Dit is toegeschreven aan het verhoogde open porievolume in de geoxideerde stenkool. Er is een algemene overeenstemming dat het moeilijk is om de cokesovendruk te verlagen door oxidatie zonder tegelijkertijd de cokeskwaliteit te schaden terwijl matige oxidatie de druk kan verhogen.
Studies van Steenkoolmengsels
Een reeks experimentele studies zijn gemaakt over het gedrag van steenkoolmengsels en hun cokesovendruk. De mengsels zijn door zwaartekracht geladen bij een vochtgehalte van 3,5% en simpele breking tot 80% minder dan 2 mm. Uit de resultaten is het volgende geconcludeerd.
- Steenkool die een medium cokesovendruk geeft wanneer alleen geladen, beïnvloedt de cokesovendruk van een gevaarlijke steenkool bijna lineair als functie van de mengselsamenstelling.
- Hoge VM stenkool die geen cokesovendruk geven, verlagen de druk sneller dan evenredig aan de toegevoegde hoeveelheid. Dus zijn ze effectiever in het verlagen van de druk. De effectiviteit van dergelijke stenkool is groter des te lager hun rank is.
- Semi-antraciet (lage VM) gedraagt zich anders. Als het met het mengsel gebroken wordt is het effect op het verlagen van de druk gemarkeerd maar er is ook een gemarkeerde verslechtering in cokeskwaliteit. Aan de andere kant, als het apart gebroken wordt (95% tot minder dan 1 mm) is een toevoeging van 15% voldoende om de druk te verlagen en de cokeskwaliteit is alleen licht verminderd. Semi-antraciet wat een inert is, verhoogt de viscositeit van de steenkool tijdens smelting en dit belemmert de cohesie van de steenkool. Het vermindert ook de krimp van de halfcokes terwijl met de toevoeging van hoge VM stenkool de krimp toeneemt.
Het is ook waargenomen dat steenkoolmengsels druk geven hoger dan die gegenereerd door individuele stenkool wanneer alleen geladen. Dit treedt op wanneer een licht smeltbare, lage VM steenkool geassocieerd is met een heel smeltbare steenkool. Dan laten de vloeistofcondities het gevaarlijke karakter van de lage VM steenkool tot uiting komen.
Bij BCRA is gevonden dat, wat betreft de ontwikkeling van zwellingsdrukken, het gedrag van een binair mengsel grotendeels afhangt van het karakter van de steenkool die in overgewicht is in het mengsel. Uit hun studies over de effecten van mengen is het volgende geconcludeerd.
- Cokesovendruk treedt alleen op met steenkoolmengsels met VM minder dan 24%.
- 30% toevoeging van zwak cokerende steenkool vermindert de gevaarlijke eigenschappen van een lage VM steenkool aanzienlijk.
- In mengsels van hoge/lage VM stenkool, treedt een daling in druk op bij toename van het deel hoge VM steenkool.
- In ternaire mengsels met vergelijkbaar VM-gehalte, voorkomt de toevoeging van 15% van een bijna niet-cokerende steenkool de ontwikkeling van enige cokesovendruk.
Effect van Pik Toevoeging
De afname in beschikbaarheid van stenkool van hoge rank heeft geleid tot een verhoogd belang in het gebruik van pikadditieven in steenkoolmengsels voor de productie van metallurgische cokes. Pik kan zich gedragen als brugvormend middel en de sterkte van de resulterende cokes verbeteren. De pik (i) wijzigt de plastische toestand en deze wijziging is geassocieerd met waterstof (H₂) overbrengingsreacties betreffende beweging van H₂ van de pik naar vrije radicalen wat de plastische toestand stabiliseert, (ii) verruimt de plastische laag, en (iii) verhoogt de ontbinding van VM. De toevoeging van pik aan een steenkool neigt de cokesovendruk te verhogen maar de grootte van het effect hangt af van de aard van de steenkool.
Effect van Inerten
Het is gevonden dat relatief kleine proporties inertie voldoen om de druk van een steenkool aanzienlijk te verlagen, terwijl de deeltjesgrootte van de inertie een erg groot effect heeft. De inertie kunnen diverse effecten hebben nl. (i) een verdunnend effect op de steenkool, aangezien de inertie niet in volume veranderen, neemt de ruimte beschikbaar voor de steenkool om te zwellen toe, (ii) deeltjesgrootte effect betekent dat als de grootte van het inert fijn is dan de steenkool het gemiddelde fijnheid vergroot, dus de druk verlaagt, (iii) specifieke actie aangezien de inertie een bepaalde hoeveelheid teer en bitumen absorberen, wat de vloeibaarheid en zwelling van de steenkool vermindert, des te fijner en porieuser de inertie, des te groter het effect, (iv) wijzigen de krimp van de lading na re-verstijving, (v) inertie kunnen de permeabiliteit van de plastische laag verhogen.
Bij BCRA werd een studie gemaakt met betrekking tot de toevoeging van cokesbries op cokesovendruk. Normaal daalt de gemiddelde muurdruk met toenemende proportie cokesbries. In een andere reeks tests, met tot 30% grove bries, is gevonden dat de maximale interne gasdruk daalt met de toevoeging van meer dan 5% cokesbries terwijl de maximale muurdruk niet merkbaar verlaagt tot meer dan 10% toegevoegd wordt.
Een octrooi voor het verlagen van de cokesovendruk stelt de toevoeging van 2% tot 8% van vlokken gevormd uit zaagsel of andere inerte materialen voor. De actie van vlokken wordt beschouwd als de ontwrichting van de plastische lagen in de ovenlading, wat de benodigde passage voor de gassen verschaft.
Effect van Olie Toevoeging
De toevoeging van olie in steenkoolmengsels, verandert de BD bij constant vochtgehalte en verlaagt de druk. De toegevoegde olie fungeert als verdunner en een reductie in druk kan worden bereikt zonder de mechanische eigenschappen van de resulterende cokes te schaden. Het is waargenomen dat de toevoeging van anthraceenolie de muurdruk van stenkool aanzienlijk verlaagt terwijl het maximum in de druk wordt waargenomen bij een zeer lage temperatuur, minder dan 300 °C. Dit is toegeschreven aan het 'ballon effect', d.w.z., de vluchtige stoffen van de olie gevormd bij lage temperaturen raken vastgeklonken tussen de vooruitgaande plastische lagen en hun accumulatie leidt tot de ontwikkeling van druk.
Effect van Vocht
Een toename in het vocht in de lading verlaagt de druk door de BD te verlagen. Het gebruik van natte lading maakt het verkokingsproces zeer oneven en sterk verstoord. De stoom werkt op de steenkooldeeltjes beïnvloedend hun vermogen om de vloeibare pyrolyseproducten te absorberen. Het vocht breekt door de plastische zone op verschillende punten en zo reizend langs de kamer muur bereikt het de gasvrije ruimte. Het resultaat is een hoog vervormde plastische laag.
Het samenkomen van de plastische lagen wordt chronologisch en lokaal over individuele secties verspreid. Dus de druk op de muur manifesteert zich alleen in een verminderde vorm. Aan de andere kant tijdens verkoking van voorverwarmde lading convergeren de plastische lagen gevormd met parallelle gezichten naar de verwarmingsmuren en op hetzelfde moment voegen ze praktisch samen over de gehele lengte en hoogte van de kamer dus de druk op de muur bereikt zijn maximumwaarde.
Tijdens verkoking in sleuf-type ovens, stijgt het vochtgehalte over de lading stabiel, in vergelijking met het vocht van de oorspronkelijke lading, als vocht gedestilleerd wordt naar het ovenmidden.
Verscheidene onderzoekers die interne druk in de volle-schaal ovens maatten, registreerden een piekdruk coinciderend met de temperatuur bereikend 100 °C op het ovenmidden. Deze piek wordt de water- of stoompiek genoemd en wordt toegeschreven aan het feit dat de stoom niet langer in deze regio van de oven kan condenseren en moet worden uitgejaagd. Uiteindelijk raakt het vastgeklonken binnen de plastische envelop.
In een studie is gevonden dat de gemiddelde waterpiekdruk alleen afhangt van het steenkoolvocht en daalt als vocht toeneemt wat suggereert dat de BD de belangrijke factor is.
Effect van Bulkdichtheid
BD wordt beschouwd als de belangrijkste van de variabelen die cokesovendruk beïnvloeden. Door de BD te verhogen, kan een veilig mengsel zeer hoge drukken ontwikkelen. In verscheidene studies is bewogen dat het gevaar van schade aan de oven toeneemt met grotere ladingdichtheden. Met de erectie van grote ovens, wordt de invloed van BD van steenkool op de graad van expansie belangrijker omdat de steenkoollading dichter wordt door de verhoogde valhoogte tijdens laden.
In verscheidene studies over de invloed van BD op cokesovendruk, is gezien dat een gebrek aan overeenstemming bestaat met betrekking tot de aard van de functionele relatie tussen testoven muurdruk en BD. In sommige studies wordt bewerd dat de logaritme van muurdruk met BD een rechte lijn geeft met helling, terwijl in andere studies bewerd wordt dat deze relatie beter voorgesteld wordt door een curve. In een ander is getoond dat bij dichtheden boven 800 kg/m³ (droog), de toename in druk met toenemende BD versneld.
In een studie bij BCRA is getoond dat gasdruk ook dezelfde variatie met BD vertoont als muurdruk. Het is geconcludeerd dat een gegeven verandering van BD een gegeven verandering in druk produceert ongeacht de methode gebruikt voor BD-controle.
In een meer recent werk over de invloed van BD op cokesovendruk, waar een enkel mengsel is gebruikt met verschillende bulkdichtheden, is gezien dat de variaties in BD op verschillende manieren bereikt zijn zoals olie toevoeging, voorverhittingsbehandeling, variaties in vochtgehalte. In deze studie is gevonden dat BD een grote invloed heeft op de cokesovendruk en het waarschijnlijk de belangrijkste factor is die de druk beïnvloedt die door enige steenkool of mengsel lading ontwikkeld wordt.
Effect van Deeltjesgrootte
Wanneer steenkooldeeltjes verschillend in grootte worden verwarmd, verschillen de condities voor het transport van de gasachtige pyrolyseproducten van het midden van het deeltje naar het oppervlak. Hoe groter de deeltjesgrootte, des te groter is de druk die erin ontstaat als resultaat van de pyrolyse van de organische massa. Dit bevordert condensatie wat een grote invloed uitoefent op de daaropvolgende thermische veranderingen van de steenkoolstof. Het is gevonden dat de initiële verzachtemperatuur toeneemt en het plastische temperatuurbereik kleiner wordt als de deeltjesgrootte afneemt maar de viscositeit van de plastische massa toeneemt.
Het is in de praktijk moeilijk om de invloed van BD en deeltjesgrootte op cokesovendruk apart te analyseren. Het is in feite bekend dat een toename in de fijheid van het mengsel een reductie in ladingsdichtheid en een reductie in cokesovendruk inhoudt. De onafhankelijke invloed van breken op cokesovendruk is bestudeerd. In de studie is onderzoek gedaan naar de invloed van de graad van algehele fijheid van het mengsel, de graad van fijheid van elk mengselbestanddeel (differentieel breken) en tenslotte het effect van de brekmethode, d.w.z., de vorm van de grootteverdelingscurve. Het is gevonden dat bij praktisch constante dichtheid, de deeltjesgrootte een heel gemarkeerd effect heeft op cokesovendruk, fijn breken verlaagt de druk.
Het breken van de bestanddelen van een mengsel apart lijkt geen specifiek voordeel te bieden. Een studie heeft getoond dat systematisch breken in bepaalde gevallen een specifiek effect kan hebben, d.w.z., bij dezelfde graad van fijheid is de druk lager dan met simpele breking. De conclusie van deze studie is dat de druk veel afhangt van het aandeel grove deeltjes (hoger dan boven 2 mm tot 3 mm).
Door de gelijktijdige werking van bulkdichtheid en breken te onderzoeken is gevonden dat het effect van een van de factoren afhangt van het niveau van de ander. Dus het effect van dichtheid is groter, des te grover het breken en soortgelijk, het effect van breken is meer uitgesproken, des te hoger de dichtheid.
Effect van Ovenbreedte
De effecten van veranderingen in breedte van de ovenkamer, bestudeerd met behulp van pilotovens op de muurdruk is niet consistent. In het gebied van 150 mm tot 330 mm, lijkt de ovenbreedte een substantieel effect te hebben met afname van muurdruk met toenemende breedte. Echter, voor grotere breedtes is het effect klein of verwaarloosbaar.
Bij BCRA door gebruik te maken van twee verschillende ovens met breedtes 300 mm en 426 mm, is gevonden geen significant verschil tussen de drukken ontwikkeld door een gegeven steenkool wanneer verkookt onder gelijke condities van BD en rookgastemperatuur.
In een van de studies is een goede correlatie gerapporteerd tussen muurdruk gemeten in zowel 150 mm en 300 mm brede ovens. Het plastisch oppervlak/muuroppervlak verhouding was ongeveer hetzelfde voor beide breedtes.
De cokesovendrukwaarde gemeten in een beweegbare muur oven is geassocieerd met de verhouding K gegeven door oppervlakte van plastische zone/oppervlakte van verwarmingsmuur. Wanneer de breedte van de kamer verhoogd wordt, neemt ook de verkokingstijd toe. Dus is er meer tijd beschikbaar voor verkoking om tegelijkertijd van de zool omhoog en het dak omlaag te vorderen, de eindplastische laag heeft dus een kleiner oppervlak in een brede oven dan in een smalle. Dit is bevestigd door directe meting van het plastische zoneoppervlak door voortijdige duwen. Dus verwijding van de kamer behelst een reductie in cokesovendruk maar de grootte van de variatie hangt af van het mengsel overwogen terwijl doorgaans klein blijft.
Effect van Rookgastemperatuur
Een toename in rookgastemperatuur verhoogt de verwarmingssnelheid wat op zijn beurt (i) de verzachtemperatuur en re-verstijvingstemperatuur naar hogere waarden verschuift en het plastische temperatuurbereik verwijdert, (ii) de stroom van gas bevrijd in de plastische lagen verhoogt, (iii) de dikte van de plastische laag verhoogt, en (iv) de viscositeit verlaagt. De toename in rookgastemperatuur verlaagt ook de dikte van de plastische laag door de toename van het temperatuurgradient. Deze effecten werken in tegengestelde richtingen dus het finale effect kan heel klein of onbeduidend zijn. Door dit effect te bestuderen vond BCRA dat met twee mengsels en één steenkool, hogere verwarmingssnelheden resulteerden in enige toename in muurdruk. Echter met één steenkool werd het tegenovergestelde waargenomen en met twee andere stenkool vonden ze geen duidelijke effect.
In een studie waar testen van twee mengsels uitgevoerd zijn op drie niveaus van temperatuur 1020 °C, 1120 °C, en 1200 °C, is gezien dat, één mengsel een toename in zowel muur- als gasdruk toonde met toenemende rookgastemperatuur terwijl het effect geproduceerd met het andere mengsel niet significant was.
In een ander onderzoek, waar de invloed van verkokingssnelheid op gasdruk in commerciële ovens bestudeerd is, is geconcludeerd dat verhoogde verkokingssnelheden de druk van de geladen mengsels niet significant verhoogd hebben voor het bereik van verkokingssnelheden gebruikt (het midden van de oven heeft 900 °C bereikt in 12,3 uur tot 18,3 uur).
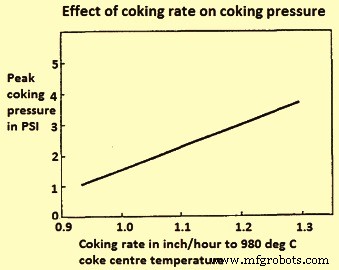
Andere onderzoekers hebben gevonden dat verkoken bij snellere snelheden de druk op een consistente manier verhoogt (verkokingssnelheid is gebaseerd op tijd vereist om een cokesmassa centrumtemperatuur van 980 °C te bereiken) (Fig. 5).
Productieproces
- BME280 Temperatuur, Vochtigheid & Druk Weergeven op Nextion Touchscreen
- Accurate temperatuur-, druk- en hoogtemeting met BMP280 en Arduino UNO
- Arduino-gebaseerde Druksensor & Datalogger voor Nauwkeurige Luchtdrukmonitoring
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Direct Gereduceerd IJzer (DRI): productietechnieken en industriële processen
- Belangrijkste factoren die het sinterproces bij ijzerertsproductie bepalen
- CNC-machines: efficiëntie en precisie in de industriële engineering ontgrendelen
- Freesmachines begrijpen: typen, functies en toepassingen
- Boogboutlassen: technieken, toepassingen en voordelen
- Complete Gids voor Kunststofverwerking en -fabricage
- Het Auto-Chassis: Kernstructuur en Waarom Het Belangrijk Is