



Productie van ferromangaan: Proces, samenstelling en rol in staalindustrie
Productie van ferromangaan
Ferromangaan (Fe-Mn) is een belangrijke additief gebruikt als ontzureringsmiddel in de productie van staal. Het is een masterlegering van ijzer (Fe) en mangaan (Mn) met een minimum Mn-gehalte van 65%, en maximum Mn-gehalte van 95%. Het wordt geproduceerd door verwarmen van een mengsel van de oxiden van Mn (MnO2) en ijzer (Fe2O3) met koolstof (C) normaal als cokes of kool.
Fe-Mn in een hoogoven (BF) met aanzienlijk hoger Mn-gehalte dan eerder mogelijk was, werd voor het eerst in 1872 geproduceerd door Lambert Von Pantz. Het geproduceerde Fe-Mn had 37% Mn in plaats van 12% wat eerder verkregen werd. Metallurgische graad Mn-ertsen met Mn-gehalte hoger dan 40% worden meestal verwerkt in geschikte metallische ferrolegeringsvormen door pyrometallurgische processen, die zeer vergelijkbaar zijn met de ijzer pyrometallurgische processen. In het productieproces wordt een mengsel van Mn-erts, reductant (een vorm van C) en flux (CaO) gesmolten bij een temperatuur hoger dan 1200°C om reductiereacties en legeringsvorming mogelijk te maken. Standaardgraden Fe-Mn kunnen geproduceerd worden in een BF of in een elektrische ondergedompte boogoven (SAF).
Het elektrische SAF-proces is echter veel flexibeler dan het BF-proces, in die slakken verder verwerkt kunnen worden tot Si-Mn en verfijnd Fe-Mn. De keuze van het proces is ook afhankelijk van de relatieve prijs van elektrische stroom en cokes. In een driefase SAF zijn de elektroden in het ladingmateriaal begraven. De grondstoffen worden opgewarmd en de Mn-oxiden voorgereduceerd door hete koolstofmonoxide (CO) gas uit de reactiezones dieper in de oven. De exothermische reacties dragen gunstig bij aan de benodigde warmte. Efficiënte productie van HC Fe-Mn hangt af van de graad van voorreductie die in het bovenste deel van de oven plaatsvindt.
Er zijn verschillende graden Fe-Mn die in veel groepen verdeeld zijn. De drie hoofgroepen zijn hoog C Fe-Mn, medium C Fe-Mn, en laag C Fe-Mn. Hoog C Fe-Mn kan in BF en in SAF gemaakt worden. In SAF wordt het gemaakt door twee verschillende praktijken nl. (i) hoge Mn slak praktijk, en (ii) afval slak praktijk. Medium C Fe-Mn kan geproduceerd worden door een ontkoolstofproces of door een redox (reductie-oxidatie) reactie tussen silicium (Si) in de silico-mangaan (Si-Mn) legering en Mn-ertsen. Laag C Fe-Mn wordt geproduceerd door de reactie van Mn-erts en laag C Si-Mn.
Grondstoffen nodig voor Fe-Mn productie
De grondstoffen nodig voor de productie van Fe-Mn zijn Mn-ertsen, cokes en fluxen zoals kalksteen, dolomiet en kwartsiet. De grondstoffen worden vaak buiten opgeslagen, en het watergehalte, inclusief chemisch gebonden water in de Mn-ertsen, kan daarom hoog zijn, tot 10%.
Mn-erts is een belangrijke grondstof gebruikt in de productie van Fe-Mn. Mn-ertsen worden geclassificeerd volgens hun Mn-gehalte. In het algemeen worden ertsen met ten minste 35% Mn geclassificeerd als Mn-ertsen. Normaal zijn er drie graden Mn-erts gebaseerd op hun Mn-gehalte: (i) hoogwaardige Mn-erts met Mn-gehalte 44-48%, (ii) medium graad Mn-erts met Mn-gehalte 35-44%, en (iii) laag graad Mn-erts met Mn-gehalte 25-35%.
Ertsen met Mn-gehalte 10-35% worden ferrugineuze Mn-ertsen genoemd, terwijl ertsen met Mn-gehalte 5-10% manganifer-ferrugineuze ertsen genoemd worden. Ertsen met minder dan 5% Mn met de rest voornamelijk Fe worden geclassificeerd als ijzerertsen.
De cokes nodig voor de productie van Fe-Mn in SAF moet reactiever zijn dan die normaal in de ijzer BF gebruikt worden. Hoog reactieve cokes bij gebruik in een SAF resulteren in stabiele ovenbedrijving wat goede productiviteit geeft.
Productie van hoog C Fe-Mn in een BF
Hoogovens werden breed gebruikt in ontwikkelde landen voor de productie van Fe-Mn, tot het einde van de Tweede Wereldoorlog. Normaal bestemmden geïntegreerde staalfabrieken hun kleinere BF voor de productie van hoog C Fe-Mn. Laaggraad Mn-ertsen met een Mn-gehalte van minimaal 28% kunnen gebruikt worden voor vergisting in de BF.
Hoog C Fe-Mn wordt in een BF geproduceerd in een proces dat vergelijkbaar is met het proces van het produceren van rauw ijzer (HM) in BF. Er zijn echter enkele belangrijke verschillen tussen de twee processen. De ijzeroxiden worden gereduceerd door CO in de schachtregio van de oven volgens de volgende reacties:
3Fe2O3 + CO = 2Fe3O4 + CO2
Fe3O4 + CO = 3FeO + CO2
FeO + CO = Fe + CO2
Aan de andere kant worden Mn-oxiden gereduceerd door vast C in de bosh en hearth regio's van BF aangezien hogere temperaturen zijn door de volgende reacties:
Mn3O4 + 4C = 3Mn + 4CO
MnO + C = Mn + CO
Daarom heeft de productie van Fe-Mn in een BF grotere hoeveelheden cokes nodig dan nodig voor HM productie in de BF. Voorverhitting van de blasting en zuurstof (O2) verrijking worden meestal gebruikt om de cokesvereiste te reduceren. Dolomiet of kalksteen toegevoegd aan de lading verhoogt de activiteit van MnO voor reductie. Klein slakvolume, basische slak en hoge blastingstemperatuur zijn vereist voor hogere herwinning van Mn. Door zorgvuldige controle en een meer uniforme ladingmix in de schacht van de BF, zijn herwinning van Mn boven 90% en cokes-tarieven van 1530 kg/t bereikt.
Topgas in BF producerende Fe-Mn bevat overmatige fijnen. SAF heeft BF vervangen vanwege lagere cokes-tarief, langere refraktaire levensduur, geen behoefte aan hete blasting, en hergebruik van MnO-rijke slak voor de productie van Si-Mn ferrolegering.
Productie van hoog C Fe-Mn in een SAF
In het geval van productie van hoog C Fe-Mn in een BF, wordt de thermische energie nodig voor het vergistingsproces geleverd door de verbranding van additionele cokes, terwijl in het geval van productie van hoog C Fe-Mn in een SAF, de thermische energie nodig voor het vergistingsproces geleverd wordt door elektrische stroom. Kapitale uitgaven voor een nieuwe faciliteit zijn ook lager in het geval van SAF.
Belangrijke ontwerpparameters van een SAF voor hoog C Fe-Mn productie zijn: (i) elektrod diameter en spacing, (ii) diameter van de oven hearth, (iii) diepte van het ketel, (iv) spanningsbereik, en (v) MVA capaciteit van de transformator. Vanwege de lage weerstand van de lading in de productie van Fe-Mn, zijn lage spanningen tussen de elektrodens nodig om bevredigende penetratie van de elektrodens in de lading te handhaven. Daarom, voor het verkrijgen van de juiste stroomvermogen voor de oven, zijn hogere stromen nodig. Dus, om te opereren binnen de stroomdraagcapaciteit van C-elektroden, is de diameter van de elektrodens voor de SAF die Fe-Mn produceert hoger dan de SAF die andere ferrolegeringen produceert. Elektrische energie wordt voor de vergistingsreactie geleverd via drie koolstofelektroden, die normaal van zelf-bakend type zijn. De ketel bestaat uit een staalmantel bekleed met refraktaire stenen en een binnenbekleding van C-blokken. De hearth is vergelijkbaar met BF, maar heeft een dikkere C-bekleding.
De hoogte van de schacht van een SAF is veel minder dan die van een ijzer BF en de verblijftijd van de lading in de schacht is evenredig minder. Typisch moet reductie van oxiden tot metaal in een paar uur worden uitgevoerd vergeleken met 6 tot 8 uur in een ijzer BF. Gebruik van reactieve cokes in SAF productie van Fe-Mn stelt in staat het ijzeroxide te reduceren tot metaal, de hogere oxiden van Mn te reduceren tot MnO en een kleine hoeveelheid van de MnO te reduceren tot Mn opgelost in ijzer op het moment dat de lading de gemengde slak-cokes laag onder de elektrodens bereikt. De lagere hoogte van de schacht ten opzichte van die van een BF betekent ook dat de sterkte van cokes een minder kritische eigenschap is in SAF vergisting van Fe-Mn dan in ijzer BF vergisting.
De SAF die Fe-Mn produceert kan of open top of gesloten top hebben. Open top ovens hebben een rookverzamelkap ten minste 1 meter boven de top van de ovenmantel. Beweegbare panelen of schermen worden soms gebruikt om het open gebied tussen de oven en de kap te reduceren, en de emissievangstefficiëntie te verbeteren. CO-gas dat door de ovenlading stijgt verbrandt in het gebied tussen het ladingoppervlak en de vangkap. Dit verhoogt het volume van gas dat het inhoudenssysteem moet aanvoelen aanzienlijk. Daarnaast, het vigoureuze open verbrandingsproces verwijdert fijn materiaal in de lading. Stofzakfilters worden typisch gebruikt om emissies van open top ovens te controleren.
Gesloten top SAF (Figuur 1) heeft meestal een watergekoelde staaldak die nauw aan de ovenmantel past. Het doel van gesloten top ovens is om luchinfiltratie in de ovengassen te reduceren, wat verbranding van de gassen vermindert. Dit verlaagt het volume van gas dat verzameld en behandeld moet worden. Het dak heeft gaten voor het ladingmateriaal en de elektrodens om door te gaan. Gesloten top ovens die deze kapopeningen deels sluiten worden aangeduid als 'mix-sealed' of 'semi-enclosed furnace'. Hoewel dit type gesloten oven de luchinfiltratie aanzienlijk reduceert, vindt nog steeds enige verbranding onder het ovendak plaats. Gesloten top SAF die mechanische afdichtingen rond de elektrodens en afdichtingsmiddelen rond de buitenste randen heeft, worden aangeduid als 'sealed' of 'totally closed'. Deze oven heeft weinig, als enige, luchinfiltratie en onder-dak verbranding. Waterlekken van het dak in de oven moeten geminimaliseerd worden want dit leidt tot overmatige gasproductie en onstabiele ovenbedrijving. Producten die neigen tot sterk variabele vrijgave van procesgassen worden typisch niet in gesloten top ovens gemaakt om veiligheidsredenen. Naarmate de graad van afsluiting toeneemt, wordt minder gas geproduceerd voorvang door het kapsysteem en de concentratie van CO in de ovengas neemt toe. Natte scrubbers worden gebruikt om emissies van gesloten top SAF te controleren. Het gescrubde, hoge CO-gehalte gas kan binnen de installatie als brandstof gebruikt worden of geflaard.
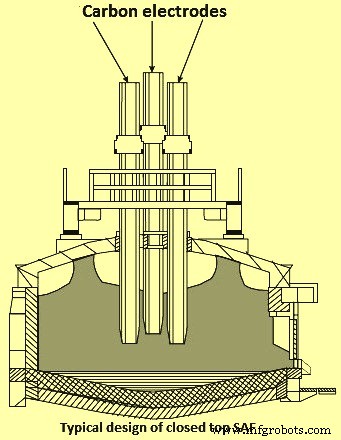
Figuur 1: Typisch ontwerp van gesloten top ondergedompte boogoven
De gesloten top SAF stelt betere rookcontrole toe bij lagere kapitaalkosten en verlaagt de energievereiste. Aan de andere kant zijn de eisen voor erts gebruikt in gesloten top oven meer beperkt, bijv. vrij O2 moet minder dan 10% zijn en minder kruimelende erts. Anders kan korsvorming optreden wat leidt tot explosie. De economische prestatie voor de productie van Fe-Mn wordt verbeterd door het selecteren van de juiste grondstoffen geschikt voor de gesloten top SAF, het toepassen van de beste materiebalans voor de grondstoffen en het verbeteren van de vergistingsconditie. Dit resulteert in lager verbruik van grondstoffen, gereduceerd specifiek energieverbruik, goede ovenbedrijving, hogere legeringskwaliteit en lagere productiekosten.
De reacties en veranderingen in de ladingmaterialen tijdens de productie van hoog C Fe-Mn in een SAF zijn beter begrepen door uitgebreid te bestuderen de bevroren oven die uitgegraven werd bij de Meyerton Fe-Mn installatie in Zuid-Afrika in 1977. Deze studies leverden aanzienlijke inzicht in de veranderingen in de ladingmaterialen en de aard van de reactiezones. De ontgraving onthulde dat het interieur van de oven in negen zones verdeeld kan worden, waarvan er drie van het meest belang zijn voor de reductie en metallurgische verwerking. Deze zijn: (i) een kegel van snel zakkende lading rond elke elektrode, (ii) een cokesbed direct onder de elektrodens, en (iii) een gemengde cokes-slak laag onder het cokesbed. De belangrijkste onthullingen van de ontgraving waren dat tussen temperaturen in het bereik van 1300°C en 1600°C reductie plaatsvond in drie hoofdstadia, nl. (i) snelle reductie van hogere Mn-oxiden tot MnO en van hematiet tot metaal Fe (in vaste toestand) door CO-gas en vorming van een primaire slak bestaande voornamelijk uit CaO en SiO2, (ii) oplossing van MnO in de slak en reductie aan het oppervlak van ertsklonten om metaal korrels te vormen, en (iii) reductie door klontig C in contact met gesmolten slak.
Carbo-thermische reductie van MnO en FeO zijn endothermische reacties maar MnO reductie vereist meer warmte dan FeO reductie zoals gegeven in de volgende reacties:
MnO (s) + C (s) = Mn (l) + CO (g) ΔH = 276 KJ (bij 1200°C)
FeO (l) + C (s) = Fe (s) + CO (g) ΔH = 149 KJ (bij 1200°C)
MnO reductie vereist ook een hogere minimumtemperatuur. De reductietemperatuur voor MnO is 1400°C en die voor FeO is 720°C. In de praktijk zijn de thermodynamische activiteiten van Mn en Fe kleiner dan eenheid door legeringsvorming dus de werkelijke minimumtemperaturen zijn iets lager. In de productie van Fe-Mn is het dus thermodynamisch mogelijk voor het ijzererts te reduceren tot Fe, de hogere Mn-oxiden te reduceren tot MnO, en een deel van de MnO te reduceren tot Mn opgelost in het metaal Fe (bij lage thermodynamische activiteit) in vaste toestand onder de condities in de schacht gebruikmakend van de zinvolle warmte en reducerende capaciteit van de gassen geproduceerd in de slak-cokes zone. Dit laat alleen de reductie van de overgebleven MnO over om plaats te vinden in de hoge temperatuur gemengde slak-cokes zone. De snelheid van reductie van Fe oxide tot metaal en de reductie van de hogere oxiden van Mn tot MnO worden sterk gecontroleerd door de Boudouard reactie (C + CO2 = 2CO) onder condities die in de schacht van de SAF bestaan bij temperaturen tot ongeveer 1300°C. De snelheid van reductie van MnO tot legering wordt veel minder gecontroleerd door de Boudouard reactie aangezien, bij temperaturen (groter dan 1300°C) waar de meeste van de MnO gereduceerd wordt, de reactiviteit van de cokes, ongeacht de initiële waarden, neigen tot brede gelijke waarden.
De reductie van het hoogste Mn-oxide (MnO2) vindt plaats in vier stappen. De eerste reductiestap van MnO2 tot Mn2O3 (4MnO2 = 2Mn2O3 + O2) wordt bereikt bij een temperatuur van meer dan 450°C tot 500°C en de tweede stap Mn2O3 tot Mn3O4 (6Mn2O3 = 4Mn3O4 + O2) bij meer dan 900°C tot 950°C en beide kunnen gerealiseerd worden zonder reductant en alleen door thermische decompositie. Beide stappen in de thermische decompositie tonen het bereik van de stabiliteit van het Mn-oxide. De reductie van Mn3O4 tot MnO (Mn3O4 + CO = 3 MnO + CO2, en Mn3O4 + C = 3 MnO + CO) is alleen mogelijk door CO-gas of vast C. De reductie van MnO door koolstof bij atmosferische druk is alleen haalbaar bij temperaturen groter dan 1410°C. Om volledige reductie te bereiken moet de temperatuur nog hoger zijn. Het probleem hier is de hoge dampdruk van Mn en de daaruit voortvloeiende sterke verdamping. In het geval van het Mn-productieproces met zijn verschillende reductiestappen, lost MnO eerst op in de slakfase waaruit Mn gereduceerd wordt door vast C en in de metaalfase beweegt. Hier zijn de niet-ideale oplossingen van slak en legering van groot belang. Up-to-date thermodynamische methoden moeten gebruikt worden om fasen en de energiebalans te bepalen op basis van de massa-balans.
De meer reactieve cokes die gebruikt wordt voor de productie van Fe-Mn in een SAF stelt Boudouard-gecontroleerde reacties in staat om hoger in de schacht te worden voltooid, daarbij de zinvolle warmte en reducerende capaciteit van de gassen van lager in de oven effectiever te benutten, en de finale, hoge warmte-eis reductie van MnO tot Mn te laten zijn de belangrijkste reactie in de hoge temperatuur gemengde slak-cokes zone. Integenstelling, minder reactieve cokes kunnen leiden tot slechte reducerende condities en grotere cokesbedden in de oven, wat resulteert in slechte ovencontrole, onstabiele legerings- en slaksamenstellingen, en hoger stroomverbruik.
Een belangrijke overweging voor een succesvolle vergistingsoperatie is de samenstelling van de slak, aangezien het duidelijke effecten heeft op ovenweerstand, vergistingstemperatuur, herwinning van Mn, en de hoeveelheid Si in de Fe-Mn. Mengsel van ertsen of toevoeging van fluxerende middelen is vaak noodzakelijk om de gewenste slaksamenstelling te produceren. Twee typen slakpraktijken worden normaal gebruikt voor de productie van Fe-Mn in een SAF. Deze zijn: (i) hoge Mn slak praktijk, en (ii) lage Mn slak praktijk ook bekend als 'afval slak' praktijk.
De hoge Mn slak praktijk wordt doorgaans geprefereerd door die installaties waar hoogwaardige Mn-ertsen gesmolten worden en Si-Mn ook geproduceerd wordt. Mn-gehalte van deze slak varieert van 28% tot 40%. Typische % bereiken van de andere verbindingen in de slak zijn: (i) MgO -3% tot 8%, (ii) Al2O3 – 10% tot 30%, (iii) CaO – rond 15%, en (iv) SiO2 – 25% tot 28%. Deze slakken worden doorgaans gebruikt in de productie van Si-Mn, wat de algehele herwinning van Mn verhoogt. Kleine hoeveelheden fluxen zoals dolomiet of kalksteen worden ook gebruikt afhankelijk van de gewenste Mn-concentratie in de slak.
De afval slak praktijk wordt gevolgd wanneer de kwaliteit van de Mn-erts erg laag is. Vanwege de lage kwaliteit van de Mn-erts, is een hoge graad van Mn-onttrekking nodig om het gewenste Mn-gehalte in de Fe-Mn legering te bereiken. Ook wanneer de Mn-erts basische oxiden zoals CaO en MgO bevat, en zo'n erts alleen gesmolten wordt, leidt dit van nature tot lage Mn slakken. Mn-gehalte van de slak uit deze praktijk varieert doorgaans van 10% tot 20% en de herwinning van Mn in de Fe-Mn legering is in het bereik van 80% tot 90%. Typische % bereiken van de andere verbindingen in de slak zijn: (i) MgO -3% tot 8%, (ii) Al2O3 – 4% tot 10%, (iii) CaO – rond 35%, en (iv) SiO2 – 28% tot 32%. Als de Mn-ertsen alleen een laag hoeveelheid CaO of MgO bevatten, wordt de ovenlading dan samengesteld uit Mn-ertsen, cokes, en basische fluxen zoals kalksteen of dolomiet. Betere resultaten worden verkregen wanneer de vereiste basische oxiden (CaO of MgO) in de Mn-ertsen zitten. Stroomvereiste in afval slak praktijk is hoger dan nodig voor de hoge Mn slak praktijk vanwege de additionele energie nodig voor het kalkzinnen van dolomiet of kalksteen in de lading en de grotere hoeveelheid Mn onttrokken uit de slak wat resulteert in hoger CO-gehalte in het afgas dan in die van de hoge Mn praktijk.
Productie van medium C Fe-Mn
Medium C Fe-Mn bevat 1% tot 1,5% C en heeft Mn-gehalte in het bereik van 75% tot 85%. Medium C Fe-Mn kan geproduceerd worden door verfijning van hoog C Fe-Mn met O2 of via de silico-thermische route, waar de Si in Si-Mn gebruikt wordt om additionele MnO te reduceren toegevoegd als erts of slak.
Verfijning van hoog C Fe-Mn met O2
Het proces is ook bekend als het mangaan zuurstof verfijningsproces (MOR) en is geoctrooierd door Union Carbide. In dit proces wordt hoog C Fe-Mn ontkoolstof in een vergelijkbare manier als gedaan in het staalproductieproces in de basische zuurstofoven (BOF). Er zijn echter verschillende duidelijke verschillen in het geval van verfijning van Fe-Mn. Deze verschillen zijn: (i) een eindtemperatuur van 1750°C is nodig vergeleken met 1650°C vereist in staalproductie, (ii) ernstigere aanval op het refraktair, (iii) moeilijke gieting van de finale legering, (iv) hogere dampdruk van Mn, en (v) hoger volume en temperatuur van het afgas.
In het MOR-proces wordt O2 in het vloeibare hoog C Fe-Cr geblazen en de temperatuur verhoogd van de tapwaarde van 1300°C tot 1750°C. De benodigde warmte wordt geleverd door de oxidatie van Mn tot Mn-oxide en C tot CO. In het vroege deel van het blaasproces wordt de meeste O2 verbruikt door oxidatie van Mn, en de temperatuur van de smelt stijgt van 1300°C tot 1550°C. Hierna wordt C snel geoxideerd en de temperatuur stijgt tot 1650°C. Boven deze temperatuur daalt de snelheid van C-verwijdering en Mn wordt opnieuw geoxideerd. Het proces wordt gestopt bij 1750°C, wat overeenkomt met een C-gehalte van 1,3%. Verdere reductie in C-gehalte resulteert in onacceptabel hoge verliezen van Mn. In het MOR-proces is de herwinning van Mn rond 80% en de verdeling van Mn kan worden opgesplitst als: (i) MC Fe-Mn legering 80%, (ii) rook gevormd door verdamping 13%, (iii) slak gevormd door oxidatie van Mn 5%, en (iv) andere verliezen, spatten etc. 2%.
De succesvolle bediening van dit proces hangt af van het ontwerp van de blaasvat en O2 lans alsook het geven van zorgvuldige aandacht aan operationele procedures. Het MOR-proces heeft veel voordelen ten opzichte van het silico-thermische proces waaronder lager energieverbruik, lagere kapitaalinvestering, lagere productiekosten, en grotere flexibiliteit. Het hoofd nadeel van het proces is dat het gebruik beperkt is tot productie van medium C Fe-Mn omdat het C-gehalte niet onder 1,3% gereduceerd kan worden.
Silico-thermische route
In de silico-thermische route voor de productie van medium C Fe-Mn, wordt een hoogwaardige slak of een smelt met Mn-erts en kalk (CaO) in contact gebracht met Si-Mn met Si in het bereik van 16% tot 30%. De Si in de legering fungeert als het reducerende middel in het proces, dat het Mn-oxide in de smelt reduceert volgens reactie Si + 2MnO = SiO2 + 2Mn. Het doel van de kalk is om de activiteit van de SiO2 in de smelt te verlagen, waardoor de bovenstaande reactie zo ver mogelijk naar rechts gedwongen wordt. De basiciteitsverhouding (CaO/SiO2) in de slak moet groter zijn dan 1,4 voor een voldoende reductie in de activiteit van SiO2.
Het C dat in het proces binnenkomt in de Si-Mn blijft volledig in de metaalfase en wordt daarom in het product gevonden. Dus, om een medium C Fe-Mn met 1% C te produceren, is een Si-Mn met 20% Si nodig. De warmte geproduceerd door de silico-thermische reductie is niet voldoende om het proces te onderhouden. Daarom wordt het normaal uitgevoerd in een elektrische boogoven (EAF). Deze EAF is bekleed met magnesiet stenen, die redelijk bestand zijn tegen de hoog basische slak. De EAF kan gekanteld worden zodat de slak van het metaal gescheiden kan worden.
Hoewel het silico-thermische reductieproces energie-intensiever is dan de ontkoolstof van hoog C Fe-Mn, heeft het het voordeel dat het eind C-gehalte alleen beperkt is door het C-gehalte van de initiële Si-Mn. Het silico-thermische proces kan daarom gebruikt worden om laag C Fe-Mn en industriëel Mn metaal te produceren.
Productie van laag C Fe-Mn
Laag C Fe-Mn bevat Mn in het bereik van 76% tot 92% en C in het bereik van 0,5% tot 0,75%. De productie van laag C Fe-Mn is niet mogelijk door de ontkoolstof van hoog C Fe-Mn zonder extreme hoge verliezen van Mn. Het moet dienovereenkomstig gemaakt worden door een silico-thermisch reductieproces. Het proces is vergelijkbaar met dat gebruikt in de silico-thermische productie van medium C Fe-Mn. Hoog-zuivere ertsen worden gebruikt en in het bijzonder ertsen met Fe en P moeten vermeden worden. Een kunstmatige Mn-erts geproduceerd als hoogwaardige erts is bijzonder geschikt vanwege het lage onzuiverheidsniveau en omdat alle Mn als MnO aanwezig is. De reductie van de hogere oxiden van Mn is daarom onnodig. De typische verbruikscijfers per ton laag C Fe-Mn ferromangaan met samenstelling Mn – 85% tot 92%, C – rond 0,1%, en Si rond 1% met een mangaan herwinning van 75% zijn: gekalkte Mn-erts – 1250 kg tot 1350 kg, Si-Mn (bevattend 32% tot 33% Si) – 800 kg tot 850 kg, snelle kalk – 1000 kg tot 1100 kg, elektrodens – 10 kg tot 12 kg en elektriciteit – 1800 kWh tot 2500 kWh.
Productieproces
- Een Sterk Operaties-Onderhoud Partnerschap Bouwen voor Duurzame Productie
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- Geoptimaliseerde spleetwalztechnieken voor efficiënte staafproductie
- Expertproductie van hoogwaardige naadloze buizen
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- Uitgebreide Gids voor het Fabriceren van Vormgegeven Refractairen
- Prototype vs. Productie spruitgietmaten: De juiste mat kiezen voor uw project
- Productie-efficiëntie Maximiseren met Ultramoderne Ponmachines
- 3D Systems Figure 4 Productie – Hoogvolume Hars 3D-Print Oplossing
- Productielijnen begrijpen: hoe montagebanden productie-efficiëntie drijven