



Geavanceerde Smeertechnieken voor Koolstof- en Legeringsstalen
Smeren van Koolstof- en Legeringsstalen
Smeren van koolstof (C) en legeringsstalen vormt een metaalbewerkingsproces dat de capaciteit heeft om het materiaal te vormen tot de gewenste componentvorm, terwijl de gegoten structuur van het smeermateriaal wordt verfijnd, krimpholtes genezen, en de mechanische eigenschappen van het materiaal verbeterd worden. De hoeveelheid daaropvolgende bewerking wordt ook verminderd, hoewel dit afhangt van de geometrie van het afgewerkte deel en de gebruikte smeerprocessen.
Gegoten blokken zijn het traditionele uitgangspunt voor gesmede stukken, hetzij direct gesmeed vanaf het blok, hetzij vanaf een bloem of billet die warm bewerkt is vanaf een blok. Met het wijdverspreide gebruik van continu gegoten staal, wordt continu gegoten product nu normaal als initiële voorraad gebruikt. Naast gegoten blokken, gewalste en gegoten bloemen en billetten, zijn andere uitgangsmaterialen voor gesmede stukken platen, staven en stangen, en staalgietstukken.
Smeren van ijzer en staal begon met de aanvang van de IJzertijd. Op dat moment was warm bewerken door hameren onderdeel van het proces voor het produceren van smeedijzer, en voor het maken van producten in zowel smeedijzer als staal. De ruwe vergaarsovens met hoogwaardig ijzererts, houtskool, en fluxes produceerden kleine hoeveelheden ijzer die handmatig samengeplast moesten worden om bruikbare voorraad te produceren. Initieel was dit het hoofddoel van het smeren op dat moment. Het wordt algemeen erkend dat de aanvang van de industriële revolutie het smeren van stalen in ernst deed beginnen. Ondanks (of misschien juist vanwege) deze lange geschiedenis, is het smeren van stalen een intuïtief, empirisch proces.
Gesmede stukken worden normaal op verschillende manieren geclassificeerd, beginnend met de algemene classificaties van open-matrijz smeren en gesloten-matrijz smeren. Ze worden ook geclassificeerd in termen van de dicht-bij-af-factor, of de hoeveelheid voorraad (bedekking) die van het gesmeede stuk door bewerking moet worden verwijderd om te voldoen aan de dimensionale en detailvereisten van het afgewerkte deel. Tenslotte worden gesmede stukken verder geclassificeerd in termen van de benodigde smeerapparatuur voor hun fabricage, zoals hamers opzet-smeden, ring-gerolde gesmede stukken, en meervoudige-ram pers gesmede stukken. Van de diverse classificaties zijn die gebaseerd op de dicht-bij-af-factor het nauwst verbonden met de inherente eigenschappen van het gesmeede stuk, zoals sterkte en weerstand tegen spanning-corrosie. In het algemeen heeft het type smeren dat de minst bewerking nodig heeft om de vereisten van het afgewerkte deel te voldoen, de beste eigenschappen.
Volgens ASTM specificatie A 788, is staalsmeren het product van een wezenlijk compressieve plastische bewerkingsoperatie die het materiaal consolideert en de gewenste vorm produceert. De plastische bewerking kan uitgevoerd worden door een hamer, perssmeermachine, of ring-rolmachine en moet het materiaal vervormen om een wezenlijk gesmeede structuur te produceren. Warm waloperaties mogen gebruikt worden om bloemen of billetten te produceren voor her-smeren. Gesmede stukken kunnen worden onderverdeeld in de volgende drie klassen op basis van hun smeertemperaturen.
- Warm bewerkte gesmede stukken – Gesmede stukken geproduceerd door bewerken bij temperaturen boven de rekristallisatietemperatuur voor het materiaal.
- Warm-koud bewerkte gesmede stukken – Gesmede stukken bewerkt bij verhoogde temperaturen licht onder de rekristallisatietemperatuur om de mechanische sterkte te verhogen. Warm-koud bewerkte gesmede stukken kunnen gemaakt worden van materiaal eerder warm bewerkt door smeren of walzen. Een warm-koud bewerkt gesmeed stuk kan in één continue operatie gemaakt worden waarin het materiaal eerst warm bewerkt en daarna koud bewerkt wordt door controle van de afwerktemperatuur. Vanwege verschillen in fabricage worden warm-gewalste, of warm en koud afgewerkte staven (halfafgewerkt of afgewerkt), billetten of bloemen niet als gesmede stukken beschouwd.
- Koud bewerkte gesmede stukken – Gesmede stukken geproduceerd door plastische bewerking ver onder het temperatuurbereik waar rekristallisatie van het materiaal optreedt. Koud bewerkte gesmede stukken moeten gemaakt worden van materiaal eerder warm bewerkt door smeren of walzen.
De gewerkte productvormen voor staal omvatten plaat, profielen, staaf, blad, band, buizen, pijpen, extrusies, en gesmede stukken. Over het algemeen worden extrusies bij gesmede stukken ingedeeld, maar de definitie van een gesmeed stuk sluit gewalste platen en staven uit. Dit is omdat gesmede stukken, naast het ongeveer voldoen aan de afgewerkte vorm van het benodigde component, niet verwacht worden de kenmerken van laminaire insluitingen door dikte zwakte te vertonen die soms geassocieerd zijn met warm gewalste plaat, of de centrale onzuiverheid die soms geassocieerd is met warm gewalste staaf.
Koolstof- en legeringsstalen zijn normaal verreweg de meest gesmede materialen, en worden gemakkelijk in een grote verscheidenheid van vormen gesmeed met behulp van warm-smeer-, warm-smeer-, of koud-smeerprocessen en standaardapparatuur. Selectie van smeertemperaturen voor koolstof- en legeringsstalen is gebaseerd op koolstofgehalte, legeringsamenstelling, het temperatuurbereik voor optimale plasticiteit, en de hoeveelheid reductie nodig om het werkstuk te smeden. Van deze factoren heeft koolstofgehalte de meeste invloed op de bovengrens smeertemperaturen.
Ondanks het grote aantal beschikbare samenstellingen, tonen alle materialen in deze categorie essentieel vergelijkbare smeereigenschappen. Uitzonderingen op dit zijn stalen die vrijkoppelende additieven bevatten zoals sulfiden, aangezien deze materialen moeilijker te smeden zijn dan niet-vrijkoppelende kwaliteiten. Normaal verbetert de warm smeerbaarheid van koolstof- en legeringsstalen naarmate de deformatiesnelheid toeneemt. De verbetering in bewerkbaarheid is voornamelijk te danken aan de verhoogde deformatiewarmte die gegenereerd wordt bij hoge deformatiesnelheden.
De rechtvaardiging voor het kiezen van smeren boven andere, soms meer economische, methoden om nuttige vormen te produceren, is gebaseerd op diverse overwegingen. Mechanische eigenschappen in gewerkte materialen zijn gemaximaliseerd in de richting van de grootste metaalstroom tijdens bewerking. Voor complexe vormen biedt alleen smeren de mogelijkheid om metaalstroom parallel te richten aan de belangrijkste toegepaste dienstlasten en om, binnen grenzen, de verfijning van de oorspronkelijke structuren van de smeermaterialen te controleren. Verfijning van microstructuur is een functie van de temperatuur, de richting, en de grootte van de reductie van het smeermateriaal tot de gesmeede vorm. Het maximaliseren van de structurele integriteit van het materiaal stelt verfijning van ontwerpconfiguratie toe, wat op zijn beurt gewichtsreductie toestaat. Adequate controle van metaalstroom om eigenschappen in complexe smeerconfiguraties te optimaliseren vereist doorgaans een of meer opzetoperaties vóór matrijsmeren en kan hol smeren of achterwaartse extrusie vereisen om flashvorming bij matrijscheidinglijnen te vermijden.
Vanwege de functies die de staalgesmede stukken bedoeld zijn te vervullen, omvatten smeerontwerpen vaak grote warmtebehandelde doorsnede-afmetingen en kunnen van onregelmatige vorm zijn, zodat significante spanningen in dienst in alle drie de hoofdasjes kunnen worden toegepast: (i) longitudinaal, (ii) transversaal, en (iii) kort transversaal. Door zorgvuldige selectie van de uitgangsmateriaalafmeting en smeerstappen, is het mogelijk voor een gesmeed stuk gunstige eigenschappen in alle drie de richtingen te tonen. In andere instanties, bijvoorbeeld in een opzet schijf gesmeed stuk, kunnen gunstige mechanische eigenschappen in een radiale richting rond de volledige omtrek bereikt worden, wat mogelijk is in een schijf die simpelweg uit een gewalste plaat gesneden is.
Warm Smeer Gedrag
Het warm smeren van koolstof- en legeringsstalen in ingewikkelde vormens wordt zelden beperkt door smeerbaarheidsaspecten, met uitzondering van de vrijkoppelende kwaliteiten. Doorsnede-dikte, vormcomplexiteit, en smeergrootte worden voornamelijk beperkt door de afkoeling die optreedt wanneer het opgeverwarmde werkstuk in contact komt met de koude matrijzen. Om die reden wordt apparatuur met relatief korte matrijscontacttijden, zoals hamers, vaak bevorzugd voor het smeden van ingewikkelde vormen in staal.
Smeerbaarheid
Smeerbaarheid is het relatieve vermogen van staal om te vloeien onder compressieve belasting zonder te breken. Met uitzondering van geresulfureerde en gerfosforeerde kwaliteiten, worden de meeste koolstof- en legeringsstalen meestal beschouwd als goed smeerbaar. Verschillen in smeergedrag tussen de diverse staalkwaliteiten zijn klein genoeg om zelden de selectie van het staal op basis van smeergedrag te beïnvloeden. Echter, de keuze voor geresulfureerd of gerfosforeerd staal voor een gesmeed stuk wordt meestal alleen gerechtvaardigd als het gesmeed stuk uitgebreid bewerkt moet worden, aangezien een van de hoofdredenen om productie door smeren te overwegen de vermijding van daaropvolgende bewerkingsoperaties is, is deze situatie ongebruikelijk.
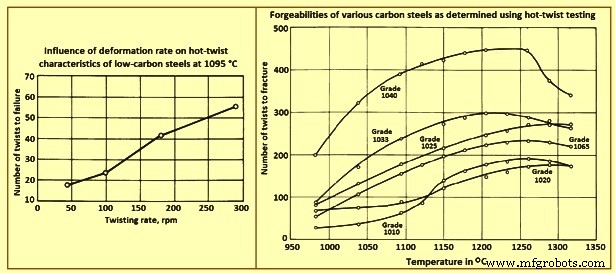
Een veelvoorkomende manier om de smeerbaarheid van stalen te meten is de warm-draaitest. Zoals de naam impliceert, omvat deze test het draaien van opgeverwarmde staafmonsters tot breuk bij een aantal verschillende temperaturen geselecteerd om het mogelijke warm bewerkingstemperatuurbereik van het testmateriaal te dekken. Het aantal draaien tot breuk, alsook het moment dat nodig is om draaien met een constante snelheid te handhaven, worden gerapporteerd. De temperatuur, waarop het aantal draaien het grootst is, als zo'n maximum bestaat, wordt aangenomen als de optimale warm bewerkingstemperatuur van het testmateriaal. Smeerbaarheden van verschillende koolstofstalen zoals bepaald door warm-draaitesten zijn getoond in Fig. 1. Verschillende andere tests zoals hieronder gegeven worden gebruikt om de smeerbaarheid van stalen te evalueren.
- De wig-smeer test – In deze test wordt een wigvormig monster gesmeed tussen vlakke matrijzen en de verticale vervorming die kraken veroorzaakt wordt vastgesteld.
- De zijpers-test – Deze test bestaat uit het comprimeren van een cilindrisch staafmonster tussen vlakke, parallele matrijzen met de as van de cilinder parallel aan de matrijzen. De uiteinden van de cilinder zijn onbeperkt, en smeerbaarheid wordt gemeten door de hoeveelheid vervorming verkregen voor kraken.
- De opzet-test – In deze test wordt een cilinder gecomprimeerd tussen vlakke matrijzen en de oppervlaktespanningen bij breuk aan de evenaar van de cilinder worden gemeten.
- De genekte-staaf opzet-test – Deze test is vergelijkbaar met de opzet-test, behalve dat axiale kerven in het testmonster gefreesd worden om hoge lokale spanningsniveaus te introduceren. Deze hogere spanningen kunnen meer indicatief zijn voor de spanningen die tijdens daadwerkelijke smeeroperaties worden ervaren dan die geproduceerd in de standaard opzet-test.
- De warm trek-test – Deze test gebruikt vaak een speciaal testapparaat om zowel deformatiesnelheden als temperaturen over een wijd bereik te variëren.
Effect van Deformatiesnelheid op Smeerbaarheid
De smeerbaarheid van stalen neemt doorgaans toe met toenemende deformatiesnelheid. Dit effect is aangetoond voor laag-koolstofstaal in warm-draaitesten (Fig. 1), waar het aantal draaien tot breuk toeneemt met toenemende draaisnelheid. Men gelooft dat deze verbetering in smeerbaarheid bij hogere deformatiesnelheden te danken is aan de verhoogde deformatiewarmte geproduceerd bij hogere deformatiesnelheden. Excessieve temperatuurstijgingen door deformatiewarmte kunnen echter leiden tot begin smelting, wat smeerbaarheid en mechanische eigenschappen kan verlagen.
Vloeispanning en Smeerspanning
Vloeispanningen en smeerspanningen kunnen verkregen worden uit momentkrommen gegenereerd in warm-draaitesten of uit warm compressie- of trektesten. De gegevens van deze krommen tonen aan dat de relatieve smeerspanningsvereisten voor deze groep legeringen niet wijd variëren bij normale warme smeertemperaturen. Aanzienlijk grotere spanningen zijn nodig voor de meer geliegde materialen, en dit legeringsmateriaal toont ook een meer significante toename in smeerspanning met toenemende reductie.
Effect van Deformatiesnelheid op Smeerspanning
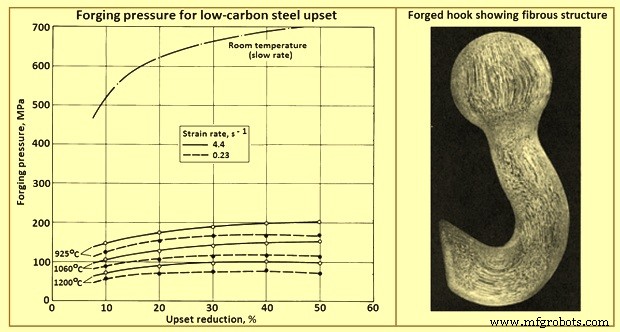
De smeerspanningen die nodig zijn voor een gegeven staal nemen toe met toenemende deformatiesnelheid. Studies van laag-koolstofstaal geven aan dat de invloed van deformatiesnelheid meer uitgesproken is bij hogere smeertemperaturen. Dit effect is getoond in Fig. 2, wat spanning-vervormingskrommen geeft voor laag-koolstofstaal opgesmet bij verschillende temperaturen en twee deformatiesnelheden. Vergelijkbare effecten zijn waargenomen in legeringsstalen.
Selectie van Stalen voor Smeren
Koolstof- en legeringsstaal blokken, bloemen, billetten, en platen voor smeren worden warm gewalst of gegoten tot benaderende doorsnede-afmetingen, en daarom gelden rechtlijnigheid, kruling, draaiing, en platheidstoleranties niet. Halfafgewerkte staalproducten voor smeren worden geproduceerd naar ofwel gespecificeerde stukgewichten of gespecificeerde lengtes.
Oppervlakteconditionering
Halfafgewerkte staalproducten voor smeren kunnen geconditioneerd worden door schroeven, kappen, of slijpen om oppervlakte-onvolkomenheden te verwijderen of te minimaliseren. Echter, het moet in gedachten worden gehouden dat, ongeacht oppervlakteconditionering, het product nog steeds waarschijnlijk enige oppervlakte-onvolkomenheden bevat.
Gewichtstoleranties
De toleranties voor billetten, bloemen, en platen zijn vaak +/- 5% voor individuele stukken of voor partijen minder dan 18 ton zwaar. Partijen zwaarder dan dat zijn vaak onderworpen aan gewichtstoleranties van +/- 2,5%.
Snijden
Halfafgewerkte staalproducten voor smeren worden doorgaans op lengte gesneden door warm scheren. Afhankelijk van de staalsamenstelling, kan ook warm zagen of vlammen snijden gebruikt worden.
Kwaliteit
Kwaliteit, zoals de term toegepast wordt op halfafgewerkte staalproducten voor smeren, is afhankelijk van veel verschillende factoren, waaronder de graad van interne zuiverheid, relatieve uniformiteit van chemische samenstelling, en relatieve vrijheid van oppervlakte-onvolkomenheden.
Smeer-kwaliteit halfafgewerkt staal wordt gebruikt in warm smeertoepassingen die daaropvolgende warmtebehandeling of bewerkingsoperaties kunnen omvatten. Zulke toepassingen vereisen relatief nauwe controle van chemische samenstelling en van staalproductie.
Selectie van staal voor een gesmeed component is een integraal onderdeel van het ontwerpproces, en acceptabele prestaties zijn afhankelijk van deze keuze. Een zorgvuldig begrip van het eindgebruik van het afgewerkte deel dient om de vereiste mechanische eigenschappen, oppervlakte-afwerkingsvereisten, tolerantie voor niet-metalische insluitingen, en de bijbehorende inspectiemethoden en criteria te definiëren.
Stalen van smeerkwaliteit worden geproduceerd in een wijd bereik van chemische samenstellingen. Met elk van de smelt- en wals praktijken wordt een niveau van testen en evaluatie van kwaliteit uitgevoerd. Als er een noodzaak is, kunnen een of meer speciale kwaliteitsbeperkingen gespecificeerd worden voor het staal, zoals het niveau van het voorkomen van niet-metalische insluitingen. Soms, voor hogere betrouwbaarheidstoepassingen, is het nodig dat het staal onderworpen wordt aan vacuüm-boog herversting of elektroslag herversting proces.
Het gebruik van micro-gelegerde stalen is in de laatste jaren ontwikkeld voor toepassingen zoals automobiele krukasassen. Deze stalen hebben typisch kleine toevoegingen (0,05% tot 0,1%) van vanadium of niobium en kunnen acceptabele eigenschappen bereiken in de niet-warmtebehandelde (als-gesmeed) toestand. Gevolgenlijk behouden deze legeringen de voordelen van het smeerproces terwijl ze economisch concurrentieel zijn met gietstukken door de eliminatie van de warmtebehandelingscyclus.
Ontwerpvereisten
De selectie van staal voor een gesmeed deel vereist normaal enige compromissen tussen tegenovergestelde factoren, bijvoorbeeld, sterkte versus zwaarte, spanning-corrosie weerstand versus gewicht, fabricagekosten versus nuttige belasting-draagcapaciteit, productiekosten versus onderhoudskosten, en de kosten van het staal ruw materiaal versus de totale fabricagekosten van het gesmeed stuk. Materiaalselectie omvat ook overwegingen van smeltpraktijken, vormgevingsmethoden, bewerkingsoperaties, warmtebehandelingsprocedures, en achteruitgang van eigenschappen met tijd in dienst, alsook de conventionele mechanische en chemische eigenschappen van het te smeden staal.
Een efficiënt smeerontwerp bereikt maximale prestaties uit de minimale hoeveelheid materiaal consistent met de toe te passen lasten, produceerbaarheid, en gewenste levensverwachting. Om het staal aan zijn ontwerpcomponent te matchen, wordt het staal eerst beoordeeld op sterkte en zwaarte en daarna gekwalificeerd voor stabiliteit tegen temperatuur en omgeving. Optimale stalen worden vervolgens geanalyseerd voor produceerbaarheid en tenslotte voor economie.
Falingsanalyse is een nuttige databron voor het matchen van de eigenschappen van stalen aan vereisten. Falen van een component kan optreden tijdens bedrijf binnen het ontwerp-spanningsbereik. Een oorzaak van voorzeitige falen is gebrek aan juiste oriëntatie van een kritische ontwerpspanning met de voorkeurskorrelstroom van een gesmeed stuk. Onvoorspelde falen kan ook optreden vanwege achteruitgang van eigenschappen met tijd en dienst. Bijvoorbeeld, spanning-corrosie kraken, die voortvloeien uit voortgezette trekkracht, kan zelfs in een typische omgevingsatmosfeer optreden. Onder deze condities is falen waarschijnlijk op locaties in het gesmeed stuk die samenvallen met blootgestelde eindkorrel. Falingsanalyses kunnen andere oorzaken van voorzeitige falen ontdekken, zoals excessieve korrelgroei, insluitingen van niet-metalische onzuiverheden, korrelstroom vouwen door onjuiste smeerpraktijk, gebrek aan een gewerkte metallurgische structuur, en de ongewilde productie van spanningsverhogers door bewerken tot een te scherpe afronding of door slechte pasvorm in montage.
Effecten van Smeren op Eigenschappen
Het vormen van een complexe configuratie vanuit een koolstof- of legeringsstaal staaf of billet vereist eerst dat het staal 'gerangschikt' wordt in een geschikte startvorm (voorgevormd) en vervolgens dat het gestimuleerd wordt om te vloeien in de finale deelconfiguratie. Deze herrangschikking van het metaal heeft weinig effect op hardheid en sterkte van het staal, maar bepaalde mechanische eigenschappen (zoals duktiliteit, inslagsterkte, en vermoeidheidssterkte) worden verbeterd. Deze verbetering in eigenschappen (Fig. 2) treedt op omdat smeren (i) segregatie breekt, porositeit geneest, en homogenisatie bevordert, (ii) een vezelachtige korrelstructuur produceert die mechanische eigenschappen parallel aan de korrelstroom verbetert, en (iii) de als-gegote korrelgrootte vermindert.
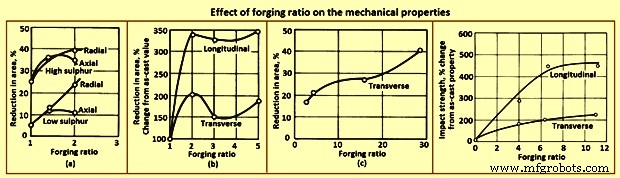
Typische verbeteringen in duktiliteit en inslagsterkte van warmtebehandelde stalen als functie van smeerredactie zijn getoond in Fig. 3. Deze gegevens illustreren dat de maximale verbetering in elk geval optreedt in de richting van maximale rek. Zwaarte en duktiliteit bereiken maxima na een bepaalde hoeveelheid reductie, waarna verdere reductie weinig waarde heeft.
Tabel 1 geeft de typische longitudinale mechanische eigenschappen van laag-koolstof en medium-koolstof staal gesmede stukken in de aangelette, genormaliseerde, en aangehaarde en aangelaten toestanden. Zoals verwacht, neemt sterkte toe met toenemend koolstofgehalte, terwijl duktiliteit afneemt. Het moet worden erkend dat gesloten-matrijz gesmede stukken voor het grootste deel gemaakt zijn van gewerkte billetten die aanzienlijke voorgaande bewerking hebben ondergaan. Open-matrijz gesmede stukken kunnen echter gemaakt worden van zowel gewerkte billetten als als-gegote product.
| Tabel 1 Longitudinale eigenschappen van koolstofstaal gesmede stukken bij vier koolstofgehalten | |||||||
|---|---|---|---|---|---|---|---|
| Nr. | Koolstofgehalte | Treksterkte | Strekkingsgrens, 0,2% offset | Rek | Reductie in oppervlakte | Vermoeidheidssterkte * | Hardheid |
| % | MPa | MPa | % | % | MPa | HB | |
| Aangelett | |||||||
| 1 | 0,24 | 438 | 201 | 39 | 59 | 185 | 122 |
| 2 | 0,30 | 483 | 245 | 31,5 | 58 | 193 | 134 |
| 3 | 0,35 | 555 | 279 | 24,5 | 39 | 224 | 157 |
| 4 | 0,40 | 634 | 348 | 24 | 42 | 248 | 180 |
| Genormaliseerd | |||||||
| 1 | 0,24 | 483 | 247 | 34 | 56,5 | 193 | 134 |
| 2 | 0,30 | 521 | 276 | 28 | 44 | 209 | 148 |
| 3 | 0,35 | 579 | 303 | 23 | 36 | 232 | 164 |
| 4 | 0,40 | 690 | 355 | 22 | 36 | 255 | 196 |
| Olie aangehaard en aangelaten bij 595 °C | |||||||
| 1 | 0,24 | 500 | 305 | 35,5 | 62 | 193 | 144 |
| 2 | 0,30 | 552 | 301 | 27 | 52 | 224 | 157 |
| 3 | 0,35 | 669 | 414 | 26,5 | 49 | 247 | 190 |
| 4 | 0,40 | 724 | 386 | 19 | 31 | 277 | 206 |
| * Draaiende balk test bij 10.000.000 uithoudingslimiet | |||||||
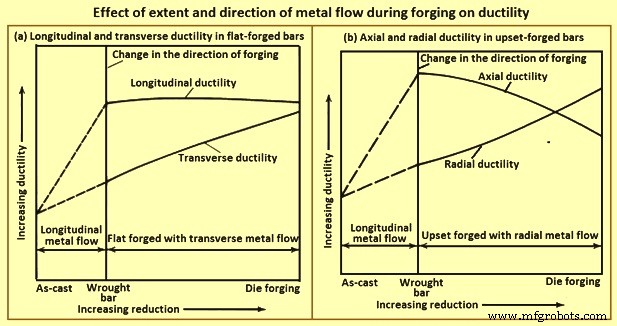
Metaal vloeit in diverse richtingen tijdens gesloten-matrijz smeren. Als voorbeeld, in het smeren van een rib en web vorm zoals een luchtvaartcomponent, is bijna alle metaalstroom in de transversale richting. Zulke transversale stroom verbetert duktiliteit in die richting met weinig of geen reductie in longitudinale duktiliteit. Transversale duktiliteit kan conceptueel gelijk of overtreffen longitudinale duktiliteit als smeerredacties groot genoeg zijn en metaalstroom primair in de transversale richting is. Vergelijkbare effecten worden waargenomen in het opzetten van gewerkte billetten. In dit geval wordt de oorspronkelijke longitudinale as van het materiaal verkort door opzetten, en laterale verplaatsing van metaal is in de radiale richting. Wanneer opzetredacties ongeveer 50% overschrijden, overtreedt duktiliteit in de radiale richting doorgaans die in de axiale richting (Fig. 4).
Gewerkte Structuur en Duktiliteit
Een ander aspect van materiecontrole zorgt ervoor dat het eindgesmeede stuk voldoende plastische vervorming heeft ondergaan om de gewerkte structuur te bereiken die nodig is voor de ontwikkeling van de mechanische eigenschappen waarop het ontwerp is gebaseerd. Hoewel enige plastische vervorming bereikt wordt tijdens de afbraak van een gegoten product in een smeerbillet, wordt er veel meer overgebracht tijdens het gesloten-matrijz smeerproces. Materiaalcontrole voor hoge sterkte gesmede stukken kan bepaling van de mechanische eigenschappen van het smeerbillet, alsook die van het gesmeede stuk vereisen.
Een maat van duktiliteit of zwaarte wordt bepaald door de reductie in oppervlakte te meten verkregen in transversale trekproefmonsters. Wanneer corresponderende tests gemaakt worden van transversale en longitudinale monsters genomen van gesmede stukken warmtebehandeld tot hetzelfde sterkteniveau, is het mogelijk om de mechanische eigenschappen van billetvoorraad en gesmede stukken te vergelijken en het aandeel van de finale gewerkte metallurgische structuur bijgedragen door elk te schatten.
Duktiliteit en de Hoeveelheid Smeerreductie
Een hoofddoel van materiaalcontrole is om te garanderen dat optimale mechanische eigenschappen bereikt worden in het afgewerkte gesmeede stuk. De hoeveelheid reductie bereikt in smeren heeft een merkbaar effect op duktiliteit, zoals getoond in Fig. 4, wat duktiliteit vergelijkt in het gegoten blok, de gewerkte (gewalste) staaf of billet, en het gesmeede stuk. De krommen in Fig. 4(a) geven aan dat wanneer een gewerkte staaf of billet plat gesmeed wordt in een matrijs, een toename in smeerredactie de longitudinale duktiliteit niet beïnvloedt, maar wel resulteert in een geleidelijke toename in transversale duktiliteit. Wanneer een vergelijkbare staaf of billet opgeteld wordt in een matrijs, resulteert een toename in smeerredactie in een geleidelijke afname in axiale duktiliteit en een geleidelijke toename in radiale duktiliteit.
De duktiliteit van gegoten blokken varieert met chemische samenstellingen, smeltpraktijk, en blokgrootte. De duktiliteit van staalblokken van dezelfde legeringsamenstelling varieert ook, afhankelijk van of ze gegoten zijn uit lucht-gesmolten of vacuüm-boog hergesmolten staal. Wanneer men begint met een groot blok van een bepaalde legering, is het soms praktisch om delen van het blok te walsen tot verschillende billet- of staafmaten met variërende hoeveelheden smeerredactie. De minimale hoeveelheid reductie is niet standaard, maar is zelden minder dan 2:1 (verhouding van blokdoorsnede tot billetdoorsnede). Reductie van staalblok tot billet is normaal veel groter dan 2:1. In tegenstelling, worden sommige warmtebestendige legeringsgesmede stukken direct gesmeed van een gegoten blok.
Vaak is het niet haalbaar om billetten voor gesmede stukken te bereiden die zo groot zijn dat ze het volledige gewicht van een blok vereisen. De hoeveelheid smeerredactie vertegenwoordigd door gewerkte metallurgische structuren wordt het best gecontroleerd door observatie en testen van macro-ets en trekproefmonsters genomen van voltooide gesmede stukken. Deze monsters laten verkennings van kritieke gebieden en, over het algemeen, van het gehele gesmeede stuk toe. Ze worden geselecteerd uit de longitudinale, lange-transversale, en korte-transversale korrelrichtingen, zoals vereist. Ets-tests laten visuele observatie van korrelstroom toe. Mechanische tests correleren sterkte en zwaarte met korrelstroom.
Korrelstroom
Macro-etsen stelt directe observatie van korrelrichting en -contour toe en dient ook om vouwen, laps, en re-entrant stroom te detecteren. Door macro-etsen van geschikte monsters, kan korrelstroom worden onderzocht in de longitudinale, lange-transversale, en korte-transversale richtingen. Macro-etsen stelt ook evaluatie van complete doorsnedes, van uiteinde tot uiteinde en van zijde tot zijde, en een beoordeling van uniformiteit van macro-korrelgrootte toe. Fig. 2 toont korrelstroom in een representatief gesmeed deel.
Korrelgrootte en Micro-bestanddelen
Metallografische onderzoek, met behulp van een microscoop, is het beste geschikt voor het onderzoeken van twijfelachtige gebieden onthuld door macro-etsen, voor het meten van korrelgrootte, en voor het bepalen van de aard en hoeveelheid micro-bestanddelen.
Vermoeidheidssterkte
Vermoeidheidstesten worden gebruikt in materiaalcontrole onder de condities en voor de doeleinden zoals: (i) laboratoriumtesten van kleine monsters voor de ontwikkeling of kwalificatie van materiaal, (ii) laboratoriumtesten van complete componenten of sub-assemblages voor ontwerpontwikkeling, en (iii) monitoring van componenten of assemblages in het veld om hun aanhoudende betrouwbaarheid in dienst te waarborgen.
De laboratoriumvermoeidheidstest van kleine monsters voor de kwalificatie of ontwikkeling van materiaal wordt gedaan door standaardmethoden. Testmonsters worden genomen ofwel van molenproducten ofwel van gesloten-matrijz gesmede stukken, zoals vereist. Standaardmonsters zijn klein genoeg om selectie uit veel locaties binnen een gesmeed stuk toe te laten en te correleren met diverse richtingen van korrelstroom. Testen wordt doorgaans bij kamertemperatuur in lucht gedaan, hoewel testen bij hogere of lagere temperaturen en in speciale atmospheren haalbaar is.
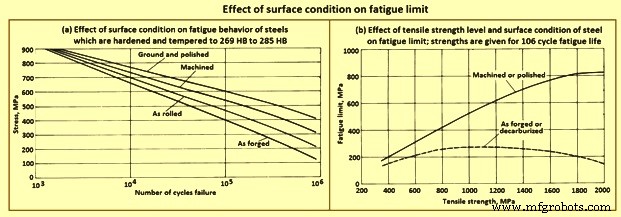
De toepassing van kleinschalige laboratoriumvermoeidheidstesten op de analyse van componenten of assemblages introduceert additionele variabelen. Een is het effect van oppervlakteconditie. De krommen in Fig. 5(a) tonen aan dat de vermoeidheidssterkte van staalmonsters merkbaar varieert, afhankelijk van of het oppervlak gepolijst, bewerkt, warm gewalst, of als-gesmeed is. Het geteste staal is een gewerkt legeringsstaal warmtebehandeld tot 269 HB tot 285 HB, equivalent aan een treksterkte van 876 MPa en strekkingsgrens van 696 MPa. Monsterbereiding vereiste dat de monsters bewerkt en gepolijst werden na warmtebehandeling en dat walsen of smeren voorafging aan warmtebehandeling. Voor een vermoeidheidslevensduur van 10^6 cycli, is de vermoeidheidsgrens 395 MPa voor de geslepen monsters, 315 MPa voor de bewerkte monsters, 205 MPa voor de als-gewalste monsters, en slechts 150 MPa voor de als-gesmeede monsters.
De krommen in Fig. 5(b) gelden voor stalen met treksterkte variërend van 345 MPa tot 2.070 MPa en zijn benaderingen uit diverse testen. Monsterbereiding voor als-gesmeede of ontdescarburiseerde monsters bij het 965 MPa treksterkte niveau omvatten stalen grof bewerkt van staafvoorraad, opgeverwarmd tot ongeveer 900 °C in een gas-gevuurde muffeloven voor 20 tot 30 minuten, heel licht opgeteld van een oorspronkelijke 7,47 mm diameter tot een einddiameter van 7,16 mm, en lucht gekoold. Warmtebehandeling bestond uit austenitiseren in een zoutbad bij ongeveer 830 °C voor 45 minuten, olie aanharden, aanlaten in lucht voor 1 uur bij ongeveer 620 °C, en water afschrikken. Smeren en warmtebehandelen produceerde een oppervlakte ontdescarburiseerd tot een diepte van ongeveer 0,064 mm. Deze monsters hebben vermoeidheidssterkte getoond, bij 10^6 cycli, van ongeveer 310 MPa, vergeleken met 470 MPa voor monsters die niet gesmeed zijn maar bewerkt of gepolijst en vrij van ontdescarburisatie. Ontdescarburisatie verlaagt de sterkteniveaus verkregen door warmtebehandeling. Laboratoriumcontrole van oppervlakteconditie is moeilijk te dupliceren in de hoeveelheidsproductie van gesmeede componenten. Daarom varieert de vermoeidheidssterkte van volwassen componenten over een werdere bereik dan die van kleine monsters, vanwege variaties in oppervlakteconditie.
Breukzwaarte
De bros breuk van gesmede stukken en andere componenten als gevolg van kraakvoortplanting bij spanningsniveaus aanzienlijk onder de strekkingsgrens van het staal heeft geleid tot wijdverspreid onderzoek naar breukkenmerken en methoden om breukzwaarte te evalueren. Resultaten van deze studies zijn van groot belang voor materiaalcontrole, met name met betrekking tot de ontwikkeling van testen voor het evalueren van breukzwaarte waarop standaarden voor materiaalcontrole gebaseerd kunnen worden.
In het gebied van laboratoriumtesten en analytische technieken is de grote nadruk gelegd op de ontwikkeling van betrouwbare methoden voor het evalueren van de sterkte van stalen die kraken of kraak-achtige defecten bevatten. Specifiek is de interesse gericht op methoden voor het bepalen van vlakke-spanning breukzwaarte. Gesmede componenten worden geëvalueerd door het testen van kleine monsters verwijderd van geselecteerde locaties op het gesmeede stuk die representatief zijn voor de diverse korrelrichtingen.
Een testprocedure omvat het buigen van genekte en vermoeidheidskraak-monsters in een neutrale omgeving. Het doel van deze test is om een ondergrenswaarde van breukzwaarte te verkrijgen die kan worden gebruikt om de relatie tussen spanning en defectgrootte in een metaal onder dienstomstandigheden te schatten waarin hoge constraint verwacht wordt. In de bedoelde testprocedure wordt een testmonster met een chevron-kerven geschikt voorvermoeid. Vervolgens wordt het getest in een buigtestinrichting voorzien van steunrollen die draaien en iets uiteen gaan om rolcontact toe te staan en het wrijvingseffect praktisch te elimineren. Het monster wordt onderworpen aan drie-punt buigen, en de opgelegde last versus verplaatsingsverandering over de kerven wordt geregistreerd op een autografische recorder. Breukzwaarte wordt gewaardeerd door een berekende parameter, de kritieke spanningsintensiteit.
Eindkorrel Blootstelling
Verlaagde weerstand tegen spanning-corrosie kraken in de lange-transversale en korte-transversale richtingen is gerelateerd aan eindkorrel blootstelling. Een lange, smalle testmonstersectie zodanig gesneden dat de korrel parallel is aan de longitudinale as van het monster heeft geen blootgestelde eindkorrel, behalve aan de uiterste uiteinden, die niet aan de belasting worden onderwerp. In tegenstelling, een corresponderend monster gesneden in de transversale richting heeft eindkorrel blootstelling in alle punten langs zijn lengte. Eindkorrel is met name uitgesproken in de korte-transversale richting op gesloten-matrijz gesmede stukken ontworpen met een flashlijn. Gevolgd, gesmede componenten ontworpen om eindkorrel te reduceren of te elimineren, hebben betere weerstand tegen spanning-corrosie kraken.
Residuele Spanning
De voortgezette trekkracht op het oppervlak van een gesmeed stuk die bijdraagt aan spanning-corrosie kraken, is de totaal van toegepaste en residuele spanningen. Wanneer de residuele spanning een significant percentage van de totale spanning uitmaakt, moet deze verminderd of geëlimineerd worden. Veelvoorkomende bronnen van residuele trekkrachten omvatten afschrikken, bewerken, en slechte pasvorm in montage. Elke kan passend gewijzigd worden om trekkrachten te verminderen of te elimineren, met name die aanwezig in een blootgesteld oppervlak. Als voorbeeld, drastisch afschrikken plaatst het oppervlak van een warmtebehandelbare legering in een toestand van compressie en de kern in een toestand van spanning. Bovendien kan het gecomprimeerde oppervlak volledig verwijderd worden tijdens ruw bewerken, wat de spanning-gespande kernmateriaal blootlegt. Dit risico kan vermeden worden door af te schrikken na, in plaats van vóór, ruw bewerken. In sommige toepassingen wordt een oppervlak in spanning in compressie gezet door korrelpeenen.
Waterstof-spanningskraken treedt op zonder corrosie. Daarom is de initiatie ervan niet beperkt tot exterieure oppervlakken in contact met een corrosief medium. Het kan beginnen bij elk geschikt kern, zoals een insluiting of holte, alsook bij een oppervlakte-kerven of andere onregelmatigheid. Waterstof-spanningskraken in het interieur wordt beschreven als waterstof-embrittlement of waterstof-vlakken. Waterstof-spanningskraken is waargenomen, bestudeerd, en onder controle gebracht in de meeste hoge-sterkte stalen. De moderne praktijk van vacuümsmelten kan residuele waterstof verlagen tot verwaarloosbare hoeveelheden. Een waterstofgehalte van 3 ppm tot 6 ppm in lucht-gesmolten staal kan gemakkelijk verlaagd worden tot 0,6 ppm tot 1 ppm door vacuüm-boog herversting. Mits de initiële waterstofinhoud van het staal acceptabel laag is, moeten materiaalcontroleprocedures garanderen dat waterstofopname vermeden wordt in alle daaropvolgende verwerkingen, waaronder smeren, warmtebehandeling, warm zoutbad descaleren, beizen, en plateren. Tijdens smeren ontwikkelen stalen een oppervlakte-schaal en een ontdescarburiseerde oppervlaktelaag, beide vervolgens verwijderd door korrelstralen en bewerken. Tenzij het staal gezuurd wordt, is er geen mogelijkheid van waterstofopname.
Veel van de kritieke onderdelen gemaakt van staalgesmede stukken worden beschermd door een coating van cadmium. Staalonderdelen warmtebehandeld tot sterkteniveaus hoger dan 1.655 MPa zijn gevoelig voor waterstofopname, in het geval ze gecoat worden met cadmium, wordt de coating in vacuüm afgeschieden. Onderdelen warmtebehandeld tot sterkteniveaus lager dan 1.655 MPa kunnen elektrolytisch cadmium geplateerd worden, mits een titanium-bevattende plateringsbad gebruikt wordt en de onderdelen daarna gebakken worden bij ongeveer 190 °C gedurende 12 uur.
Mechanische Eigenschappen
Een groot voordeel van het vormen van metalen onderdelen door walsen, smeren, of extruderen stamt uit de kansen die dergelijke processen de ontwerper bieden met betrekking tot de controle van korrelstroom. De sterkte van deze en vergelijkbare gewerkte producten is bijna altijd het grootst in de longitudinale richting (of equivalent) van korrelstroom, en de maximale belasting-draagcapaciteit in het afgewerkte deel wordt bereikt door een korrelstroompatroon parallel aan de richting van de grootste toegepaste dienstlasten te voorzien, wanneer, in toevoeging, zuiver, dicht, goed-kwaliteit metaal van voldoende fijne korrelgrootte doorheen geproduceerd is.
Korrelstroom en Anisotropie
Staal dat gewalst, gesmeed, of geëxtrudeerd wordt, ontwikkelt en behoudt een vezelachtige korrelstructuur uitgelijnd in de hoofdrichting van bewerking. Dit kenmerk wordt zichtbaar op externe en doorsnede-oppervlakken van gewerkte producten wanneer de oppervlakken passend voorbereid en geëtst worden. De vezels zijn het resultaat van utrekking van de microstructuurcomponenten van het staal in de richting van bewerking. Daarom wordt de zin 'richting van korrelstroom' normaal gebruikt om de dominante richting van deze vezels binnen gewerkte metaalproducten te beschrijven.
In gewerkt staal wordt de richting van korrelstroom ook bewezen door metingen van mechanische eigenschappen. Sterkte en duktiliteit zijn bijna altijd groter in de richting parallel aan die van bewerking. Het kenmerk van het tonen van verschillende sterkte- en duktiliteitswaarden ten opzichte van de richting van bewerking wordt aangeduid als mechanische anisotropie en wordt benut in het ontwerp van gewerkte producten. Hoewel de beste eigenschappen in gewerkte stalen het meest frequent de longitudinale (of equivalent) zijn, kunnen eigenschappen in andere richtingen toch superieur zijn aan die in niet-gewerkte producten, dat wil zeggen, in gegoten blokken of in smeervoorraad genomen van een licht bewerkt blok.
Rechthoekige doorsnedes tonen anisotropie onder alle drie de hoofdasjes: longitudinale, lange-transversale, en korte-transversale. Een ontwerp dat een rechthoekige doorsnede gebruikt, betreft de eigenschappen in al deze richtingen, niet alleen de longitudinale. Daarom worden de longitudinale, lange-transversale, en korte-transversale dienstlasten van rechthoekige doorsnedes apart geanalyseerd.
Anisotropie in Hoog-Sterkte Staal
Hoewel alle gewerkte stalen mechanisch anisotroop zijn, variëren de effecten van anisotropie op mechanische eigenschappen tussen verschillende metalen en legeringen. Bijvoorbeeld, een vacuüm-gesmolten staal van een gegeven samenstelling is doorgaans minder mechanisch anisotroop dan een conventioneel gedood, lucht-gesmolten staal van dezelfde samenstelling. Reactie op etsen om het korrelstroomkenmerk van anisotropie te onthullen, varieert ook. Stalen met slechte corrosieweerstand etsen gemakkelijk, terwijl die met goede corrosieweerstand meer corrosieve etsmiddelen en verlengde etstijden nodig hebben om korrelstroom te onthullen. In het algemeen worden vermoeidheidseigenschappen merkbaar beïnvloed door de relatie van stroomlijnrichting tot richting van spanningen van toegepaste lasten. Wanneer stroomlijnen loodrecht staan op belastingsspanningen, wordt een spanningsverhogend effect geproduceerd.
Smeer Smeermiddelen
Voor vele jaren zijn olie-grafiet mengsels normaal gebruikt als smeermiddelen voor het smeren van koolstof- en legeringsstalen. Recente vooruitgang in smeermiddelentechnologie heeft echter geleid tot nieuwe typen smeermiddelen, waaronder water/grafiet mengsels en water-gebaseerde synthetische smeermiddelen. Elk van de normaal gebruikte smeermiddelen heeft voordelen alsook beperkingen (Tabel 2) die afgewogen moeten worden tegen procesvereisten.
| Tabel 2 Voordelen en beperkingen van de belangrijkste smeermiddelen gebruikt voor warm smeren van stalen | |||
|---|---|---|---|
| Nr. | Type smeermiddel | Voordelen | Beperkingen |
| 1 | Water-gebaseerd micro-grafiet | Elimineert rook en brand; biedt matrijscoeling; gemakkelijk te verlengen met water | Moet gesproeid worden voor beste resultaten |
| 2 | Water-gebaseerd synthetisch | Elimineert rook en brand; schoner dan oliën of water-gebaseerd grafiet; helpt matrijscoeling; gemakkelijk te verdunnen, en heeft geen roeren nodig na initiële menging; vermindert verstoppingen van spuitapparatuur; overdraagt geen donker pigment aan deel | Moet gesproeid worden; mist de smering van grafiet voor zware smeeroperaties |
| 3 | Olie-gebaseerd grafiet | Vloeistoffilm leent zich voor zowel spuit- als kwasttoepassing; goede prestaties over een wijd temperatuurbereik (tot 540 °C). | Genereert rook, brand, en noxieuze geuren; explosieve aard kan matrijslevensduur verkorten; potentieel serieuze gezondheids- en veiligheidsimplicaties voor werknemers |
Selectiecriteria
Smeermiddelselectie voor smeren is gebaseerd op diverse factoren, waaronder smeertemperatuur, matrijstemperatuur, smeerapparatuur, methode van smeermiddeltoepassing, complexiteit van het te smeden deel, en omgevings- en veiligheidsoverwegingen. Bij normale warm-smeertemperaturen voor koolstof- en legeringsstalen, worden water-gebaseerde grafiet smeermiddelen bijna uitsluitend gebruikt, hoewel enkele hamerwerkplaatsen nog steeds olie-gebaseerd grafiet gebruiken.
Het meest voorkomende warm-vormingstemperatuurbereik voor koolstof- en legeringsstalen is 540 °C tot 870 °C. Vanwege de ernst van smeeromstandigheden bij deze temperaturen, worden billetcoatings vaak gebruikt in combinatie met matrijsmeermiddelen. De gebruikte billetcoatings omvatten grafiet in een vloeistofdrager of water-gebaseerde coatings gebruikt in combinatie met fosfaat conversiecoating van het werkstuk. Voor nog lagere smeertemperaturen (minder dan ongeveer 400 °C) heeft molybdeen-disulfide een grotere belastingdraagcapaciteit dan grafiet. Molybdeen-disulfide kan ofwel in vaste vorm toegepast worden of verdeeld in een vloeistofdrager.
Warmtebehandeling van Koolstof- en Legeringsstaal Gesmede Stukken
Normaal worden staalgesmede stukken gespecificeerd op basis van een van vier handhavingscondities: (i) als-gesmeed zonder verdere thermische verwerking, (ii) warmtebehandeld voor bewerkbaarheid, (iii) warmtebehandeld voor eindige mechanische/fysieke eigenschappen, of (iv) speciale warmtebehandeling om dimensionale stabiliteit te verbeteren, met name in meer complexe deelconfiguraties.
Als-Gesmeed Zonder Verdere Thermische Verwerking
Hoewel de overgrote meerderheid van staalgesmede stukken warmtebehandeld worden voor gebruik, wordt een grote tonnage laag-koolstofstaal (0,1% tot 0,25% C) in de als-gesmeede toestand gebruikt. In zulke gesmede stukken is de bewerkbaarheid goed, en er is weinig te winnen in termen van sterkte door warmtebehandeling. In feite laten een aantal veelgebruikte specificaties deze economische optie toe. Het is ook interessant om te merken dat, vergeleken met de eigenschappen geproduceerd door normaliseren, sterkte en bewerkbaarheid iets beter zijn, wat waarschijnlijk toe te schrijven is aan het feit dat de korrelgrootte iets grover is dan in de genormaliseerde toestand.
Warmtebehandeld voor Bewerkbaarheid
Wanneer een afgewerkt bewerkt component geproduceerd moet worden uit een ruw gedimensioneerd gesmeed stuk, wordt bewerkbaarheid een vitale overweging om gereedschapslevensduur te optimaliseren, productiviteit te verhogen, of beide. De specificatie of smeertekening kan de warmtebehandeling specificeren. Echter, wanneer specificaties alleen maximum hardheid of microstructuur-specificaties geven, moet de meest economische en effectieve thermische cyclus geselecteerd worden. Beschikbare warmtebehandelingen omvatten vol aanlas, spheroidisatie aanlas, sub-kritisch aanlas, normaliseren, of normaliseren en aanlaten. De gekozen warmtebehandeling hangt af van de staalsamenstelling en de te verrichten bewerkingsoperaties. Sommige staalkwaliteiten zijn van nature zacht terwijl andere tamelijk hard worden bij afkoeling van de afwerktemperatuur na warm smeren. Een of ander type aanlas is meestal vereist of gespecificeerd om de bewerkbaarheid te verbeteren.
Warmtebehandeld voor Eindige Mechanische/Fysieke Eigenschappen
Normaliseren of normaliseren en aanlaten kan de benodigde minimum hardheid en minimum treksterkte produceren. Echter, voor de meeste stalen wordt een verhardings- (austenitiseren) en afschrikkings- (in olie, water, of een ander medium, afhankelijk van doorsnede-grootte en hardbaarheid) cyclus gebruikt, gevolgd door aanlaten om de juiste hardheid, sterkte, duktiliteit, en inslag-eigenschappen te produceren. Voor staalgesmede stukken die warmtebehandeld moeten worden boven het 1.035 MPa sterkteniveau en die doorsnede-variaties hebben, is het algemene gebruik om te normaliseren vóór austenitiseren om een uniforme korrelgrootte te produceren en interne residuele spanningen te minimaliseren. In sommige gevallen is het normale praktijk om de hitte voor smeren te gebruiken als de austenitiseringscyclus en af te schrikken bij de smeereenheid. Het gesmeede stuk wordt vervolgens aangelaten om de warmtebehandelingscyclus te voltooien. Hoewel er duidelijke beperkingen voor deze procedure zijn, zijn definite economieën mogelijk wanneer de procedure toepasbaar is (meestal voor symmetrische vormen van koolstofstalen die weinig eindbewerking nodig hebben).
Speciale Warmtebehandeling om Dimensionale Stabiliteit te Verbeteren
Speciale warmtebehandelingen, met name in meer complexe deelconfiguraties, worden soms gebruikt om dimensionale vervorming te controleren, residuele spanningen te verlichten vóór of na bewerkingsoperaties, afschrikkingskraken te voorkomen, of thermische schok of oppervlakte (rand) verharding te voorkomen. Hoewel de meeste warmtebehandelingscycli kunnen toepassen, kunnen zeer specifieke behandelingen nodig zijn. Zulke behandelingen gelden normaal voor complexe smeerconfiguraties met aangrenzende verschillen in doorsnede-dikte, of voor zeer hoge hardbaarheid stalen en legeringen. Wanneer stabiliteit van kritisch gedimensioneerde afgewerkte delen alleen lichte bewerking van het gesmeede stuk na warmtebehandeling tot eindige eigenschappen toestaat, zijn speciale behandelingen beschikbaar, waaronder mar-quenching (mar-aanlaten), spanning-ontlasten, en meervoudig aanlaten.
Veel toepassingen, zoals krukasassen, nockassen, tandwielen, gesmede rollen, ringen, bepaalde lagers, en andere machinecomponenten, vereisen verhoogde oppervlaktehardheid voor slijtvasteheid. De belangrijke oppervlakken worden normaal na bewerking verhard door vlam- of inductieverharding, cementeren, carbo-nitreren, of nitreren. Deze processen zijn vermeld in de benaderende volgorde van toenemende kosten en afnemende maximum temperatuur. De laatste overweging is belangrijk in het sens dat dimensionale vervorming normaal afneemt met afnemende temperatuur. Dit is met name waar voor nitreren, dat meestal onder de aanlaastemperatuur voor het staal gebruikt in het gesmeede stuk uitgevoerd wordt.
Micro-gelegerde Smeer Stalen
Micro-legering (het gebruik van kleine hoeveelheden elementen zoals vanadium en niobium om stalen te versterken) is in de praktijk sinds de jaren 1960 om de microstructuur en eigenschappen van laag-koolstofstalen te controleren. De meeste van de vroege ontwikkelingen zijn gerelateerd aan plaat- en bladproducten waarin micro-legere neerslag, gecontroleerd walsen, en moderne staalproductietechnologie gecombineerd om de sterkte significant te verhogen ten opzichte van die van laag-koolstofstalen.
De toepassing van micro-legeringstechnologie op smeer stalen is achtergebleven ten opzichte van die van plat-gewalste producten vanwege de verschillende eigenschappenvereisten en thermo-mechanische verwerking van smeer stalen. Smeer stalen worden normaal gebruikt in toepassingen waarin hoge sterkte, vermoeidheidsweerstand, en slijtvasteheid nodig zijn. Deze vereisten worden meestal vervuld door medium-koolstofstalen. Dus, de ontwikkeling van micro-gelegerde smeer stalen is gebaseerd rond de kwaliteiten die 0,3% tot 0,5% C bevatten.
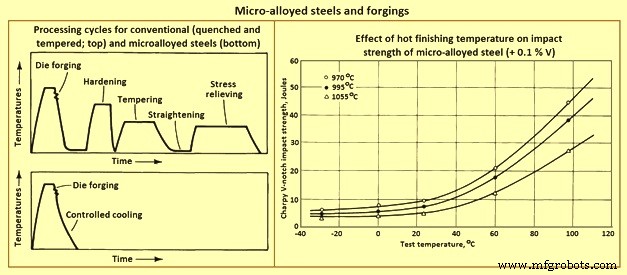
De dryvende kracht achter de ontwikkeling van micro-gelegerde smeer stalen is de behoefte om productiekosten te verlagen. Dit wordt in deze materialen bereikt door middel van een vereenvoudigde thermo-mechanische behandeling (dat wil zeggen, een gecontroleerde afkoeling na warm smeren) die de gewenste eigenschappen bereikt zonder de afzonderlijke afschrikkings- en aanlaasbehandelingen die vereist zijn door conventionele koolstof- en legeringsstalen. In Fig. 6 wordt de verwerkingsvolgorde voor conventionele (aangehaarde en aangelaten) stalen vergeleken met het micro-gelegerde staalsmeerproces.
Effecten van Micro-legeringselementen
Koolstof
De meeste micro-gelegerde stalen ontwikkeld voor smeren hebben koolstofgehalten variërend van 0,3% tot 0,5%, wat hoog genoeg is om een grote hoeveelheid perliet te vormen. Het perliet is verantwoordelijk voor aanzienlijke versterking. Dit niveau van koolstof verlaagt ook de oplosbaarheid van de micro-legere componenten in austeniet.
Niobium, Vanadium, en Titanium
Vorming van carbo-nitride neerslagen is het andere grote versterkingsmechanisme van micro-gelegerde smeer stalen. Vanadium, in hoeveelheden variërend van 0,05% tot 0,2%, is de meest voorkomende micro-legeringstoevoeging gebruikt in smeer stalen. Niobium en titanium verbeteren sterkte en zwaarte door controle van austenietkorrelgrootte te bieden. Vaak wordt niobium in combinatie met vanadium gebruikt om de voordelen van austenietkorrelgroottecontrole (van niobium) en carbo-nitride neerslag (van vanadium) te bereiken.
Mangaan
Mangaan wordt in relatief grote hoeveelheden (1,4% tot 1,5%) in veel micro-gelegerde smeer stalen gebruikt. Het neigt de cementietplaatdikte te verminderen terwijl de inter-lamellaire afstand van perliet behouden blijft. Daarom vereisen hoge mangaan-niveaus lagere koolstofgehalten om de grote hoeveelheden perliet nodig voor hoge hardheid te behouden. Mangaan biedt ook aanzienlijke vaste-stof versterking, verbetert de oplosbaarheid van vanadium-carbo-nitride, en verlaagt de solvus-temperatuur voor deze fasen.
Silicium
De siliciuminhoud van de meeste commerciële micro-gelegerde smeer stalen is ongeveer 0,3%. Sommige kwaliteiten bevatten tot 0,7%. Hogere siliciumgehalten zijn geassocieerd met significant hogere zwaarte, blijkbaar vanwege een verhoogde hoeveelheid ferriet ten opzichte van die gevormd in ferriet-perliet stalen met lagere siliciumgehalten.
Zwavel
Veel micro-gelegerde smeer stalen, met name die nodig voor gebruik in automobiele gesmede stukken waarin bewerkbaarheid kritisch is, hebben relatief hoge zwavelgehalten. De hogere zwavelgehalten dragen bij aan hun bewerkbaarheid, die vergelijkbaar is met die van aangehaarde en aangelaten stalen.
Aluminium en Stikstof
Zoals in hardbare fijnkorrelige stalen, is aluminium belangrijk voor austenietkorrelgroottecontrole in micro-gelegerde stalen. Het mechanisme van aluminium korrelgroottecontrole is de vorming van aluminium-nitride deeltjes. Het is aangetoond dat stikstof het grootste interstitiële component is van vanadium-carbo-nitride. Om deze reden zijn matige tot hoge stikstofgehalten nodig in vanadium-bevattende micro-gelegerde stalen om effectieve neerslagversterking te bevorderen.
Gecontroleerd Smeren
Het concept van korrelgroottecontrole is al vele jaren gebruikt in de productie van plat-gewalste producten. Met name in platenwalsen, is de mogelijkheid om de austenietrekristallisatietemperatuur te verhogen met kleine niobium-toevoegingen goed bekend. Het proces dat gebruikt wordt om deze stalen te produceren, wordt meestal gecontroleerd walsen genoemd. De voordelen van austenietkorrelgroottecontrole zijn niet, natuurlijk, beperkt tot plat-gewalste producten. Hoewel de hogere afwerktemperaturen nodig voor walsen van staven de bruikbaarheid van deze benadering tot microstructuurcontrole beperken, zijn afwerktemperaturen voor micro-gelegerde staafstalen toch te controleren.
Het is aangetoond dat, hoewel sterkte niet significant beïnvloed wordt door afwerktemperatuur, zwaarte van vanadium-bevattende micro-gelegerde stalen afneemt met toenemende afwerktemperatuur. Dit effect is getoond in Fig. 6, wat Charpy V-kerf inslagsterkte vergelijkt voor een micro-gelegerd staal afgewerkt bij drie temperaturen. Deze nadelige invloed van een hoge afwerktemperatuur op inslagzwaarte draagt ook door naar smeeroperaties, dat wil zeggen, hoe lager de afwerktemperatuur in smeren, hoe hoger de resulterende zwaarte, en vice versa. Na uitgebreide testen is aangetoond dat de afwerktemperatuur voor smeren als verlaagd tot nabij 1000 °C, resulteert in inslageigenschappen gelijk aan of beter dan die van warm gewalste staaf. Het is ook aangetoond dat snelle inductie voorverwarmen gunstig is voor micro-gelegerde smeer stalen, en dat kostenbesparingen van 10% (voor standaard micro-gelegerde gesmede stukken) tot 20% (voor geresulfureerde kwaliteiten) mogelijk zijn.
Lagere afwerktemperaturen nemen hun tol in termen van hogere vereiste smeerspanningen (en dus hogere machinecapaciteiten nodig) en verhoogde matrijslijtage. De verbeterde zwaarte als gevolg van lagere afwerktemperaturen, alsook eventuele kostenbesparingen die als resultaat van de eliminatie van warmtebehandeling bereikt kunnen worden, moeten afgewogen worden tegen de kostenverhogingen veroorzaakt door deze factoren.
Micro-gelegerde Koud Koppen Stalen
Stalen gebruikt in de productie van hoge-sterkte bevestigingsmiddelen door koud koppen zijn eerder geproduceerd uit aangehaarde en aangelaten legeringsstalen. Om voldoende sterkte met adequate duktiliteit te verkrijgen, waren zes verwerkingsstappen nodig. Recente ontwikkelingen hebben geleid tot het gebruik van micro-gelegerde niobium-boor stalen die geen warmtebehandeling nodig hebben. Deze stalen maken gebruik van niobium- en boor-toevoegingen om bainitische structuren met hoge werkverhardingssnelheden te ontwikkelen. In de meeste gevallen gebruiken ze de vervorming van koud koppen om de vereiste sterkteniveaus te bereiken zonder warmtebehandeling.
Productieproces
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Essentiële Smeedgereedschappen en -machines voor Professionaal Metaalwerk
- W-Ag Legering: Sleutel-eigenschappen en Industriële Toepassingen
- Alliage 10 (C17500) – TF00 Smeed- en Extrusieprestaties Overzicht
- Legering 3 (C17510) – Hoge Geleiding, Matige Sterkte Smeed- & Extrusielegering van Materion
- Legering 3 (C17510) – Premium TF00 Smede- & Extrusieoplossing
- Legering 25: Hoogsterk Koperlegering voor Smeden & Extruderen – TB00 (C17200)
- Legering 25 Smeden & Extruderen – Hoogste Sterkte Koperlegering (TF00 C17200)
- AMPCOLOY® 972 Smeedstukken: Hoogpresterende Koperhoudende Legering
- AMPCO® 18 Smeedstukken: Hoogsterk, Duurzaam Legering voor Kritische Toepassingen