



Koolstofafvang & Opslag Technologieën: De Planeet Beschermen en Energie-efficiëntie Verhogen
Koolstofafvang en Opslag Technologieën
Koolstofafvang en opslag, ook wel sequestratie genoemd (CCS), omvat de afvang, transport, injectie en inperking van CO₂ (koolstofdioxide) in geologische structuren zoals uitgeputte olie- en gasreservoirs, onshore en offshore zoute aquifers die diep in de aardkorst liggen, zoutkavernen of onontginbare koollaagjes. Het is zowel een benadering om de productie van bestaande olie- en gasoperaties te verbeteren als een middel om broeikasgas (BKG) emissies te reduceren.
CCS biedt een additionele optie in het gebruik van fossiele brandstof-gebaseerde energie, terwijl het additionele overgangstijd biedt voor energiesystemen om te bewegen naar koolstof (C) gereduceerde of nul C brandstoffen, zoals hernieuwbare energie. Er zijn een aantal economische en maatschappelijke voordelen van CCS zoals: (i) reductie van CO₂-emissies in de atmosfeer, waarmee potentiële gevaarlijke klimaatverandering gemitigeerd kan worden, (ii) innovatie, toegang tot state-of-the-art technologieën, baancreatie en voortgezette en meer duurzame economische ontwikkeling, (iii) secundaire inkomstenstroom aangezien emissies van BKG's die gevangen en opgeslagen worden, omgezet kunnen worden in een verhandelbaar product dat op de internationale markt kan worden verkocht, (iv) reductie in luchtverontreiniging aangezien potentiël schadelijke verontreinigingen verwijderd moeten worden om CO₂-afvang te accommoderen, en kans voor verbeterde olie- en gaswinning.
Er zijn diverse uitdagingen voor de implementatie van CCS. Enkele uitdagingen voor CCS omvatten: (i) het reduceren van de kosten van afvang en het opschalen van de afvangprocessen, (ii) het identificeren van de milieu-impact van afvang, (iii) het bepalen van de implicaties van drukopbouw in een opslagformatie, (iv) het bepalen waar het verdreven water blijft bij grootschalige injectie en wat het risico is voor grondwater, (v) hoe de grootte van de CO₂-pluim en waar hij migreert betrouwbaar te voorspellen, (vi) hoe vertrouwen in locatieselectie te krijgen, (vii) het ontwikkelen van kosteneffectieve monitoringstrategieën en detectiegrenzen, (viii) het betrekken van financierings- en verzekeringsindustrieën, (ix) grotere regelgevende en politieke zekerheid op alle overheden niveaus, (x) het trainen van een werkkracht voor grootschalige implementatie, en (xi) het verbeteren van publieke bewustwording en acceptatie.
CCS-technologieën kunnen worden toegepast op processen met grootschalige emissies, inclusief kolen- en gas-gefedeerde elektriciteitsproductie, aardgasverwerking en kunstmestproductie, alsook de fabricatie van industriële materialen zoals ijzer en staal, cement, en pulp en papier etc. De toepassing van CCS-technologieën op deze processen kan een grote rol spelen in het reduceren van BKG-emissies. Koolstofscheiding en afvangtechnologieën zijn al decennialang operationeel op grote schaal in de aardgas- en kunstmestindustrie. De technologieën betrokken in een CCS-systeem hebben vier componenten: (i) afvang, (ii) transport, (iii) injectie, en (iv) monitoring.
Afvang
Afvang is de scheiding van CO₂ van een afvoerstroom en de compressie ervan naar een vloeibare of superkritieke toestand. In de meeste gevallen vandaag is de resulterende CO₂-concentratie meer dan 99%, hoewel lagere concentraties acceptabel kunnen zijn. Afvang is normaal vereist om de CO₂ economisch te kunnen transporteren en op te slaan.
Transport
Transport bestaat uit de conveyance van de CO₂ van zijn bron naar het opslagreservoir. De CO₂ wordt gedroogd en meestal gecomprimeerd voordat het getransporteerd wordt naar opslag. De compressie maakt het transporteren van het gas efficiënter. CO₂ wordt commercieel gebruikt in een aantal industrieën, met name de drankindustrie, en is al op grote schaal getransporteerd voor gebruik bij het winnen van olie uit reservoirs (verbeterde oliewinning). Hoewel transport per vrachtwagen, trein en schip allemaal mogelijk is, is het transporteren van grote hoeveelheden CO₂ het meest economisch bereikbaar met een pijpleiding. Grote pijpleidinginfrastructuur moet worden gebouwd om CCS op grote schaal te implementeren, en dit brengt uitdagingen met zich mee.
Injectie
Injectie bestaat uit het deponeren van CO₂ in het opslagreservoir. De ondergrondse opslagreservoirs hangen af van de geologische formaties. De veiligheid van CO₂-opslag is van primary belang. Lokale risico's van CO₂-opslag omvatten: (i) CO₂-lekkage van de opslaglocatie, (ii) veranderung van grond- en drinkwaterchemie, en (iii) verplaatsing van potentiieel gevaarlijke vloeistoffen die in het reservoir kunnen zitten waar CO₂ opgeslagen wordt. De potentiële reservoirs omvatten de diep-zee, zeesedimenten, of mineralisatie (conversie van CO₂ naar mineralen). Hoewel commercieel gebruik van CO₂ mogelijk is, is de hoeveelheid die gebruikt kan worden vergeleken met de hoeveelheid CO₂ die uitgestooten wordt, erg klein.
Monitoring
Eenmaal de CO₂ geïnjecteerd, moet de opslaglocatie worden gemonitord om aan te tonen dat de CO₂ in het reservoir blijft. CO₂ is noch giftig noch brandbaar, dus het vormt slechts een minimaal milieu-, gezondheids- en veiligheidsrisico. Het hoofddoel van monitoring is ervoor te zorgen dat de sequestratie-operatie effectief is, betekent dat bijna alle CO₂ eeuwenlang uit de atmosfeer blijft. Het monitoringprogramma begint vóór injectie om basislijndata te vestigen. Monitoring tijdens de operationele fase is voor de registratie van het dynamische gedrag van de CO₂ terwijl het geïnjecteerd wordt en binnen het reservoir. Na het stoppen van de injectie, moet het monitoringprogramma ontworpen zijn om te garanderen dat de CO₂-opslag voldoet aan de vereiste milieu- en veiligheidsvoorwaarden. Een monitoringprogramma dekt drie monitoringdomeinen: (i) het sub-oppervlakte domein (het reservoir), (ii) het nabij-oppervlakte domeon (ondiepe zones en grond), en (iii) het atmosferische domein, inclusief putten, breuklijnen en andere geologische kenmerken.
CO₂ Afvang Technologieën
CO₂ kan worden afgevat van grote stationaire emissiebronnen, zoals aardgasproductiefaciliteiten (waar CO₂ al gescheiden wordt van andere gassen als onderdeel van het proces), fossiele brandstof-gefedeerde elektriciteitscentrales, ijzer- en staalfabrieken, cementfabrieken en sommige chemische fabrieken. In tegenstelling tot de andere twee componenten van CCS, transport en geologische opslag, is de eerste component van CCS, d.w.z. CO₂-afvang, bijna volledig technologie-afhankelijk en is de duurste stap. De technologie om CO₂ van deze bronnen af te vangen, wordt aangepast van de CO₂-scheidings-technologie die momenteel in industrieën zoals de aardgasindustrie en ammoniak (NH₃) productie wordt gebruikt, en ook van de technologie die in de lucht-scheidingsindustrie wordt gebruikt. Nieuwe technologieën worden ook ontwikkeld.
De belangrijkste scheidingstechnologieën voor het afvangen van CO₂ op dit moment zijn: (i) het gebruik van een vloeibaar oplosmiddel om CO₂ te absorberen (absorptie), (ii) het gebruik van vaste materialen om CO₂ aan het oppervlak te trekken, waar het gescheiden wordt van andere gassen (adsorptie), en (iii) het gebruik van membranes om CO₂ van de andere gassen te scheiden. Andere technologieën omvatten chemische lus-technologie (een metaaloxide reageert met de brandstof, metaaldeeltjes, CO₂ en waterdamp creërend), lage temperatuur of cryogene scheidingsprocessen (die vertrouwen op verschillende fasenveranderingstemperaturen voor diverse gassen om ze te scheiden) en droge regenereerbare vaste processen.
De belangrijkste concurrerende technologieën voor CO₂-afvang van fossiele brandstofgebruik zijn: (i) post-verbrandingsafvang (PCC) uit de rookgassen van verbrandings-gebaseerde installaties, (ii) pre-verbrandingsafvang uit het syngas in vergassings-gebaseerde installaties, en (iii) oxy-verbranding door directe verbranding van brandstof met zuurstof. De meeste huidige verbrandingsprocessen gebruiken lucht, en de resulterende rookgassen bevatten typisch lage concentraties CO₂ (minder dan 20%), en zijn daarom meer geschikt voor post-verbrandingsafvangtechnologieën.
Post-verbrandingsafvang Technologieën
Post-verbrandingsafvang kan worden beschouwd als een vorm van rookgas-reiniging. Het proces wordt aan de achterkant van de installatie toegevoegd, na de andere verontreinigingscontrolesystemen. Warmte-integratie met de installatie is nodig om het kosteneffectief te maken.
Electric Power Research Institute (EPRI) heeft in 2009 bepaald dat er meer dan 50 post-verbrandings CO₂-afvang concepten in ontwikkeling zijn die gegroepeerd kunnen worden in verschillende fysisch/chemische proces typen. Deze proces-type groepen zijn: (i) chemische absorptie, (ii) adsorptie, (iii) membranes, (iv) biologisch, en (v) overige. Elke van deze verschillende groepen heeft verschillende voordelen en nadelen, evenals toepasbaarheid in verschillende situaties. Er zijn aanzienlijke ontwikkelingen ten aanzien van de eerste twee groepen.
Chemisch Absorptie Proces
Dit omvat één of meer reversibele chemische reacties tussen CO₂ en een waterige oplossing van een absorberend middel, zoals mono-ethanol-amine (MEA)-gebaseerd oplosmiddel, en hoge-prestatie amines (geactiveerde methyldiethanolamine, aMDEA) etc. Bij verwarmen van het product, kan de binding tussen het absorberende middel en CO₂ worden verbroken, wat een stroom oplevert verrijkt in CO₂. Het chemische absorptieproces voor het scheiden van CO₂ uit rookgas is ontleend aan de gasverwerkingsindustrie. Amine-gebaseerde processen worden commercieel gebruikt voor de verwijdering van zuur gasverontreinigingen (CO₂ en H₂S) uit procesgasstromen. Het is dus een bewezen en bekende technologie.
Formule van mono-ethanol-amine is H₂NCH₂CH₂OH. Amine is een groep organische verbindingen, die beschouwd kunnen worden als afgeleid van ammoniak (NH₃) door vervanging van één of meer H₂ atomen door organische radicalen. De substituerende groepen (R) kunnen alkyl, aryl of aralkyl zijn. Wanneer de (R) een alkyl is, heet de amine alkanolamine. In het algemeen kan worden aangenomen dat een hydroxylgroep dient om de dampdruk te verlagen en de wateroplosbaarheid te verhogen, terwijl de aminogroep de benodigde alkalinitijd in wateroplossing biedt om de zuur gassen te absorberen. Alkanolamines verwijderen CO₂ uit de afgasstromen door een exothermische reactie van CO₂ met de amine-functionaliteit van de alkanolamine. De amines van commercieel belang voor CO₂-afvang zijn wateroplosbaar.
Amines worden geclassificeerd volgens het aantal H₂ atomen van ammoniak die vervangen zijn door radicalen zoals: (i) primaire amine (RNH₂) waar één H₂ atoom vervangen is, (ii) secundaire amine (R₂NH) waar twee H₂ atomen vervangen zijn, en (iii) tertiaire amine (R₃N) waar alle drie H₂ atomen vervangen zijn.
Primair amines omvatten mono-ethanolamine (MEA) en diglycolamine (DGA). MEA is de traditionele oplosmiddelkeuze voor CO₂-absorptie en zuurgasverwijdering in het algemeen. MEA is de minst dure van de alkanolamines. De reactiekinetiek is snel en het werkt goed bij lage druk en lage CO₂-concentratie. Echter, er zijn diverse nadelen.
Eerst, het heeft een hoge reactiewarmte met CO₂, wat betekent dat een hoog energieniveau moet worden toegevoerd in de regeneratiestap. Tweedens, de absorptiecapaciteit van MEA met CO₂ is niet hoog. In het geval van primaire en secundaire alkanolamines is de vorming van carbamaat (RNHCOO⁻) de hoofdreactie. De vergelijking voor de reactie is CO₂ + 2RNH₂ = RNHCOO⁻ + RNH₃⁺. In deze reactie moeten twee mollen MEA gebruikt worden om één mol CO₂ te vangen. Derdens, de volledige bovenste absorptiecapaciteit van MEA wordt in de praktijk niet gerealiseerd door corrosieproblemen. Het corrosie-effect is door opgeloste CO₂ en varieert met de gebruikte amines.
De concentratie van MEA in de waterige fase in de aanwezigheid van O₂ is beperkt tot 20% per gewicht. Daarnaast heeft MEA de hoogste dampdruk van alle alkanolamines en hoge oplosmiddel-meedrag kan optreden tijdens de verwijdering van CO₂ uit de gasstroom en in de regeneratiestap. Om oplosmiddelverliezen te reduceren, is doorgaans een waterwassing van de gezuiverde gasstroom nodig. Daarnaast reageert MEA irreversibel met kleine verontreinigingen zoals COS en CS₂ wat resulteert in oplosmiddeldegradatie. Schuiming van het absorberende vloeistof MEA door de opbouw van verontreinigingen kan ook een zorg zijn.
Voor de huidige MEA-absorber-systemen zijn de adsorptie- en desorptiesnelheden redelijk hoog, dus goede reactiekinetiek. Echter, de vulling in de absorber (contactoren, om efficiënte massatransfer te faciliteren) vertegenwoordigt een aanzienlijke kosten, en de energieconsumptie is ook significant voor CO₂-afvang uit rookgas. Daarnaast mag de strippertemperatuur niet te hoog zijn (rond 150°C). Anders kan dimerisatie van carbamaat plaatsvinden, wat de absorptiecapaciteit van MEA verschlechtert.
Secundaire amines omvatten diethanolamine (DEA), di-isopropylamine (DIPA). Secundaire amines hebben voordelen ten opzichte van primaire amines. Hun reactiewarmte met CO₂ is lager (360 calorie/gram) versus 455 calorie/gram voor primaire amines. Dit betekent dat secundaire amines minder warmte in de regeneratiestap vereisen dan primaire amines. Echter, het heeft alle andere problemen van primaire amines.
Tertiaire amines omvatten triethanolamine (TEA) en methyl-diethanolamine (MDEA). Tertiaire amines reageren langzamer met CO₂ dan primaire en secundaire amines, dus vereisen hogere circulatiesnelheid van vloeistof om CO₂ te verwijderen vergeleken met primaire en secundaire amines. Dit kan verbeterd worden door het gebruik van promotoren. Een groot voordeel van tertiaire amines is hun lagere warmtevereisten voor CO₂-vrijmaking uit het CO₂-bevattende oplosmiddel. Tertiaire amines tonen een lagere neiging om degradatieproducten in gebruik te vormen dan primaire en secundaire amines, en zijn makkelijker te regenereren. Daarnaast hebben tertiaire amines lagere corrosiesnelheden vergeleken met primaire en secundaire amines. Het hoofdnadeel is dat de reactiesnelheid te langzaam is.
Een typisch flowsheet van het chemische absorptieproces voor CO₂-terugwinning uit rookgas is weergegeven in Figuur 1. Tijdens de amine-absorptie-operatie worden de afgasstroom en vloeibare amine-oplossing in contact gebracht door tegenstroom in een absorptietoren (of absorber).
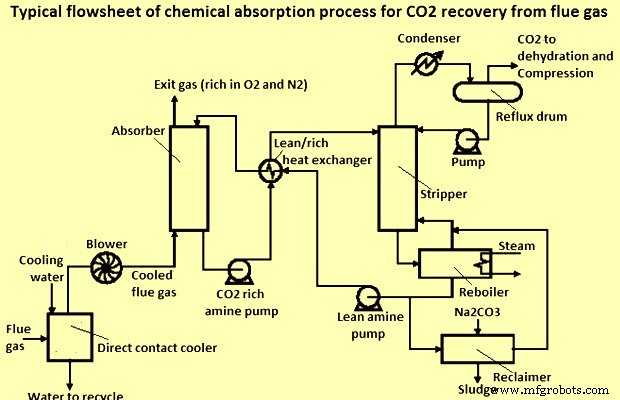
Figuur 1: Typisch flowsheet van chemisch absorptieproces voor CO₂-terugwinning uit rookgas
De verbrandingsrookgas die uit de schoorsteen komt, is heet (rond 240°C), en bij atmosferische druk. Rookgas die de absorber binnenkomt bij hoge temperaturen kan leiden tot oplosmiddeldegradatie en verminderde absorptie-efficiëntie. De rookgas moet worden gekoeld tot een water-dauwpunt van 50°C, bij ingang van de absorber. De absorber opereert doorgaans onder 50°C. Dit wordt bereikt door koelwater in een directe contactkoeler te sproeien.
De CO₂ in de rookgas wordt gekoeld vóór het binnengaan van de absorber waar het reageert met ammoniumcarbonaat om ammoniumbicarbonaat te vormen. NH₃ wordt als gas vrijgegeven uit de oplosmiddeloplossing wanneer de CO₂ geabsorbeerd wordt, en de temperatuur wordt laag gehouden om dit te minimaliseren. Gassen die de absorber verlaten, passeren een waterwassing om ammoniak te verwijderen. Het ammoniumbicarbonaat wordt in de regenerator verhit, wat de CO₂ scheidt. Het ammoniumcarbonaat oplosmiddel keert terug naar de absorber. Water en NH₃ worden uit de CO₂-stroom die de stripperkolom verlaat verwijderd.
Een blower wordt geïnstalleerd om de rookgas voldoende druk te geven om door het absorptie-desorptiesysteem te gaan. Het afvalgas dat van CO₂ gescrubd moet worden, komt normaal de absorber binnen aan de bodem, stroomt omhoog, en verlaat aan de top, terwijl het oplosmiddel de top van de absorber binnenkomt, naar beneden stroomt (contacterend het gas), en aan de bodem ontkomt. Verdunning van de circulerende amine met water wordt ondernomen om de viscositeit van de circulerende vloeistof te reduceren. Een hogere viscositeit vloeistof vereist meer vermogen om te pompen en circulatie te bieden. De vloeibare amine-oplossing met het geabsorbeerde gas stroomt dan naar een regeneratie-eenheid (stripper) waar het verhit wordt en de zuur gassen bevrijd. De oplosmiddelregeneratie kan bij lage drukken worden uitgevoerd om desorptie van CO₂ van de vloeistof te verbeteren. Een deel van de amine-oplossing wordt typisch meegevoerd in de zuur gasstroom van de regeneratiestap en de amine-oplossing wordt hersteld met een condenser, om excessieve oplosmiddelverliezen te voorkomen. De hete magere amine-oplossing stroomt dan door een warmtewisselaar waar het in contact komt met de rijke amine-oplossing van de contacttoren en daarvandaan keert de magere amine-oplossing terug naar de gascontacttoren, d.w.z. absorber.
In het geval van amine-scrubberproces, met hoge-prestatie amines (geactiveerde methyldiethanolamine, aMDEA), vereist het complete proces (amines en compressie tot 110 kg/cm² druk) ongeveer 1,6 ton laagdrukstoom en 160 kWh vermogen per ton CO₂ afgevat.
Er zijn enkele beperkingen van amine-gebaseerde processen en die hebben tot technologische vooruitgang geleid. De amine-scrubbing-technologie heeft in het verleden gefocust op de verwijdering van H₂S (waterstofsulfide) voor de aardgassector. Echter, de eisen zijn anders voor de terugwinning van CO₂ uit rookgas. Een uitdaging is de lage druk van de rookgas voor absorptie van CO₂. Daarnaast creëren verontreinigingen in rookgas zoals O₂, zwaveloxiden (SO₂, SO₃), stikstofoxiden, en deeltjesmaterie speciale uitdagingen tijdens het scheidingsproces.
Samenvattend, de terugwinning van CO₂ uit verbrandingsrookgas vereist een aanzienlijke hoeveelheid voorbehandeling om enige storing in de oplosmiddelabsorptiestap te vermijden. Dit voegt toe aan de kosten van CO₂-afvang. Echter, significante verbeteringen kunnen worden gemaakt in het oplosmiddelabsorptieproces in termen van het optimaliseren van de samenstellingen van de absorberende amines en de gas-vloeistof contactoren, om dit te managen.
Fysieke Absorptie
Voor fysieke absorptie wordt CO₂ fysiek geabsorbeerd in een oplosmiddel volgens de Wet van Henry. De absorptiecapaciteit van organische of anorganische oplosmiddelen voor CO₂ neemt toe met toenemende druk en met afnemende temperaturen. Absorptie van CO₂ treedt op bij hoge partiële drukken van CO₂ en lage temperaturen. De oplosmiddelen worden dan geregenereerd door of verwarmen of drukreductie. Het voordeel van deze methode is dat het relatief weinig energie vereist; maar de CO₂ moet bij hoge partiële druk zijn.
Vaste Fysieke Adsorptie
Een adsorptieproces bestaat uit twee hoofdstappen: (i) adsorptie, en (ii) desorptie. De technische haalbaarheid van een proces wordt gedicteerd door de adsorptiestap, terwijl de desorptiestap de economische haalbaarheid controleert. Adsorptie vereist een sterke affiniteit tussen een adsorberend middel en de component die uit een gasmengsel moet worden verwijderd (in dit geval, CO₂). Echter, hoe sterker de affiniteit, hoe moeilijker het is om de CO₂ te desorberen en hoe hoger de energie verbruikt bij het regenereren van het adsorberend middel voor hergebruik in de volgende cyclus. Daarom moet de desorptiestap zeer zorgvuldig gebalanceerd worden tegen de adsorptiestap voor het algehele proces succesvol te zijn.
Adsorptieprocessen zijn aantrekkelijk voor CO₂-afvangmechanismen, ondanks hun nadelen zoals lage capaciteit van adsorberende middelen en invloed van verontreinigingen zoals SO₂ en H₂O op het scheidingsproces. Er zijn ook voordelen van dit proces zoals beschikbaarheid, flexibiliteit, volledig geautomatiseerde operatie van het proces en productie van hoog zuiver product. De scheiding kan worden uitgevoerd door druk-swing adsorptie (PSA) (Figuur 2), vacuüm-druk-swing adsorptie (VPSA), temperatuur-swing adsorptie (TSA), druk-temperatuur-swing adsorptie (PTSA), of elektrische-swing adsorptie (ESA) processen. De bedden van de installatie zijn gevuld met vaste adsorberende middelen. De selectiviteit hangt af van het verschil in adsorptie-evenwicht of adsorptiesnelheden en de effectiviteit (concentratie en terugwinning) heeft significantie op de cyclusconfiguratie, adsorptietijd, druk van adsorptie en desorptie, temperatuur tijdens het proces alsook het type toegepaste adsorberend middel.
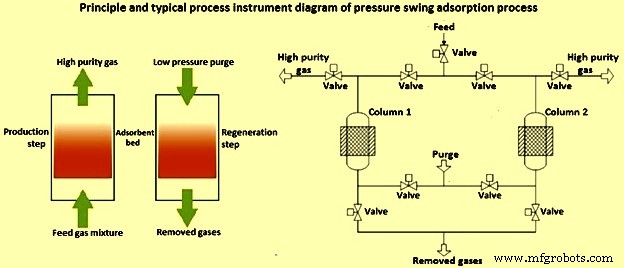
Figuur 2: Druk-swing adsorptieproces
Het hoofddel van fysieke adsorptie ten opzichte van chemische absorptie is de eenvoudige en energie-efficiënte operatie en regeneratie, die bereikt kan worden met een druk-swing of temperatuur-swing cyclus (een swing in druk of temperatuur als het proces door een absorptie-desorptie cyclus gaat om scheiding te bereiken). Druk-swing adsorptie is een commercieel proces voor H₂-scheiding van H₂ en CO₂ mengsels in H₂-productie.
Er zijn significante vooruitgang in de ontwikkeling van adsorberende middelen voor CO₂-verwijdering uit rookgassen. Het primaire adsorptiemateriaal dat gebruikt is, zijn zeolieten. Zeolieten zijn effectiever voor CO₂-scheiding van soorten die minder polair zijn dan CO₂, dus de aanwezigheid van water en SOx in rookgasstromen vormt een probleem.
Nieuwe adsorberende middelen zijn overwogen en ontwikkeld zoals koolstof, mesoporose silico-aluminaten (bijv. zeolitische imidazolaat frameworks, ZIFs) en metaal-organische frameworks (MOFs). Koolstof-gebaseerde adsorberende middelen hebben het potentieel om geregenereerd te worden door elektrische spanning toe te passen (ESA). Nieuwe materialen die onderzocht worden omvatten gelaagde dubbele hydroxidederivaten (LDHs en LDOs). Andere vooruitgang omvat het functionaliseren van de poriën van het adsorberende materiaal door amines te incorporeren om CO₂-lading te verhogen. In dit geval wordt de CO₂ gescheiden door een chemisorptieproces.
Nieuwe processen worden ontwikkeld om te gaan met hoge-vochtigheid rookgasstromen en verontreinigingen. Deze omvatten meervoudige adsorberende bedden. Meervoudige bedden stellen in staat het gebruik van adsorberende middelen met hoge CO₂-selectiviteit maar die significant degraderen in de aanwezigheid van water.
Pre-verbrandingsafvang Technologieën
Pre-verbrandingsafvang technologieën omvatten het verwijderen van verontreinigingen en CO₂ in de upstream behandeling van fossiele brandstoffen vóór hun verbranding voor de terugwinning van warmte (via stoom), of de productie van elektrisch vermogen of H₂.
Een nadeel van post-verbrandings C-afvang is de lage CO₂-concentratie in de rookgassen wat leidt tot een relatief hoge energiekost en hoge kosten van C-afvang. Pre-verbranding streeft ernaar deze kosten te reduceren door het decarboniseren van de processtroom rijk in CO₂ vóór verbranding van de overgebleven H₂-rijke brandstof. Om decarbonisatie van koolwaterstofbrandstoffen te bereiken, worden ze eerst omgezet in een syngas door de vergassing van een brandstof met O₂ (of lucht). Het syngas is een mengsel van CO (koolstofmonoxide), H₂, CO₂, en water, afhankelijk van het conversieproces en de brandstof en andere componenten.
Het syngas is een intermediair product, dat vervolgens geconverteerd kan worden om te produceren: (i) H₂, (ii) geïntegreerd elektrisch vermogen, met behulp van de water-gas shift reactie, of (iii) poly-generatie waar een reeks energieproducten kunnen zijn inclusief vermogen, warmte, H₂ en synfuels en andere chemicaliën. Het proces betrokken bij elk van deze eindenergieproducten wordt hieronder beschreven.
Productie van H₂ door Methaanreformering
De meest gebruikte methode vandaag voor het produceren van H₂ is door katalytische stoomreformering van methaan (CH₄). De reformeringsreactie van het omzetten van CH₄ en H₂O naar CO en H₂ is endothermisch. De reactie wordt uitgevoerd over een Ni (nikkel) katalysator bij een hoge temperatuur in een direct-gefedeerde oven gestookt met CH₄. De katalysator wordt vergiftigd door S (zwavel), dus eventueel aanwezige S in de voer moet worden verwijderd. Het syngas wordt op zijn beurt door een katalytische water-shift converter geleid, waar de CO exothermisch reageert met stoom om H₂ en een CO₂-nevenproduct te produceren. Deze nevenproducten worden dan uit het systeem verwijderd. De uitlaatgas bevat nog steeds significante verwarmingswaarde, dus het wordt verbrand om stoom of elektrisch vermogen te produceren.
Koolvergassing
Vergassingstechnologieën kunnen een gasstroom produceren die hoog is in CO₂ en bij matige druk. De voerkool wordt in O₂ (of lucht) vergast om een syngas te produceren. Het syngas wordt gekoeld tot 200°C in syngascoelers die hoge-temperatuur en lage-temperatuur stoom genereren. Het wordt dan verder geshift in een lage-temperatuur water-gas shift reactor. De water-gas shift reactor is een katalytische reactor waar de CO reageert met stoom om meer H₂ en CO₂ te produceren. Het gas wordt dan gekoeld tot 35°C ter voorbereiding op zuurgasverwijdering. Ongeveer 99% van de H₂S wordt uit het syngas verwijderd door fysieke absorptie en geconverteerd tot elementaire zwavel. Een PSA-eenheid kan gebruikt worden om 85% van de H₂ van het S-vrije syngas te scheiden. De H₂ verlaat bij ongeveer 60 kg/cm² en hoge zuiverheid (groter dan 99,99%). De CO₂ kan uit het syngas downstream van het S-afvangssysteem gescrubd worden. De PSA-purge-gas wordt gecomprimeerd en verbrand in een gasturbine gecombineerde cyclus om elektrisch vermogen te produceren.
Vergassingstechnologieën zijn goed gevestigd voor H₂-productie. Commerciële installaties zijn gebouwd en succesvol bedreven om H₂ te produceren voor raffinaderijtoepassingen en chemische fabricatie (bijv. NH₃ en methanolproductie) gebaseerd op een reeks koolwaterstof-voedstoffen.
Geïntegreerd Elektrisch Vermogen
Het hoge H₂-gehalte syngas kan verbrand worden in een turbo-expander om elektrisch vermogen te produceren in een gecombineerde cyclus setting. Als het syngas geproduceerd wordt met vergassing, heet het schema geïntegreerde vergassing gecombineerde cyclus (IGCC). IGCC stelt in staat elektriciteit te genereren met hoge efficiëntie. Omdat het gas gereinigd moet worden om schade aan de gasturbine te voorkomen, heeft IGCC zeer lage milieu-emissies. Daarnaast gebruiken IGCC-installaties minder water. IGCC wordt momenteel commercieel in veel installaties wereldwijd gebruikt door vergassing van petroleum-residuen om vermogen, H₂ en stoom te leveren.
De drie hoofdtypen koolvergassers zijn: (i) bewegend bed, (ii) vloeibaar bed, en (iii) entrained flow. Echter, de meeste vergassers overwogen voor CO₂-afvang zijn momenteel gebaseerd op entrained-flow vergassers. De commerciële toepassing van kool-gebaseerde IGCC is beperkt door de relatief hoge kosten, slechte beschikbaarheid van de installatie en concurrentie van gepulveriseerde kool-generatie-installaties. De kosten van CO₂-afvang in IGCC hangen sterk af van het type vergasser.
Zoals hierboven vermeld, om CO₂ te laten afvangen, moet het brandgas gevoerd worden naar een katalytische shift-reactor waar de meeste CO door stoom gereageerd wordt om H₂ en CO te geven. Voor de slurrie-voer-vergasser is voldoende stoom al aanwezig in het brandgas door verdamping van het kool-slurrie-water en van de quench-koeling van het vergasser-productgas. Echter, voor de droge-voer-vergasser moet stoom van de stoomcyclus genomen en toegevoegd worden aan de brandgasvoer naar de shift-converter.
Het is op te merken dat IGCC duurder is voor de generatie van elektriciteit dan conventionele gepulveriseerde koolverbranding, zonder CO₂-afvang in beide gevallen.
Poly-generatie
Syngas is een goed bouwblok, aangezien het gebruikt kan worden om een breed scala aan energieproducten te produceren. De grootste flexibiliteit die geboden wordt, is poly-generatie, waarin 'syngas' stoom, elektrisch vermogen, H₂ en chemicaliën (zoals methanol, Fischer-Tropsch vloeistoffen) in een enkele installatiecomplex kan produceren.
Een aantal verschillende scheidingstechnologieën inclusief oplosmiddel, adsorberend middel en membrane technologieën kunnen worden toegepast om CO₂ te scheiden van de producten van vergassing.
Absorptie
De conventionele technologie is fysieke absorptie in een twee-stappenproces dat H₂S verwijdert en dan CO₂ afvangt. Echter, het gas moet gekoeld worden na de water-gas shift reactie en dan opnieuw verhit vóór het genereren van vermogen. Dit verlaagt de efficiëntie en verhoogt de kosten.
Adsorptie
Adsorberende middelen kunnen gebruikt worden om CO₂ te scheiden van post-verbrandings rookgasstromen downstream van de water-gas shift reactie. Zowel temperatuur-swing adsorptie (TSA) als vacuüm/druk-swing adsorptie (VSA/PSA) kunnen gebruikt worden om de CO₂ van het adsorberende middel te herwinnen. De CO₂ is bij lage druk wanneer herwonnen via VSA/PSA en moet gecomprimeerd worden voor opslag.
Membranen
Geavanceerde membrane-gebaseerde gasscheidingsystemen worden momenteel ontwikkeld om de gas-shift-reactie en H₂-scheiding in één stap te combineren. De membrane-gebaseerde systemen gebruiken een water-gas shift H₂-scheidingsmembraan-reactor (HSMR) om het syngas te shiften en de H₂ te extraheren. De maximum temperatuur van ongeveer 475°C zorgt voor snelle chemische kinetiek en goed water-gas shift evenwichtsprestaties worden verkregen door continue verwijdering van het H₂-product.
Er zijn drie grote klassen van anorganische H₂-doorlatende membranen: (i) keramische moleculaire zeef, (ii) dichte keramische ion-transport, en (iii) dicht metaal.
Voordelen en Nadelen van Pre-verbranding (Decarbonisatie)
De voordelen van pre-verbranding (decarbonisatie) zijn: (i) CO₂-scheiding via oplosmiddelabsorptie of PSA is bewezen. De uitlaatgas komt bij verhoogde drukken en hoge CO₂-concentraties wat de afvangkosten significant verlaagt, (ii) de compressiekosten zijn lager dan post-verbrandingsbronnen aangezien de CO₂ bij matige drukken geproduceerd kan worden, (iii) de technologie biedt lage SOx en NOx emissies, (iv) het hoofproduct is syngas, wat gebruikt kan worden voor andere commerciële toepassingen of producten, en (v) een breed scala aan koolwaterstofbrandstoffen kan als voedsel gebruikt worden, zoals gas, olie, kool, en petroleumcokes, etc. De nadelen zijn: (i) de voerbrandstof moet eerst omgezet worden naar syngas, (ii) gasturbines, verwarmers, ketels moeten gewijzigd worden voor H₂-verbranding, (iii) hogere kosten en groter technologie-risico, en (iv) het vereist grote wijzigingen aan bestaande installaties voor retrofit.
Oxy-Brandstof Verbranding
Oxy-brandstof verbranding vertegenwoordigt een opkomende nieuwe benadering tot nabij-nul-emissie en schonere fossiele brandstofverbranding. Het wordt bereikt door de brandstof te verbranden in zuivere O₂ in plaats van lucht. Door N₂ (stikstof) in het verbrandingsproces te elimineren, is de uitlaat van de rookgasstroom voornamelijk samengesteld uit water en CO₂, zonder enige N₂. Hoge zuiverheid CO₂ kan hersteld worden door condensatie van water. Echter, wanneer brandstof verbrand wordt in zuivere O₂, is de vlamtemperatuur veel hoger dan die in een normale lucht-geblazen brander en het conventionele constructiemateriaal voor de brander kan deze hoge temperatuur niet weerstaan. Daarom moet of het constructiemateriaal verbeterd worden of de vlamtemperatuur verlaagd. De ontwikkeling van hoge-temperatuur-bestendige materialen is langzaam geweest omdat het een groot R&D (onderzoek en ontwikkeling) onderneming is. Er zijn een aantal methoden die gebruikt kunnen worden om de vlamtemperatuur te matigen, de meest voorkomende is CO₂-recycling. Bij CO₂-recycling wordt een deel van de CO₂-rijke rookgasstromen terug naar de brander gerecycled om de vlamtemperatuur te verlagen, vergelijkbaar met die in een normale lucht-geblazen brander. Een andere methode is om waterinjectie te gebruiken in plaats van CO₂-recycling om de vlamtemperatuur te controleren. Dit wordt vaak aangeduid als 'hydroxybrandstof' verbranding. Effectief laten deze twee opties het continue gebruik van conventioneel refractory materiaal toe totdat nieuwe hoge-temperatuur-bestendige materialen ontwikkeld kunnen worden.
Een primair voordeel van oxy-brandstof verbranding is de zeer hoge-zuiverheid CO₂-stroom die tijdens verbranding geproduceerd wordt. Na verwijdering van sporen verontreinigingen, is deze CO₂-stroom makkelijker te zuiveren en te verwijderen dan post-verbrandingsafvang. Er zijn andere voordelen ook zoals reductie in NOx-vorming etc. Bij verbranden van olie of kool, zijn slechts twee eenheidoperaties nodig voor de gecombineerde verwijdering van alle andere verontreinigingen: een elektrostatische precipitator (ESP) of zakfilter en een kondenserende warmtewisselaar (CHX)/reagenssysteem. Het is ook mogelijk om het reagenssysteem in de CHX te vereenvoudigen om totale verwijdering van SO₂ met de CO₂-stroom voor geologische opslag te bereiken. Dit verlaagt de kosten van eenheidoperaties voor verontreinigingsbestrijding verder. De CHX verhoogt de thermische efficiëntie van de ketel afhankelijk van het type fossiele brandstof verbrand, het laagst voor hoog-gerankte bitumineuze kool en hoogst voor aardgas.
Een ander voordeel is de significante reductie in de grootte en kapitaalkosten van alle installatieapparatuur vergeleken met conventionele lucht-gebaseerde verbrandingssystemen. Dit is door de bijna 5-voudige afname in het vuurvakvolume en uitlaatrookgasstroomsnelheden aangezien N₂ geëlimineerd is in het verbrandingsproces.
Het grootste nadeel van oxy-brandstof verbranding is de hoge kapitaalkosten (voornamelijk door O₂-vereisten) en grote elektrisch vermogen vereiste inherent in conventionele cryogene lucht-scheidingseenheden vereist om O₂ te genereren. Oxy-brandstof verbranding wordt momenteel niet gebruikt in typische grote verbrandingssystemen omdat het lucht-scheidingsysteem duur is en rookgasrecycling praktijk moet worden om de vlamtemperatuur te matigen.
Productieproces
- Beste Praktijken Voor Het Opslaan En Hanteren Van Aandrijfriemen
- CO₂-Emissiereductie in Hoogoven-IJzerproductie
- Diamant-achtige Koolstof Coating: Pon & Matrijs Productie Transformerend
- CO2-herwinning optimaliseren in voedsel- en drankverwerking
- Cellulaire IoT en Bluetooth LE combineren: een synergistische benadering voor next-gen connectiviteit
- Hyperconvergerde secundaire opslag: Unified Data Management voor Enterprise IoT drijven
- Braskem samen met UIC om CO₂ om te zetten in duurzame ethyleen voor polyetheenproductie
- Koolstofvezel: Een Reis Van Geschiedenis Naar Morgen
- Koolstofvezel Ringen: Voordelen, Nadelen en Waarom Ze Een Slimme Keuze Zijn Voor Moderne Sieraden
- Composiet Engineering & Koolstofvezel: Hoe Geavanceerde Materialen Moderne Infrastructuur Vormgeven
- Wetenschappers Synthetiseren en Visualiseren Cyclo[18]Koolstof met Succes