



Trekproeven op ijzer en staal: cruciale prestatie-inzichten voor structurele toepassingen
Gedrag van ijzer- en staalmaterialen tijdens trekproeven
De mechanische eigenschappen van ijzer en stalen worden vaak beoordeeld door middel van trekproeven. De testtechniek is goed gestandaardiseerd en kan economisch worden uitgevoerd met een minimum aan apparatuur. Aangezien ijzer- en staalmaterialen worden gebruikt in structurele toepassingen, moeten ze trekeigenschappen hebben die voldoen aan de eisen van de relevante codes en standaarden. Deze eisen in codes en standaarden zijn de minimale sterkte- en ductiliteitsniveaus. Hierdoor wordt de informatie die beschikbaar is uit trekproeven vaak onderbenut. Echter, direct onderzoek van veel van de metallurgische interacties die de resultaten van trekproeven beïnvloeden, kan de bruikbaarheid van de testgegevens aanzienlijk verbeteren. Onderzoek van deze interacties, en correlatie met metallurgische / materiaal / toepassingsvariabelen zoals warmtebehandeling, oppervlakteafwerking, testomgeving, spanningsstaat, en verwachte thermomechanische blootstelling, kan leiden tot significante verbeteringen in zowel de efficiëntie als de kwaliteit van de benutting van ijzer- en staalmaterialen in ingenieursapplicaties.
Trekproeven op ijzer- en staalmaterialen worden uitgevoerd om veel redenen. Trekeigenschappen zijn normaal opgenomen in materialspecificaties om kwaliteit te waarborgen en worden vaak gebruikt om het gedrag van deze materialen tijdens verschillende vormen van belasting anders dan uniaxiale trekking te voorspellen. Het resultaat van trekproeven wordt normaal gebruikt bij de selectie van deze materialen voor ingenieursgebruik. Het biedt een relatief eenvoudige en goedkope techniek voor het ontwikkelen van mechanische eigenschapsgegevens voor de selectie, kwalificatie en benutting van deze materialen in ingenieursapplicaties. Deze gegevens worden doorgaans gebruikt om de geschiktheid van deze materialen voor een bepaalde toepassing vast te stellen, en/of om een basis te bieden voor vergelijking met andere vervangende materialen.
Elastisch gedrag van ijzer- en staalmaterialen
Ijzer- en staalconstructies worden meestal zo ontworpen dat het in de constructie gebruikte materiaal tijdens normale dienstomstandigheden elastische belasting ondergaat. Deze belasting produceert elastische of reversibele rek in het materiaal. De zwaai van een hoog staalgebouw in een harde wind is een voorbeeld waarin de elastische rek gemakkelijk zichtbaar is. Buigen van een automobile as en rekken van een brug door het voorbijgaan van voertuigen zijn voorbeelden van elastische reken die minder opvallen. De grootte van de rek hangt af van de elasticiteitsmoduli van het materiaal dat de belasting draagt. Hoewel elasticiteitsmoduli doorgaans niet worden bepaald door trekproeven, kan trekgedrag gebruikt worden om het belang van elastische eigenschappen bij de selectie en het gebruik van ijzer- en staalmaterialen te tonen.
De Young's modulus voor ijzer (Fe) (207 GPa) is bijna 2 keer die van koper (Cu) (117 GPa) en ongeveer 3 keer die van aluminium (Al) (69 GPa). Vanwege de hogere waarde van de Young's modulus buigt een component gemaakt van Fe minder dan een vergelijkbare component van Cu of Al wanneer de component een equivalente belasting ondergaat. Als voorbeeld: tijdens trekproeven zijn de elastische trekrekken voor 12,8 mm diameter trekstaven van Fe, Cu, en Al belast tot 455 kg respectievelijk 0,00016 mm/mm voor Fe, 0,00029 mm/mm voor Cu, en 0,0005 mm/mm voor Al. De vermogen van staal om elastische vervorming te weerstaan is te danken aan zijn eigenschap van 'stijfheid', en de Young's modulus (E) is één maat voor deze eigenschap. Ingenieursconstructies die erg rigide structuren vereisen, moeten worden gemaakt uit zeer massieve componenten of met materialen die hoge waarden van elasticiteitsmoduli hebben. Aangezien de elasticiteitsmodulus van Fe hoger is dan die van veel andere materialen, worden ijzer- en staalmaterialen vaak gebruikt voor toepassingen die hoge stijfheid vereisen.
De vergelijking die de Young's modulus (E) definieert, 'S = Ee', is gebaseerd op de waarneming dat trekrek (e) lineair evenredig is met de toegepaste spanning (S). Deze lineaire relatie biedt een goede verklaring van het gedrag van ijzer- en staalmaterialen onder de meeste praktische situaties. Echter, wanneer deze materialen worden blootgesteld aan cyclische of trillende belasting, kan zelfs een kleine afwijking van werkelijk lineair elastisch gedrag belangrijk worden. Een maat voor de afwijking van lineaire elasticiteit is de anelastische respons van het materiaal.
Anelasticiteit
Anelasticiteit is een volledig reversibel vervormingsproces dat tijdsafhankelijk is. De tijdsafhankelijkheid is te wijten aan het gebrek aan directe atoombeweging tijdens de toepassing van een belasting. Er zijn veel mechanismen voor een tijdsafhankelijk vervormingsproces, inclusief de diffusieve beweging van onzuiverheidsatomen. Deze diffusieve beweging kan simpelweg atomen zijn die springen naar nabijgelegen roosterplaatsen die gunstig worden gemaakt door de toepassing van een belasting.
Trekbelasting van ijzer- en staalmateriaal, dat een Fe-C (koolstof) legering is, produceert elastische reken in het materiaal, en de kubisch ruimte-gecentreerde (bcc) structuur wordt vervormd tot kubisch ruimte-gecentreerde tetragonaal (bct). C, in vaste oplossing, produceert een vergelijkbare vervorming in het Fe-rooster. Er is één fundamenteel verschil tussen de vervorming geïntroduceerd door trekbelasting en die geïntroduceerd door het oplossen van koolstof. De gemiddelde vervorming van het materiaalrooster tijdens trekproeven is anisotroop, wat betekent dat elke eenheidscel van de structuur in de richting van de trekbelasting wordt verlengd en, vanwege Poisson's ratio, het materiaal ook in de laterale richting krimpt. In tegenstelling, is de gemiddelde roostervervorming als gevolg van de oplossing van C isotropisch, zelfs al produceert elk individueel C-atoom een gelokaliseerde anisotrope vervorming.
Koolstofatomen, in vaste oplossing in Fe, bevinden zich op de interstitiële plaatsen zoals schematisch weergegeven in Fig 1. Aangezien de opgeloste C-atomen te groot zijn voor de interstitiële plaatsen, duwt een C-atoom op plaats X de Fe-atomen A en B uit elkaar en zorgt voor verlenging van de eenheidscel in de x-richting. Op dezelfde manier duwt een C-atoom op plaats Y Fe-atomen B en C uit elkaar en zorgt voor verlenging in de y-richting, en een C-atoom op plaats Z zorgt voor verlenging in de z-richting. Binnen een gegeven ongespannen Fe- of alfa-korrel zijn C-atomen willekeurig verdeeld over X, Y, en Z-plaatsen. Dus, hoewel elke eenheidscel in één specifieke richting vervormd is, is de algehele vervorming van de ongespannen korrel in wezen isotropisch, of gelijk in alle richtingen.
De toepassing van trekspanning zorgt voor specifieke interstitiële gunstige plaatsen. Als de trekspanning parallel is aan de x-richting, worden type X-plaatsen uitgebreid en worden gunstige plaatsen voor de C-atomen. Type Y-plaatsen worden gunstig als de spanning in de y-richting is, en type Z-plaatsen zijn gunstig wanneer de spanning in de z-richting is. Tijdens trekproeven migreren of diffunderen C-atomen naar de plaatsen die gunstig worden gemaakt door de toepassing van de trekbelasting. Deze migratie is tijds- en temperatuurafhankelijk en kan de oorzaak zijn van anelastische vervorming. De plotselinge toepassing van de trekbelasting kan het materiaalrooster elastisch rekken met een dergelijke hoge snelheid dat C-migratie naar de gunstige plaats niet kan optreden wanneer de belasting wordt toegepast.
Echter, als het materiaal onder belasting blijft, produceert de tijdsafhankelijke migratie naar de gunstige plaats additionele roosterrek door de neiging van de interstitiële C om Fe-atomen in de richting van de toegepaste spanning te duwen. Deze additionele rek is de anelastische rek in het materiaal. Evenzo, als de belasting plotseling wordt vrijgegeven, herstelt de elastische rek onmiddellijk, terwijl het herstel van anelastische rek tijd vereist omdat het interstitiële C-atoom verplaatst van de eerder gunstige plaats naar een uniforme verdeling in het materiaalrooster. De tijdsafhankelijkheid van de elastische rek en anelastische rek is schematisch weergegeven in Fig 1.
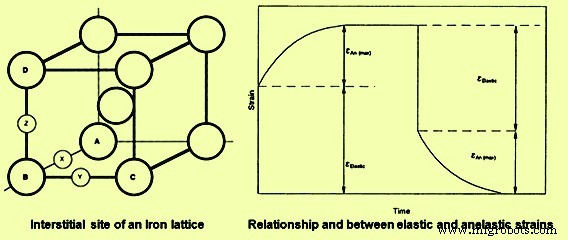
Fig 1 Ijzer rooster en tijdsafhankelijkheid van elastische en anelastische reken
De combinatie van de elastische rek en anelastische rek zorgt ervoor dat de Young's modulus, zoals bepaald tijdens trekproeven, laadsnelheids- (of reksnelheids-)afhankelijk is en demping of interne wrijving in het materiaal kan produceren dat aan cyclische of trillende belasting wordt blootgesteld. Anelastische rek is één oorzaak van spanningsrelaxatie tijdens trekproeven wanneer het proefstuk wordt belast en vastgehouden op een vaste verplaatsing. Deze spanningsrelaxatie wordt vaak een 'elastisch na-effect' genoemd en resulteert door een tijdsafhankelijke belastingdaling aangezien de belasting nodig om de vaste verplaatsing te handhaven daalt naarmate atomen naar gunstige plaatsen bewegen en anelastische vervorming plaatsvindt. Dit elastisch na-effect demonstreert het belang van tijd of laadsnelheid op testresultaten.
De totale reversibele rek die vergezelt de toepassing van een trekbelasting op een proefstuk is de som van de elastische en anelastische reken. Snelle toepassing van de belasting zorgt ervoor dat de anelastische rek benadert nul (de testtijd is niet voldoende voor anelastische rek), dus de totale rek tijdens laden is gelijk aan de ware elastische rek. Zeer langzame toepassing van dezelfde belasting stelt de anelastische rek toe om het ladingsproces te begleiden, dus de totale reversibele rek in deze test overschrijdt de reversibele rek tijdens snelle lading. De gemeten waarde van de Young's modulus bij lage reksnelheidstest is lager dan die gemeten bij hoge reksnelheidstest, en dus is de gemeten elasticiteitsmodulus reksnelheidsafhankelijk. De lage waarde van de Young's modulus wordt de 'gerealaxeerde modulus' genoemd en de modulus gemeten bij hoge reksnelheden de 'ongerealaxeerde modulus'.
Dempingsvermogen
Trekproeven en cyclische belasting worden vaak uitgevoerd bij rek- of laadsnelheden die tussen liggen van die nodig voor volledig gerealaxeerd gedrag en die vereist voor volledig ongerealaxeerd gedrag. Daarom produceert bij het laden of ontlasten, het initiële of korte-tijd gedeelte van de spanning-rek-kromme ongerealaxeerd gedrag, terwijl de latere, langere-tijd gedeeltes meer gerealaxeerd gedrag produceren. De overgang van ongerealaxeerd naar gerealaxeerd gedrag produceert een lading-ontladingshysterese in de spanning-rek-kromme. Deze hysterese vertegenwoordigt een energieverlies tijdens de lading-ontladingscyclus. De hoeveelheid energieverlies is evenredig met de grootte van de hysterese. Zo'n energieverlies dat aan anelastisch effect binnen het materiaalrooster kan worden toegeschreven, wordt 'interne wrijving' genoemd. Interne wrijving speelt een sleutelrol in het vermogen van ijzer- en staalmaterialen om trillingsenergie te absorberen. Zulke absorptie kan de temperatuur van het materiaal doen stijgen tijdens de lading-ontladingscyclus. Een meting van de gevoeligheid van het materiaal voor interne wrijving is het dempingsvermogen.
Aangezien anelasticiteit en interne wrijving tijds- en temperatuurafhankelijk zijn, is het dempingsvermogen van het materiaal zowel temperatuur- als reksnelheidsafhankelijk. Interne wrijving en demping spelen sleutelrollen in de respons van het materiaal op trillingen. Ijzer- en staalmaterialen getest onder condities die significante interne wrijving veroorzaken tijdens de lading-ontladingscyclus, ondergaan grote energieverliezen en worden gezegd hoge dempingsvermogens te hebben. Deze materialen zijn nuttig voor de absorptie van trillingen. Voorbeeld is grijze gietijzer dat een erg hoog dempingsvermogen heeft en regelmatig wordt gebruikt voor de basissen van instrumenten en apparatuur die van omgevingsstrillingen geïsoleerd moeten zijn. Walzstanden, draaibanken, en pressen etc. gebruiken normaal gietijzeren basissen om transmissie van machinetrillingen naar de vloer en omringend gebied te reduceren. Echter, een hoog dempingsvermogen is niet altijd een nuttige materiaalkwaliteit.
Anelasticiteit, demping, spanningsrelaxatie, en de elasticiteitsmoduli van ijzer- en staalmaterialen zijn ook afhankelijk van de microstructuur van het materiaal alsook van testcondities. Deze eigenschappen worden doorgaans niet bepaald door trekproeftechnieken. Echter, deze eigenschappen, alsook de machineparameters, beïnvloeden de vorm van de spanning-rek-kromme.
De proportionele grens
De schijnbare spanning nodig om de aanvang van kromming in de trekspanning-rek-relatie te produceren is de proportionele grens (PL). De PL wordt gedefinieerd als de maximale spanning waarbij rek directioneel evenredig blijft met spanning. Afwijking van proportionaliteit kan toegeschreven worden aan anelasticiteit en/of de initiatie van plastische vervorming. Het vermogen om het optreden van deze fenomenen tijdens trekproeven te detecteren is afhankelijk van de nauwkeurigheid waarmee spanning en rek worden gemeten. De gemeten waarde van de PL daalt naarmate de meetnauwkeurigheid toeneemt. Aangezien de gemeten waarde van PL afhankelijk is van testnauwkeurigheid, wordt de PL doorgaans niet gerapporteerd als een trekeigenschap van het materiaal. Ook heeft de waarde van PL weinig of geen nut in de selectie, kwalificatie, en het gebruik van de materialen voor ingenieursapplicaties. Een veel meer reproduceerbare en praktische spanning is de YS van het materiaal.
Vloeien van materialen en de aanvang van plasticiteit
De YS van ijzer- en staalmaterialen kan worden gedefinieerd als de spanning waarbij het materiaal een gespecificeerde afwijking van de proportionaliteit tussen spanning en rek vertoont. Zeer kleine afwijking van proportionaliteit kan veroorzaakt worden door anelastisch effect, maar deze afwijking van lineair gedrag is volledig reversibel en vertegenwoordigt niet de aanvang van significante plastische (niet-reversibele) vervorming of vloeien. De theoretische waarde van YS wordt berekend uit de vergelijking YS = E/2π waar E de elasticiteitsmodulus is en π de waarde van Pi (3,14159). Theoretisch vindt vloeien niet plaats tenzij de toegepaste spanning een significant fractie is van de elasticiteitsmodulus. Deze schatting voor vloeien overvoorspelt doorgaans de gemeten YS met een factor van ten minste 150 in het geval van ijzer- en staalmaterialen. Het verschil tussen de theoretische en daadwerkelijke YS is te wijten aan de beweging van dislocaties. Dislocaties zijn defecten in het kristalrooster, en de beweging van deze defecten is een primaire mechanisme van plastische vervorming. De techniek die de YS van het materiaal wijzigt, is afhankelijk van defectinteracties om de gemakelijkheid van dislocatiebeweging te wijzigen.
Dislocatiemobiliteit is afhankelijk van de legeringsinhoud, de mate van koudvervorming, de grootte, vorm, en verdeling van insluitsels en tweede-fase deeltjes, en de korrelgrootte van het materiaal. De sterkte neemt toe naarmate de legeringsinhoud toeneemt, aangezien de legerings- (of onzuiverheids-) atomen interacteren met dislocaties en verdere beweging voorkomen. Dus, dit type versterking resulteert uit de interactie van puntdefect met lijndefect.
Koudvervorming is een effectieve techniek voor het verhogen van de sterkte van ijzer- en staalmaterialen. Dit versterkingsmechanisme is effectief omdat het aantal dislocaties in het materiaal toeneemt naarmate het percentage koudvervorming toeneemt. Deze additionele dislocaties beperken de voortgezette beweging van andere dislocaties. Koudvervorming is een voorbeeld van versterking door lijndefecten die interacteren met andere lijndefecten in een kristalrooster. Wels, stempelen, smeden, trekken, smeren, en zelfs extruderen kunnen gebruikt worden om de benodigde koudvervorming te leveren.
Korrel- en fasegrenzen blokkeren ook dislocatiebeweging. Dus neemt de YS toe naarmate het aantal korrelgrenzen toeneemt en/of naarmate het percentage tweede fase in de structuur toeneemt. Een afname van de korrelgrootte verhoogt het aantal korrelgrenzen per eenheidsvolume, wat de dichtheid van areadefecten in het materiaalrooster verhoogt. Aangezien interacties tussen areadefecten en lijndefecten dislocatiemobiliteit beperken, neemt de YS toe naarmate de korrelgrootte afneemt en het aantal tweede-fase deeltjes toeneemt.
Ijzer- en staalmaterialen tonen een wijd bereik van YS door de verschillende versterkingsmechanismen. Het bereik van YS is afhankelijk van de korrelgrootte, percentage koudvervorming, verdeling van tweede-fase deeltjes, en andere relatief gemakkelijk te kwantificeren microstructuurparameters. De waarde van de microstructuurparameter hangt af van de thermomechanische geschiedenis van het materiaal. Daarom is kennis van de belangrijke metallurgische variabelen bijna een noodzaak voor intelligente interpretatie van YS-gegevens en voor het ontwerp en de benutting van structuren en componenten gemaakt van deze materialen.
De meest voorkomende definitie van YS is de spanning nodig om een plastische rek van 0,002 mm/mm te veroorzaken. Deze rek vertegenwoordigt een gemakkelijk meetbare afwijking van proportionaliteit, en de spanning nodig om deze afwijking te produceren is de 0,2% offset YS. Een aanzienlijke hoeveelheid dislocatiebeweging is nodig voordat een 0,2% afwijking van lineair gedrag bereikt is. Daarom is tijdens standaard trekproeven de 0,2% offset yield strength bijna onafhankelijk van testmachinevariabelen, greipeffecten en reversibele niet-lineaire reken zoals anelasticiteit. Vanwege deze onafhankelijkheid is de 0,2% offset yield strength een reproduceerbare eigenschap die gebruikt wordt in de beschrijving van de mechanische eigenschappen van ijzer- en staalmaterialen. Toch is het belangrijk te weten dat de grootte van de YS, of een andere trekeigenschap, afhankelijk is van de defectstructuur van het geteste materiaal. Daarom moet de thermomechanische geschiedenis van het materiaal bekend zijn als YS als zinvol ontwerpparameter gebruikt moet worden.
Vloeipunt
De aanvang van dislocatiebeweging in sommige ijzer- en staalmaterialen, voornamelijk lage C-stalen getest bij kamertemperatuur, is plotseling, in plaats van een relatief gradueel proces. Deze plotselinge vloeianvanging maakt de voorstelling van vloeien door een 0,2% offset methode impractisch. Vanwege de plotselinge vloeianvanging heeft de spanning-rek-kromme in zachte staal een vloeipunt (YP), en de YS van zachte staal wordt beschreven door de lagere vloei-spanning. De YP ontstaat door de interacties van de opgeloste (opgeloste) atomen en dislocaties in het oplosmiddel (gastheer) rooster. De opgeloste-dislocatie-interactie in zachte stalen omvat C-migratie naar en interactie met dislocaties. Aangezien de interactie ervoor zorgt dat de concentratie van opgeloste stof hoog is in de omgeving van de dislocaties, wordt gezegd dat het YP ontstaat door de segregatie van C naar de dislocaties.
Veel van de interstitiële plaatsen rond dislocaties zijn vergroot en dus de lage-energie of gunstige plaatsen voor bezetting door de opgeloste atomen. Wanneer deze vergrote plaatsen bezet zijn, is een hoge concentratie of atmosfeer van opgeloste stof geassocieerd met de dislocatie. In zachte staal produceert de opgeloste segregatie een C-rijke atmosfeer bij de dislocatie. Beweging van de dislocatie is beperkt aangezien zulke beweging scheiding van de dislocatie van de C-atmosfeer vereist. Zodra de scheiding plaatsvindt, daalt de spanning vereist voor voortgezette dislocatiebeweging en, in trekproeven, worden de lagere YS bereikt. Dit vloeiproces omvat dislocatiebeweging in gelokaliseerde gebieden van het proefstuk. Aangezien dislocatiebeweging plastische vervorming is, vertegenwoordigen de gebieden waarin dislocaties bewogen vervormde gebieden of banden in het materiaal. Deze gelokaliseerde, vervormde banden heten Lüderbanden. Eenmaal geïnitieerd, zorgt additionele rek ervoor dat de Lüderbanden zich door de meetlengte van het proefstuk voortplanten.
Deze voortplanting vindt plaats bij een constante spanning wat de lagere YS van het staal is. Wanneer de hele meetsectie heeft gevloeid, begint de spanning-rek-kromme te stijgen vanwege de interactie van dislocaties met andere dislocaties, en initieert strekverharding. Het bestaan van YP en Lüderbanden is belangrijk vanwege de impact van de plotselinge verzachting en gelokaliseerde rek op verwerkingstechnieken. Als voorbeeld: plotselinge gelokaliseerde vloeien veroorzaakt jerky stroming van materiaal. Jerky materiaalstroom is onwenselijk in een trekbewerking aangezien de belasting op de trekapparatuur snel verandert, wat grote energievrijgave veroorzaakt die door de verwerkingsapparatuur geabsorbeerd moet worden. Ook produceren gelokaliseerde Lüder-rekken rekstrepen in materialen tijdens het stempelproces. Deze rekstrepen worden 'stretcher strains' genoemd en zijn gemakkelijk zichtbaar op gestempelde oppervlakken. Dit verslechtert het uiterlijk van het oppervlak en vermindert de bruikbaarheid van het component. Als materiaal dat geen YP heeft gestempeld wordt, ontstaat een glad oppervlak aangezien het strekverhardingsproces de vervorming uniform door het materiaal verspreidt.
Effecten van korrelgrootte op vloeien
De ijzer- en staalmaterialen gebruikt in structurele toepassingen zijn polykristallijn. Deze materialen bevatten doorgaans een groot aantal microscopische kristallen of korrels. De grootte van de korrels is moeilijk precies te definiëren omdat de driedimensionale vorm van de korrel tamelijk complex is. Als de korrel aangenomen wordt als sferisch, kan de korreldiameter (d) gebruikt worden om de grootte te specificeren. Voor nauwkeurigere specificatie van de korrelgrootte, omvat het normaal de gemiddelde korrelintercept (I), en de verhouding (Sv) van korrelgrensoppervlak tot korrelvolume. Deze twee parameters kunnen worden vastgesteld door kwantitatieve metallografische technieken.
Echter, om historische redenen is de parameter d de meest voorkomende maat gebruikt om de invloed van korrelgrootte op de YS van ijzer- en staalmaterialen te beschrijven. Deze invloed wordt vaak gekwantificeerd door de Hall-Petch relatie waarbij YS gerelateerd wordt aan korrelgrootte door een empirische vergelijking.
Korrelgrenzen fungeren als barrières voor dislocatiebeweging, waardoor dislocaties zich opstapelen achter de grenzen. Deze opstapeling van dislocaties concentreert spanningen aan de top van de opstapeling, en wanneer de spanning voldoende is, kunnen additionele dislocaties genucleerd worden in de aangrenzende korrel. De grootte van de spanning aan de top van een dislocatie-opstapeling is afhankelijk van het aantal dislocaties in de opstapeling. Het aantal dislocaties dat in een opstapeling zit, neemt toe met toenemende korrelgrootte door het grotere korrelvolume. Dit verschil in het aantal dislocaties in een opstapeling maakt het gemakkelijker voor nieuwe dislocaties te nucleeren in een grove korrel materiaal dan in een fijn korrel materiaal van vergelijkbare zuiverheid, en dit verschil in de gemakelijkheid van dislocatienucleatie extrapoleert direct naar het verschil in YS.
Effect van koudvervorming en strekverharding
Plastische vervorming van ijzer- en staalmaterialen bij temperaturen hoger dan de herkristallisatietemperatuur is warmvervorming, terwijl plastische vervorming van deze materialen bij temperaturen lager dan de herkristallisatietemperatuur koudvervorming is. Deze materialen tijdens trekproeven boven de herkristallisatietemperatuur tonen geen significante strekverharding, en de trek-YS wordt de maximale spanning die het materiaal effectief kan ondersteunen. Een spanning-rek-kromme voor deze materialen toont dat de spanning nodig om voortgezette plastische vervorming te veroorzaken toeneemt naarmate de trekking toeneemt.
De spanning nodig voor voortgezette vervorming wordt vaak aangeduid als de vloei-spanning bij de specifieke trekking. De toenemende vloei-spanning met toenemende rek is de basis voor het verhogen van de sterkte van de materialen door koudvervorming. Het effect van korrelgrootte op de sterkte van het materiaal wordt behouden tijdens het koudvervormingsproces. Het feit dat de korrelgrootte-afhankelijkheid van sterkte behouden blijft tijdens het strekverhardingsproces vestigt de mogelijkheid voor interactie tussen de verschillende versterkingsmechanismen in deze materialen. Als voorbeeld: koudvervorming zorgt voor sterktetoename door de interactie tussen puntdefect en dislocatie, en deze effecten zijn additief aan de effecten van legering.
Ook is sterkte niet de enige trekeigenschap beïnvloed door het koudvervormingsproces. Ductiliteit neemt af met toename van de koudvervorming, en, als koudvervorming te extensief is, kan staalstaaf scheuren en breken tijdens de koudvervorming. Het algehele effect van koudvervorming op sterkte en ductiliteit is dat de toename in sterkte en afname in ductiliteit ervoor zorgt dat de oppervlakte onder de spanning-rek-kromme afneemt. Dit is belangrijk aangezien deze oppervlakte de werk of energie vertegenwoordigt die nodig is om de staalstaaf te breken, en het resultaat van de trekproef toont dat deze energie afneemt naarmate het percentage koudvervorming toeneemt.
Koudvervorming, of door walsen, trekken, stempelen, of smeden, verandert de microstructuur. De resulterende korrelvorm wordt bepaald door de richting van metaalstroom tijdens verwerking. De korrels in het koudgewalste monster zijn verlengd en vervlakkt, wat verandert van de half-sferische korrels tot de pannenkoek-vormige korrels. Een staaltrekproces produceert naaldvormige korrels. Naast de veranderingen in korrelvorm, wordt het korrelinterieur vervormd door koudvervormingsoperaties. Banden van hoge dislocatiedichtheid (vervormingsbanden) ontwikkelen, tweelinggrenzen worden gebogen, en korrelgrenzen worden ruw en vervormd. Aangezien de door vervorming geïnduceerde veranderingen in microstructuur anisotroop zijn, zijn de trekeigenschappen van gewalst staalmateriaal vaak anisotroop. De strekverharde microstructuren en de bijbehorende mechanische eigenschappen die voortkomen uit koudvervorming, kunnen significant worden gewijzigd door anneren. De microstructuurveranderingen die geïntroduceerd worden door verwarmen tot hogere temperaturen, zijn afhankelijk van zowel de tijd als de temperatuur van het anneren. Deze temperatuurafhankelijkheid resulteert aangezien atoombeweging nodig is voor het anneren effectief te zijn.
Treksterkte
Het vermogen om te strekverharden is een van de normale kenmerken in mechanisch gedrag die ijzer- en staalmaterialen scheiden van andere ingenieursmaterialen. Niet alle metallische materialen tonen deze eigenschap. Als voorbeeld: chroom (Cr) is erg bros en breekt in een trekproef zonder bewijs van strekverharding. De spanning-rek-krommes voor brosse materialen zijn vergelijkbaar met die van keramische materialen. Breuk treedt op vóór significante plastische vervorming plaatsvindt. Zulke brosse materialen hebben geen echte YS, en de breukspanning is de maximale spanning die het materiaal kan ondersteunen. Echter, ijzer- en staalmaterialen ondergaan plastische vervorming vóór breuk, en de maximale spanning die het materiaal kan ondersteunen is aanzienlijk hoger dan de YS. Deze maximale spanning (gebaseerd op de oorspronkelijke afmetingen) is de uiteindelijke of treksterkte (TS) van het materiaal.
De marge tussen de YS en de TS biedt een operationele veiligheidsfactor voor ijzer- en staalmaterialen in structuren. Behalve deze veiligheidsmarge heeft de daadwerkelijke waarde van TS zeer weinig praktisch nut. Het vermogen van een structuur om complexe dienstbelasting te weerstaan heeft weinig relatie met TS, en structureel ontwerp moet gebaseerd zijn op vloeien. De TS is gemakkelijk te meten en wordt vaak gerapporteerd aangezien het de maximale spanning op een spanning-rek-kromme is. Ingenieurscodes specificeren soms dat het materiaal aan bepaalde TS-eisen moet voldoen.
Historisch werd TS, met ervaringsgebaseerde reducties om vloeien te voorkomen, gebruikt in ontwerpberekeningen. Naarmate de nauwkeurigheid van meting van spanning-rek-krommes verbeterde, nam de benutting van TS af, en in de jaren 1940 waren verschillende ontwerpcodes gebaseerd op vloeien. Er is een grote empirische database die TS correleert met hardheid, vermoeidingssterkte (FS), spanningsbreuk, en mechanische eigenschappen. Deze correlaties, historische code-eisen, en het feit dat structurele ontwerpen die brosse materialen incorporeren gebaseerd moeten zijn op TS, bieden de technische basis voor het voortgezette gebruik van TS als ontwerpcriterium.
Koudvervorming en andere versterkingsmechanismen van ijzer- en staalmaterialen verhogen TS niet zo snel als ze de YS verhogen. Daarom worden versterkingsprocessen vaak vergezeld door een reductie in het vermogen om plastische rek te ondergaan. Deze reductie vermindert het vermogen van het materiaal om energie te absorberen vóór breuk en is in veel gevallen belangrijk voor de succesvolle benutting van deze materialen. Analyse van het trekgedrag van deze materialen kan inzicht geven in de energieabsorberende capaciteiten van het materiaal.
Zwaarte
Het vermogen om energie te absorberen zonder te breken is te danken aan de zwaarte van het materiaal. In de meeste gevallen worden breuken van ijzer- en staalmaterialen geïnitieerd aan pre-bestaande defecten. Deze defecten kunnen klein genoeg zijn om elementen van de microstructuur te zijn of, wanneer iets groter, macroscopische scheuren in het materiaal of, in het extreme geval, visueel waarnembare discontinuïteiten in de structuur. Een zwaar staalmateriaal weerstoot de voortplanting van defecten door processen zoals vloeien en plastische vervorming. Het maximum van deze vervorming vindt plaats nabij de top van het defect. Aangezien breuk zowel trekspanning als plastische vervorming, of rek, omvat, kan de spanning-rek-kromme gebruikt worden om materiaalzwaarte te schatten. Echter, er zijn specifieke tests ontworpen om materiaalzwaarte te meten. De meerderheid van deze tests wordt uitgevoerd met pre-gescheurde monsters en omvat zowel slag- als breukmechanica. Zwaarteberekeningen gebaseerd op trekgedrag zijn schattingen en mogen niet voor ontwerp gebruikt worden.
De oppervlakte onder een spanning-rek-kromme is een maat voor de energie geabsorbeerd door het materiaal tijdens trekproeven. Deze oppervlakte is een ruwe schatting van de zwaarte van het materiaal. Aangezien de plastische rek geassocieerd met trekvervorming van ijzer- en staalmaterialen doorgaans diverse ordes van grootte groter is dan de bijbehorende elastische rek, is plasticiteit of dislocatiebeweging erg belangrijk voor de ontwikkeling van zwaarte. Dit wordt gedemonstreerd door de spanning-rek-krommes voor een bros, een half-bros, en een ductiel materiaal. Bros breuk vindt plaats met weinig of geen plastische rek, en dus is de oppervlakte (A) onder de spanning-rek-kromme gegeven door de vergelijking A = 0,5 Se. Schatting van de breukenergie uit de typische trekeigenschappen van zachte staal proefstuk met een YS van 205 MPa, TS van 415 MPa, en rek tot breuk waarde van 0,3, geeft 1,12 J/mm³ van meetsectie van het proefstuk.
De verhouding van de energie voor ductiele breuk tot de energie voor brosse breuk is 900. Deze verhouding neemt toe met toenemende rek tot breuk en met toenemende strekverharding. De oppervlakte-energierelatie is slechts benaderend. De bruikbaarheid van zulke zwaarteschattingen is de gemakkelijkheid waarmee testen uitgevoerd kan worden en het inzicht dat de schattingen bieden in het belang van plasticiteit voor de preventie van breuk. Verder kan een plastische rek van slechts 0,01% een opmerkelijk effect hebben op het vermogen van het materiaal om energie te absorberen zonder te breken.
Zwaarte is een zeer belangrijke eigenschap voor veel structurele toepassingen. Kraanarmen, scheepsrompen, assen, tandwielen, en koppelingen zijn allemaal vereist om energie te absorberen tijdens dienst. Het vermogen om aardbevingsbelasting, systeemoverdrukken, en zelfs kleine ongevallen te weerstaan, vereist ook materiaalzwaarte. Het verhogen van de sterkte van ijzer- en staalmaterialen vermindert doorgaans ductiliteit en, in veel gevallen, vermindert zwaarte. Dus, het verhogen van de sterkte van het materiaal kan de kans op dienst-geïnduceerde breuk verhogen wanneer materiaalzwaarte belangrijk is voor voldoende dienst.
Dit wordt gezien door de oppervlaktes onder de twee spanning-rek-krommes in Fig 2 te vergelijken. De gekruiste oppervlaktes in Fig 2 tonen een andere trekeigenschap: de elasticiteitsmodulus van veerkracht (modulus of resilience). De modulus of resilience kan gemeten worden vanuit trekspanning-rek-krommes. Het vermogen van ijzer- en staalmaterialen om energie te absorberen door elastische processen is de veerkracht van het materiaal. De modulus of resilience wordt gedefinieerd als de oppervlakte onder het elastische deel van de spanning-rek-kromme. Het verhogen van de YS en/of het verlagen van de Young's modulus vergroot de modulus of resilience en verbetert het vermogen van deze materialen om energie te absorberen zonder permanente vervorming te ondergaan.
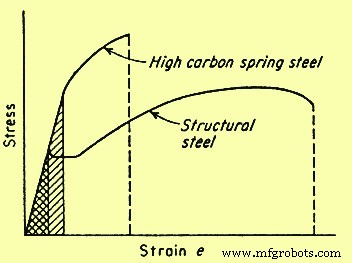
Fig 2 Vergelijking van de spanning-rek-krommes voor hoge en lage zwaarte stalen
Materiaal ductiliteit
Materiaal ductiliteit tijdens trekproeven wordt doorgaans vastgesteld door ofwel de rek tot breuk of de oppervlaktereductie (RA) bij breuk te meten. In het algemeen is meting van ductiliteit van belang op drie manieren namelijk (i) om aan te geven in welke mate een staal vervormd kan worden zonder breuk in metaalbewerkingsoperaties zoals walsen, vervormen, of extruderen, (ii) om de ontwerper, in het algemeen, het vermogen van het staal aan te geven om plastisch te vloeien vóór breuk, en (iii) om te dienen als indicator van veranderingen in onzuiverheidsniveau of verwerkingscondities. Ductiliteitsmeting moet gespecificeerd worden om materiaalkwaliteit te beoordelen, zelfs als geen directe relatie bestaat tussen de ductiliteitsmeting en de prestatie.
Trekductiliteit is een zeer nuttige maat tijdens de beoordeling van materiaalkwaliteit. Veel codes en standaarden specificeren minimumwaarden voor trekductiliteit. Een reden voor deze specificaties is de verzekering van adequate zwaarte zonder de noodzaak van een duurdere zwaartespecificatie. Meeste veranderingen in materialsamenstelling en/of verwerkingscondities produceren veranderingen in trekductiliteit. Verder zijn de metaalbewerkingseigenschappen van ijzer- en staalmaterialen beter gecorreleerd met het vermogen om te strekverharden dan met de ductiliteit van het materiaal. De strekverhardingscapaciteiten van veel ijzer- en staalmaterialen gebruikt voor ingenieursdienst zijn gekwantificeerd door analyse van ware spanning-rek gedrag.
Ware spanning-rek relatie
Conversie van ingenieurs spanning-rek gedrag naar ware spanning-rek relatie toont aan dat het maximum in de ingenieurs spanning-rek kromme resulteert uit trekinstabiliteit, niet uit een afname in de sterkte van het materiaal. De daling in de ingenieurs spanning-rek kromme is kunstmatig en treedt alleen op omdat de spanningsberekening gebaseerd is op de oorspronkelijke dwarsdoorsnede. Zowel testen als analyse tonen aan dat, voor de meeste ijzer- en staalmaterialen, de trekinstabiliteit correspondeert met de aanvang van nekvorming in het proefstuk. Nekvorming resulteert uit reklokalisatie. Daarom, eenmaal nekvorming geïnitieerd, kan ware rek niet berekend worden uit monsterverlenging. Vanwege deze en andere analytische beperkingen van ingenieurs spanning-rek gegevens, als trekggegevens gebruikt worden om de metallurgische respons tijdens de vervorming geassocieerd met fabricageprocessen te begrijpen en te voorspellen, dan is ware spanning-ware rek relatie te prefereren.
De vervorming die zonder breuk in een dieptrekkoperatie kan worden geaccommodeerd, varieert met het materiaal. Als voorbeeld: austenitisch roestvrij staal kan succesvol getrokken worden tot 50% RA, terwijl ferritisch staal kan falen na ongeveer 20% tot 30% RA in vergelijkbare trekkoperaties. Beide typen stalen ondergaan meer dan 50% RA tijdens trekproeven. Dit verschil in trebaarheid correleert met de strekverhardingsexponent (n) en is daarom duidelijk vanuit de helling van de ware spanning-rek krommes voor de twee stalen.
De n-waarden voor ferritische en austenitische stalen zijn typisch 0,25 en 0,5 respectievelijk. Een perfect plastisch materiaal heeft een n-waarde van nul en een volledig elastisch vast stof heeft een n-waarde van één. De meeste ijzer- en staalmaterialen hebben n-waarden tussen 0,1 en 0,5. Strekverhardingsexponenten correleren met het vermogen van dislocaties om om of over dislocaties en andere obstakels in hun pad te bewegen. Zulke beweging wordt 'cross slip' genoemd. Wanneer cross slip gemakkelijk is, stapelen dislocaties zich niet op achter elkaar en is de n-waarde laag. Zachte staal is het voorbeeld dat gemakkelijk cross slip ondergaat. De n-waarde neemt toe naarmate cross slip moeilijker wordt. Cross slip is erg moeilijk in austenitisch roestvrij staal en de n-waarde voor dit staal is rond 0,5.
Trekmonsters, platen, draden, staven, en andere metallische profielen hebben plek-voor-plek variaties in profielgrootte, YS, en andere microstructuur- en structurele inhomogeniteiten. Plastische vervorming van deze materialen initieert bij de lokaal zwakke gebieden. In afwezigheid van strekverharding, vermindert deze initiële plastische rek de netto profielgrootte en focust voortgezette vervorming in de zwakke gebieden. Echter, strekverharding zorgt ervoor dat de vloei-spanning in het vervormde gebied toeneemt. Deze toename in vloei-spanning verhoogt de belasting nodig voor voortgezette plastische vervorming in het gebied en zorgt ervoor dat de vervorming zich door het profiel verspreidt. Hoe hoger de n-waarde, des te groter is de toename in lage spanning en des te groter is de neiging voor plastische vervorming om uniform te worden. Deze neiging heeft een grote impact op de verwerkbaarheid van ijzer- en staalmaterialen.
Als voorbeeld: de maximale RA die in een trekbewerking geaccommodeerd kan worden, is gelijk aan de n-waarde zoals bepaald uit het ware spanning-rek gedrag van het materiaal. Vanwege zulke correlatie, kan het effect van procesvariabelen zoals reksnelheid en temperatuur geëvalueerd worden door trekproeven. Dit biedt een basis om het effect van procesvariabelen te schatten zonder directe, in-proces beoordeling van de variabelen.
Temperatuur en reksnelheid effecten
De YS van de meeste ijzer- en staalmaterialen neemt toe naarmate de reksnelheid toeneemt en af naarmate de temperatuur toeneemt. Deze afhankelijkheid resulteert uit een combinatie van verschillende metallurgische factoren. Als voorbeeld: dislocaties zijn eigenlijk verplaatsingen en kunnen dus niet sneller bewegen dan de geluidssnelheid. Ook, naarmate dislocatiesnelheden de geluidssnelheid benaderen, wordt cross slip steeds moeilijker en neemt de n-waarde toe. Deze toename in de n-waarde verhoogt de vloei-spanning bij een gegeven rek, wat de YS van het materiaal verhoogt. Een afname in ductiliteit en zelfs een overgang van ductiele naar brosse breuk kan ook geassocieerd zijn met reksnelheid geïnduceerde toename in de YS.
In veel opzichten is het verlagen van de temperatuur vergelijkbaar met het verhogen van de reksnelheid. De mobiliteit van dislocaties neemt af naarmate de temperatuur daalt, en dus voor de meeste ijzer- en staalmaterialen, neemt de sterkte toe en de ductiliteit af naarmate de temperaturen worden verlaagd. Als de reductie in dislocatiemobiliteit adequaat is, kan de ductiliteit gereduceerd worden tot het punt van brosse breuk. Ijzer- en staalmaterialen die een overgang van ductiele naar brosse breuk tonen wanneer de temperatuur wordt verlaagd, mogen niet gebruikt worden voor structurele toepassing bij temperatuur die onder deze overgangstemperatuur ligt.
Dislocatiebeweging wordt geremd door interactie tussen dislocaties en door legerings- of onzuiverheids- (vreemde) atoom. Het effect van deze interactie is zowel tijds- als temperatuurafhankelijk. De interactie werkt om de YS te verhogen en ductiliteit te beperken. Het proces is meest effectief wanneer er voldoende tijd is voor vreemd atoom om te segregeren naar de dislocatie en wanneer dislocatiesnelheid bijna gelijk is aan de diffusiesnelheid van het vreemde atoom. Daarom, bij een gegeven temperatuur, is dislocatie-vreemde atoom interactie op een maximum bij een intermediaire reksnelheid. Bij lage reksnelheid, kan het vreemde atoom net zo snel diffunderen als de dislocatie beweegt en is er weinig of geen neiging voor het vervormingsproces om een scheiding van de dislocatie van zijn opgeloste atmosfeer te forceren. Bij hoge reksnelheden, eenmaal scheiding bereikt, is er geen voldoende tijd beschikbaar voor de atmosfeer om opnieuw te vestigen tijdens de testperiode. Atoombeweging neemt toe met toenemende temperatuur, dus de reksnelheid die dislocatie-vreemde atoom interactie toelaat is temperatuurafhankelijk. Aangezien deze interactie ductiliteit beperkt, kan de verlenging in trekproeven een minimum tonen bij intermediaire testtemperatuur waar zulke interactie erg effectief is.
Het effect van tijdsafhankelijke dislocatie-vreemde atoom interactie op de spanning-rek-kromme van ijzer- en staalmaterialen wordt aangeduid als 'strekreuk' en 'dynamische strekreuk'. Strekreuk is doorgaans duidelijk wanneer trekproeven van het materiaal dat een scherpe YP vertoont, wordt onderbroken. Als het proefstuk ontlast wordt na gerekt te zijn na de YP, door het Lüder-rek gebied en in het strekverhardingsgedeelte van de spanning-rek-kromme, worden ofwel twee gedragingen waargenomen wanneer de trekproef wordt hervat.
Als het monster in een korte periode herladen wordt, is het elastische deel van de herladingskromme parallel aan de oorspronkelijke elastische ladingskromme en hervat plastische vervorming bij het spanningsniveau dat net vóór de onderbreking bereikt was. Echter, als de tijd tussen ontlasten en herladen voldoende is voor segregatie van vreemd atoom naar de dislocatie, verschijnt de YP opnieuw en wordt plastische rek niet geïnitieerd wanneer het ontlastingsspanningsniveau bereikt wordt. Deze herverschijning van de YP is strekreuk, en de sterkte van de strekreuk piek is afhankelijk van zowel tijd als temperatuur aangezien opgeloste-atoom diffusie en segregatie naar dislocatie nodig is voor de piek te ontwikkelen. Als trek-reksnelheid in een bereik is waar opgeloste segregatie tijdens de test kan optreden, wordt dynamische strekreuk waargenomen. Segregatie pindt de eerder mobiele dislocatie en verhoogt de vloei-spanning, en wanneer de nieuwe, hogere vloei-spanning bereikt is, wordt de dislocatie gescheiden van de opgeloste atmosfeer en daalt de vloei-spanning. Deze afwisselende toename en afname in vloei-spanning zorgt ervoor dat de spanning-rek-kromme getand wordt.
Getande stroom is gebruikelijk in zachte staal aangezien het mobiele legerings- of onzuiverheidselement bevat. Dit effect is initieel gedetailleerd bestudeerd door Portevin en LeChatelier en wordt vaak het Portevin-LeChatelier effect genoemd. Verwerkingscondities moeten geselecteerd worden om strekreuk effect te vermijden. Deze selectie omvat essentieel de controle van verwerkings reksnelheid en temperatuur.
Speciale testmethoden
De trekproef biedt basisinformatie betreffende de respons van ijzer- en staalmaterialen op mechanische belasting. Testtemperatuur en reksnelheid (of laadsnelheid) wordt normaal gecontroleerd vanwege de effecten van deze variabelen op de metallurgische respons van het monster. De trekproef meet doorgaans sterkte en ductiliteit. Deze parameters zijn frequent gevoelig voor de monsterconfiguratie, testomgeving, en de manier waarop de test wordt uitgevoerd. Speciale trekproefmethoden zijn ontwikkeld om het effect van test/monstercondities op de sterkte en ductiliteit van ijzer- en staalmaterialen te meten. Deze testmethoden omvatten de kerbtrekproef en de langzame-reksnelheid trekproef.
Kerbtrekproef
Ijzer- en staalmaterialen gebruikt in ingenieursapplicaties is vaak vereist om multi-axiale belasting en hoge spanningsconcentratie te weerstaan vanwege componentconfiguratie. Standaard trekproeven meten materiaalprestatie in een glad staafmonster blootgesteld aan uniaxiale belasting. Dit verschil tussen toepassing en testmonster kan het vermogen van de standaard trekproef verminderen om materiaalrespons onder verwachte toepassingscondities te voorspellen. Ook, de reductie in ductiliteit doorgaans geïnduceerd door multi-axiale belasting en spanningsconcentratie is mogelijk niet zichtbaar in het testresultaat. De gekerbde trekproef is daarom ontwikkeld om deze zwakte in de standaard trekproef te minimaliseren en om het gedrag van het materiaal in de aanwezigheid van fouten, kerben, en spanningsconcentraties te onderzoeken.
Het gekerbde trekmonster bevat doorgaans een 60 graden kerb met een wortelstraal van minder dan 0,025 mm. De spanningsstaat net onder de kerbtop benadert tri-axiale trekking, en voor ductiele stalen verhoogt deze spanningsstaat normaal de YS en verlaagt de ductiliteit. Deze toename in YS resulteert uit het effect van spanningsstaat op dislocatiedynamica. Schuifspanning is nodig voor dislocatiebeweging. Zuivere tri-axiale belasting produceert geen schuifspanning. Daarom is dislocatiebeweging bij de kerbtop beperkt en is de YS-waarde verhoogd. Deze beperking in dislocatiebeweging verlaagt ook de ductiliteit van het gekerbde monster. Voor lage ductiliteit stalen, kan de kerb-geïnduceerde reductie in ductiliteit zo ernstig zijn dat breuk plaatsvindt voordat de 0,2% offset YS bereikt is.
De gevoeligheid van ijzer- en staalmaterialen voor kerbeffect wordt aangeduid als de 'kerbgevoeligheid'. Deze gevoeligheid wordt gekwantificeerd door de verhouding van kerbsterkte tot gladde staaf TS. Materiaal dat kerbgevoelig is heeft verhouding kleiner dan één. Gladde staaf trekggegevens voor deze materialen voorspelt niet voldoende het materiaalgedrag onder dienstcondities. Zwaarte ductiel materiaal is vaak kerb-versterkt en heeft kerbgevoeligheidsverhouding groter dan één, dus de standaard trekproef is een conservatieve voorspeller van prestaties voor dit materiaal.
Langzame reksnelheid testen
Testomgevingen kunnen ook nadelige effecten hebben op het trekgedrag van ijzer- en staalmaterialen. De karakterisering van omgevingsinvloed op materiaalrespons kan bereikt worden door de trekproef uit te voeren in de omgeving van belang. Aangezien de ernst van omgevingsaanval doorgaans toeneemt met toenemende tijd, is trekproef ontworpen om omgevingsinvloeden te bepalen, vaak uitgevoerd bij zeer lage reksnelheid. De lage reksnelheid verhoogt de testtijd en maximaliseert blootstelling aan de testomgeving. Dit type testen wordt ofwel 'langzame reksnelheid testen' (SSRT) of 'constante verlengingsnelheid testen' (CERT) genoemd. Blootstelling aan de agressieve omgeving kan de sterkte en/of ductiliteit van het testmonster reduceren. Deze reductie kan vergezeld gaan door de aanvang van oppervlaktescheuring en/of een verandering in de breukmodus. SSRT of CERT studie die nadelige effecten op het trekgedrag toont, vestigt dat het testmateriaal vatbaar is voor omgevingsdegradatie.
Deze vatbaarheid kan zorgen over de benutting van het materiaal in die omgeving. Integen, de test kan tonen dat het trekgedrag van het materiaal niet beïnvloed wordt door de omgeving en dus geschikt is voor toepassing in die omgeving. SSRT of CERT kan gebruikt worden om materialen te screenen voor potentiële dienstblootstelling en/of de effecten van verwachte operationele veranderingen op de materialen gebruikt in processystemen te onderzoeken. In beide gevallen is de bedoeling om materiaalbenutting onder condities te vermijden die de sterkte en ductiliteit kunnen degraderen en vroege breuk kunnen veroorzaken. Naast de trekggegevens kan bewijs van nadelige omgevingsinvloed ook gevonden worden door onderzoek van de breukmorfologie van de testmonsters van CERT en SSRT.
Breukkenmerken
Trekbreuk van ductiele ijzer- en staalmaterialen initieert doorgaans intern in het genekte deel van de trekstaaf. Deeltjes zoals insluitsels, gedispergeerde tweede fase, en/of uitvallingen kunnen dienen als nucleatieplaatsen. Het breukproces begint met de ontwikkeling van een klein gat, of micro-void, aan de deeltje-matrix interface. Voortgezette vervorming vergroot de micro-void tot op een gegeven moment in het testproces, de micro-void contact met andere micro-void maakt en coalesceert. Dit proces heet 'micro-void coalescentie' en geeft aanleiding tot de gedimplede breukoppervlaktopografie kenmerkend voor ductiele breukprocessen.
De oppervlaktetopografie van een brosse breuk verschilt significant van die van micro-void coalescentie. Brosse breuk initieert doorgaans bij onvolkomenheden op het externe oppervlak van het materiaal en voortplant zich ofwel door trans-kristallijne klieving-achtig proces of door scheiding langs korrelgrenzen. De resulterende oppervlaktetopografie is ofwel gefacetteerd, misschien met het rivierachtige patroon typisch voor klieving, of inter-kristallijn, producerend een 'klikker'achtige uiterlijk. Het testmateriaal kan inherent bros zijn of brosheid kan geïntroduceerd worden door warmtebehandeling, verlaging van de testtemperatuur, de aanwezigheid van een agressieve omgeving, en/of de aanwezigheid van een scherpe kerf op het testmonster.
De temperatuur, reksnelheid, testomgeving, en andere condities, inclusief monsteroppervlakteafwerking voor trekproeven, zijn doorgaans goed vastgesteld. Een begrip van de effecten van zulke testparameters op de breukkenmerken van het testmonster kan zeer nuttig zijn in de bepaling van de vatbaarheid van ijzer- en staalmaterialen voor degradatie tijdens de fabricage of tijdens de toepassing. Typisch, elke warmtebehandeling of testconditie die het breukproces doet veranderen van micro-void coalescentie naar een brossere breukmodus, vermindert de ductiliteit en zwaarte van het materiaal en kan vroege breuk onder geselecteerde dienstcondities bevorderen. Aangezien het breukproces erg gevoelig is voor zowel de metallurgische toestand van het monster als de condities van de trekproef, is karakterisering van het breukoppervlak een belangrijk onderdeel van veel trekproefprogramma's.
Productieproces
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- Precisie-instrumentale analyse van staal, slak en grondstoffen
- IJzererts Pellets: Productieproces & Sleuteltechnologieën
- Staalmaterialen & Pon Gereedschappen: Kracht, Duurzaamheid en Prestaties
- Roestvrij Staal vs Zacht Staal: Wat Is Superieur voor Ponnen?
- Gereedschapstaalkwaliteiten Begrijpen: Eigenschappen en Toepassingen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Varkensijzer: Sleuteleigenschappen, samenstelling en industriële toepassingen
- Essentiële grondstoffen in ijzer- en staalproductie
- Belangrijkste Trends Die De IJzer- En Staalindustrie Vandaag Vormgeven