



Tribologie Fundamentals: Onderhoudskosten Verlagen in Staalfabrieken
Basisprincipes van Tribologie
Uitgaven voor machineconditiemonitoring en onderhoud vormen een aanzienlijke kostenpost in een staalfabriek. Tribologie helpt deze uitgaven te verlagen. Tribologie is een nieuw woord, geprägt in 1966 door Dr. H. Peter Jost in Engeland. "Het Jost-rapport", voorgelegd aan het Britse Parlement – Ministerie van Onderwijs en Wetenschap, wees op "potentiële besparingen van meer dan £ 515 miljoen per jaar voor de industrie door betere toepassing van tribologische principes en praktijken". Maar tribologie is geen nieuw veld.
Tribologie komt van het Griekse woord 'tribos', wat wrijven of wrijven betekent. En van het achtervoegsel "-logie", wat studie van betekent. Tribologie is dus de studie van 'wrijven', of 'de studie van dingen die wrijven'.
Tribologie is de wetenschap en technologie van interacterende oppervlakken in relatieve beweging. Het is de studie (Figuur 1) van (i) wrijving, (ii) slijtage, en (iii) smering.
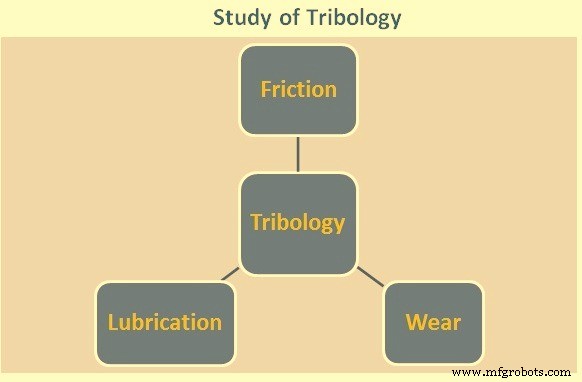
Tribologie is de wetenschap en technologie van interacterende oppervlakken in relatieve beweging en staat algemeen bekend als de studie van wrijving, slijtage en smering. Het is van aanzienlijk belang voor materiaal- en energiebesparing. Het is een oude kennis van groot belang voor alles wat in beweging is, maar als wetenschappelijke discipline is tribologie nogal recent.
Tribologie, hoewel een van de oudste ingenieursdisciplines, is een van de minst ontwikkelde klassieke wetenschappen tot op heden. De reden is dat tribologie noch een echte enkele discipline is, noch goed vertegenwoordigd wordt door stationaire processen. Het omvat alle complexiteiten van materialen.
Tribologie is multidisciplinair van aard en omvat: mechanische ingenieurswetenschappen (vooral machine-elementen als journal- en rolgers en tandwielen), materiaalkunde (onderzoek naar slijtvastheid, oppervlaktetechnologie met oppervlakte-topografieanalyse en coatings), en chemie van smeermiddelen en additieven. De relatief jongere disciplines binnen tribologie zijn: (i) bio-tribologie, waaronder (onder andere) slijtage, wrijving en smering van totale gewichtsvervanging, en (ii) nano-tribologie, waar wrijving en slijtage op micro- en nanoschaal worden bestudeerd.
In elke machine zijn veel componenten die door elkaar heen wrijven (lagers, tandwielen, kammen, banden, remmen, zuigerringen, enz.). Soms is lage wrijving gewenst om energie te besparen, of hoge wrijving, zoals bij remmen. Tribologie vindt toepassing in alle industriële sectoren, inclusief de staalindustrie.
Door technologische vooruitgang worden materiaal- en energiebesparing steeds belangrijker. Slijtage is een hoofdoorzaak van materiaalverspilling, dus elke reductie van slijtage kan aanzienlijke besparingen opleveren. Wrijving is een hoofdoorzaak van energieverlies en aanzienlijke besparingen zijn mogelijk door verbeterde wrijvingscontrole. Smering is het effectiefste middel om slijtage te controleren en wrijving te verminderen.
Tribologie is de introductie van een stof tussen de contactoppervlakken van bewegende delen om wrijving te verminderen en warmte af te voeren. De selectie van het beste smeermiddel en het begrijpen van het mechanisme waarmee het oppervlakken in een lager of andere machinecomponenten scheidt, is een belangrijk studiegebied binnen tribologie.
Smering wordt gedaan om wrijving te minimaliseren tussen twee interacterende oppervlakken in relatieve beweging. Wrijving ontstaat omdat een vast oppervlak microscopisch nooit glad is. Zelfs de best bewerkte oppervlakken hebben pieken en dalen, 'ruwheid' genoemd. Wanneer zulke oppervlakken in contact komen, zijn het alleen de pieken die daadwerkelijk contact maken. Deze contacten dragen de normale last en vervormen plastisch en worden koud gelast. Afhankelijk van de grootte van de normale last komen meer en meer hoge pieken in contact en neemt het 'werkelijke contactoppervlak' toe in tegenstelling tot het 'schijnbare oppervlak', de geometrische oppervlakte van de contactoppervlakken. Dit fenomeen hecht adhesie.
Wrijving wordt veroorzaakt door deze adhesie. Wanneer twee zulke oppervlakken ten opzichte van elkaar moeten bewegen, is een kracht nodig om deze contacten te scheren. Deze kracht heet wrijvingskracht. Tribologie helpt het conceptueel beter visualiseren van de problemen van wrijving, slijtage en smering bij relatieve beweging tussen oppervlakken.
Tribologie is een complexe wetenschap met kleine mogelijkheden tot theoretische berekeningen van wrijving en slijtage. Daarom is tribologie sterk geassocieerd met praktische toepassingen, wat uitgebreid werk en empirische ervaring waardevol maakt. De tribologische eigenschappen zijn van uiterste belang voor de materialen in contact en het systeem is gevoelig voor bedrijfsomstandigheden en omgeving. Om het tribologische gedrag te begrijpen, is kennis van natuurkunde, chemie, metallurgie en mechanica nodig, wat de wetenschap interdisciplinair maakt. Door wrijving en slijtage te optimaliseren in technologische toepassingen, zoals machinecomponenten of metaalbewerkingssystemen, kunnen zowel milieu als kosten worden bespaard.
Wrijving
Wrijving kan worden gedefinieerd als de weerstand tegen beweging van een lichaam tegen een ander en is van uiterst belang in metaalbewerkingsoperaties. Wrijving is geen materiaalparameter, maar een systeemrespons in de vorm van een reactiekracht. Het hangt af van bv. temperatuur, vocht, belasting, mechanische eigenschappen en oppervlaktetopografie. Over het algemeen beschrijft de wrijvingswet, bekend als de wet van Amonton-Coulomb, de wrijvingscoëfficiënt (μ) als de verhouding tussen de wrijvingskracht Ft (tangentiële kracht) en de normale kracht Fn (belasting).
μ = Ft / Fn
Deze wet wordt verondersteld accuraat te zijn in tribologische contacten met gewone contactdrukken (de meeste contacten om ons heen) en wordt vaak aangeduid als Coulomb-wrijving. Tijdens contact kan wrijving over het algemeen worden verdeeld in twee componenten: (i) de adhesieve component (μa) en (ii) de ploegcomponent (μp).
μ = μa + μp
De adhesieve component is gerelateerd aan de materialen in contact en wordt gecontroleerd door de adhesieve kracht die werkt op de gebieden van werkelijk contact, namelijk de asperiteiten (ruwheidspieken) aan de oppervlakken. De adhesieve kracht ontstaat uit de kracht die nodig is om de interoppervlaktebindingen te breken wanneer de oppervlakken tegen elkaar glijden. Dus de adhesie van de twee vastestoffen in contact is belangrijk en hangt af van de chemie van de tribologische oppervlakken in het glijinterface.
De ploegcomponent ontstaat uit de vervormingskracht die werkt tijdens het ploegen van het zachtste materiaal in contact door de oppervlakte-asperiteiten van het hardere materiaal en is gerelateerd aan de oppervlaktetopografie. Ook vervormingsgeharde slijtagepartikels die in het interface zitten, werken op een ploeghoudende manier.
Een additioneel deel van de ploegcomponent is de asperiteitsvervorming, gerelateerd aan de vervorming van de asperiteiten op microniveau.
Slijtage Mechanismen
In tribologische contacten treedt slijtage op door de interactie tussen de twee oppervlakken in contact en impliceert geleidelijke verwijdering van oppervlaktemateriaal, dus materiaalverlies. Slijtage van de materialen in contact is, net als wrijving, een systeemparameter. De belangrijke slijtagemechanismen zijn: abrasief, adhesief, vermoeidheid en tribochemisch. Typisch is er een combinatie van slijtagemechanismen in een contact. Er bestaat een onderlinge relatie tussen wrijving en slijtage. Vaak resulteert lage wrijving in lage slijtage. Dit is echter geen algemene regel en er zijn talloze voorbeelden van hoge slijtagesnelheden ondanks lage wrijving.
Adhesieve Slijtage
Adhesieve slijtage betekent schade die ontstaat wanneer twee metallische lichamen tegen elkaar wrijven zonder bewuste aanwezigheid van een abrasief middel. Abrasieve slijtage wordt gekenmerkt door schade aan een oppervlak door harder materiaal dat tussen twee wrijvende oppervlakken van buitenaf wordt geïntroduceerd. De ernst van abrasieve slijtage hangt af van grootte en hoekigheid van abrasieve deeltjes en de verhouding tussen hardheid van het metaal en de abrasieve deeltjes; hoe groter de neiging tot slijtage.
Adhesieve slijtage ontstaat uit het scherende contact tussen de asperiteiten van twee vastestoffen in relatieve beweging. Tijdens glijden treden elastische en plastische vervorming van de asperiteiten op, resulterend in een contactgebied waar de bindingskrachten een sterke adhesie geven en de oppervlakken samenlassen. Adhesieve slijtage treedt op wanneer de tangentiële relatieve beweging een scheiding in de bulk van de asperiteiten in het zachtere materiaal veroorzaakt in plaats van in het interface, en dus materiaal wordt verwijderd.
Het werkelijke contactoppervlak bestaat uit alle gebieden van gelaste asperiteiten aan de oppervlakken en tijdens glijden resulteert materiaalverwijdering in slijtage die gemeten kan worden als volume- of gewichtsafname. Het is echter gebruikelijker om de slijtage weer te geven in een slijtagesnelheid of slijtagecoëfficiënt. De slijtagesnelheid wordt normaal gedefinieerd als het slijtagevolume per glijafstand en last.
Abrasieve Slijtage
Abrasieve slijtage geeft significante plastische vervorming van het oppervlaktemateriaal en treedt op wanneer een van de oppervlakken in contact aanzienlijk harder is dan de ander. Dit heet tweelichaamsabrasie. Abrasie treedt ook algemeen op wanneer harder deeltjes in het tribosysteem worden geïntroduceerd. Dit heet driedelichamsabrasie wanneer het deeltje niet aan een oppervlak gehecht is, en tweelichaamsabrasie wanneer het deeltje aan één van de contactoppervlakken gehecht is. Gevolglik kan het harder materiaal van de twee in contact abrasief geslepen worden. Scherpe en harde asperiteiten of deeltjes worden in het zachtere oppervlak geperst, wat resulteert in een plastische vloei van het zachtere materiaal om het harder heen. Door de tangentiële beweging krabbelt het harder oppervlak het zachtere in een ploeghoudende actie, wat resulteert in slijtage en overgebleven krassen of groeven. De abrasieve slijtage kan verder worden geclassificeerd in verschillende slijtagemechanismen zoals micro-snijden, micro-vermoeidheid en micro-splijten. De abrasieve slijtagesnelheid wordt op dezelfde manier gedefinieerd als voor adhesieve slijtage.
Vermoeidheidsslijtage
Vermoeidheidsslijtage is essentieel in periodiek belaste stempels en gereedschappen, zoals walsen. In belaste gereedschappen is het oppervlak onder compressie en worden afschuifspanningen gegenereerd onder het oppervlak. Herhaalde belasting veroorzaakt generatie van micro-kraken, meestal onder het oppervlak, op een zwak punt, zoals een insluiting of tweede-fase deeltje. Bij opvolgende be- en ontlasting propageert de micro-kraak en samengevoegde gaten. Wanneer de kraak een kritieke grootte bereikt, verandert hij van richting om het oppervlak te bereiken en een plat, bladvormig deeltje los te maken. Dit heet ook delaminatieslijtage of, als het deeltje relatief groot is, spalling. Wanneer normale belasting gecombineerd wordt met glijden, verplaatst de locatie van maximale afschuifspanning naar het oppervlak en kunnen vermoeidheidskraken vanuit oppervlaktedefecten ontstaan.
Als alle slijtageprocessen wordt vermoeidheidsslijtage beïnvloed door een groot aantal variabelen. Om vermoeidheidsslijtage te verminderen, moeten externe en interne spanningsverhogers vermeden worden en een sterke interface tussen matrix en tweede-fase deeltjes gewaarborgd. Een verdere complicatie ontstaat bij warm bewerken, waar plotselinge verhitting resulteert in oppervlakte-uitdijning en generatie van spanningen tussen oppervlakte en bulk materiaal. Na contact induceert de afkoeling van het oppervlak weer spanningen. In combinatie met spanningen door belasting treedt thermische vermoeidheid op, resulterend in een mozaïek-achtig netwerk van kraken, crazing of vuurkraken genoemd. Vermoeidheid kan ook plotselinge catastrofale uitval van het gereedschap veroorzaken, zoals volledige uitval van walsen.
Tribochemische Slijtage
Bij tribochemische slijtage wordt het slijtageproces gedomineerd door chemische reacties in het contact en wordt het materiaal daarom verbruikt. Hier zijn de omgevingsomstandigheden in combinatie met mechanische contactmechanismen van groot belang. De chemische actie, zoals diffusie of oplossing, is geen slijtagemechanisme op zich, maar altijd in combinatie en interactie met andere slijtagemechanismen. Het is misschien correcter om te spreken over verschillende mechanische slijtagemechanismen en de chemische effecten te beschouwen als een additionele invloedparameter die de materiaaleigenschappen van het oppervlak in contact verandert.
Tribofilmvorming
De hoge lokale temperaturen en drukken verkregen in het oppervlaktecontact wanneer twee lichamen tegen elkaar glijden, resulteren in lokale schervervorming en breuk van de oppervlakken. De lokaal hoge temperaturen kunnen chemische reacties versnellen of de oppervlakken lokaal laten smelten en slijtage treedt op. Deze condities hoeven echter niet alleen destructief te zijn voor de oppervlakken, maar kunnen het mogelijk maken om tribofilms te vormen met nieuwe tribologische eigenschappen. Meestal worden tribofilms verdeeld in twee groepen: transformatietype tribofilm en depositietype tribofilm. Beide veranderen de oppervlaktetopografie, chemie en mechanische eigenschappen. Bij de vorming van het transformatietype tribofilm wordt transformatie van het oorspronkelijke oppervlak verkregen door plastische vervorming, fasetransformatie, diffusie, etc. zonder enige materiële overdracht. Integenstelling tot het depositietype tribofilm dat alleen verkregen wordt door materiële overdracht, dus door moleculen van het tegenoverliggende oppervlak, de omgeving of door slijtagedebris. Volgens de oppervlaktetopografie, chemische reactiviteit en adhesie kan de vorming van een tribofilm worden beïnvloed.
Smering
Smeermiddelen worden primair gebruikt om zowel wrijving (en vaak gevolglik trillingen) als slijtage te verlagen. Ze zijn middelen die tussen twee oppervlakken in relatieve beweging worden geïntroduceerd om wrijving te minimaliseren. Selectie en toepassing van smeermiddelen worden bepaald door de functies die ze verwacht worden te vervullen. De hoofd functies van smeermiddelen zijn:
- Wrijving controleren
- Slijtage controleren
- Temperatuur controleren
- Corrosie controleren
- Verontreinigingen verwijderen
- Een afdichting vormen (vet)
Vermindering van wrijving kan op twee verschillende mechanismen. Als het smeermiddel de vaste oppervlakken volledig scheidt, vindt de relatieve beweging plaats als een schering binnen het smeermiddel en is de wrijving dus te wijten aan de scherweerstand van het smeermiddel. Als het smeermiddel de oppervlakken niet volledig kan scheiden, kunnen de wrijvingskrachten worden verminderd wanneer glijden plaatsvindt tussen dunne, lage-wrijvingsfilms geadsorbeerd aan de oppervlakken. Lagere wrijving genereert ook minder warmte, wat resulteert in lagere temperatuur.
Reductie van slijtage wordt ook bereikt door de scheiding – volledig of deels – van de twee vaste oppervlakken. Slijtage wordt ook verminderd doordat het smeermiddel de temperatuur verlaagt, mogelijke slijtagepartikels wegvoert en verontreinigingen uit de omgeving voorkomt.
Smeermiddelresten kunnen problematisch zijn in verschillende productieprocessen. Bijvoorbeeld, resten overgedragen van het gereedschap op een staalplaat kunnen de lakverwerking van autocarrosseries verergeren. In sommige gevallen moeten milieuschadelijke detergenten worden gebruikt om de oppervlakken te reinigen. Het smeermiddel zelf kan ook ongeschikt zijn in gezondheids- en milieudoel.
Smeermiddelen kunnen vloeibaar of vast zijn, maar niet noodzakelijk een olie of vet. Bijvoorbeeld, ook metalen, oxiden, sulfiden, grafiet, enz. kunnen als smeermiddelen fungeren. De algemeen bekende typen:
- Vloeibare smeermiddelen – Vloeibare mineralen kunnen plain mineralen olie zijn, mineralen olie plus additief, of synthetische smeermiddelen
- Quasi-vaste smeermiddelen (Vet)
- Vaste smeermiddelen
Afhankelijk van een typische toepassingseis wordt een bepaald type smeermiddel gekozen.
Vloeibare Smeermiddelen
Vloeistoffen zijn over het algemeen te verkiezen als smeermiddelen omdat ze door hydraulische werking tussen bewegende delen kunnen worden getrokken. Behalve dat ze de delen gescheiden houden, fungeren ze ook als warmtevoerders. Bij selectie van een vloeibaar smeermiddel voor een gegeven toepassing is de primaire overweging normaal het effect van temperatuurverandering op de viscositeit van het smeermiddel, wat minimaal moet zijn. Vloeibare smeermiddelen zijn in het algemeen inert ten opzichte van metaaloppervlakken en andere componenten.
Moderne raffinagetechnologie heeft het mogelijk gemaakt om smeermiddelen van goede kwaliteit te produceren uit een grote verscheidenheid aan ruwe oliën. Een olieraffinaderij maakt alleen de basissmeeroliestocks van verschillende viscositeiten. Deze zijn ongeschikt voor direct verbruik. Daarom worden oliën gemengd om de juiste viscositeit te bereiken en additieven toegevoegd om andere kwaliteiten te verbeteren.
Synthetische vloeibare smeermiddelen kunnen worden gekenmerkt als olieachtige en neutrale vloeistoffen. Ze worden niet verkregen uit petroleum ruwe oliën. Maar ze hebben bijna vergelijkbare eigenschappen als petroleum smeermiddelen. Deze vinden toepassing in situaties waar petroleumoliën niet gebruikt kunnen worden. Sommige specifieke chemische klassen van synthetische smeermiddelen zijn di-esters, organo-fosfaatesters, silicone polymeren, enz.
Belangrijke smeermiddelkenmerken:
- Specifiek gewicht – Verhouding van het gewicht van een gegeven volume stof bij 15°C tot dat van water.
- Viscositeit – Maat voor de weerstand van de olie om te stromen. Hoe hoger de viscositeit, hoe groter de weerstand. Water is minder viskeus en stroomt vrij; melasse heeft hoge viscositeit en stroomt traag. Een ideale oliefilm op een lager hangt af van de selectie van olie met de juiste viscositeit om scheiding van twee metaaloppervlakken te handhaven.
- Snelheid en viscositeit – De snelheid van de journal en viscositeit zijn nauw verbonden bij het handhaven van een goede oliefilm in het lager. Hoe langzamer de journal snelheid, hoe hogere viscositeit (dikkere olie) vereist is. Naarmate journal snelheden toenemen, is een dunner, lagere viscositeit olie nodig.
- Lagerbelasting – De olie moet voldoende viscositeit hebben om een goede oliefilm te handhaven die de last ondersteunt. Technisch gedefinieerd als de kracht vereist om een vlak oppervlak van 1 cm² over een ander vlak oppervlak te bewegen met 1 cm/seconde, wanneer de twee oppervlakken gescheiden zijn door een laag vloeistof van 1 cm dikte. De eenheid van deze kracht is 'poise' en heet absolute viscositeit.
- Kinematische viscositeit – Verhouding van absolute viscositeit tot specifiek gewicht van de olie bij de temperatuur waar de viscositeit gemeten wordt. Eenheid: 'stokes'. Voor praktische doeleinden wordt viscositeit van petroleumoliën uitgedrukt in tijd in seconden die een gegeven hoeveelheid olie nodig heeft om door een standaard capillair buisje te stromen. Uitgedrukt als Saybolt universele seconden bij 40°C of 100°C.
- Viscositeitsindex (VI) – Uitdrukking van het effect van temperatuurverandering op de viscositeit van oliën. Deze verandering kan numeriek geëvalueerd worden en het resultaat wordt uitgedrukt als VI.
- Vloeipunt (Pour point) – Temperatuur waarop de olie nog vloeibaar blijft. Weerspiegelt het vermogen van de olie om bij lage temperaturen te werken.
- Vlam punt (Flash point) – Temperatuur waarop de olie voldoende dampen afgeeft die ontbrandbaar zijn. Weerspiegelt het vermogen om bij hogere temperaturen te werken zonder brandgevaar.
Zuiverings- en fabricageprocessen geven goede kwaliteiten aan smeeroliën. Toch kunnen ze niet direct gebruikt worden. Smeeroliën zijn vatbaar voor verontreiniging en ontbinding in de eisende werkomstandigheden. Daarom worden bepaalde chemische verbindingen en andere middelen, aangeduid als additieven, aan de oliën toegevoegd. Moderne smeermiddeladditieven kunnen meestal geclassificeerd worden als: (i) die ontworpen zijn om het smeermiddel in dienst te beschermen door achteruitgang te voorkomen, (ii) die het smeermiddel beschermen tegen schadelijke verbrandingsproducten van brandstof, en (iii) die bestaande fysische eigenschappen verbeteren of nieuwe kenmerken toevoegen.
Het gebruik van chemische additieven in smeermiddelen is zeer wijd. Ze worden gebruikt in de lichtste instrumenten en spindeloliën tot de dikste tandwielsmeermiddelen, automobiele smeermiddelen, snijoliën, en hydraulische vloeistoffen. Er zijn meer dan 50 kenmerken van basis smeeroliën die verbeterd kunnen worden door additieven. Over het algemeen moeten additieven de eigenschappen hebben: (i) oplosbaarheid in basis petroleum olie, (ii) onoplosbaarheid in en gebrek aan reactie met waterige oplossingen, (iii) geen donkere kleur aan de olie geven, (iv) lage vluchtigheid, (v) stabiel bij mengen, opslag en gebruik, en (vi) geen ongunstige geur geven.
Verschillende typen additieven met hun doeleinden:
- Antioxidant – verhoogt olie- en machinellevensduur, voorkomt oxidatie
- Corrosieremmer – beschermt tegen chemische aanval van legeringslagers en metaaloppervlakken
- Detergenten – voor schoonheid van gesmeerde oppervlakken
- Roestremmer – elimineert roestvorming bij aanwezigheid van water en vocht
- Vloeipuntverlager – verbetert vloeibaarheid bij lage temperaturen
- Viscositeitsindex verbeterer – verlaagt snelheid van viscositeitsverandering met temperatuur
- Antischuimmiddel – voorkomt stabiele schuimvorming
- Extreme druk (EP) middel – verbetert filmsterkte en lastdraagend vermogen
Er zijn meer dan 300 verschillende smeeroliën van industriële en automobiele typen. Normaal geclassificeerd als: (i) spindeloliën, (ii) tandwieloliën, (iii) algemene lageroliën, (iv) elektromotoroliën, (v) stoomcilinderoliën, (vi) turbineoliën, (vii) luchtcompressoroliën, (viii) koelkastcompressoroliën, (ix) hydraulische oliën, (x) snijoliën, (xi) automobiele oliën. Elk type heeft bepaalde kenmerken die het goed aangepast maken voor de gegeven toepassing.
Quasi-Vaste Smeermiddelen (Vet)
Smeervet is een halfvast smeermiddel. Het is meestal een minerale olie waaraan een speciale zeep wordt toegevoegd om een plastische mengsel te produceren. De zeep heet verdikkingsmiddel. Bepaalde additieven worden ook toegevoegd, zoals bij oliën, om speciale kenmerken te geven. Voordelen van vetten:
- Minder frequente toepassing nodig → besparing in smeermiddel- en onderhoudskosten
- Werkt als afdichting tegen intreding van stof en stof
- Druppelen en spatten vrijwel geëlimineerd
- Minder dure afdichtingen vereist voor vetgesmeerde lagers
- Vet zorgt voor enige smering zelfs wanneer een lager lang verwaarloosd wordt
- Door hechtende eigenschap van vet, kans op roestvorming aanzienlijk verminderd in lagers zelfs wanneer machine stilstaat
Primair componenten van vet: zepen en minerale oliën. Zepen kunnen afgeleid zijn van dierlijke of plantaardige vetten of vetzuren. Daarnaast zijn bepaalde additieven aanwezig. Soms worden vulstoffen toegevoegd voor speciale kenmerken.
Vetten worden geclassificeerd op basis van de zeepverbinding die in hun fabricage gebruikt wordt. De eigenschappen van vetten worden aanzienlijk beïnvloed door het type zeepverbinding. De volgende veelvoorkomende typen vet zijn: (i) calcium-gebaseerd vet, (ii) natrium-gebaseerd vet, (iii) lithium-gebaseerd vet, (iv) barium-gebaseerd vet.
- Calcium-base vet – Gladde, batterijachtige uitstraling. Hoog waterbestendig. Eetbare vetten zoals palmolie of katoenzaadolie gehydrateerde kalk worden gebruikt om zeep te maken. Vereist water als stabilisator. Kan geen temperatuur boven 80°C aan. Het breekt af in olie en zeep en scheidt. De gescheiden zeepdeeltjes worden hard en abrasief en veroorzaken schaving van lagers.
- Natrium-base vetten – Bruikbaar bij hogere temperaturen tot 120°C. Vezelachtige structuur. Laat hogere belasting op bal- en rolgers toe. Minder waterbestendig.
- Barium-base vet – Goed tot 175°C en hoger. Goede waterbestendigheid.
- Lithium-base vet – Geschikt voor hoge temperatuurtoepassingen en heeft uitstekende waterbestendige eigenschappen. Ook geschikt voor lage temperaturen.
Om zeer hoge temperaturen en belastingcondities aan te kunnen, worden speciale vetten gebruikt omdat zeep-gebaseerde vetten dergelijke condities niet aan kunnen. Dit zijn niet-zeep-gebaseerde vetten. Gemodificeerde bentoniet-klei en silica-gelen worden gebruikt met synthetische vloeistoffen. Sommige zeep-gebaseerde vetten worden gebruikt met synthetische vloeistoffen in plaats van minerale oliën. Net als bij oliën worden additieven aan vet toegevoegd voor speciale kenmerken. Veelvoorkomende additieven: antioxidanten, corrosieremmers, EP-middelen, roestremmers, hechtende additieven.
De twee meest vitale kenmerken van vet zijn consistentie en droppunt. Consistentie wordt uitgedrukt in getallen in tienden van millimeter. Standaard ASTM D217-52T testmethode wordt gebruikt om deze eigenschap te bepalen. Het heet penetratietest. Het National Lubricating Grease Institute (NLGI) VS heeft vet geclassificeerd in verschillende klassen gebaseerd op hun penetratiewaarden uit bovenstaande test. Droppunt is gedefinieerd als de temperatuur waarop vet van quasi-vast naar een vloeibare toestand overgaat onder voorgeschreven testcondities. ASTM D566-42 test wordt gebruikt om droppunt te bepalen. Dit wordt gebruikt als kwalitatieve indicator van hittebestendigheid.
Vaste Smeermiddelen
Vaste smeermiddelen zijn dunne films van een vast stof tussen twee wrijvende oppervlakken geplaatst om wrijving en slijtage te verminderen. De behoefte aan vaste smeermiddelen is snel gegroeid met technologische vooruitgang. Vaste smeermiddelen hebben de kenmerken: lage schersterkte, lage hardheid, hoge adhesie aan substratafmateriaal, continuïteit, zelfherstellend vermogen (de film hervormt zich onmiddellijk als gebroken), vrij van abrasieve verontreinigingen, thermische stabiliteit, chemische inertheid. Verschillende anorganische verbindingen zoals grafiet, molybdeen-disulphide, tungsten-disulphide, boor-nitride, en organische verbindingen zoals aluminium, zink, natrium, lithium stearaten en wassen worden gebruikt als vaste smeermiddelen. Vaste smeermiddelen hebben brede toepassing gevonden waar conventionele petroleumoliën faalden bij extreme werkomstandigheden.
Productieproces
- Horizontale freesmachines: Basis en het juiste model kiezen
- Wrijflassen: Technieken, Voordelen en Toepassingen
- Werking van Wrijflassen: Professionele Gids
- Millimetergolf-technologie Begrijpen: Fundamenten, Voortplanting en Real‑World Toepassingen
- Essentiële PCB lay-out ontwerp: De fundamenten onder de knie krijgen
- Polyurethaan wrijvingscoëfficiënt begrijpen voor optimaal ontwerp
- Wrijvingsboren Uitgelegd: Warmte-gegenereerd Snijden Voor Snellere, Schonere Gaten
- Gesinterd Wrijvingsmateriaal: Definitie, Voordelen en Industriële Toepassingen
- Remklepper uitgelegd: werking & onderhoudstips voor tractoren
- Pompen begrijpen: Fundamenten en toepassingen
- Java Applets: Basisprincipes en belangrijkste verschillen