



Lasersnijden & buigen vs. lassen: Wat is kosteneffectiever voor plaatmetaalfabricage?
Custom behuizingen of beugels worden traditioneel gemonteerd door lassen, maar evolutie in plaatmetaaltechnologieën nodigen uit om deze conventie opnieuw te bekijken.
In veel gevallen levert de combinatie van lasersnijden met CNC-gecontroleerd buigen vergelijkbare structurele integriteit op terwijl de totale kosten worden verlaagd. De sleutel is het identificeren wanneer deze aanpak echt betaalt.
Deze gids ontleedt de echte kostencontrasten, identificeert de deelfamilies die het meest profiteren, en schetst hoe je de beste fabricageroute evalueert voordat je productie start.
Waarom meerfabrikanten traditionele gelaste assemblages heroverwegen
Voor alles wat gecompliceerder is dan een platte beugel, zijn gelaste assemblages decennialang de go-to geweest. Twee convergerende trends duwen ingenieurs echter om te heroverwegen.
Stijgende fabricage-arbeidskosten
Lassen is een hooggeschoolde discipline. Het werven en behouden van expert-lassers is de afgelopen decennium duurder geworden, en die trend versnelt alleen.
Gelaste fabricage vereist ook fixture set-up, na-lassen slijpen en meerdere inspecties voordat een deel de winkel kan verlaten. Deze verborgen stappen verhogen de eindprijs ver boven de initiële offerte.
Voortgang in lasersnij- en buigtechnologie
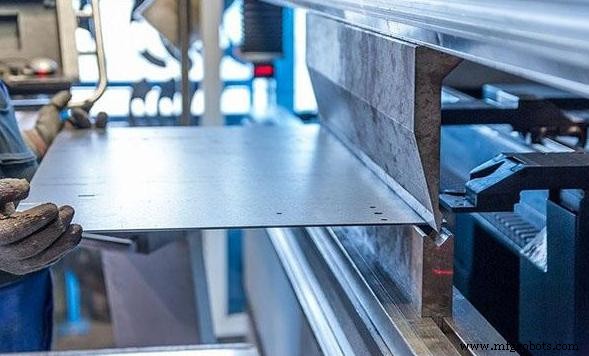
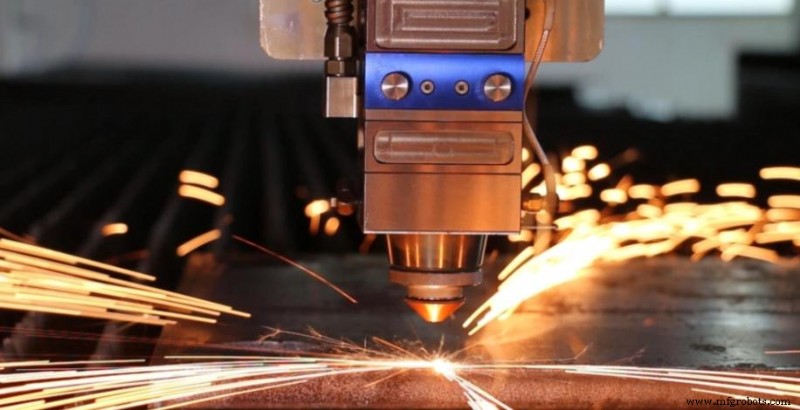
Moderne fiber-lasersystemen kunnen ingewikkelde geometrieën met strakke toleranties snijden met ongekende snelheden. Tegelijkertijd leveren CNC persbukken uniforme buigingen met minimale operator-input.
De synergie van deze tools vergroot het bereik van geometrieën die zonder een enkele letsel geproduceerd kunnen worden en tegen een competitieve prijs.
Lasersnijden + buigen vs. gelaste assemblages: Waar de kosten echt vandaan komen
Om eerlijk te vergelijken, helpt het om te traceren waar elke methode kosten oploopt.
Kostendrijvers van een gelaste assemblage
- Meerdere componenten: Elk apart stuk moet gesneden, ontgrat en gefixeerd worden voordat lassen kan beginnen.
- Lassarbeid: De grootste enkele kostendrijver, omvattend geschoolde tijd, verbruiksmaterialen en procesoverzicht.
- Oppervlakteafwerking: Lassen verlaten de tafel zelden schoon; slijpen, schuren en coaten voegen tijd en kosten toe.
- Assemblagecomplexiteit: Meer verbindingen betekent meer kansen op misalignement, dimensionale drift en herwerk.
Kostendrijvers van een gebogen plaatmetaaldeel
- Materiaalbenutting: Een enkel plat blank wordt gesneden en gevormd tot vorm, wat afval en afsnijden reduceert.
- Lasersnijservicekosten: Voorspelbaar en competitief, vooral voor herhaalde orders met stabiele ontwerpen.
- Buigoperaties: CNC-gecontroleerde persbukken bieden consistente cycletijden en verminderen opstellingsvariabiliteit.
- Toolingoverwegingen: Meeste buigingen worden afgehandeld met standaardtooling; ongewone profielen kunnen custom dies vereisen.
Hier is een snelle vergelijking over sleutelkostenfactoren:
Vergelijkingstabel
Kostenfactor | Lasergesneden & Gebogen Deel | Gelaste Assemblage
Aantal Componenten | Lager | Hoger
Assemblage-arbeid | Minimaal | Significant
Laskosten | Geen | Vereist
Oppervlakteafwerking | Beperkt | Vaak Vereist
Inspectie-inspanning | Lager | Hoger
Herwerkrisico | Lager | Hoger
Wanneer geometrie het toestaat, levert het reduceren van het aantal onderdelen meer besparingen op dan het puur optimaliseren van het lasproces.
Welke delen zijn beter geschikt voor buigen in plaats van lassen?
Delen die het meest profiteren van lasersnijden en buigen
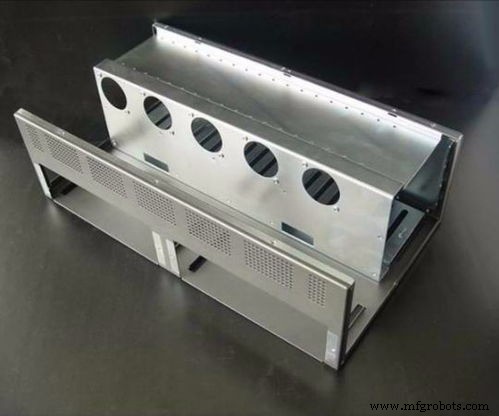
- Elektrische behuizingen en controle dozen: Doos-achtige ontwerpen met uniforme wanden en flenzen zijn ideaal voor multi-bug vormgeving vanuit een enkel blank.
- Apparatuurbekledingen en kabinetten: Hun uniforme vorm kan geproduceerd worden met een minimaal aantal verbindingen.
- Montagebeugels en behuizingen: Vaak simpel genoeg dat lassen kosten toevoegt zonder structureel voordeel.
Deze deeltypes delen een geometrie die geproduceerd kan worden vanuit plat plaatmetaal door een reeks rechte buigingen, wat assemblage elimineert of reduceert.
Ontwerpkenmerken die buigen begunstigen
- Rechte buigingen: Vermijd kurkjes of samengestelde buigingen om vormgeving eenvoudig te houden.
- Consistente buigradii: Uniforme radii verminderen toolingaanpassingen tijdens de run.
- Matige materiaaldikte: Meeste setups werken best in het 0,5-6 mm bereik.
- Toegankelijke buiglocaties: Features die de persbuk die kan bereiken zonder interferentie van aangrenzende geometrie.
Situaties waar lassen de betere keuze blijft
- Zeer dikke materialen waar buigkracht onpraktisch wordt.
- Grote structurele frames ontworpen om zware lasten te dragen.
- Complexe 3D geometrieën die niet uitgevouwen kunnen worden vanuit een plat blank.
- High-load toepassingen waar letselversterking structureel noodzakelijk is.
Boven kosten: Productieprestaties vergelijken
Kosten zijn vitaal, maar doorlooptijd en kwaliteitsconsistentie bepalen vaak of een project op schema blijft.
Doorlooptijd en productie-efficiëntie
- Lasersnijden + buigen: Minder processtappen betekent minder tijd tussen operaties, kortere wachttijden en snellere prototyping iteraties.
- Lassen: Elke verbinding voegt tijd toe voor fixture voorbereiding, boogontsteking en na-lassen afwerking.
Voor producten die geproduceerd kunnen worden vanuit een enkel plaat, verkort buigen typisch de productiecyclus door meerdere assemblagestappen te elimineren.
Kwaliteitsconsistentie en herhaalbaarheid
- Lasersnijden + buigen: CNC-controle levert herhaalbare toolpaden; buiglocaties zijn programma-gedreven, wat operatorvariatie reduceert.
- Lassen: Warmteinvoer kan nabijgelegen features vervormen, en dimensionale variatie hangt zwaar af van operatorvaardigheid en procescontrole.
Beide methoden kunnen high-quality delen produceren wanneer goed gemanaged, maar gebogen delen bieden doorgaans meer voorspelbare dimensionale consistentie bij hogere volumes.
Gebruik de onderstaande tabel om snel te beoordelen welke productiebenadering het beste past bij je deeltekening en toepassingsbehoeftes.
Ontwerpkenmerk | Lasersnijden & Buigen | Lassen Gepréfereerd
Dun tot Medium Plaatmetaal | ✅ |
Meerdere Flenzen | ✅ |
Eenvoudige Doosstructuren | ✅ |
Dikke Plaatconstructie | | ✅
Structurele Frames | | ✅
Hoge Last Eisen | | ✅
Hoe ingenieurs beslissen welke optie de beste waarde levert
Engineering teams wegen drie kerndimensies:
- Geometrie: Kan het deel uitgevouwen worden vanuit een plat blank en gevormd met standaard buigingen? Zo ja, buigen is haalbaar.
- Structurele eisen: Heeft de toepassing letselversterking nodig, of zal een gebogen flens volstaan?
- Economie: Wanneer arbeid, inspectie, herwerk en doorlooptijd meegerekend worden, welke methode komt bovendrijven over de volledige productierun?
In custom plaatmetaalprojecten is het goedkoopste materiaal niet altijd de laagste kostenkeuze; ontwerpbeslissingen die processen stroomlijnen, arbeid verminderen en kwaliteitsrisico's minimaliseren, leveren de grootste besparingen.
De slimme keuze maken voor je volgende fabricageproject
Kiezen tussen lasersnijden met buigen en gelaste assemblages is niet altijd voor de hand liggend, maar vroegtijdig vragen "kan dit gebogen worden in plaats van gelast?" kan significant tijd en kosten downstream besparen.
Voor veel behuizingen, bekledingen, beugels en huizen is een zorgvuldig ontworpen gebogen deel goedkoper, sneller en dimensioneler consistenter dan een gelaste assemblage.
Dat gezegd, het volledig elimineren van lassen is niet altijd nodig. Het meest economische ontwerp combineert vaak lasersnijden, buigen en een paar strategisch geplaatste lassen, onnodige verbindingen verkleind om besparingen te realiseren.
JTR biedt lasersnijservice, precisie plaatmetaalbuigen en gelaste fabricage onder één dak, en collaboreert met engineering teams om deze trade-offs te evalueren. Als je door een ontwerp werkt en een duidelijke beoordeling wilt van welke aanpak zinvol is voor je project, neem contact met ons op om je behoeften te bespreken.
Industriële technologie
- Alternatorherwikkeling: Waarom Het Belangrijk Is & Wanneer U Reparaties Moet Plannen
- Facilitaire Efficiëntie Maximeren: Hoe CMMS-software Waarde Beschermt en Kosten Verlaagt
- CNC-bewerking vs. Drukgieterij: Het optimale proces voor uw onderdelen selecteren
- Stap-voor-stap Handleiding: UK BS1363 3-pins Stekker Veilig Bedraden
- PCB Basis voor Beginners: Uitgebreide Inleiding
- Betrouwbaarheid garanderen: De cruciale rol van lektestdichtingen in productveiligheid
- Data-gestuurde Supply Chains: De Logistiek van Morgen Aandrijven
- LED Sequencer Bouwen met 555 Timer & 4017 Teller – Frequentiedeling & Debounce
- Top 5 precisie CNC machining technieken die u moet kennen
- Winst Maximaliseren met PECO's Energie-Incentive Programma's
- Assetbeheer boosten: Hoe CMMS-software voorraadtracking stroomlijnt