



Metaalgieten onthuld: Vier kernmethoden & ontwerpessenties
Metaalgieten heeft zich ontwikkeld van oude zwaardesmeden tot de ruggengraat van moderne high-performance componenten, wat alles aandrijft van windturbines tot luchtvaartonderdelen. Voor ingenieurs is het meesteren van de nuances van elke gietroute – en de ontwerperegels die erbij horen – de sleutel tot het leveren van robuuste, kosteneffectieve oplossingen door de hele supply chain.
Wat is metaalgieten?
In de kern is metaalgieten de kunst van gesmolten metaal gieten in een precies ontworpen vorm die de uiteindelijke vorm van het deel definieert. Terwijl het metaal afkoelt en solidificeert, neemt het de geometrie van de vorm aan, wat een near-net-shape component oplevert dat klaar is voor downstream verwerking.
Hoewel gieten opmerkelijke veelzijdigheid biedt, komt het met strikte ingenieursbeperkingen. Alle legeringen krimpen tijdens solidificatie, typisch 0,3%-1% afhankelijk van het metaal. Ingenieurs moeten deze krimpsnelheden van tevoren berekenen en ze in het gereedschaponsontwerp verwerken om dimensionale nauwkeurigheid te behouden.
Stap-voor-stap: Het kernmetaalgietproces
Ongeacht de specifieke variant, volgt elke gietoperatie een gemeenschappelijke workflow. Hieronder de canonieke volgorde die de meeste gieterijen hanteren.
Stap 1: Modelaanmaak
Een model – een getrouwe replica van het gewenste deel – vormt de basis voor de vormholte. Modellen kunnen permanent zijn (staal of aluminium) voor hoge volumes of flexibel (was, hout of plastic) voor low-run of prototype werk.
Stap 2: Kernfabricatie
Voor holle of interne geometrieën wordt een kern in de vormholte geplaatst. De kern kan offerbaar zijn (leem, keramisch) of permanent (metaal), en zijn vorm definieert de holtes in de finale gieting.
Stap 3: Vormconstructie
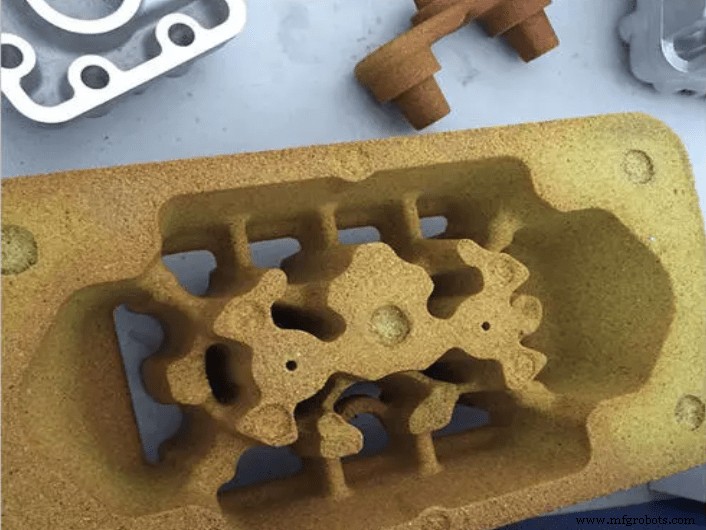
Vormfabricatie is afgestemd op volume en deeleisen. High-volume runs gebruiken CNC-gefrezen tool steel dies, terwijl low-volume of prototype delen vertrouwen op zandvormen gepakt rond het model.
Stap 4: Metaalgieten
Metaal wordt verhitte tot een volledig vloeibare toestand en in de vorm geïntroduceerd. De vulmethode – zwaartekracht, druk of centrifugaal – dicteert de dichtheid, oppervlakteafwerking en dimensionale getrouwheid van het deel.
Stap 5: Deelextractie
Zodra het metaal gesolidificeerd is, wordt het deel verwijderd. Zandvormen zijn single-use en moeten vernietigd worden; staaldies worden geopend om het deel vrij te geven en voor de volgende cyclus te resetten.
Stap 6: Na-bewerking
Gietingen komen zelden klaar voor assemblage. Typische na-bewerkingsstappen zijn gratverwijdering, warmtebehandeling en CNC-bewerking om strakke toleranties en oppervlaktespecificaties te halen.
De vier belangrijkste metaalgietprocessen
Hoewel er tientallen gespecialiseerde gietmethoden bestaan, domineren vier de industriële productie.
1. Drukgieten (Die Casting)
Drukgieten gebruikt duurzame tool steel vormen en high-pressure injectie om complexe, near-net-shape delen te produceren met strakke toleranties (±0,05 mm) en superieure oppervlakteafwerking. Hoewel de upfront toolingkosten hoog zijn, excelleert de methode voor high-volume, lichtgewicht structuren in aluminium en magnesium.
2. Zwaartekrachgieten (Permanente vorm)
Zwaartekrachgieten gebruikt herbruikbare metalen tooling (meestal gietijzer) en vertrouwt op natuurlijke zwaartekracht om de holte te vullen. Het metaal wordt voorverhit om vroege solidificatie te voorkomen. Het balanceert de precisie van drukgieten met lagere toolingkosten, wat het geschikt maakt voor medium-volume productie.
3. Verloren wasgieten (Investment Casting)
Verloren wasgieten begint met een was- of harsmodel dat in keramisch gecoat wordt. Na het uitbranden van de was, vult gesmolten metaal de keramische schil. Het proces levert hoge dimensionale nauwkeurigheid (±0,1 mm) en uitstekende oppervlaktekwaliteit, ideaal voor luchtvaart en high-performance componenten.
4. Zandgieten (Sand Casting)
Zandgieten is de meest economische route, met zand gemengd met bindmiddelen (klei of chemisch). Het kan extreme grote delen en complexe geometrieën accommoderen maar biedt typisch lagere dimensionele precisie (±0,5 mm). De methode blijft essentieel voor low-volume of prototype productie.
Voor- & nadelen: Waarom metaalgieten kiezen?
Belangrijkste voordelen
- Large-scale capaciteit: gegoten componenten kunnen de groottelimieten van CNC of smeden overschrijden.
- Dikwandige geometrieën: gegoten delen kunnen structurele integriteit behouden zonder delaminatie.
- Monolithische consolidatie: één-stuks gietingen elimineren kostbare lassen of bouten.
- Tribologische prestaties: gegoten metalen bieden uitstekende lagerkwaliteiten voor zware-last toepassingen.
- Lichtlegeringscompatibiliteit: aluminium- en magnesiumgietingen verlagen gewicht zonder in te boeten op sterkte.
- Materiaalveelzijdigheid: een enkele gieterij kan zowel ferrose als non-ferrose legeringen verwerken.
Kernbeperkingen
- Defectgevoeligheid: porositeit, krimpholtes en slaginclusies vereisen waakzame kwaliteitscontrole.
- Dimensionale tolerantie: typisch minder precies dan subtractieve CNC-bewerking.
- Arbeidsintensiteit: traditioneel zandgieten vereist substantiële handmatige arbeid.
- Hoge productieminima: drukgiet- en permanente vormtooling vereisen grote bestelhoeveelheden.
Overige geavanceerde gietvariaties
Naast de vier hoofmethoden adresseren gespecialiseerde processen zoals leemvormen, shell molding, centrifugaal gieten en continu gieten niche eisen – bijv. high-speed cylindrische delen of rauwe molenvoorraad productie.
FAQ
V1: Hoe verschilt zandgieten van drukgieten?
A1: Zandgieten gebruikt een eenmalige zandvorm en is kosteneffectief voor lage volumes en grote delen. Drukgieten gebruikt duurzame staaldies, injecteert metaal onder hoge druk voor strakke toleranties en snelle cycletijden – ideaal voor high-volume runs.
V2: Wanneer zou smeden of CNC-bewerking vorgezogen worden boven gieten?
A2: Kies smeden als maximale structurele integriteit en impactweerstand nodig zijn; kies CNC-bewerking voor strakke toleranties, scherpe features of low-volume productie. Kies gieten wanneer complexe interne holtes, monolithische consolidatie of dikwandige geometrie vereist zijn.
Gerelateerde artikelen
Industriële technologie
- Industriële automatisering-mythes ontkracht: feiten van fictie scheiden
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- Schaarvlak vs. Vlak: Snijgereedschappoppervlakken Begrijpen voor Optimale Bewerking
- Heeft uw productiebedrijf een overtuigende unieke verkooppropositie (USP)?
- China bouwt 13x hetere 'Kunstmatige Zon' – sprong naar schone fusie-energie
- Luidspreker Frequentieweide (Crossover) Bouwen: Typen, Schema & Stappen
- Zorg dat uw bedrijf klaar is voor supply chain compliance-alarmen
- Valley Popcorn's kwaliteitscertificering opent nieuwe marktkansen
- Top 7 Printplaat-vacatures bij WellPCB – Solliciteer Vandaag
- Top 5 Cybersecurity-vragen die Fabrikanten Stellen over Overheidscompliance
- Plasmabooglassen Uitgelegd: Proces, Hulpmiddelen, Toepassingen & Voordelen