



G41 & G42 op CNC-draaibanken beheersen: Praktische gids voor nauwkeurige toolcompensatie
Nauwkeurig bewerken van complexe profielen op een CNC-draaibank vereist aandacht voor de echte geometrie van het snijgereedschap. Draaiplaten zijn gebouwd met een eindige neusradius om sterkte en levensduur te vergroten, geen perfect punt. Het negeren van deze realiteit leidt tot dimensionale onnauwkeurigheden op kegels, faseringen en bogen wanneer de controller een imaginair gereedschappunt veronderstelt.
De oplossing ligt in de snijgereedschapscompensatiecodes, G41 en G42. Hoewel vaak gekoppeld aan frezen, zijn deze codes even essentieel voor profileren en contouren op draaibanken. Deze gids levert een duidelijke, technische walkthrough van het toepassen van G41/G42, het bouwen van een betrouwbare workflow en het vermijden van de fouten die goede delen tot schroot maken.
Wat zijn G41 en G42 G-codes?
In CNC-draaien instrueren G41 en G42 de controller om de toolpath automatisch te offsetten, compenserend voor de toolneusradius. De controller verschuift het gereedschap loodrecht op de bewegingsrichting met de radiuswaarde opgeslagen in de machine-offsettabel.
- G41 (Snijgereedschapscompensatie Links): Toegepast wanneer het gereedschap naar de linker kant van de geprogrammeerde deelcontour beweegt, kijkend in de richting van de gereedschapsbeweging.
- G42 (Snijgereedschapscompensatie Rechts): Toegepast wanneer het gereedschap naar de rechter kant van de geprogrammeerde deelcontour beweegt, relatief aan de richting van de gereedschapsbeweging.
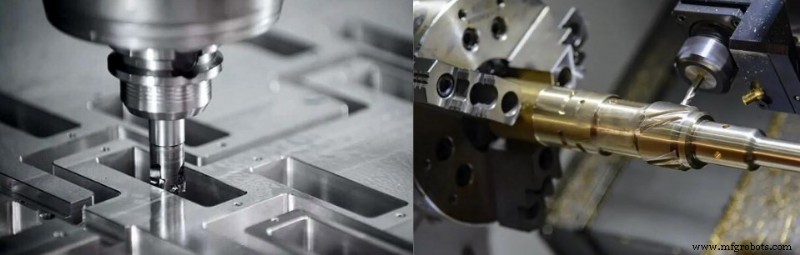
Wanneer radiuscompensatie gebruiken in CNC-draaibanken
Radiuscompensatie is onnodig voor simpele, rechte sneden – zoals platte cilinderdraaiing of vlak faceren – omdat de toolradius parallelle oppervlakken niet wijzigt. Maar voor de volgende operaties zijn G41 en G42 essentieel:
- Bewerken van complexe externe of interne contouren waar nauwkeurige hoek- of gebogen dimensies vereist zijn.
- Afwerkpasses om nauwkeurige vormtolerantie en oppervlakteafwerking te garanderen.
- Programma's standaardiseren zodat ze onafhankelijk blijven van kleine gereedschapswijzigingen of formaatveranderingen.
Snelle vergelijking: G41 vs. G42 in draaioperaties
De selectie van de code hangt af van touretlayout (voor of achter) en de richting waarin het gereedschap beweegt. Uitgaande van een standaard achter-touret opstelling, breekt de toepassing meestal als volgt:
G-Code Richtning Relatief aan Tool Pad Typische Draaiapplicatie
G41 Linkerkant van het pad Interne draaiing, booroperaties, en faceren van de linkerkant
G42 Rechterkant van het pad Externe draaiing (OD) en profileren van rechts naar links
Stap-voor-stap workflow: Hoe G41 en G42 te implementeren
Het implementeren van snijgereedschapscompensatie vereist een gecoördineerde inspanning tussen het geschreven programma en de waarden opgeslagen in de fysieke machinecontroller. Volg deze vier operationele stappen:
Stap 1: Definieer de toolneusradius in de offsettabel
Voordat je het programma uitvoert, voer de exacte neusradius van de plaat in de machine-tool offsettabel in. Bijvoorbeeld, met een standaard draaigereedschap op Tool 1, noteer een radius van 0,4 mm of 0,8 mm in het geometrie-offsetveld, en stel de tool-oriëntatiecode in om de puntterichting aan te duiden.
Stap 2: Bepaal de juiste compensatierichting
Onderzoek de toolpath om te beslissen welke code te gebruiken. Voor een conventionele rechts-naar-links snede naar de span toe:
- Gebruik G42 voor externe draaiing omdat het gereedschap rechts van het oppervlak blijft.
- Gebruik G41 voor interne draaiing of boren omdat het gereedschap links van het interne oppervlak blijft.
Stap 3: Activeer compensatie met een lineaire beweging
Activeer G41 of G42 alleen tijdens een lineaire feed-beweging – dit is de opstartblok. De machine vereist een fysieke beweging om de offset soepel toe te passen, dus activeer nooit compensatie terwijl het gereedschap in het werkstuk zit.
Stap 4: Annuleer compensatie met G40
Na voltooiing van de snede, annuleer de compensatie met G40. Dit schakelt de offsetlogica uit en keert de controller terug naar het nominale coördinatensysteem.
Veelvoorkomende fouten die te vermijden zijn met snijgereedschapscompensatie
Fouten in toolcompensatie kunnen leiden tot catastrofale machinecrashes of dimensionaal schroot. Let goed op deze veelvoorkomende issues:
- De radiuswaarde weglaten in de controller: Als de machine offsettabel de radius als nul opslaat, zal de controller geen compensatie berekenen, wat G41 of G42 effectloos maakt.
- Compensatie activeren op snelle bewegingen: Compensatie aanzetten tijdens een snelle beweging veroorzaakt onvoorspelbaar machinegedrag omdat de controller probeert de offset te berekenen tijdens het bewegen met maximale snelheid, vaak leidend tot een crash.
- Compensatie actief laten: Vergeten G40 te gebruiken om de code te annuleren kan ertoe leiden dat het gereedschap in onverwachte richtingen beweegt tijdens retractie of toolwissels.
- G41 en G42 omkeren: Het gebruik van de verkeerde richtingscode zal ertoe leiden dat het gereedschap een extra radius in het deel snijdt of de beoogde dimensie volledig mist.
Praktische inzichten voor industriële draaibanken
Bij het werken met of trainen op gespecialiseerde apparatuur zoals de SC-CNC serie draaibanken, is het programmeerproces intuïtief. Deze controllers ondersteunen G41/G42 natively en bieden preset compensatieparameters, wat leerlingen in staat stelt real-time coördinataanpassingen te zien zonder te worstelen met complexe instellingen. Deze codes meesteren garandeert consistente, nauwkeurige delen over gevarieerde productieopstellingen.
FAQ
V1: Waarom snijdt mijn CNC-draaibank onjuiste hoeken als ik G41 of G42 niet gebruik?
A1: Zonder compensatie berekent de controller de toolpath op basis van een enkel punt waar de toolgeometrie snijt. Omdat de fysieke gereedschappunt een radius heeft, verschuift het daadwerkelijke contactpunt tijdens kegels of radii, wat extra materiaal achterlaat of te diep snijdt.
V2: Kan ik G41 of G42 activeren terwijl het gereedschap stilstaat?
A2: Nee. CNC-controllers vereisen een fysieke beweegcommando om de compensatievector toe te passen. Je moet de compensatiecode in combinatie met een lineaire coördinatenbeweging programmeren om de machine ruimte te geven om de offset veilig te berekenen.
V3: Wat gebeurt er als ik vergeet G40 te programmeren aan het einde van een snede?
A3: Als je de annuleringsstap overslaat, blijft de machine in compensatiemodus. Wanneer het gereedschap naar een veilige positie beweegt of retracteert voor een toolwissel, volgt het een offsetpad, wat onverwachte gereedschapsbeweging of een fysieke botsing met het werkstuk of machinecomponenten kan veroorzaken.
Industriële technologie
- De Juiste Bedrading en Kabeltypen Kiezen voor Veilige Interne Installaties
- AI Inzetten voor Sterkere Bedrijfscyberbeveiliging
- Shore Hardheid Ontrafeld: Complete Gids voor Ingenieurs & Ontwerpers
- Top 50 Logistiek Podcasts: Experts over Supply Chain, Inkoop & Transport
- Ontdek Schaalbare Industriële Ethernet om Industrie 4.0 te Versnellen – Webinar
- Dynamic Machining: Betrouwbare experts in CNC-metaalbewerking
- E-commerce groei dwingt vastgoedeigenaren tot modernisering van postkamers
- Nieuwe Brain-Computer Interface Laat Gelamde Gebruikers Tabletapparaten Besturen Met Gedachten
- Snelle PCB-Assemblage: Time-to-Market Verkorten voor Concurrentievoordeel
- Zelf een RF-detector bouwen: Eenvoudige gids voor het opsporen van verborgen radiosignalen
- STMicroelectronics Onthult Duurzame MEMS Sensoren voor Industriële IoT