



Laserbundelbewerking: Onderdelen, Principes, Toepassingen en Beperkingen
In dit artikel leert u wat laserbundelbewerking is, hoe het werkt, de onderdelen, werkprincipe met diagram. Ook de voordelen en nadelen van laserbundelbewerking.
Inleiding
Wat is laserbundelbewerking?
Laserbundelbewerking is een niet-conventioneel bewerkingsproces waarbij een laserbundel op het werkstuk wordt gericht voor bewerking. Dit proces gebruikt thermische energie om metaal van metallische of niet-metallische oppervlakken te verwijderen.
De laser is elektromagnetische straling. Het produceert monochromatisch licht in de vorm van een bijna gecollimeerde bundel die optisch kan worden gefocust op zeer kleine vlekken van minder dan 0,002 mm diameter.
Het woord LASER staat voor Light Amplification by Stimulated Emission of Radiation (Lichtversterking door Gestimuleerde Emissie van Straling).
Werkprincipe van Laserbundelbewerking
Laten we aannemen dat de atomen van een medium (bijvoorbeeld een robijnkristalstaf) in de grondtoestand zijn. Wanneer een kwantum energie van een lichtbron op dit medium valt, veroorzaakt dit absorptie van straling door de atomen van het medium.
Hierdoor springt een elektronen van de atomen naar een hoger energieniveau.
De atomen in het hogere energieniveau worden gezegd in een geëxciteerde toestand te verkeren. Het atoom in een geëxciteerde toestand begint onmiddellijk spontaan te dalen naar de metastabiele (tussenliggende) toestand.
Vanaf de metastabiele toestand emitteert het atoom een foton willekeurig voordat het terugvalt naar het oorspronkelijke energieniveau. Deze straling van fotonen heet spontane emissie, wat extreem snel is.
In de aanwezigheid van licht van de juiste frequentie treedt echter gestimuleerde emissie op in het hogere energieniveau; de atomen beginnen te emitteren en er ontstaat een kettingreactie waardoor meer atomen emitteren en de hele lawine samen naar beneden valt. Dit heet de laseractie.
Lees ook: Straalstraalbewerking: Onderdelen, Werking, Voordelen & Meer
Onderdelen van Lasercircuit
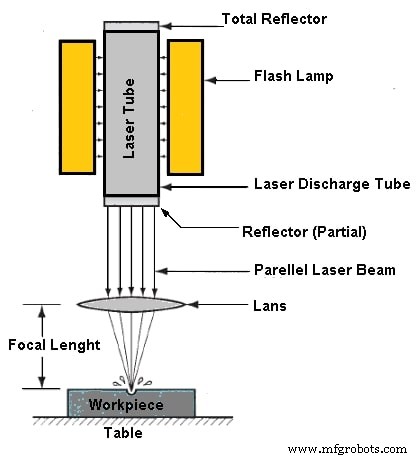
Volgende zijn de hoofdonderdelen van laserbundelbewerking:
- Een paar spiegels
- Een energiebron
- Een optische versterker.
Deze versterker heet de laser. Aan deze basisdelen moeten een regelsysteem en een koelsysteem worden toegevoegd. Het belangrijkste onderdeel van het laserapparaat is het laserkristal. Het meest gebruikte laserkristal is een kunstmatige Robijn bestaande uit aluminiumoxide waarin 0,05% chroom is geïntroduceerd.
De kristalstaven zijn meestal rond en de eindoppervlakken zijn door spiegels reflecterend gemaakt. Het lasermateriaal heeft een energiebron nodig, een pomp. Dit kan een flitslamp zijn gevuld met xenon, argon of krypton gas. De lamp wordt dicht bij de versterker of kristalstaaf in een hoog reflecterende cylinder geplaatst, die het licht van de flitslamp in de staaf leidt, zodat zoveel mogelijk energie door het lasermateriaal kan worden geabsorbeerd.
De chroomatomen in de robijn worden zo naar hoge energieniveaus geëxciteerd. Het geëxciteerde atoom emitteert energie (fotonen) na terugkeer naar zijn normale toestand. Op deze manier wordt zeer hoge energie in korte pulsen verkregen. De robijnstaaf wordt minder effectief bij hoge temperaturen, daarom wordt deze continu gekoeld met water, lucht of vloeibare stikstof.
Werking van Laserbundelbewerking
In werking wordt het te snijden werkstuk op de aluminium werktafel geplaatst (die weerstand biedt tegen insnijding door de laserbundel).
De laserkop wordt over het werkstuk bewogen en een operator inspecteert de snijvisueel terwijl de bedieningspaneel handmatig wordt aangepast.
Het werkelijke profiel wordt verkregen via een gekoppeld mechanisme, gemaakt om de meestertekening of het werkelijke profiel na te bootsen, geplaatst op een nabijgelegen bank.
De laser in korte pulsen heeft een vermogensuitgang van bijna 10 kW/cm² van de bundeldwarsdoorsnede.
Door een laserbundel te focussen op een vlek van 1/100 vierkante mm, kan de bundel in een korte flits geconcentreerd worden tot een vermogensdichtheid van 100.000 kW/cm² en een energie van enkele joules gedurende een minute fractie van een seconde.
Voor bewerking zijn korte pulsen van zeg 100 joules energie vereist.
De laser kan dus voldoende warmte leveren om elk bekend materiaal te smelten en te verdampen.
Het mechanisme waarmee een laserbundel materiaal van het bewerkte oppervlak verwijdert, omvat een mengeling van smelt- en verdampingsprocessen.
Bij sommige materialen is het mechanisme zuivere verdamping.
Bewerkingssnelheid
De laser kan gebruikt worden voor snijden alsook boren. De materiaalverwijderingssnelheid bij LBM is vergelijkbaar laag en van de orde van 4000 mm³/uur.
De snijsnelheid volgt uit de volgende relatie:
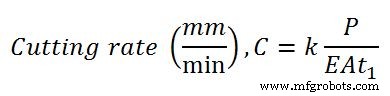
Waarbij:
| P = Laservermogen incident op het oppervlak, W |
| E = Verdampingsenergie van het materiaal, W/mm (mm²) |
| A = Oppervlakte van de laserbundel in het brandpunt, (mm²) |
| t1 = Dikte van het materiaal, mm |
| k = constante, kenmerkend voor het materiaal en de conversie-efficiëntie van laserenergie naar het materiaal, mm/min. |
De benaderde energie, E, nodig om een volume metaal tot zijn verdampingspunt te brengen, wordt gegeven door:
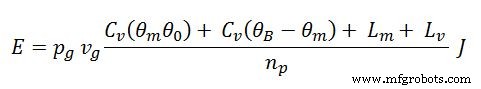
Waarbij:
| Pg = Dichtheid van materiaal, kg/m³ |
| Vg = Te verdampen volume, m³ |
| Cp = Specifieke warmte, cal/kg K |
| θm = Smeltpunt, K |
| θb = Kookpunt, K |
| θ0 = Omgevingstemperatuur, K |
| Lm = Latente warmte van smelting, cal/kg |
| Lv = Latente warmte van verdamping, cal/kg |
| np = Proces-efficiëntie |
Nauwkeurigheid
Wat is de nauwkeurigheid van dit bewerkingsproces?
- De laser is het beste gebruikt voor snijden alsook boren.
- Om de best mogelijke resultaten bij boren te bereiken, is het imperatief dat het materiaal binnen een tolerantie van +0,2 mm van het brandpunt wordt geplaatst.
- Nauwkeurigheid bij profielsnijden met numerieke besturing of foto-elektrische tracer is ongeveer +0,1 mm.
Toepassing van Laserbundelbewerking
- Het laserbewerkingsproces is op dit moment alleen geschikt in uitzonderlijke gevallen zoals het boren van zeer kleine gaten en het snijden van complexe profielen in dunne, harde materialen zoals keramiek.
- Het wordt ook gebruikt voor gedeeltelijke snijden of graveren.
- Andere toepassingen omvatten platen snijden, uitstansen en weerstandsaanpassing.
- Hoewel LBM geen massa-materiaalverwijderingsproces is, kan het in massa micro-bewerkingsproductie worden gebruikt.
Voordelen van Laserbundelbewerking
De belangrijkste voordelen van laserbundelbewerking zijn:
- Er is geen direct contact tussen het gereedschap en het werkstuk.
- Bewerking van elk materiaal, inclusief niet-metaal, is mogelijk.
- Boren en snijden van moeilijk bereikbare gebieden is mogelijk.
- De warmtebeïnvloede zone is klein door de gecollimeerde bundel.
- Extreem kleine gaten kunnen bewerkt worden.
- Er is geen gereedschapsverslijting.
- Zachte materialen zoals rubber en kunststoffen kunnen bewerkt worden.
Nadelen van Laserbundelbewerking
Een van de belangrijkste beperkingen van de laser is dat hij niet kan snijden in metalen met hoge warmteleiding of hoge reflectiviteit, bijv. Al, Cu en hun legeringen. Daarnaast heeft het proces de volgende nadelen:
- De algehele efficiëntie is extreem laag (10 tot 15%).
- Het proces is beperkt tot dunne bladen.
- Het heeft een zeer lage materiaalverwijderingssnelheid.
- De bewerkte gaten zijn niet rond en recht.
- Het lasersysteem is redelijk inefficiënt omdat de levensduur van de flitslamp kort is.
- De kosten zijn hoog.
Conclusie:
Laserbundelbewerking is een van de beste niet-conventionele bewerkingsmethoden; elk vast materiaal dat kan smelten zonder ontbinding kan met de laserbundel worden gesneden. Dat is het, we hebben alles besproken over dit onderwerp, maar als u nog twijfels of vragen heeft, kunt u een reactie achterlaten.
U kunt ook onze Facebook-community joinen voor meer ingenieurskennis. Als u dit artikel leuk vindt, deel het met uw vrienden.
Abonneer u op onze nieuwsbrief, het is gratis:
Industriële technologie
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- 3D-printen begrijpen: principes, typen en sleuteltoepassingen
- Laserstraalbewerking Uitgelegd: Typen, Proces en Toepassingen
- Plasma-boogmachineren uitgelegd: componenten, werking en toepassingen
- Ionstraalmachineren (IBM): principes, proces en industriële toepassingen
- Abrasieve Straalbewerking: Componenten, Mechanica en Practische Toepassingen
- Waterstraalbewerking: Principes, Toepassingen en Voordelen
- Ultrasoonbewerking: Principes, Voordelen en Toepassingen
- Autocollimator: Principes, Typen en Toepassingen
- Ultrasonische Bewerking (UB): Onderdelen, Proces, Toepassingen & Voordelen – PDF Gids