



Meesterworden in Draadschneiden en Inzetmontage in 3D-Printen: Best Practices
Er is één fundamenteel ding dat je moet weten over draadschneiden en het monteren van inzetten in 3D-geprinte onderdelen: Wat je wel en niet kunt fabriceren, hangt af van de materiaaleigenschappen van zowel het onderdeel als de inzet. Een tweede punt om in gedachten te houden: Het betaalt om te ontwerpen voor standaard tapen en inzetten waar mogelijk.
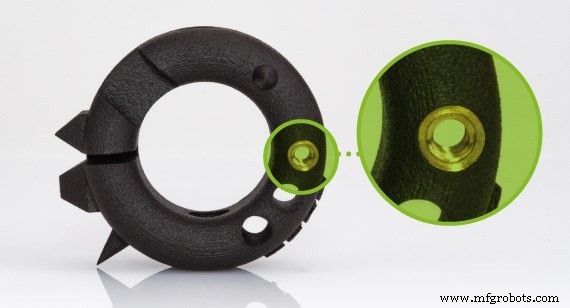
SLS en MJF Onderdelen Met Heat-Set Inzetten
Nylon onderdelen die geprint zijn met behulp van selectieve lasersintering (SLS) of Multi Jet Fusion (MJF) processen kunnen standaard maten van messing heat-set inzetten benutten. Waarom messing? Messing is een zacht metaal met lage uitgloeiingstemperaturen. Voordat messing inzetten in gaten gezet worden, worden ze snel verhit met een soldeerbout. Dit deformeert het nylon waardoor het kan vloeien en gaten rond de inzet vult, wat na afkoeling een robuuste greep rond de inzet geeft. Het gebruik van een messing heat-set inzet in je ontwerp kan ook helpen de duurzaamheid te waarborgen. Als je een heat-set inzet nodig hebt die anders is dan messing, zijn inzetten van aluminium of roestvrij staal ook een optie.
Heat-Set Inzet Sterkte In SLS en MJF Onderdelen
We hebben interne treksterktetests uitgevoerd op heat-set inzetten geïnstalleerd in nylons, en dit is wat je kunt verwachten. Hoewel veel variabelen een rol spelen, zijn grotere en langere inzetten die meer oppervlakte dragen sterker dan kleinere. Onze tests suggereren maximum belasting variërend van ongeveer 45 kg (100 lbs) voor zeer kleine inzetten tot, in sommige gevallen, meer dan 317 kg (700 lbs) voor onze grootste inzetten. Dat geeft je een idee van beperkingen, maar we raden aan om functionaliteit te testen voor je specifieke toepassing, vooral als je onderdeel plotselinge, herhaalde en/of niet-uniforme belasting zal zien. Het is ook belangrijk te weten dat langere/hogere inzetten van equivalente draadgrootte sterker zijn dan kortere inzetten. De hoeveelheid toegevoegde sterkte varieert per inzetgrootte, maar onze tests wijzen erop dat hoge inzetten ongeveer 30% meer treksterkte toevoegen vergeleken met kortere inzetten.
SLA Onderdelen Met Perspas Inzetten
De stijl van inzet verschilt voor onderdelen die geprint zijn met behulp van het stereolithografie (SLA) proces. In dit geval worden standaard perspas inzetten gebruikt. Ze vereisen geen verbranding om te zetten. In plaats daarvan worden deze perspas inzetten versterkt met epoxy voor extra sterkte en veiligheid.
Tappen Van SLA, SLS, MJF Onderdelen
Tappen van gaten in 3D-geprinte kunststoffen is minder gebruikelijk dan het monteren van inzetten. In jouw geval kan tappen echter vorgezogen zijn boven inzetten als het behouden van consistente esthetiek cruciaal is of als metallische eigenschappen niet gewenst zijn. We hebben standaard tapmaten op voorraad, maar als er iets is wat je nodig hebt, vraag het gerust. Hier is een lijst van onze veelvoorkomend op voorraad heat-set inzetten, perspas inzetten, en tapen. We kunnen met je samenwerken om ervoor te zorgen dat de juiste diepgang gekozen wordt.
Op Voorraad Inzetten en Tapmaten
Op Voorraad Heat-Set Inzetten voor Nylon Onderdelen |
Op Voorraad Perspas Inzetten voor SLA Onderdelen |
Tapmaten Beschikbaar voor SLA Onderdelen |
Tapmaten Beschikbaar voor Kunststof Onderdelen |
||
STANDAARD |
METRISCH |
NPT |
|||
0-80 |
0 - 80 |
0 - 80 |
M1.2 x .25 |
1/16 - 27 |
2-56 |
2-56 |
2 - 56 |
1 - 64 |
M1.4 x .25 |
1/8 - 27 |
4-40 |
4-40 |
4 - 40 |
1 - 72 |
M1.6 x .35 |
1/4 - 18 |
6-32 |
6-32 |
6 - 32 |
2 - 56 |
M2 x 0.4 |
1/2 |
8-32 |
8-32 |
8 - 32 |
3 - 48 |
M3 x 0.5 |
3/8 - 18 |
10-24 |
10-24 |
10 - 24 |
3 - 56 |
M4 x 0.7 |
10-32 |
|
10-32 |
10 - 32 |
4 - 40 |
M5 x 0.8 |
1/4"-20 |
|
1/4"-20 |
3/8 - 16 |
4 - 48 |
M6 x 1.0 |
1/4"-28 |
|
M1.6 x 0.35 |
1/4 - 20 |
5 - 40 |
M8 x 1.0 |
5/16"-18 |
|
M2 x 0.4 |
5/16 - 18 |
6 - 32 |
M8 x 1.25 |
3/8"-16 |
|
M2.5 x 0.45 |
M1.6 - .35 |
6 - 40 |
M12 x 1.75 |
1/8"-27 |
|
M3 x 0.5 |
M2 - 0.4 |
8 - 32 |
M14 x 1.0 |
1/2"-13 |
|
M4 x 0.7 |
M2.5 - 0.45 |
8 - 36 |
M18 x 1.0 |
M2 x 0.40 |
|
M5 x 0.8 |
M3 - 0.5 |
10 - 24 |
M20 x 1.5 |
M2.5 x 0.45 |
|
M6 x 1 |
M3.5 - 0.6 |
10 - 28 |
M3 x 0.50 |
||
M8 x 1.25 |
M4 - 0.7 |
10 - 32 |
M3.5 x 0.60 |
||
M5 - 0.8 |
12 - 24 |
M4 x 0.70 |
|||
M6 - 1.0 |
1/4 - 20 |
M5 x 0.80 |
|||
M8 -1.25 |
1/4 - 28 |
M6 x 1.00 |
|||
3/8 - 16 |
M8 x 1.00 |
||||
3/8 - 18 |
M8 x 1.25 |
||||
5/16 - 18 |
|||||
5/16 - 24 |
|||||
7/16 - 20 |
|||||
7/16 - 14 |
|||||
1/2 - 12 |
|||||
1/2 - 20 |
|||||
3/4 - 16 |
|||||
5/8 - 18 |
|||||
9/16 - 18 |
|||||
15/16 - 16 |
|||||
Ontwerpen Voor Tappen En Inzetten In Kunststof 3D-Geprinte Onderdelen
Bij het bepalen van het type en de maat van tap of inzetten die je nodig hebt, zorg ervoor dat je ons technische tekeningen voorziet die duidelijk de draadgrootte, pitch, en dieptevereisten aangeven. Bij het ontwerpen voor heat-set inzetten, volg de richtlijnen in de onderstaande tabel voor de beste pasvorm. Hoewel we de pasvorm of diepte van inzetten niet kunnen garanderen, zorgen we ervoor dat ze gelijkvloeiend zijn met het oppervlak van het onderdeel. In sommige gevallen hebben we aangepaste jigs gebouwd voor specifieke klantvereisten.
Ontwerpvereisten Voor Heat-Set En Perspas Inzetten:
- Minimale Wanddikte: 0,030 inch (0,762 mm)
- Minimale Afstand Tot Aangrenzende Kenmerken: 0,250 inch (6,35 mm)
- Maximale Hoogte Van Aangrenzende Kenmerken: 4,0 inch (101,6 mm)
Najagen vs. Tappen Van Draden In Metaal 3D-Geprinte Onderdelen
Als je functionele draden voor een metalen prototype zoekt, moet je de structuur van de draden modelleren en printen. Na de build kan die helicale structuur met een handtap worden nagejaagd om functionaliteit te waarborgen. Dit is functioneel genoeg voor veel niet-precisie toepassingen, en het is veel goedkoper en sneller omdat het de noodzaak voor een complete bewerkingsopstelling ontneemt. Sommige klanten kiezen ervoor om draden zelf na te jagen, maar we kunnen het voor relatief lage kosten doen. Het nadeel van zelf najagen is dat de uitlijning en kwaliteit van de draden niet zo precies zullen zijn. Als je een onevenwichtige oriëntatie op je geprinten draden hebt, kan dat leiden tot een heel kleine verlies van uiteindelijke positionele nauwkeurigheid of uitlijning. Om deze reden, als je onderdeel een productie-ontwerpvereiste heeft, wordt aanbevolen dat de uiteindelijke draden na de build bewerkt worden om nauwkeurigheid te garanderen. Bewerkte draden kunnen veel strakkere toleranties aan. Opmerking: bij het selecteren van materialen is het najagen van draden in Inconel 718 en kobaltchroom moeilijk omdat deze metalen harder zijn dan de tap zelf. Dit maakt kleine draden met name moeilijk in deze twee materialen.
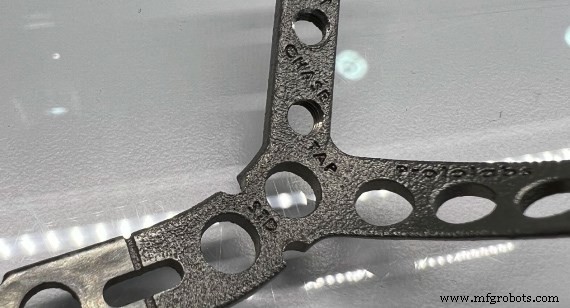
Voordelen Van Najagen Of Tappen Voor Metaal Onderdelen
|
Najagen Draden |
Tappen Draden |
Snellere Levertijd |
✔ |
|
Economische Prijs |
✔ |
|
Functioneel Prototype |
✔ |
|
Precisie Onderdeel |
|
✔ |
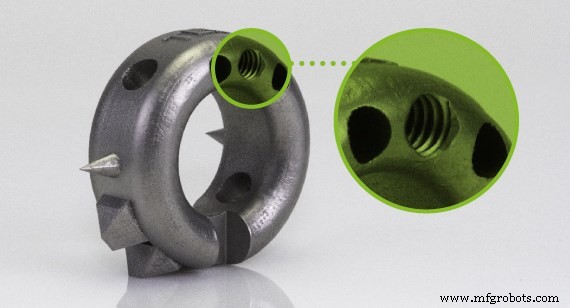
Draadschneiden is mogelijk in metaal 3D-geprinte onderdelen, maar het kan uitdagend zijn om draden na te jagen in onderdelen gebouwd in Inconel en kobaltchroom materialen.
Ontwerpen Voor Tappen En Inzetten In Metaal 3D-Geprinte Onderdelen
Wanneer je je onderdelen laat offerteren, is het belangrijk om alle benodigde draadinformatie op de technische tekeningen te verstrekken. We kunnen alle technische tekeningen voor offerte beoordelen die duidelijk draadgrootte, pitch, pasklasse, en positievereiste aangeven.
Speciale Verzoek Inzetten En Meer
Dit was een overzicht van hoe we typisch 3D-print klanten facilitieren. Dat gezegd hebbende, als je een out-of-the-box ontwerpverzoek hebt, schroom niet om ons te vragen. Je kunt ons altijd de inzetten sturen die je wilt dat we gebruiken, of we kunnen ze voor je bestellen. We kunnen zelfs grotere inzetten voor grotere onderdelen bemachtigen. Heb je naaldpennen nodig gemonteerd? We hebben je gedekt. Vraag het maar. We beoordelen altijd je onderdeel met je ontwerpvereisten in gedachten. En vergeet niet dat onze applicatie-ingenieurs hier zijn om je te helpen bij levertijd, kostenanalyse, en ontwerpdoelstellingen wanneer het gaat om draadschneiden en inzetten in 3D-geprinte onderdelen.
Rachel Hunt is de servicelijnenmanager voor 3D-printen bij Protolabs.
Industriële technologie
- 3D-printen voor turbinedelen: Versnellende ontwikkeling, prestaties en duurzaamheid
- Expert Ontwerpstips voor Direct Metal Laser Sintering (DMLS) 3D-printen
- 4 Bewezen Strategieën om LTL-diensten toe te voegen aan Uw Bemiddeling
- Slimme Ontwerpstrategieën om Kosten te Verlagen op Aangepaste Platenmetaalonderdelen & Behuizingen
- Top Cloud Collaboratietips voor Remote Machinisten & Ingenieurs
- Hoe 3D-printen de luchtvaart en defensie revolutioneert
- IIoT Asset Management beheersen: 4 Essentiële Tips & Veelvoorkomende Uitdagingen
- Professionele Gids voor 3D-Printen van Duurzame Gieten
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- Inconel Lassen: Expert Tips voor Hoge-Prestatie Toepassingen
- Victrex investeert in Bond High Performance 3D Technology voor versnelling 3D-geprinte PAEK-onderdelen