



Grondbeginselen van de Vlaktenschijf: Technieken, Afdresseren en Wielen Selectie
Doelstellingen
Na het voltooien van deze module bent u in staat om:
- Een vlaktenschijfmachine (surface grinder) te identificeren.
- Procedures te identificeren.
- De procedure voor het afdresseren van het schijf (dressing the wheel) te beschrijven.
- De ringtest te beschrijven.
- Het vervangen van het slijpschijf te beschrijven.
- De procedure voor het selecteren van het slijpschijf te beschrijven.
- De hoofdslijfmiddelen (abrasives) met hun beste toepassingsgebieden op te sommen.
- De hoofdbindmiddelen (bonds) met hun meest voorkomende toepassingen op te sommen.
- Slijpschijven te identificeren op typenummer en naam, uit ongemerkte schetsen of echte wielen.
- Wielaanduidingen (vorm, afmeting en de vijf basisymbolen) te interpreteren tot een beschrijving van het slijpschijf.
- Bij gegeven standaard slijpklussen het juiste slijfmiddel, benaderende korrelgrootte (grit size), hardheidsgraad (grade) en bindmiddel (bond) aan te bevelen.
De Vlaktenschijfmachine
De vlaktenschijfmachine wordt voornamelijk gebruikt in het afwerkproces. Het is een zeer precies instrument dat een stationair, abrasief, roterend wiel gebruikt om een metaaloppervlak, vastgeklikt in een boorbank (die deel uitmaakt van een tafel of wagentje), af te schaven of af te werken. De tafel beweegt heen en weer onder het slijpschijf. De machine kan staal bewerken tot maximaal 18 inch (457 mm) lang, 6 inch (152 mm) hoog en 8 inch (203 mm) breed. De tafel is magnetisch, wat helpt het materiaal stil te houden. De magneten kunnen in/uitgeschakeld worden met een hefboom aan de voorkant. De machine heeft een maximale snijdiepte van 0,005 inch (0,127 mm) en een minimale snijdiepte van 0,005 inch. De beweging kan automatisch (heen en weer) of handmatig zijn.
Afbeelding 1. Chevalier Vlaktenschijfmachine
Veiligheidsvoorschriften
Naast de algemene machinewerkplaatsveiligheidsregels gelden deze specifieke tips:
- Draag altijd een veiligheidsbril; de machine kan spaan in alle richtingen afstoten.
- Wacht altijd tot het wiel de maximaal snelheid heeft bereikt voordat u het gebruikt; er kunnen onzichtbare breuken zitten.
- Lang haar? Bind het op, zodat het niet in de machine kan komen.
- Slaan het wiel nooit tegen het materiaal; dit kan fouten in het wiel veroorzaken, leidend tot verlies van integriteit en ontploffing.
- Zorg altijd dat de beschermkap over het slijpschijf zit; deze beschermt de bediener tegen afgestoten spaan.
- Zorg altijd dat het materiaal stevig vastzit.
- Maak de magnetische tafel altijd schoon vóór het plaatsen van materiaal; spaan kan uw materiaal verkrabben of doen glijden tijdens slijpen.
- Zorg dat de machine een start/stop-knop heeft binnen handbereik van de bediener.
- Controleer het slijpschijf vóór het monteren. Zorg dat het goed onderhouden is en in goede staat verkeert.
- Volg de fabricage-instructies voor het monteren van slijpschijven.
- Houd het vlak van het wiel gelijkmatig afgedresseerd.
- Zorg dat de wielbescherming minstens de helft van het slijpschijf bedekt.
- Vijle graten van het oppervlak van werkstukken die op de magnetische boorbank worden geplaatst.
- Maak de magnetische boorbank schoon met een doek en wijs daarna met de handpalm af.
- Plaats een stuk papier iets groter dan het werkstuk in het midden van de boorbank.
- Positioneer het werk op het papier en schakel de stroom van de magnetische boorbank in.
- Controleer of de magnetische boorbank aanstaat door te proberen het werkstuk te tillen.
- Controleer of het wiel het werkstuk vrijlaat vóór het starten van de slijpmachine.
- Laat een nieuw slijpschijf ongeveer één minuut draaien voordat u het in het werk laat grijpen.
- Wacht tot het wiel maximaal snelheid heeft bereikt (onzichtbare breuken!).
- Sta aan één kant van het wiel vóór het starten van de slijper.
- Schakel de koeling uit vóór het stoppen van het wiel om een out-of-balance toestand te voorkomen.
- Houd het werkvlak vrij van spaanderijen, gereedschap en materialen.
- Houd de vloer rondom de slijper schoon en vrij van olie en vet.
- Gebruik een geschikt ventilatiesysteem om inademing van stof, afval en koelmist te beperken. Systemen moeten correct ontworpen en onderhouden zijn.
- Volg lockout-procedures bij onderhoudswerkzaamheden.
Gebruiksprocedure
- Stap 1: Controleer of het materiaal geschikt is voor de vlaktenschijf. Zachte materialen als aluminium of messing verstopen het abrasieve wiel en maken het ineffectief. Reiniging wordt in het onderhoudsdeel behandeld. Maximale afmeting: 18" x 8" x 6".
- Stap 2: Bevestig het materiaal. Gebruik een boorbank en activeer daarna de magnetische klem. Zodra vast, positioneer handmatig onder het slijpschijf door de lengte- en breedtehandwielen aan de voorkant te draaien. Het slijpschijf zelf kan licht worden verplaatst voor perfecte positionering.
- Stap 3: Start de machine. Wacht tot maximaal snelheid (veiligheid!). Werkt het wiel correct, dan handmatig bedienen voor zeer precies werk.
Afdresseren van het Wiel (Dressing the Wheel)
Afbeelding 2. Afdresseren van het wiel
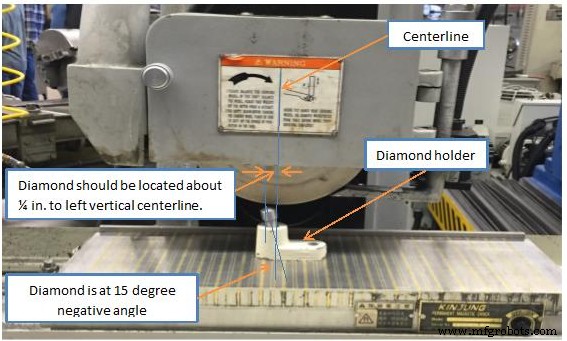
- Plaats de diamantafdresser (diamond wheel dresser) op de bed.
- Houd de diamantafdresser ¼ inch (≈6 mm) links van het midden van het wiel.
- Klem de dresser vast op de bed door de magnetische boorbank aan te zetten.
- Zet de machine aan (schakelaar op "ON"), druk de groene knop om de spil te starten.
- Laat het slijpschijf zakken via het verticale handwiel tot het net contact maakt met de dresser.
- Schakel de machine uit na contact.
- Schakel de machine weer in. Terwijl het wiel draait, laat het verder zakken in Z-richting tot er een klein stofwolkje (plume of dust) ontstaat.
- Zodra het stofwolkje zichtbaar is: maak één heen-en-weer beweging (pass) langs de Y-as. Stop de machine wanneer de dresser één heen-en-weer beweging heeft gemaakt.
- Bij stoppen: zorg dat de dresser ca. ½ inch (≈12,7 mm) van het wiel verwijderd is.
- Controleer of het wiel schoon is. Zo niet: herhaal stappen 8 en 9.
Ringtest (Ring Test)
Slijpschijven moeten geïnspecteerd en "ring-getest" worden vóór het monteren om te verzekeren dat ze vrij zijn van scheuren of defecten. De schijf wordt licht getikt met een licht, niet-metallisch instrument. Een onbeschadigde schijf geeft een heldere, metallische toon of "ring".
Uitvoering van de Ringtest
- Zorg dat het wiel droog is en vrij van zaagsel of ander materiaal dat het geluid kan dempen.
- U heeft een hard plastic of houten object nodig, bijv. een schroevendraaierhandvat of een houten hamel voor zwaardere wielen. Geen metalen voorwerpen.
- Heng het wiel op een pen of as die door het gat past, zodat het makkelijk kan draaien, maar monteer het niet op de slijper. Is het wiel te groot om op te hangen? Zet het op een schone, harde ondergrond.
- Beeld u een verticale loodlijn door het midden van het wiel.
- Tik het wiel op ca. 45 graden aan weerskanten van de verticale lijn, op 1-2 inch (25-50 mm) van de rand. (Grote wielen mogen op de rand getikt worden in plaats van de zijkant.)
- Draai het wiel 180 graden (onderkant nu bovenaan).
- Tik opnieuw op 45 graden aan weerskanten van de verticale lijn.
- Het wiel slaagt als het op alle vier de punten een heldere metallische toon geeft. Klinkt het dof op een van de punten? Dan is het gescheurd. Gebruik het niet.
Vervangen van het Slijpschijf (Replacing the Grinding Wheel)
Afbeelding 3. Metalen plaat en wielhuis verwijderen
Afbeelding 4. Steeksleutel (brace wrench) in gat Afbeelding 5. Slijpschijf verwijderen
- Open het wielhuis. Als het heel stevig zit: gebruik een steeksleutelpaar (brace wrench), sleutel en rubberen hamer.
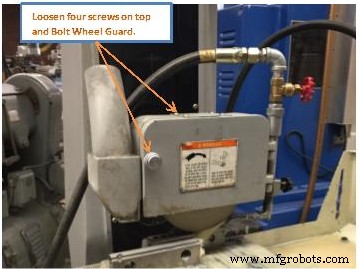
- Verwijder de metalen plaat erboven door de schroeven los te draaien die hem aan het wielhuis vastzetten.
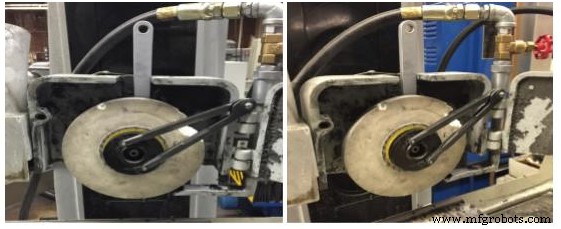
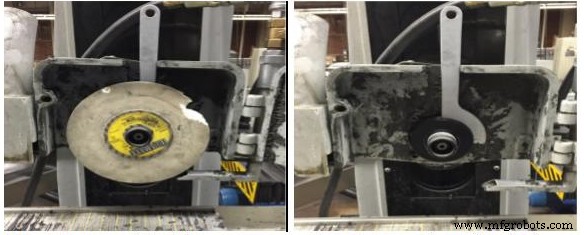
- Achter het wiel, op de spil, zit een gat. Steek de steeksleutel (brace wrench) aan de rechterkant in de achterkant van de spil. De sleutel moet in het gat passen.
- Steek de sleutel in de twee gaten aan de voorkant van het wiel. Bij losdraaien van het wiel van de spil: rechtsom draaien lost, linksom draaien vast.
- Slaan de wensvormige sleutel (wishbone-shaped wrench) met een rubberen hamer om het wiel los te maken.
- Om een nieuw wiel te monteren: keert de procedure om. De wensvormige sleutel linksom draaien vastzet. Bij monteren: sleutel aan de linkerkant, niet rechts. Draai met de hand, en wanneer niet meer mogelijk, met de rubberen hamer.
- Haal de sleutel uit de achterkant van de spil.
- Schroef de plaat weer bovenop het wielhuis.
- Sluit het wielhuis en draai de knop vast.
Slijpprocedure (Grinding Procedure)
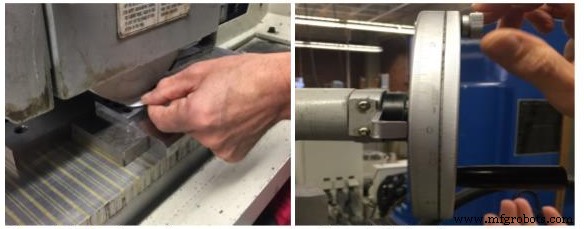
Afbeelding 6. Z-as instellen Afbeelding 7. Voer (downfeed) instellen
- Zorg dat het juiste wiel voor het materiaal wordt gebruikt. Er zijn verschillende wielen voor aluminium, roestvrij staal en titanium.
- Maak de bed schoon vóór het plaatsen van het werkstuk. Dit voorkomt storing van de magnetische boorbank.
- Plaats magnetische parallelblokken rondom het werkstuk om verschuiving tijdens slijpen te voorkomen.
- Zet de magnetische boorbank aan om de stukken op de bed te fixeren.
- Stel de bed- en zadelpositie in om het materiaal gecentreerd onder het wiel te krijgen.
- Laat het wiel ongeveer 1 inch (25 mm) boven het werkstuk zakken.
- Plaats een vel papier tussen wiel en materiaal. Beweeg het papier heen en weer terwijl u het wiel tegelijkertijd laat zakken tot het papier niet meer beweegt (Z-as nul instellen). Zie afbeelding 1.
- Nul de Z-as van het werkstuk in door de wijzer op het voerhandwiel (downfeed handwheel) op 0 inch te zetten. Zie afbeelding 2.
- Vergrendel de lengterichting-stoot-instellingsblok (longitudinal stroke setting block) zodat er aan beide uiteinden van de tafelstoot ca. 1 inch (25 mm) overloop is.
- Stel de tafelpositie in zodat het wiel ca. 1 inch rechts van het werkstuk zit.
- Laat het wiel zakken tot de gewenste slijpdiepte. Maximale voer (downfeed) per pas: 0,001 inch (0,025 mm).
- Zorg dat het wiel niet het werkstuk raakt vóór het aanzetten van de hoofdstroom. Druk de groene knop voor de spil en zet de koeling aan.
- Slijp het materiaal door passen heen en weer langs de X-as te maken.
- Na voldoende slijpen van de eerste strook: draai het Y-as handwiel een halve draai met de klok mee.
- Slijp een volgende strook van links naar rechts langs de X-as.
- Herhaal tot het werkstuk volledig geslepen is, herhaal daarna alle stappen voor de andere zijde.
Slijpschijf (Grinding Wheel)
Het Slijpschijf Selecteren
Houd er rekening mee dat een slijpschijf een snijgereedschap is. Behalve voor wielen voor algemeen gebruik, moeten het slijfmiddel (abrasive), korrelgrootte (grit size), hardheidsgraad (grade) en structuur, en bindmiddel (bond type) worden geselecteerd voor de specifieke klus, net als een frees, boor of tap.
Acht factoren beïnvloeden de keuze van de slijpschijfspecificaties:
- Fabricage-instructies van het slijpschijf.
- Te slijpen materiaal en de hardheid ervan.
- Hoeveelheid af te voeren materiaal en vereiste afwerking.
- Contactoppervlak tussen wiel en werkstuk.
- Ernst (severity) van de slijpoperatie.
- Wielsnelheid.
- Voersnelheid (feed rate).
- Bedieningstechniek.
Aanbevelingen
1. Materiaal en Hardheid
Deze bepalen de keuze van slijfmiddel, korrelgrootte en hardheidsgraad van het wiel.
- Aluminiumoxide is het beste voor stalen.
- Siliciumcarbide abrasieven zijn beter voor gietijzer, non-ferro metaalen en non-metallische materialen.
- Een relatief fijne korrelgrootte werkt best bij zwaardere sneden op zachte en duktiele materialen die gemakkelijk worden doordrongen.
- De hardheid van het materiaal beïnvloedt de keuze van de wielhardheid (grade). Een hardere graad kan gebruikt worden op zachte, gemakkelijk te doorboren materialen dan op harde materialen die het wiel sneller verstompen. Zachte graden geven verstompte korrels sneller vrij, waardoor nieuwe scherpe korrels het werk doen.
2. Aantal Af te Voeren Materiaal en Gewenste Afwerking
Deze beïnvloeden korrelgrootte en bindmiddel:
- Een relatief grove korrel voor snelle materiaalverwijdering zonder rekening met afwerking (ruwslijpen); een fijnere korrel waar een hoge afwerking gewenst is.
- Keramisch gebonden (vitrified) wielen worden gebruikt waar een commerciële afwerking voldoende is. Organische bindmiddelen (resinoid, rubber, shellac) produceren de hoogste afwerking.
3. Contactoppervlak Tussen Wiel en Werkstuk
Beïnvloedt korrelgrootte en graad:
- Een grove korrel is vereist bij groot contactoppervlak (bijv. vlakteslijpen met kopwielen, cilinders of segmenten) voor voldoende spaanruimte tussen de abrasieve korrels. Naarmate het contactoppervlak kleiner wordt en de druk op het wieloppervlak toeneemt, moeten fijnere korrels worden gebruikt.
- Wat betreft graad/hardheid: bij groot contactoppervlak zorgt een zachte graad voor normale afbraak van het wiel, wat continue, vrij snijende actie garandeert. Een hardere graad is nodig om te weerstaan aan de toenemende druk bij kleiner contactoppervlak.
4. Ernst van de Slijpoperatie
Beïnvloedt keuze van slijfmiddel en graad:
- Een zwaar slijfmiddel als 4A Aluminiumoxide voor zwaar, ruw slijpen van staal.
- Mildere abrasieven als 32 en 38 Aluminiumoxide voor lichtere precisieslijpoperaties op stalen en halfstalen.
- Intermediaire 57 en 19 Aluminiumoxide voor precisie- en halfprecisieslijpen van zachte en harde stalen.
- De ernst beïnvloedt ook de graadkeuze. Harde graden geven duurzame wielen voor ruw slijpen (bijv. snagging), medium en zachte graden voor precisiewerk dat minder zwaar voor het wiel is.
5. Wielsnelheid
De snelheid dicteert vaak het type bindmiddel:
- Keramisch gebonden (vitrified) wielen mogen niet boven 6.500 sfpm (voet per minuut) gebruikt worden. Bij hogere snelheden: resinoid, rubber of shellac gebonden wielen. Let op: de veilige maximaal toertoer op het etiket, wiel of blotter mag nooit worden overschreden.
6. Voersnelheid (Feed Rate)
- Hogere voersnelheid = hogere slijpdruk. Moet de slijpsnelheid van het werkstuk toenemen, dan stijgt de voersnelheid, en de wieluitslijting gaat sneller. Daarom is een harder slijpschijf vereist.
Standaard Wielaanduiding
Een standaard маркиeringssysteem identificeert vijf hoofdactoren:
- Type slijfmiddel (abrasive)
- Korrelgrootte (grit size)
- Graad of hardheid (grade/hardness)
- Structuur
- Bindmiddel (bond)
Eerste Symbool: Type Slijfmiddel
Een wiel gemarkeerd A 60-J8V betekent:
- A – Gesmolten aluminiumoxide
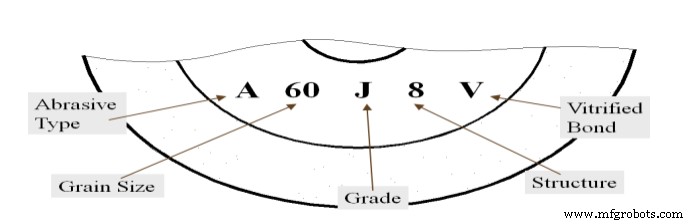
Afbeelding 8: Slijpschijf Markering
Tweede Symbool: Korrelgrootte (Grit Size)
De volgende schaal kan gebruikt worden om de korrelgrootte te bepalen:
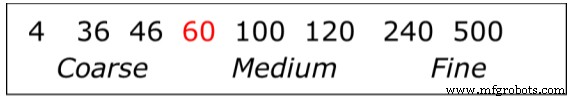
Derde Symbool: Hardheidsgraad (Grade of Hardness)
- Hardheidsgraad is een maat voor de bindkracht van het slijpschijf. Het bindmiddel houdt de abrasieve korrels samen in het wiel. Hoe sterker de binding, hoe harder het wiel.
- A tot G: zachter
- H tot P: medium
- R tot Z: harder
Vierde Symbool: Structuur
- Structuur, de afstanden tussen de abrasieve korrels in het wiel, wordt aangeduid met nummers.
- 1: dichte structuur
- 8: medium structuur
- 15: open structuur
Vijfde Symbool: Bindmiddel (Bond)
- Bindmiddel wordt geïdentificeerd door een letter:
- V – Vitrified (keramisch)
- B – Resinoid
- R – Rubber
- E – Shellac
- M – Metaal
Standaard Wielmarkering Voorbeeld
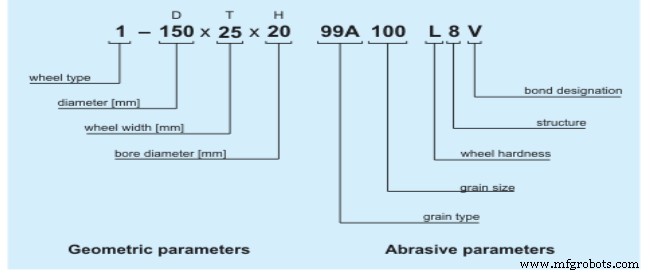
1- A – 305 X 25 X 127 WA 46 K 8 V 7N 2000m/min
- WIELTYPE: 1 (Recht-oplaag)
- GEZICHT: A
- AFMETING: Diam. (D) x Breedte (W) x Boorgat (H)
- SLIJFMIDDEL TYPE: WA (Zie Afb. 2)
- KORRELGROOTTE: 46 (Zie Afb. 2)
- GRAAD: K (Zie Afb. 2)
- STRUCTUUR: 8 (Zie Afb. 2)
- BINDTYPE: V (Zie Afb. 2)
- FABRIKANTCODE: 7N
- MAX. RPM: 2000 m/min
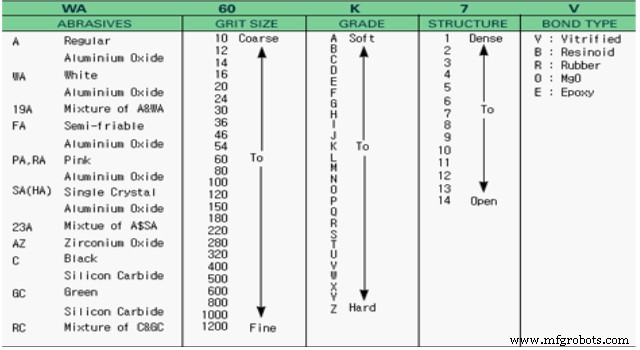
Afbeelding 9: Slijpschijf Selectie Grafiek
Afbeelding 10: Slijpschijf Selectie Grafiek
Eenheidstoets
- Noem vijf veiligheidsvoorschriften.
- Noem vijf hoofdonderdelen van de vlaktenschijfmachine.
- Wat is een diamantafdresser (diamond wheel dresser)?
- Bij het afdresseren: hoe ver links van het centrum van het wiel moet de diamantafdresser staan?
- Wat is een ringtest?
- Hoe voert u de ringtest uit?
- Bij selectie van het slijpschijf zijn er acht factoren. Noem er vijf.
- Waarvoor zijn aluminiumoxide slijpschijven het best?
- Een standaard wielmarkeringssysteem identificeert vijf factoren. Noem alle vijf.
- Een wiel gemarkeerd WA 80-L9V: geef de betekenis van elke code.
Bronvermelding
Dit hoofdstuk is afgeleid van de volgende bronnen:
Slijpen en Polijsten (Grinding and Buffing) afgeleid van Mechanical Engineering Tools door het Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.
Industriële technologie
- Rotatie vlakschuurmachine: Precisie oppervlakteafwerking voor superieure kwaliteit
- Vlakschuiven: Traditionele Technieken voor Precisie
- PLC vlakschuifmachine basisprincipes: precisie afwerking voor metalen en non-metalen
- Uitgebreide Gids voor Vlakte-slijpmachines: Kenmerken, Gebruik en Voordelen
- Begrijp Vier Belangrijke Typen Slijpmachines en Hun Toepassingen
- Efficiëntie en precisie maximaliseren met uw bankschijfslipmachine
- Kolomvlakschuifmachine: Uitgebreid Overzicht en Toepassingen
- Superieure Oppervlakteafwerking Bereiken met Gieten op Verloren Wasmodel
- De Boormachine Onder de Loep: Veiligheid, Technieken en Tappen
- Vlakheidstolerantie in GD&T begrijpen: Zorgen voor precieze onderdelenfabricage
- GD&T Uitgelegd: Profiel van een Lijn vs. Profiel van een Oppervlak