



Top 5 Slijptips voor Superieure Oppervlakteafwerking
Precisie CNC productie slijpen schittert wanneer onderdelen strakke geometrische toleranties en kwaliteitsoppervlakteafwerkingen vereisen. Typisch worden oppervlakteafwerkingen in het bereik van 32 micro-inch Ra tot zo laag als 4,0 micro-inch Ra en beter de cijfers die behaald moeten worden. Comparatief, een traditionele frees- of draaioperatie zou een afwerking van ongeveer 125 micro-inch tot 32 micro-inch Ra kunnen bereiken.
Als het doel is om de huidige oppervlakteafwerking te verbeteren van 20 micro-inch Ra naar 17 micro-inch Ra, dan kan simpelweg het verhogen van de wielsnelheid en/of het iets reduceren van de voedsnelheid voldoende zijn. Echter, als een fijner oppervlakteafwerking vereist is, dan moeten deze vijf factoren worden aangesproken.
1) Slijp Operationele Parameters
Het aanpassen van de slijpparameters kan de makkelijkste en snelste oplossing zijn om een onderdeels oppervlakteafwerking te verbeteren. Hier zijn sleutelparameters en aanbevolen acties om het met succes te doen.
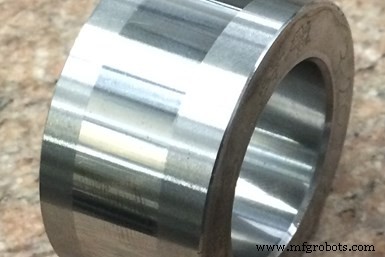
Dit onderdeel wordt geslepen tot een oppervlakteafwerking van 3,0 micro-inch Ra. De afwerking werd bereikt met een superabrasief wiel en door het proces te optimaliseren, inclusief het aanspreken van alle aanbevelingen in dit artikel. Foto credits: Norton | Saint-Gobain Abrasives.
Creep-feed/oppervlakte slijpen:
- Verhoog wielsnelheid. Dit is een goed startpunt. Echter, wees ervan verzekerd dat het wiel gewaardeerd is om op de nieuwe snelheid te draaien. De maximum operatieve snelheid (MOS) zal op de zijkant van het wiel vermeld staan.
- Reduceer voedsnelheid.
- Reduceer snijdiepte.
- Verhoog het aantal spark-out passes.
Buitendiameter (OD)/Inwendige diameter (ID) slijpen:
- Verhoog wielsnelheid. Zoals eerder vermeld, moet het wiel gewaardeerd zijn om op de nieuwe snelheid te draaien. De maximum operationele snelheid zal op de zijkant van het wiel vermeld staan.
- Reduceer snijdiepte per omwenteling.
- Reduceer werk snelheid (toer/min): In-feed snelheid moet misschien aangepast worden om de diepte per omwenteling te behouden.
- Verhoog dwell/spark-out tijd.
- Gebruik oscillatie (een gangbare praktijk bij plunge ID slijpen).
Veel slijpmachines vandaag de dag hebben variabele snelheidscontrollers, dus het veranderen van de wiel's snelheid kan uitgevoerd worden door simpelweg het CNC programma te bewerken of de spindelsnelheidscontroller aan te passen. Andere machines kunnen handmatig het veranderen van riemschijven en riemen vereisen.
Het reduceren van de voedsnelheden kan ook uitgevoerd worden door het CNC programma te bewerken of de voedsnelheidscontrole aan te passen. Echter, deze aanpak kan de cyclus tijd verhogen, wat niet altijd een goede optie is, met name in een productieoperatie waar cyclus tijd kritiek is. In toepassingen waar de cyclus tijd niet kritiek is, kan het reduceren van de voedsnelheid een goede optie zijn voor het verbeteren van de werkstuk oppervlakteafwerking.
Wanneer de wielsnelheid verhoogd wordt en de snijdiepte en voedsnelheid gereduceerd, kan het wiel dof worden. Dit vergroot de kans op thermische schade aan het werkstuk en kan de slijpkrachten verhogen. Daarom moet zorgvuldig zijn bij het aanpassen van deze parameters om geen andere problemen in het proces te introduceren.
2) Slijpwiel Afdresseren
De afdressercondities voor zowel conventionele als superabrasieve slijpwielen kunnen gemanipuleerd worden om de oppervlakteafwerking te verbeteren. Dit is
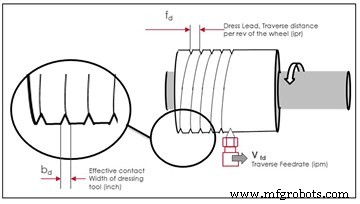
De dress lead is de afstand die het wiel aflegt in één rotatie van het wiel.
typisch bereikt door de dress traverse snelheid te vertragen en/of de diepte-per-pass tijdens afdresseren te reduceren. Het reduceren van de afdresserdiepte maakt de afdresseractie minder agressief en resulteert in een gladder wieloppervlak, wat typisch de werkstuk oppervlakteafwerking verbetert. Het reduceren van de dress traverse snelheid reduceert de dress lead, wat de afstand is die het wiel aflegt in één rotatie van het wiel. De dress lead kan toegepast worden op elk afdresserproces waar het afdresserhulpmiddel over het wieloppervlak traverseert. Echter, de dress lead geldt niet voor plunge afdresseroperaties. Het aanpassen van de lead is een goede manier om de oppervlakteafwerking op bestaande processen te verbeteren.
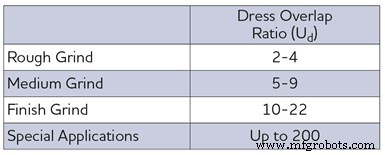
Tabel 1. Hier zijn de richtlijnen om te overwegen bij het selecteren van een overlap ratio.
Het is het beste om de afdresser overlap ratio te berekenen (wat rekening houdt met de dresser breedte) bij het ontwikkelen van een nieuw proces of het veranderen van het afdresserhulpmiddel type. De overlap ratio is het aantal keren dat elk één punt op het slijpwieloppervlak contact zal maken met het dresseroppervlak als de dresser over het wiel beweegt.
De afdresser overlap ratio bepaalt de oppervlakteconditie van het wieloppervlak. Dit, op zijn beurt, bepaalt de oppervlakteruwheid van het werkstuk. Wanneer de overlap ratio toeneemt, raakt de dresser dezelfde korrel op het wiel vaker, wat een fijn topografie op het wieloppervlak creëert. Dit maakt het wieloppervlak dof en gesloten, wat resulteert in een fijner oppervlakteafwerking op het werkstuk.
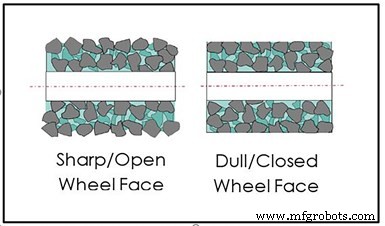 De afdresser overlap ratio bepaalt de oppervlakteconditie van het wieloppervlak.
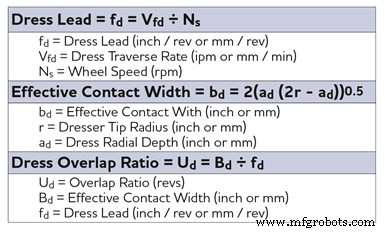
Tabel 2. Hier zijn de vergelijkingen om de lead en overlap ratio te bepalen.
Echter, zorg moet worden gedragen om ervoor te zorgen dat het wieloppervlak niet te gesloten is na heel fijn afdresseren. Een gesloten wieloppervlak kan resulteren in hogere slijpkracht vanwege het wieloppervlak dat dof is en kan werkstuk thermische schade veroorzaken. Tabel 2 toont de vergelijkingen voor het bepalen van de lead en overlap ratio.
3) Slijpwiel Samenstelling: Korrelgrootte
Slijpwiel korrelgrootte heeft een direct effect op oppervlakteafwerking. Hoe groter de korrelgrootte, hoe grover de afwerking. Het is belangrijk om de juiste korrelgrootte te selecteren gebaseerd op de afwerkingsvereisten van het werkstuk. Tabel 3 toont korreltypes, formaten en suggesties voor diverse afwerkingsvereisten.
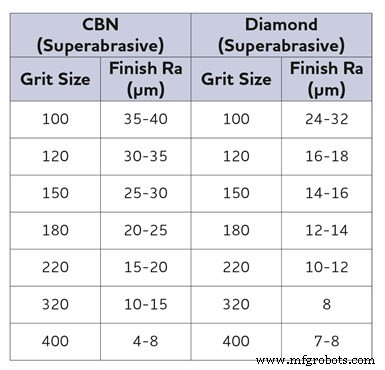
Tabel 3. Het reduceren van de korrelgrootte van het slijpwiel is één manier om de oppervlakteafwerking te verbeteren. Deze tabel toont welke korrelgrootte te gebruiken in relatie tot de gewenste afwerking voor CBN en diamant slijpwielen.
Voordat een verandering in de korrelgrootte gemaakt wordt, wordt geadviseerd het wiel te dresseren met minder agressieve parameters. Het reduceren van de korrelgrootte zal waarschijnlijk betekenen dat voedsnelheden gereduceerd moeten worden en, als resultaat, cyclus tijden kunnen toenemen. Kleinere korrelgroottes kunnen materiaal niet zo hoog een verwijderingssnelheid wegnemen als grovere korrelgroottes. Ook, thermische schade kan geïnduceerd worden in een werkstuk bij het gebruik van kleinere korrelgroottes.
De samenstelling van een conventioneel abrasief slijpwiel omvat abrasief type en formaat, wiel structuur (korrelafstand), graad (bindmiddelhardheid) en bindmiddeltype. De samenstelling van een superabrasief slijpwiel omvat abrasief type en formaat, abrasieve concentratie, en bindmiddelgraad en type. Conventionele abrasieven omvatten aluminiumoxide, siliciumcarbide en keramisch abrasief; en superabrasieven omvatten diamant en kubisch boornitride (cBN).
Voordat een wiel met een kleinere korrelgrootte besteld wordt, wordt geadviseerd contact op te nemen met een slijpwiel fabrikant/distributeur om de beste wiel samenstelling voor een applicatie te vinden.
4) Koelvloeistof Afgifte
Als de koelvloeistof toepassing onvoldoende is, kunnen slijpspanen hergeïntroduceerd worden in de slijpzone. De spannen kunnen krassen in het werkstuk veroorzaken, wat vaak ervaren wordt in ID slijpen. Het is kritiek om ervoor te zorgen dat de
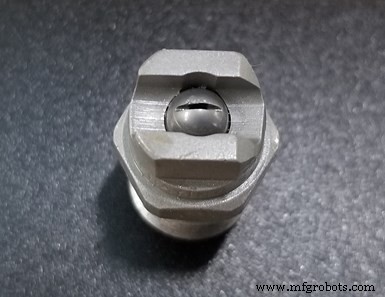
Scrubber zuigmonden zijn typisch hoog-druk (500-1.000 psi), lage-doorstroom zuigmonden die gericht zijn na de slijpzone om spannen uit de wielstructuur te verwijderen.
koelvloeistof zuigmond correct gericht is naar de slijpzone en er voldoende koelvloeistof stroom en druk is om de spannen uit het gebied te spoelen. Het correct richten van de gehele slijpzone kan de sleutel zijn tot het bereiken van een consistente oppervlakteafwerking over het onderdeel. In sommige hoge verwijderingssnelheid processen, kan het nodig zijn om de koelvloeistof druk aan te passen om de wielsnelheid te matchen om het branden van het onderdeel te vermijden. Dit helpt ook bij het verwijderen van spannen uit de slijpzone.
Spannen kunnen ook aan het slijpwiel plakken, in sommige gevallen. Dit kan gebeuren in meer agressieve slijpen of bij het slijpen van bepaalde metalen die neigen om aan het slijpwiel te plakken. In deze toepassingen, moeten scrubber zuigmonden misschien geïmplementeerd worden. Scrubber zuigmonden zijn typisch hoog-druk (500-1.000 psi), lage-doorstroom apparaten die gericht zijn na de slijpzone om spannen uit de wielstructuur te verwijderen.
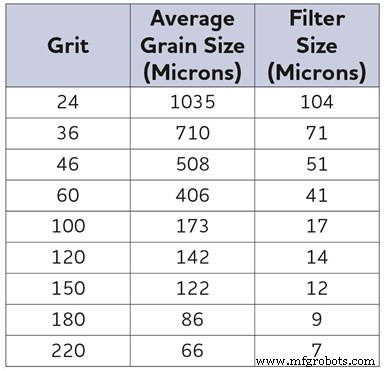
Tabel 4. Een algemene rule of thumb voor karbide slijpen is om een filter te gebruiken dat deeltjes groter dan 10% van het wiel's korrelgrootte vangt.
Scrubber zuigmonden zijn onwaarschijnlijk het antwoord voor ID slijpen, wel, vanwege de beperkte hoeveelheid ruimte in de boor van het onderdeel. Flood koelvloeistof moet in deze gevallen gebruikt worden. Echter, voor OD en creep-feed/oppervlakte slijpen, kunnen scrubber zuigmonden vaak geïmplementeerd worden zonder te interfereren met het onderdeel of fixtures.
Slecht koelvloeistof filteren kan ook negatief de oppervlakteafwerking beïnvloeden en/of krassen op het onderdeeloppervlak veroorzaken. Als deeltjes niet gefilterd worden, kunnen ze teruggepompt worden in de slijpzone samen met de koelvloeistof. Wanneer filteren verdenkt wordt als de oorzaak van krassen en slechte afwerking, kan een kleinere micron filter nodig zijn. Een algemene rule of thumb voor karbide slijpen, bijvoorbeeld, is om een filter te gebruiken dat deeltjes filtert, op minimum, groter dan 10% van de korrelgrootte van het wiel (zie Tabel 4).
Koelvloeistof type kan ook de oppervlakteafwerking beïnvloeden, typisch, vanwege de impact van slijmheid op wiel slijtage. Recht olie koelvloeistof bevordert meestal lagere wiel slijtage en, daarom, een consistenter oppervlakteafwerking.
5) Machine Conditie
Slijpmachine-gerelateerde factoren kunnen de werkstuk oppervlakteafwerking beïnvloeden. Deze omvatten:
Wiel/naaf montage balans: Als de slijpwiel montage niet gebalanceerd is tot een acceptabel niveau, kan dit resulteren in ratelen en/of slechte oppervlakteafwerking. Balanceren kan uitgevoerd worden met apparatuur zoals een statische balancer, dynamische/handmatige balancer of een auto balancer gemonteerd op de machine. De vereiste werkstukprecisie en oppervlakteafwerking zullen het type apparatuur bepalen dat gebruikt moet worden.
Auto balancer systemen die direct op de slijpspindel gemonteerd zijn, zijn de beste balansoptie. Dit systeem verplaatst gewichten automatisch binnen een naaf om wiel/naaf onevenwicht tegen te gaan. Auto balancers zijn beperkt tot grotere machines zoals creep-feed en OD-type machines en zijn, daarom, niet praktisch voor kleine diameter wielen.
De volgende beste methode voor balanceren is het dynamische/handmatige-type balancersysteem, wat op alle typen machines gebruikt kan worden. Het balanceert de wiel/naaf montage direct op de machine maar vereist de handmatige beweging van de balansgewichten.
Ten slotte, statisch balanceren, wat buiten de machine uitgevoerd wordt, heeft zijn beperkingen in termen van de balansniveaus die het kan bereiken. Echter, het is beter dan niet balanceren en, in sommige toepassingen, werkt het prima.
Dat gezegd hebbende, vereisen niet alle wielen balanceren. Enkele kleine wielen die een lage massa hebben, hebben niet het gewicht om een problematische onevenwicht te creëren. Dus, tenzij deze kleine wielen op zeer hoge snelheden draaien of als de machine/systeem (kwijl) niet stijf is, is balanceren niet vereist. Ook, wielen gebruikt voor minder precisie of ruwbewerkingsapplicaties kunnen geen balanceren vereisen.
Machine stijfheid: Slecht machine stijfheid kan leiden tot slechte werkstukkwaliteit. Over tijd kunnen spindellagers slijten en los raken. Lagers kunnen ook beschadigd worden als de machine gecrasht is. Waar mogelijk, moeten spindellagers periodiek of continu gecontroleerd worden met trillingsanalyse apparatuur. Deze apparatuur is een geweldig hulpmiddel om opkomende issues met de spindellagers te voorspellen die kunnen resulteren in slechte werkstukkwaliteit. Slechte fixatie en spanningsmethoden kunnen ook resulteren in trilling of deflexie en, uiteindelijke, slechte oppervlakteafwerking.
Afdressersysteem: Het correct afdresseren van het wiel is kritiek voor het bereiken van een goede oppervlakteafwerking, dus het afdressersysteem moet in goede conditie zijn. Stationaire hulpmiddelen moeten vervangen worden als beschadigd of versleten. Draaiende hulpmiddelen zoals de slijpspindel moeten gecontroleerd worden op excessive trilling, runout en beweging.
Machine tool onderhoud: Het is cruciaal om de machine tool leverancier's instructies te volgen voor geplande machine smering, gecomprimeerde lucht monitoring
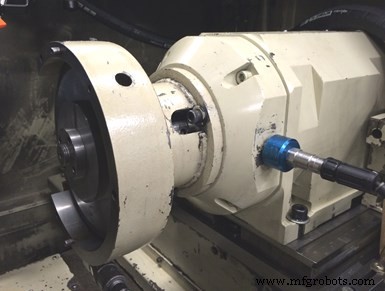
De accelerometer is gemonteerd op een slijpspindel klaar om trillingsniveaus te checken.
kwaliteit, filter wisselfrequentie enz. Wielnaaf en arbollen moeten geïnspecteerd worden op schade, alsook fixtures, steady rests, staartstuk centra enz. Het inspecteren van deze machine componenten moet onderdeel zijn van een winkel's dagelijkse preventieve onderhoud routine.
Naast regelmatig onderhoud, implementeren veel bedrijven nu onderhoudsprogramma's zoals condition-based monitoring (CBM), waarbij de machine gemonitord wordt door sensoren, zoals accelerometers, temperatuurmeters, drukmeters enz. Dit voorspellend onderhoud gebruikt de data verzameld van de sensoren om trends te vestigen, falen te voorspellen en te helpen bepalen wanneer componenten zoals lagers gewisseld moeten worden.
Norton|Saint-Gobain Abrasives | nortonabrasives.com/en-us
Over de Auteurs
John Hagan is senior application engineer en Mark Martin is application engineer bij Norton|Saint-Gobain Abrasives.
Industrieel materiaal
- Essentiële Do's & Don'ts voor Superieure Oppervlakteafwerking van CNC-gefreesde Onderdelen
- Vlakschuiven: Traditionele Technieken voor Precisie
- PLC vlakschuifmachine basisprincipes: precisie afwerking voor metalen en non-metalen
- Draagbare Oppervlakte Afwerkings Leeren voor Moeilijk Bereikbare Gebieden
- Superieure Oppervlakteafwerking Bereiken met Gieten op Verloren Wasmodel
- 9 Expertentips om Problemen met Oppervlakteafwerking te Voorkomen
- De juiste wielradlader-emmer kiezen: expert tips voor piekproductiviteit
- Top 4 Overwegingen voor Betrouwbare Transportbandreparaties
- FBL-1233 hellingbed draaibank: Precisie, snelheid en veelzijdigheid voor hoog-volume & korte-serie productie
- 5 innovatieve toepassingen van afwerkingsmachines in metalen productie
- De ideale SPI-oppervlakteafwerking kiezen voor gesproten kunststofonderdelen