



Lean Manufacturing Beheersen: 5S, Kaizen en Continuous Improvement
Doelstellingen
Na het voltooien van deze module bent u in staat om:
- 5S in elke machinewerkplaats toe te passen.
- Het Kaizen-concept te beschrijven.
- Het implementeren van Lean Manufacturing te beschrijven.
Lean 5S
5S is een methode voor werkplekorganisatie die bestaat uit vijf Japanse termen, allemaal beginnend met de letter S: Seiri (Sorteren), Seiton (Ordenen), Seiso (Schoonmaken/Inspecteren), Seiketsu (Standaardiseren), Shitsuke (Onderhouden/Discipline). In het Engels: Sort, Set in Order, Shine, Standardize, Sustain. Deze vijf componenten beschrijven hoe items op te slaan en de nieuwe orde te handhaven. Bij besluitvorming bespreken werknemers standaardisatie, wat het werkproces helder maakt voor iedereen. Hierdoor voelt elke werknemer eigenaarschap van het proces.
Fase 0: Veiligheid (Safety)
Vaak wordt aangenomen dat een correct uitgevoerd 5S-programma de werkplekveiligheid verbetert, maar dit is niet waar. Veiligheid is geen optie; het is een prioriteit.
Fase 1: Sorteren (Sort / Seiri)
Beoordeel alle items op de werkplek, houd alleen wat nodig is.
Fase 2: Ordenen (Straighten / Seiton)
Alles moet een plek hebben en op zijn plek zijn. Items moeten verdeeld en gelabeld worden. Alles moet doordacht worden gerangschikt. Werknemers hoeven niet herhaaldelijk te buigen. Plaats apparatuur vlakbij waar het gebruikt wordt. Deze stap is de reden waarom lean 5S niet "gestandaardiseerd opruimen" is.
Fase 3: Schoonmaken/Inspecteren (Shine / Seiso)
Zorg dat de werkplek schoon en netjes is. Hierdoor is het makkelijker om te weten waar dingen zijn en waar ze horen. Na het werk: maak de werkplek schoon en zet alles terug op zijn oude plek. Het schoonhouden van de werkplek moet geïntegreerd worden in de dagelijkse routine.
Fase 4: Standaardiseren (Standardize / Seiketsu)
Standaardiseer werkprocedures en maak ze consistent. Elke werknemer moet zich bewust zijn van zijn verantwoordelijkheden bij het volgen van de eerste drie stappen.
Fase 5: Onderhouden/Discipline (Sustain / Shitsuke)
Beoordeel en handhaaf de standaarden. De voorgaande stappen moeten de nieuwe norm in de operatie worden. Niet geleidelijk terugvallen in de oude gewoontes. Bij deelname aan de nieuwe procedure: bedenk manieren om te verbeteren. Herzie de eerste vier stappen wanneer nieuwe gereedschappen of outputvereisten worden gepresenteerd.
Kaizen
Waar lean 5S zich richt op het verwijderen van verspilling (waste), richt Kaizen zich op de praktijk van continue verbetering (continuous improvement). Net als lean 5S identificeert Kaizen drie hoofdaspecten van de werkplek: Muda (verspilling), Mura (inconsistenties) en Muri (overbelasting van mensen & machines). Het Kaizen-stappenplan is echter uitgebreider dan het lean 5S-proces.
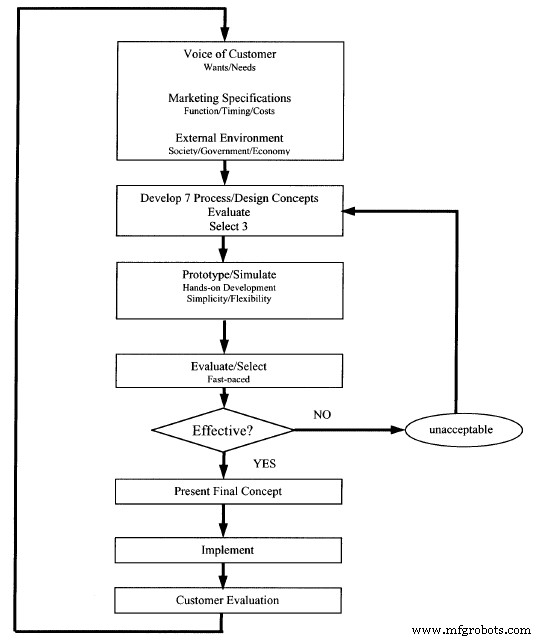
Kaizen Procesoverzicht
- Identificeer een probleem.
- Vorm een team.
- Verzamel informatie van interne en externe klanten, en stel doelen voor het project.
- Beoordeel de huidige situatie of het proces.
- Brainstorm en overweeg zeven mogelijke alternatieven.
- Kies de drie beste alternatieven van de zeven.
- Simuleer en evalueer deze alternatieven vóór implementatie.
- Presenteer het idee en suggesties aan het management.
- Implementeer de Kaizen-resultaten fysiek en meet de effecten.
Lean manufacturing verbetert met de tijd, dus het is belangrijk om door te gaan met opleiding over het handhaven van standaarden. Het is cruciaal om de standaarden te wijzigen en werknemers te trainen bij nieuwe apparatuur of regels.
Lean Manufacturing
Zie een onderhoudsafdeling als interne klantenservice: de diverse afdelingen en werknemers in het bedrijf.
Lean verschilt van het traditionele westerse massaproductiemodel dat op schaalvoordelen (economies of scale) steunt voor winst. Hoe meer u maakt, des te goedkoper het product, des te groter de potentiële winstmarge. Het is gebaseerd op voorspellingen van klantbehoeftes of het creëren van klantbehoeftes. Het heeft moeite met onverwachte veranderingen in vraag.
Lean productie reageert op bewezen klantvraag. Pull-verwerking (Pull processing) – de klant trekt productie aan. In een massasysteem duwt de producent product op de markt (push processing).
Een lange-termijncultuur bouwen die gericht is op verbetering.
Respect voor werknemers: beter getraind en opgeleid, meer flexibel.
Lean is een filosofie die zich richt op:
- Voldoen aan klantbehoeftes
- Continue, geleidelijke verbetering
- Continu betere producten maken
- De input van werknemers waarderen
- De lange termijn visie
- Fouten elimineren
- Verspilling elimineren
Verspilling (Waste): te veel bronnen gebruiken (materialen, tijd, energie, ruimte, geld, menselijke middelen, slechte instructies).
De Zeven Vormen van Verspilling (Muda)
- Overproductie (Overproduction)
- Fouten (Defects)
- Onnodige verwerking (Unnecessary processing)
- Wachten (wasting time)
- Verspilling van menselijke tijd en talent
- Te veel stappen / onnodig verplaatsen / Excessieve transport
- Excessieve voorraad (Excessive inventory)
Lean productie omvat samenwerken met leveranciers, subaannemers en verkopers om het hele proces te stroomlijnen.
Het doel: productie moet soepel verlopen, zonder dure starts en stops.
Het concept heet Just-In-Time (JIT): "produceer alleen wat nodig is, wanneer het nodig is, en alleen in de hoeveelheid die nodig is." Het productieproces moet flexibel en snel zijn.
Voorraad = precies wat je nodig hebt.
In massaproductie = "just in case". Extra voorraden en producten worden opgeslagen "voor het geval ze nodig zijn".
Terminologie
- Procesvereenvoudiging (Process simplification): een proces buiten de productiestroom.
- Fouten (Defects): het massaproductiesysteem inspecteert aan het einde van de productie om fouten op te sporen vóór verzending. Het probleem: de middelen zijn al "besteed" aan het vervalsen van het "afvalproduct". Probeer problemen direct te voorkomen, zoals ze gebeuren, en voorkom ze dan. Inspectie tijdens productie, op elke fase.
- Veiligheid: pijntijd is verspilde tijd.
- Informatie: de juiste informatie op het juiste moment (te veel, te weinig, te laat).
Principes
- Poka-yoke: foutpreventie (mistake proofing) – de oorzaak van problemen bepalen en de oorzaak wegnemen om verdere fouten te voorkomen.
- Oordeelfouten (Judgment errors): problemen pas na het proces ontdekken.
- Informatieve inspecties (Informative inspections): data analyseren van inspecties tijdens het proces.
- Broninspecties (Source inspections): inspectie vóór het proces om fouten te voorkomen.
Mean Lean
Een van de termen die toegepast wordt op een louter kostenkappende, banenknippende interpretatie van Lean is Mean Lean. Moderne managers denken vaak dat ze Lean doen, zonder het belang van werknemers en lange-termijnrelaties te begrijpen.
Reliability Centered Maintenance (RCM)
Reliability Centered Maintenance is een systeem voor het ontwerpen van een kosteneffectief onderhoudsprogramma. Het kan gedetailleerd, complex, computergestuurd en statistisch gedreven zijn, maar in de basis is het redelijk simpel. De ideeën kunnen toegepast worden bij het ontwerpen en bedienen van een Preventief Onderhoud (PM) systeem, en kunnen ook uw leren leiden tijdens onderhoud, foutopsporing, reparatie en energiewerk.
Negen Kernprincipes van RCM
- Falens gebeuren.
- Niet alle falens hebben dezelfde kans.
- Niet alle falens hebben dezelfde gevolgen.
- Eenvoudige componenten slijten uit, complexe systemen breken down.
- Goed onderhoud levert de vereiste functionaliteit voor de laagst praktische kost.
- Onderhoud kan alleen de inherent betrouwbaarheid van de apparatuur behalen.
- Onnodig onderhoud haalt middelen weg van noodzakelijk onderhoud.
- Goede onderhoudsprogramma's ondergaan continue verbetering.
Onderhoud omvat alle acties die genomen worden om te zorgen dat componenten, apparatuur en systemen hun beoogde functies leveren wanneer vereist.
RCM Systeem: Zeven Vragen
Een RCM-systeem is gebaseerd op het beantwoorden van de volgende vragen:
- Wat zijn de functies en gewenste prestatienormen van de apparatuur?
- Op welke manieren kan het faalen in het vervullen van zijn functies? (Wat zijn de meest waarschijnlijke falens? Hoe waarschijnlijk is elk type? Zullen de falens duidelijk zijn? Kan het een gedeeltelijke falen zijn?)
- Wat veroorzaakt elke falen?
- Wat gebeurt er wanneer elke falen optreedt? (Wat is het risico, gevaar, etc.?)
- Op welke manier is elke falen van belang? Wat zijn de gevolgen van een volledige of gedeeltelijke falen?
- Wat kan gedaan worden om elke falen te voorspellen of te voorkomen? Wat kost het om elke falen te voorspellen of te voorkomen?
- Wat moet gedaan worden als geen geschikte proactieve taak gevonden kan worden (standaardacties) (geen taak beschikbaar, of te duur voor het risico)?
Apparatuur wordt bestudeerd in de context van waar, wanneer en hoe het wordt gebruikt.
Onderhoudscategorieën
Alle onderhoudsacties kunnen ingedeeld worden in één van de volgende categorieën:
- Correctief Onderhoud (Corrective Maintenance): Herstel verloren of gedegradeerde functie.
- Preventief Onderhoud (Preventive Maintenance): Minimaliseer de kans op functiefalen.
- Adaptief Onderhoud (Alterative Maintenance): Elimineer onbevredigende toestand door systeemontwerp of gebruik te wijzigen.
Preventief Onderhoud: Vijf Taaktypes
Binnen preventief onderhoud kunnen alle taken worden beschreven als behorend tot één van vijf hoofdtaken:
- Conditie-gestuurd (Condition Directed): Levensduur vernieuwen op basis van gemeten conditie vergeleken met een standaard.
- Tijd-gestuurd (Time Directed): Levensduur vernieuwen ongeacht conditie.
- Falen Opsporen (Failure Finding): Bepalen of er een falen is opgetreden.
- Service (Servicing): Verbruiksmiddelen bijvullen/aanvullen.
- Smering (Lubrication): Olie, vet of anderszins smeren.
Wij doen onderhoud omdat we geloven dat hardwarereliabiliteit afneemt met leeftijd, maar dat we iets kunnen doen om de oorspronkelijke betrouwbaarheid te herstellen of te handhaven, wat zichzelf terugverdient.
RCM is betrouwbaarheidsgericht. Het doel is de inherent betrouwbaarheid van het systeem- of apparatuurontwerp te behouden, met de erkenning dat veranderingen in inherent betrouwbaarheid alleen via ontwerpveranderingen bereikt kunnen worden. We moeten begrijpen dat de apparatuur of het systeem bestudeerd moet worden in de situatie waarin het werkt.
Lean Manufacturing Implementeren
Analyseer elke stap in het oorspronkelijke proces vóór veranderingen aan te brengen.
De hoofdfocus van Lean Manufacturing ligt op kostenreductie, omzettoename en het elimineren van activiteiten die geen waarde toevoegen aan het productieproces. Lean Manufacturing helpt bedrijven doelgerichte productie te bereiken, door tools en technieken te introduceren die gemakkelijk toe te passen en te handhaven zijn. Deze tools en technieken reduceren en elimineren verspilling – dingen die niet nodig zijn in het productieproces.
Productie-ingenieurs zetten de Six-Sigma DMAIC (Define, Measure, Analyze, Improve, Control) methodologie in – in combinatie met Lean Manufacturing – om klantvereisten met betrekking tot de productie van buizen te halen.
De ingenieurs kregen de opdracht een nieuwe proceslay-out te ontwerpen voor de buizenproductielijn. Doelstellingen:
- Verbeterde kwaliteit
- Minder afval (scrap)
- Levering aan het gebruikspunt (point of use)
- Kleinere partijen (smaller lot sizes)
- Implementatie van een pull-systeem
- Betere feedback
- Verhoogde productie
- Individuele verantwoordelijkheid
- Minder WIP (Work In Progress)
- Flexibiliteit
Vóór veranderingen: het team analyseerde elke stap in de oorspronkelijke lay-out van de buizenproductielijn.
- Het oorspronkelijke proces begrijpen, probleemgebieden, onnodige stappen en niet-waarde-toevogende activiteiten identificeren.
- Na het in kaart brengen van het proces, verzamelde het lean-team data van de Material Review Board (MRB)-bank om de belangrijkste defecttypen te meten en analyseren. Om het proces beter te begrijpen, werd ook een tijdstudie gedaan over een productielop van 20 dagen.
In de oorspronkelijke staat bestond de buizenlijn uit één operator en vier operaties, verdeeld over twee stations gescheiden door een grote tafel met een push-systeem. De tafel fungeerde als scheiding tussen de tweede en derde operatie.
Eerste probleem: de lijn was ongebalanceerd. Station 1 werd ~70% van de tijd gebruikt. Operators op station 2 besteedden veel tijd aan wachten tussen cyclus tijden. Door stations 1 en 2 te combineren, werd ruimte voor verbetering zichtbaar wat betreft individuele verantwoordelijkheid, voorraadinrichting door de operator, en directe feedback bij problemen. De tijdstudie en afdelinglay-out bevestigen dit.
Tweede probleem: door de processtroom liet de productiesnelheid niet toe het schema te halen met twee stations. Operators verloren machinecycli uit het oog, machines wachtten op operator aandacht. Operators probeerden delen door station 1 (de knelpuntoperatie) te duwen en vervolgden de productie bij de laatste twee operaties. Doorgaans bouwde veel WIP op, en kwaliteitsproblemen werden pas ontdekt na productie van veel defecte stukken.
De oorspronkelijke staatdata stammen uit de laatste 20 dagen vóór de verandering. Het team analyseerde elke stap in het oorspronkelijke proces en maakte veranderingen. De bevindingen van de tijdstudie vormden de basis voor: cyceltijdreductie, lijnbalancering, ontwerp met Just-In-Time kanbans en planning, kwaliteitsverbetering, kleinere partijen en WIP, en betere stroom. De nieuwe procesdata werden gemeten vanaf één maand na implementatie. Deze vertraging gaf operators de kans om te trainen en wennen aan de nieuwe lay-out.
Met de U-vormige celontwerp (U-shaped cell):
- De onderdelen voldoen aan alle klanteisen.
- De tafel in het oorspronkelijke proces werd verwijderd, WIP bijna geëlimineerd.
- Met WIP-reductie en productiestoename.
Concepten die gebruikt werden voor verbetering: totale werknemersbetrokkenheid (TEI), kleinere partijen, planning, point-of-use voorraad, verbeterde lay-out. Alle werknemers en supervisors waren betrokken in alle projectfasen. Hun ideeën en suggesties werden meegenomen in planning en implementatie voor bredere acceptatie. Kleinere partijen minimizeerden het aantal geproduceerde delen vóór defectdetectie. Kanbans (in vorm van materiaalhandelingsrekken) werden geïntroduceerd om WIP te controleren en een pull-systeem te implementeren. De cellay-out verminderde reistijd tussen operaties.
Operators werden geautoriseerd de lijn te stoppen bij problemen. In de oorspronkelijke staat liepen operators door wanneer een operatie stilviel. Met kanban-controle elimineerde de lay-out de mogelijkheid om WIP op te slaan, wat de operator dwong de hele lijn te stoppen. De cellay-out biedt uitstekende kansen voor communicatie tussen operators over problemen en aanpassingen, voor betere kwaliteit.
Dagelijkse inspectie van het oorspronkelijke proces: operators besteedden veel tijd aan wachten op materiaalhandeling of zelf materiaalhandeling uitvoeren. Met de U-cel is levering aan het gebruikspunt veel beter voor de operator. De operator plaatst dozen rauwe materiaal op zes verplaatsbare rolwagentjes, waar het gemakkelijk bereikbaar is. Zes dozen zijn voldoende voor een 24-uur periode.
Om insteltijden te verminderen: gereedschappen voor machinereparatie en -afstelling liggen in de cel. Schroeven zijn niet gestandaardiseerd; gereedschappen zijn gerangschikt op toenemende grootte voor snelle identificatie.
Drie maanden werd het proces gemonitord om controle te verifiëren. Vergelijking van tijdstudies (oorspronkelijk vs. geïmplementeerd) toonde een productiestoename van 300 naar 514 afgeronde producten per dienst. De nieuwe lay-out elimineerde dubbele hantering tussen de 2e en 3e operatie, alsook bij het verpakken. Het verminderde de doorlooptijd door alle vier operaties in pull-systeemvolgorde te cycleren. Klantvraag werd gehaald door twee diensten, wat arbeidskosten verlaagde.
Resultaten van de Herontwerp
- WIP gedaald met 97%
- Productie gestegen met 72%
- Afval (scrap) gereduceerd met 43%
- Machinebenutting toegenomen met 50%
- Arbeidsbenutting toegenomen met 25%
- Arbeidskosten gereduceerd met 33%
- Sigma-niveau gestegen van 2,6 naar 2,8
Dit project leverde gereduceerde arbeids- en afvalkosten op, en stelde de organisatie in staat betere leveringen op tijd te maken, met een kleinere voorraad afgeronde goederen. Dagelijkse productiecijfers en single-part cyceltijd dienden als benchmark voor voortgangsmonitoring. Hoewel de sigma-toename bescheiden was, droegen de 43% defectreductie, 97% WIP-reductie en 72% productiestoename bij aan het projectdoel.
Lean implementeren is een nooit eindigend proces; dit is wat continue verbetering inhoudt. Zodra u een aspect van Lean geïmplementeerd heeft, kan het altijd verbeterd worden. Laat niet dingen terugglijden naar het startpunt. Er is altijd tijd om processen te verfijnen.
Vóór Lean Manufacturing bij Nypro Oregon Inc. werkten we met traditionele productie. Traditioneel: alle gegeven producten produceren voor de markt zodat apparatuur nooit stilstaat. Deze goederen moeten opgeslagen of verzonden worden naar een klant die misschien nog niet klaar is. Wordt er meer geproduceerd dan verkocht, dan gaat het met diepe korting (vaak verlies) of wordt geschroopt. Dit kan enorme verspilling opleveren. Na implementatie van Lean concepten gebruikt ons bedrijf Just-In-Time. JIT betekent produceren en leveren in de hoeveelheid die de klant wil, wanneer de klant het wil, en niet eerder. In Lean Manufacturing produceert de fabrikant alleen wat de klant wil, wanneer ze het willen. Dit is vaak veel kosteneffectiever dan dure, grootvolume apparatuur.
Eenheidstoets
- Wat is 5S?
- Leg elke "S" van de 5S uit.
- Leg het Kaizen-concept uit.
- Wat is Pull-verwerking (Pull processing)?
- Wat is Poka-yoke?
- Wat is Six-Sigma DMAIC?
- Wat waren de doelstellingen voor de nieuwe proceslay-out van de buizenproductielijn?
- Wat deed het productie-ingenieursteam eerst vóór veranderingen?
- Noem de resultaten van de herontwerp.
- De sleutel tot het implementeren van een nieuw Lean-idee of concept is om te doen wat?
Hoofdstuk Bronvermelding
Dit hoofdstuk is afgeleid van de volgende bronnen:
- Lean 5S afgeleid van Lean Manufacturing door diverse auteurs, CC:BY-SA 3.0.
- Kaizen afgeleid van A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study door VirginiaTech, CC:BY-SA 4.0.
- Kaizen (afbeelding) afgeleid van A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study door VirginiaTech, CC:BY-SA 4.0.
Industriële technologie
- Six Sigma vs. Lean Manufacturing: Een duidelijke gids om de juiste strategie te kiezen
- Top 5 Productie- & Onderhoudsblogs Die Elke Professional Moet Lezen
- 6 cruciale verbetergebieden die elke productieconsultant moet beheersen
- 5 Essentiële Lean Productie Tools Uitgelegd – Infographic
- Ontdek 5 cruciale voordelen van additieve productie voor je bedrijf
- Lean Manufacturing ontmaskerd: Efficiëntie boosten met flexibele automatisering
- Indispensabele Lean Manufacturing Tools voor D2C Succes
- De 8 verspillingsvormen van Lean Manufacturing elimineren: gids voor gestroomlijnde productie
- Kosten snijden & kwaliteit verhogen: 3 lean productiestappen om verspilling te elimineren
- Lean manufacturing succes herwinnen: bewezen strategieën om efficiëntie te herstellen en kosten te snijden
- Hoe automatisering lean manufacturing succes drijft