



Eenheid 1: Freeskop Trammen en Precisie-instelling Onder de Loep
Doelstelling
Na afloop van deze eenheid zou u in staat moeten zijn om:
- Te beschrijven hoe de freeskop getramd wordt.
- Uitleggen hoe de schroefbank geïndiceerd wordt.
- Het gebruik van veerkolomletten uitleggen.
- Het verschil tussen opwaarts en conventioneel frezen beschrijven.
- Uitleggen hoe een randvinder wordt gebruikt.
- Beschrijven hoe de snelhakkeerkast correct ingesteld wordt.
- Beschrijven hoe het voorraadvierkant wordt gemaakt.
- Vlakfrezen beschrijven.
- Geavanceerde werkstukspanning beschrijven.
Hulpmiddelen voor Trammen
Een wijzer is een precisie-instrument dat wordt gebruikt om minute bedwang tussen twee oppervlakken te meten.
Bij het trammen wordt een wijzer die aan de spankop bevestigd is, gebruikt om de oriëntatie van de freeskop ten opzichte van de freestafel te bepalen. De sleutel die gebruikt wordt om de kwijl vast te draaien en los te maken, kan ook worden gebruikt om de diverse bouten op de freeskop aan te passen.
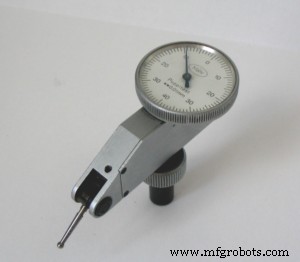
Wijzer gebruikt voor het trammen van de kop.
De Freeskop Trammen
Trammen zorgt ervoor dat de freeskop loodrecht staat op de X- en Y-as van de freestafel. Dit proces zorgt ervoor dat snijgereedschappen en freesoppervlakken loodrecht op de tafel staan. Correct trammen voorkomt ook onevenredige patronen tijdens het frezen.
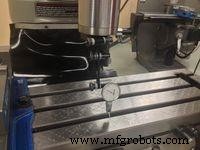
Een wijzer bevestigd aan de spindle voor nauwkeurige uitlijning van de freeskop.
De kop van een verticale freesmachine kan van voren naar achteren en van zijkant tot zijkant kantelen. Soms kunnen deze afstellingen afdwalen. De freeskop moet periodiek worden gecontroleerd en aangepast, zodat de spindle loodrecht op de tafel staat.
- Verwijder de schroefbank van de freestafel.
- Bevestig een wijzer aan de spindle en zet de wijzer zes inch verspringend van de spilas. Zorg dat de tast naar beneden wijst.
- Til de freestafel op zodat wanneer het de indicator raakt, de indicator tussen 0,005 en 0,010 inch leest. Deze waarde wordt de voorspanning genoemd.
- Positioneer de wijzer zodat deze zichtbaar is, en zet de ring op nul.
- Draai de spindle handmatig terwijl u de indicator in de gaten houdt.
- Als de waarde op de wijzer op nul blijft, is de spindle uitgelijnd.
- Als de waarde niet nul is, tram de kop verder zoals hieronder getoond.
Trammingsproces voor de X-as
- Om rond de x-as te trammen (de links-rechts richting van de freesbank wanneer u naar de voorzijde van de freesmachine kijkt), los de zes bouten (drie aan elke kant van de freesmachine) met de freessleutel.
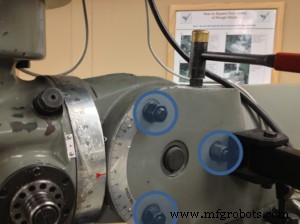
Locatie van de bouten die losgemaakt moeten worden om de kop te laten draaien rond de X-as.
- Na het losmaken van de bouten, draai ze weer handvast plus een kwart slag met de freessleutel.
- De afstellingsbout die de freeskop omhoog en omlaag rond de x-as beweegt, bevindt zich aan de achterkant van de freesmachine.
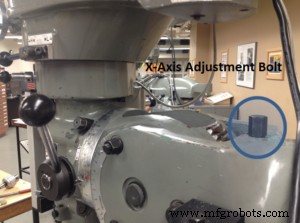
Afstellingsbout gebruikt om de freeskop verticaal rond de X-as te positioneren.
- Twee gradeboogmeters worden gebruikt om de algemene uitlijning aan te geven. De grotere gradeboogmeter op de freeskop heeft een rode wijzende pijl die moet uitlijnen met de nulmarkering op de gebogen gradeboogmeter op het lichaam van de freesmachine. Dit geeft alleen een algemene richtlijn, de wijzerleesing is vereist voor nauwkeurige uitlijning.
- Positioneer de wijzer aan de achterkant van de tafel. Nul de wijzer (voorgespannen op 0,005" tot 0,010"). Zorg ervoor dat u meet op een onberurd oppervlak van de freestafel. Het kan nodig zijn om de tafel te verschuiven om de gaten in de tafel te vermijden.
Wijzen rond de freeskop X-as.
- Met de wijzer op nul en de spindle in neutraal, draai de spindle zodat de wijzer nu aan de voorkant van de tafel is, idealiter een draai van 180 graden. Zorg ervoor dat u de klem die aan de spindle bevestigd is, grijpt (om het wijzigen van de verticale configuratie van de wijzer te voorkomen).
- Let op de richting waarin de wijzer draait om de richting te bepalen waarin de freeskop moet reizen. Een beweging met de klok mee vereist dat de freeskop omhoog moet worden aangepast, terwijl een tegen de klok in waarde vereist dat de freeskop naar beneden moet worden aangepast.
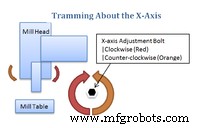
Freeskopafstelling rond de X-as.
- Het bovenstaande diagram toont hoe de beweging van de afstellingsbout correleert met de beweging in de freeskop. Zodra u vertrouwt in de juiste richting waarin de afstellingsbout moet worden gedraaid, pas de freeskop aan zodat ½ het verschil tussen de achter- en voorste meting bereikt wordt. Bijvoorbeeld, als de achterste meting nul is en de voorste meting 0,010", pas de freeskop aan zodat de wijzer 0,005" dichter bij nul leest.
- Na de eerste aanpassing is voltooid, nul de wijzer opnieuw. Het wordt aanbevolen om vanaf dezelfde positie te nulen om verwarring te voorkomen, hoewel dit niet strikt noodzakelijk is. Voortzetten met het aanpassingsproces tot het verschil tussen voor- en achterkant niet groter is dan 0,002 inch.
- Zodra u tevreden bent met de waarden, begin met het weer vastdraaien van de bouten die losgemaakt zijn, deze gelijkmatig in rotatie vastdraaien om verandering in de uitlijning te voorkomen. Controleer de meting tussen voor- en achterkant opnieuw om te verzekeren dat de freeskop niet significant is verplaatst door het vastdraaien.
Trammingsproces voor de Y-as
- Om te beginnen met trammen rond de y-as, zijn er vier bouten aan de voorzijde van de freesmachine die losgemaakt moeten worden om beweging van de freeskop toe te staan. De bouten moeten losgemaakt worden, en daarna weer handvast plus ongeveer een kwart slag met de juiste sleutel vastgedraaid.
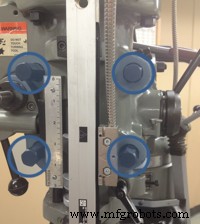
Locatie van de bouten die losgemaakt moeten worden om de kop te laten draaien rond de Y-as.
- De afstellingsbout om de freeskop links en rechts rond de y-as te bewegen, wordt in de onderstaande figuur getoond. Door deze bout met de klok mee en tegen de klok in te draaien, zal de freeskop zich dienovereenkomstig bewegen.
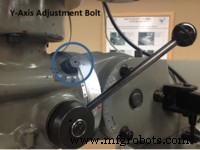
Afstellingsbout gebruikt om de freeskop rond de Y-as te positioneren.
- De wijzende pijl op de gradeboogmeters voor trammen rond de y-as bevindt zich op een afzonderlijke plaat die in contact is met de verticale gradeboogmeter. Deze wijzende pijl en de nul op de verticale gradeboogmeter kunnen gebruikt worden om een startpunt voor trammen te schatten.
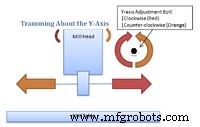
Freeskopafstelling rond de Y-as.
- De bovenstaande figuur toont hoe de afstellingsbout voor trammen rond de y-as de freeskop beïnvloedt. Gebruik hetzelfde proces als beschreven voor trammen rond de x-as, maar gebruik locaties links en rechts van de freeskop als uw referentiepunten in tegenstelling tot voor- en achterkant zoals eerder gedaan.
- Zodra de aanpassingen voltooid zijn, draai de bouten op de kop van de freesmachine weer vast en controleer de metingen rond de x-as en de y-as opnieuw. Het is mogelijk dat de tram in één van de richtingen gewijzigd is door het weer vastdraaien van de bouten. Zorg ervoor dat alle metingen binnen 0,002 inch liggen. Als de metingen niet binnen tolerantie zijn, moet het trammingsproces opnieuw gedaan worden.
De Schroefbank Indiëren
- De meeste werkstukken worden in een schroefbank vastgehouden die aan de tafel geklemd is.
- Het is belangrijk om de schroefbank uit te lijnen met de voedassens op de machine om kenmerken te frezen die uitgelijnd zijn met de randen van het voorraadmateriaal.
- Bevestig de schroefbank op het bed met T-bouten en bevestig deze stevig, maar laat nog aanpassing aan de schroefbank toe.
- Installeer een wijzer in de spindle van de machine met de tast weg van de bediener gericht.
- Breng de spindle naar beneden en positioneer het bed van de tafel tot de vaste kaak van de schroefbank de indicator raakt. Ga door tot de indicator een halve omwenteling heeft geregistreerd.
- Zet de ring van de wijzer op nul.
- Beweeg de indicator over het gezicht van de schroefbank met de dwarsvoeding.
- De indicator blijft op nul als de schroefbank vierkant staat.
- Als de indicator niet op nul blijft, richt de schroefbank weer uit door licht te tikken met een zachte hamer tot de indicator de helft van de vorige waarde leest.
- Herhaal het proces tot de wijzer nul toont door een volledige beweging van de ene kant van de schroefbank naar de andere.
- Bevestig de T-bouten stevig, zonder de oriëntatie van de schroefbank te veranderen. Controleer de uitlijning van de schroefbank opnieuw.
Typen Freesmessers
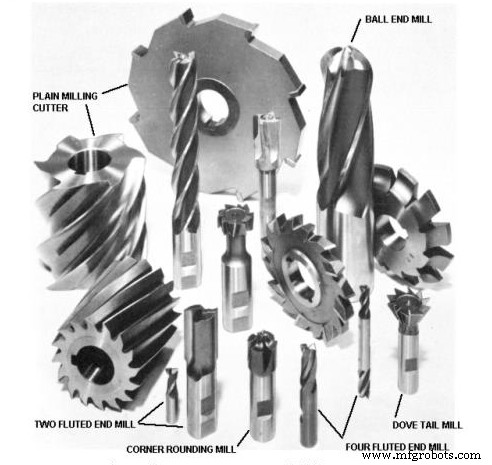
Een assortiment freesmessers.
- Freesmessers met massive stelen worden meestal in verticale freesmachines gebruikt.
- Freesmessers met sleutelgaten worden meestal in horizontale freesmachines gebruikt.
- Eindfreesmessers worden gebruikt om zakken, sleutelgaten en sleuven te frezen.
- Twee-snede eindfreesmessers kunnen worden gebruikt om in een werkstuk te duiken als een boor.
- 2 en 3 sneden zijn meestal voor aluminium, 4 sneden is beter voor roestvrij staal. Meer sneden geven betere snijprestaties, maar tegen een hogere prijs.
- Eindfreesmessers met meer dan twee sneden mogen niet in het werk geduwd worden.
- Afronderingen kunnen geproduceerd worden met balneus-eindfreesmessers.
- Meerdere kenmerken zoals afgeronde randen kunnen gemaakt worden met gevormde freesmessers.
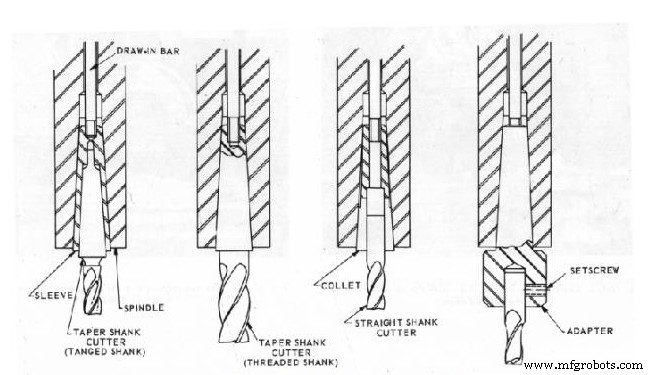
Methoden om een eindfrees vast te houden.
Veerkolomletten
- Als een gereedschap verwijderd moet worden, vergrendel de kwijl in de hoogste positie.
- Maak daarna de trekbout los met een sleutel terwijl u de rem gebruikt.
- Zorg ervoor dat de draad van de trekbout in de kolomlet blijft geëngageerd. Als ze niet geëngageerd zijn, valt de snijder en kan beschadigd raken wanneer de kolomlet van de spindle wordt losgemaakt.
- Om de kolomlet van de spindle los te maken, klop op het einde van de trekbout.
- Draai ten slotte de trekbout van de kolomlet los.
- Om een andere snijder te installeren, plaats de snijder in een kolomlet die past op de steel.
- Steek de kolomlet in de spindle terwijl u ervoor zorgt dat de sleutelgat correct uitgelijnd is met de sleutel in de spindle.
- Begin met het indraaien van de trekbout in de kolomlet terwijl u de snijder met één hand vasthoudt. Daarna gebruik een sleutel om de trekbout vast te draaien terwijl u de rem ingeschakeld houdt.
Opwaarts vs. Conventioneel Frezen
Het is belangrijk om het verschil tussen conventioneel en opwaarts frezen te kennen. Het gebruik van de verkeerde procedure kan resulteren in gebroken snijders en afkeurwerkstukken.
Conventioneel Frezen
- Het werkstuk wordt tegen de rotatie van de snijder gevoed.
- Conventioneel frezen wordt meestal voorkeur gegeven voor ruwfrezen.
- Conventioneel frezen vereist minder kracht dan opwaarts frezen.
- Vereist geen achterlaseliminator en strakke tafelklemmen.
- Aanbevolen bij het bewerken van gietstukken en warmgewalst staal.
- Ook aanbevolen wanneer er een harde oppervlakte is ontstaan door schil of zand.
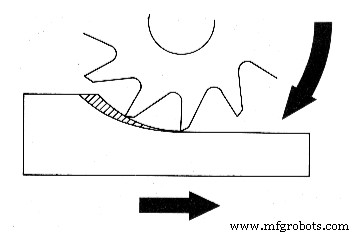
Getoond: Conventioneel Frezen
Opwaarts Frezen
- Het werkstuk wordt mee met de rotatie van de snijder gevoed.
- Deze methode resulteert in een betere afwerking. Spannen worden niet in het werkstuk meegenomen, waardoor de afwerking niet beschadigt.
- Spanningsvoorzieningen kosten minder. Opwaarts frezen duwt het werkstuk naar beneden, zodat eenvoudige spanningsmiddelen gebruikt kunnen worden.
- De spaandikte neigt kleiner te worden hoe dichter bij de rand, dus er is minder kans op randscheuring, vooral bij bros materialen.
- Verhoogt de standtijd van het gereedschap. De standtijd kan met maximaal 50% toenemen door spannen die achter het gereedschap ophopen.
- Spannen kunnen makkelijker verwijderd worden aangezien de spannen achter de snijder vallen.
- Vermindert het benodigde vermogen met 20%. Dit komt door het gebruik van een snijder met een grotere haakhoek.
- Niet aanbevolen als het werkstuk niet stevig vastgehouden kan worden of als de machine geen hoge krachten kan aan.
- Kan niet gebruikt worden om gietstukken en warmgewalst staal te bewerken.
- Deze methode kan het werkstuk in de snijder trekken en weg van het spanningsmiddel, wat resulteert in gebroken snijders en afkeurwerkstukken.
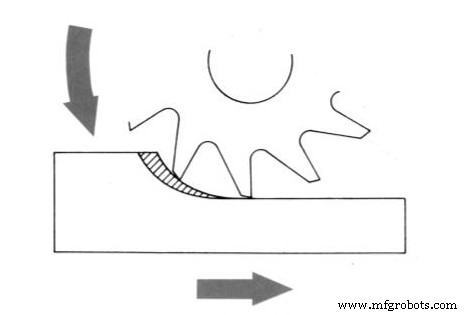
Getoond: Opwaarts Frezen
Spindelsnelheid Instellen
- De spindelsnelheid verandert afhankelijk van de geometrie van de aandrijving.
- Een handkrik kan gebruikt worden om de spindelsnelheid op nieuwere machines aan te passen.
- Om de snelheid te veranderen, moet de spindle draaien.
- De snelheid (in RPM) wordt op de wijzer getoond.
- Er zijn twee schalen op de wijzer voor de lage en hoge bereiken.
- Een hebel wordt gebruikt om het bereik van de machine te veranderen.
- Soms is een lichte rotatie van de spindle nodig voor de tandwielen om correct te grijpen.
Een Randvinder Gebruiken
- De randen van een werkstuk moeten gelokaliseerd worden voordat freeswerk dat grote nauwkeurigheid vereist wordt uitgevoerd. Een randvinder helpt bij het vinden van de randen.
- 800-1200 spindel RPM wordt aanbevolen.
- Om een randvinder te gebruiken, verspring de twee helften iets zodat ze wobbelen tijdens het draaien.
- Beweeg het werkstuk langzaam naar de randvinder toe.
- De randvinder centreert zich, en verliest plotseling concentriciteit.
- De digitale readout vertelt u de positie van de spindle.
- De diameter van de randvinder is 0,200". Dus het toevoegen of aftrekken van de helft daarvan (0,100") zal het gereedschapscentrum zijn.
- Als u centreert op de linkerbovenkant, tel 0,100" op bij de X-as en trek 0,100" af van de Y-as. Als u centreert op de rechterbovenkant, trek 0,100" af van de X-as en 0,100" af van de Y-as.
- Deel Referentie Nul is wanneer de boor op nul gezet is op de X- en Y-assen.
- Een puntige randvinder is veel makkelijker, maar minder nauwkeurig. Gebruik alleen een puntige randvinder als nauwkeurigheid niet nodig is.
Micrometerwielen Gebruiken
- De meeste handmatige voedingen op een freesmachine hebben micrometerwielindicatoren.
- Als de lengte van de voeding bekend is, moet de wijzer op dat getal gezet worden (duizendsten van een inch).
- Om de wijzer vrij te maken, draai de vergrendelingsring tegen de klok in. Zet de wijzer en draai weer vast.
- Voordat u de wijzer instelt, zorg ervoor dat de achterlas van het tafelaandrijfmechanisme opgenomen is.
- Het is gebruikelijk dat nieuwere machines digitale readouts hebben, wat te verkiezen is omdat ze de tafelpositie direct meten. Bij het gebruik van een digitale readout worden achterlaszorgen genegeren.
Voorradek Vijveren
- Bij het maken van een vierkante hoek, oriënteer een voltooid rand verticaal in de schroefbank en klem het licht aan het onderdeel.
- Plaats een machinist's vierkant tegen de voltooid rand en de basis van de schroefbank.
- Lijn het werkstuk uit met het vierkant door er licht tegenaan te tikken met een rubberen hamer.
- Klem de schroefbank stevig.
- De bovenrand van het onderdeel is klaar om te frezen.
Vlakfrezen
- Het is vaak nodig om een vlak oppervlak op een groot werkstuk te frezen. Dit wordt het beste gedaan met een vlakfreeskop.
- Een snijder die ongeveer een inch breder is dan het werkstuk moet geselecteerd worden om het vlakfrezen in één pass af te ronden.
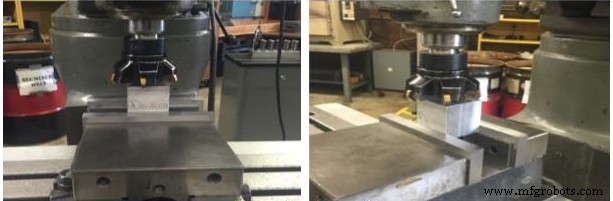
Getoond: Vlakfrezen
Sleuven Frezen
- Vierkante sleuven kunnen gefreesd worden met eindfreesmessers.
- In één pass kunnen sleuven gecreëerd worden binnen twee duizendsten van een inch.
- Gebruik een eindfrees die kleiner is dan de gewenste sleuf voor meer nauwkeurigheid.
- Meet de sleuf en maak een tweede pass om de sleuf te openen tot de gewenste afmeting.
- De snijdiepte mag de snijderdiameter niet overschrijden.
Geavanceerde Werkstukspanning
- Gebruik een V-blok om ronde voorraad in een schroefbank te bevestigen. Het kan zowel horizontaal als verticaal gebruikt worden.
- Het spannen van ronde voorraad in een V-blok beschadigt meestal de voorraad.
- Kolomletblokken zijn gemaakt om ronde werkstukken te houden.
- Om kenmerken op 90 graden intervallen te frezen, gebruik een vierkant kolomletblok.
- Om kenmerken op 60 graden intervallen te frezen, gebruik een zeshoekig blok.
- Het is het makkelijkst om voorraad in te stellen wanneer de kenmerken loodrecht of parallel zijn aan de randen van het werkstuk. Het is moeilijker om een werkstuk in te stellen wanneer kenmerken niet parallel of loodrecht zijn aan de randen. Soms kan een hoekplaat gebruikt worden om voorraad op een gewenste hoek te frezen.
- Onderdelen die niet goed in een schroefbank passen, kunnen direct aan de tafel bevestigd worden met span-klemmen.
- Gebruik parallelle staven om een gat tussen het werk en het bed te creëren.
- Kantel de klemmen lichtjes naar beneden in het werk.
- Draaitafels kunnen op het bed gezet worden om cirkelvormige kenmerken te maken.
- Draaitafels staan rotatie van het werkstuk toe.
- Gebruik een wijzer om de draaihoek precies te regelen.
- Gebruik een bal voor onregelmatig gevormde werkstukken. Zorg ervoor dat u alleen kleine sneden neemt om te voorkomen dat het werkstuk uit de schroefbank geworpen wordt.
EENHEDSTOETS
- Welk gereedschap wordt gebruikt voor het trammen van de kop?
- Leg het proces uit voor X-as trammen.
- Leg het proces uit voor Y-as trammen.
- Wat is het doel van het indiëren van de schroefbank?
- Noem drie typen freesmessers.
- Leg uit hoe een veerkolomlet werkt.
- Wat is het verschil tussen conventioneel en opwaarts frezen?
- Beschrijf kort hoe een draaitafel gecentreerd kan worden met de verticale freesmachine-spindel.
- Beschrijf kort hoe de spindelsnelheid op de freesmachine ingesteld wordt.
- Welk gereedschap wordt gebruikt voor het frezen van grote werkstukoppervlakken?
Industriële technologie
- Begrip van Mill-Turn en Turn-Mill: Gedetailleerde Gids
- Freesmachines begrijpen: typen, functies en toepassingen
- Koopgids freesboormachine: Expert tips en belangrijkste kenmerken
- De Verticale Bandsagmachine: Precisiesnijden voor Hout & Metaal
- De boorkop van een freesmachine begrijpen
- Hoe de Ideale Freesboormachine voor Uw Projecten te Kiezen
- Uitgebreide Gids voor Bevestigingsmiddelen: Typen voor Industriële Toepassingen
- De 555 Geïntegreerde Circuit: Een Tijdloze Referentie in Analoog Ontwerp
- De ABC-Formule: Een Betrouwbare Tool voor het Oplossen van Tweedegraads Vergelijkingen
- De D-Latch Beheersen: Een Schone 1-Bit Geheugenschakeling
- Common-Base Transistorversterkers: Ontwerp, Analyse en Toepassingen