



Eenheid 5: Taptechnieken Onder de Loep
DOELSTELLING
Na afloop van deze eenheid zou u in staat moeten zijn om:
- De tapprocedure te beschrijven.
- De RPM voor tappen te bepalen.
- Filen en polijsten te beschrijven.
- Geavanceerde werkstukspanning te beschrijven.
Tappen
Tappen is het proces van het snijden van een draad in een gat zodat een bout of schroef in het gat gedraaid kan worden. Ook wordt het gebruikt om draad op moeren te maken.
Tappen kan op de draaibank gedaan worden door krachtvoeding of met de hand. Ongeacht de methode, moet het gat met de juiste tapboor geboord en aan het einde geaffaseerd zijn.
Tapprocedures
Goede Praktijken
Taphulpen Gebruiken
Taphulpen zijn een integraal onderdeel bij het maken van een bruikbare en rechte tap. Bij het gebruik van de draaibank of de freesmachine is de tap al recht en gecentreerd. Bij het handmatig uitlijnen van een tap, wees voorzichtig, een 90° taphulp is veel nauwkeuriger dan het menselijk oog.
Olie Gebruiken
Bij boren en tappen is het cruciaal om olie te gebruiken. Het houdt de botten van piepen, maakt de snede gladder, reinigt de spannen, en houdt de boor en voorraad van oververhitting.
Pikken
Pikken helpt ervoor te zorgen dat botten niet oververhitten en breken wanneer ze gebruikt worden om te boren of tappen. Pikboren omvat het deels doorboren van een onderdeel, dan het terugtrekken om spannen te verwijderen, tegelijkertijd het stuk laten afkoelen. Het roteren van het handvat een volle slag dan een halve slag terug is gangbare praktijk. Telkens wanneer de boor of tap teruggetrokken wordt, verwijder zoveel mogelijk spannen en voeg olie toe aan het oppervlak tussen de boor of tap en het werkstuk. Handmatige Tapprocedure 1. Selecteer boorgrootte uit tabel. Bij het kiezen van een tapgrootte is deze tabel de eerste plaats om te kijken
Handmatige Tapprocedure
1. Selecteer boorgrootte uit tabel.
Bij het kiezen van een tapgrootte is deze tabel de eerste plaats om te kijken.
Tap & Vrijheids Boorgroottes
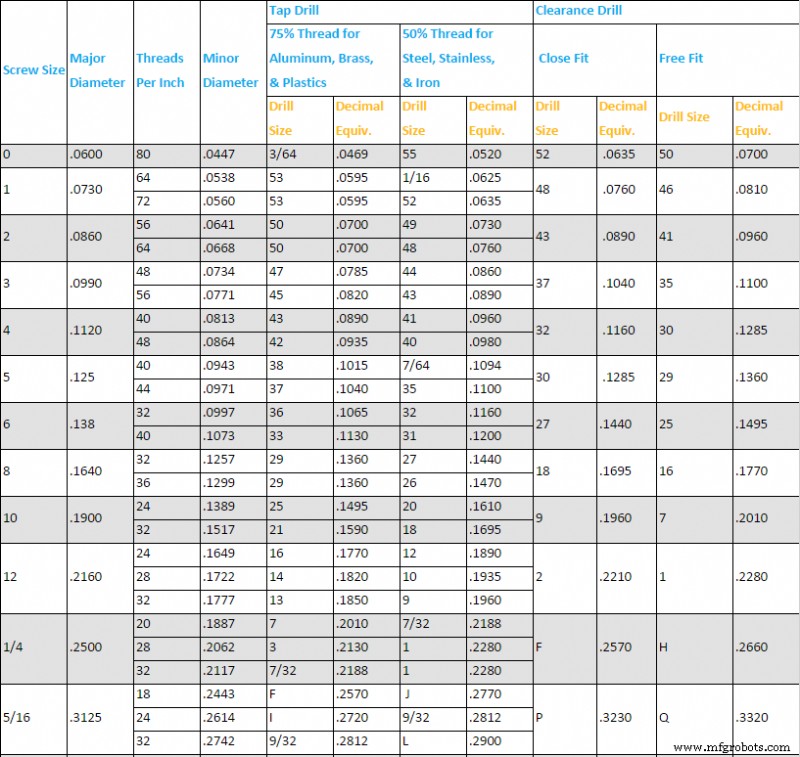
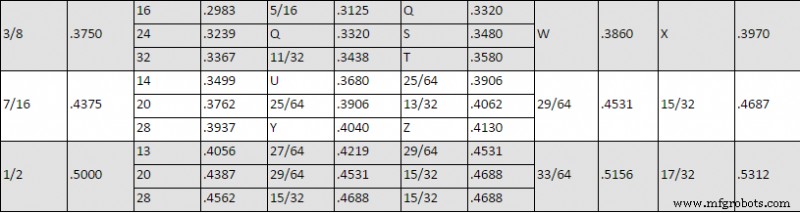
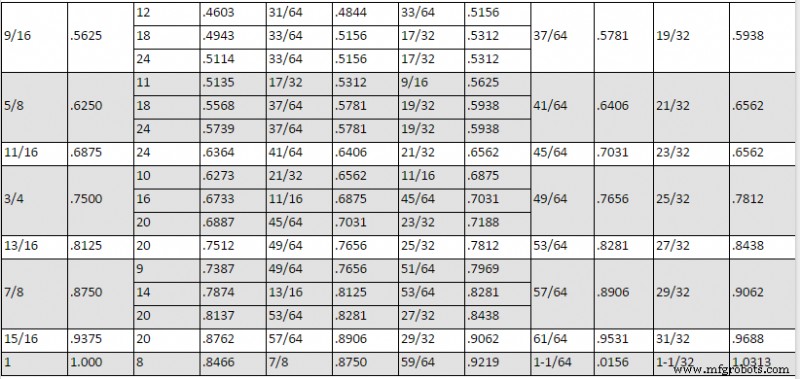
2. Indien nodig, voeg affasering toe aan het gat vóór tappen. Affaseringen en konische zakgaten zijn extra kenmerken die soms gewenst zijn voor schroeven. Voor de beste resultaten moet de snelheid van de spindle tussen 150 en 250 rpm liggen.
3. Krijg een taphulp. Het gat is nu klaar om te tappen. Om dit te doen, gebruik de tappen en hulblokken bij de handmatige freesmachines. De hulblokken zullen verschillende gaten hebben voor verschillende tapgroottes. Selecteer de dichtstbijzijnde aan de grootte van de gebruikte tap en plaats hem over het geboorde gat.
4. Tap het blok. Pik-tap met de tapsleutels. Oefen zachte druk uit tijdens het draaien van de sleutel een volledige slag in, dan een halve slag uit. Pik-tap tot de gewenste diepte.
5. Voltooi de tap. Als de tap niet verder gaat of de gewenste diepte bereikt is, laat de druk op de tap los; het heeft waarschijnlijk de bodem bereikt. Haal de tap uit het gat.
Het uitoefenen van meer druk zal de tap waarschijnlijk breken. Hoe kleiner de tap, hoe groter de kans op breuk.
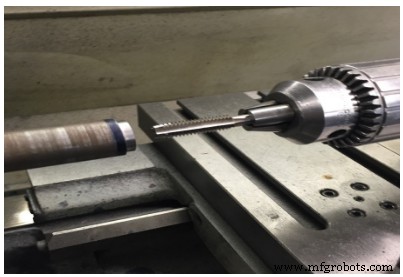
Figuur 1. Tap
Tapprocedure voor Draaibank
Procedure:
- Monteer het werkstuk in de schroefbank.
- Vlakfrezen en centrumboor.
- Selecteer de juiste tapboor voor de te gebruiken tap.
- Voorbeeld: ¼ – 20 unc gebruikt # 7 boor.
- Zet de draaibank op de juiste snelheid en boor met de tap tot de vereiste diepte. Gebruik voldoende koelvloeistof.
- Let op: het werkstuk zal draaien bij tappen met de draaibankkracht. Gebruik een zeer lage spindelsnelheid. (40 tot 60 rpm) en voldoende koelvloeistof.
- Affaseer de rand van het gat.
Filen in een Draaibank
Een werkstuk moet in een draaibank alleen gefileerd worden om een kleine hoeveelheid voorraad te verwijderen, brandsporen te verwijderen of scherpe hoeken af te ronden. Een werkstuk moet altijd gedraaid worden tot ongeveer .002 tot .003 inch van maat, als het oppervlak gefileerd moet worden. Houd het vijlhandvat in de linkerhand om letsel te voorkomen bij filen op de draaibank, zodat de armen en handen vrij blijven van de draaiende schroefbank.
Procedure:
- Zet de spindelsnelheid op ongeveer het dubbele van die gebruikt voor draaien.
- Monteer het werkstuk in de schroefbank, smeer in, en pas het dode centrum in het werkstuk aan.
- Beweeg de steun zo ver mogelijk naar de rechterkant en verwijder de gereedschapssteun (indien nodig)
- Ontkoppel de leidspindel en voerstang.
- Selecteer de juiste vijl om te gebruiken.
- Start de draaibank.
- Grijp het vijlhandvat in de linkerhand en steun de vijlpunt met de rechterhandvinger.
- Oefen lichte druk uit en duw de vijl vooruit tot zijn volle lengte. Laat de druk los op de terugslag.
- Beweeg de vijl ongeveer half de breedte van de vijl voor elke slag en ga door met filen, met 30 tot 40 slagen per minuut tot het oppervlak afgewerkt is.
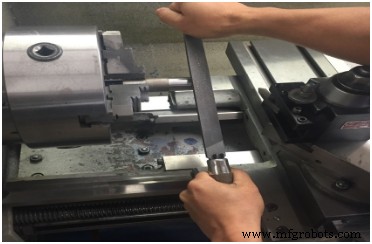
Figuur 2. Filen
Bij filen in een draaibank, moet de volgende veiligheid in acht genomen worden.
- Mouwen opgerold.
- Gebruik geen vijl zonder een correct gepaste handvat.
- Verwijder horloges en ringen.
- Oefen geen te grote druk uit op de vijl.
- Reinig de vijl vaak met een vijlborstel. Wijf iets krijt in de vijltanden om verstoppingen te voorkomen en reiniging te vergemakkelijken.
Polijsten in een Draaibank
Nadat het werkstuk gefileerd is, kan de afwerking verbeterd worden door te polijsten met schijfstof.
Procedure:
- Selecteer het type en graad van schijfstof, voor de gewenste afwerking, gebruik een stuk van ongeveer 6 tot 8 inch lang en 1 inch breed.
- Zet de draaibank op hoge snelheid (ongefähr 800-1000 rpm).
- Ontkoppel voerstang en leidspindel.
- Smeer in en pas het dode centrum aan.
- Start de draaibank.
- Houd de schijfstof op het werkstuk.
- Met de rechterhand, druk de stof stevig op het werk terwijl u het andere uiteinde van de schijfstof stevig met de linkerhand vasthoudt.
- Beweeg de stof langzaam heen en weer langs het werkstuk.
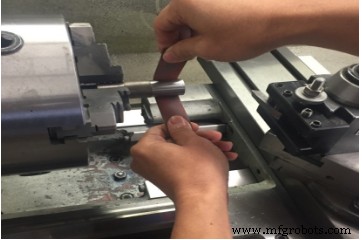
Figuur 3. Polijsten
Bij polijsten in een draaibank, moet de volgende veiligheid in acht genomen worden:
- Mouwen opgerold.
- Stik eventuele losse kleding in
Voor normale afwerkingen, gebruik 80 tot 100 korrel schijfstof. Voor betere afwerkingen, gebruik een fijner korrel schijfstof.
Geavanceerde Werkstukspanning
Sommige onderdelen kunnen onregelmatig zijn, wat gespecialiseerde gereedschappen vereist om ze correct vast te houden voordat ze bewerkt worden.
- Het onderdeel kan niet in een kolomlet of schroefbank geplaatst worden bij snijden op de gehele buitendiameter van de voorraad.
- Onderdelen met gaten erdoor moeten op een draaibank-arbor (een getapte as) geperst worden en dan op de arbor geklemd worden in plaats van het onderdeel zelf.
- Als het gat te groot is, zal het gebruik van een draaibank-arbor het stuk niet voldoende ondersteunen. Gebruik in plaats daarvan de buitenkaken om de binnendiameter van het onderdeel te grijpen.
- Onderdelen met complexe geometrieën moeten mogelijk op een vlakplaat bevestigd worden die verder op de spindle geïnstalleerd wordt.
DRAAIBANK WERKSTUKSPANNING:
De volgende tabel biedt een snelle vergelijking van de sterktes en zwaktes van de verschillende manieren om het werkstuk op een draaibank vast te houden:
Methode | Nauwkeurigheid | Herhaalbaarheid | Gemak | Opmerkingen |
Kolomletten | Hoog | Hoog | Hoog | Snel, hoge precisie, hoge herhaalbaarheid, grijpt goed, onwaarschijnlijk werkstuk te beschadigen, greep verdeeld over groot gebied. Dure schroefbanken en kolomletten. Beperkte lengtes. Werkstuk moet rond zijn en bijna exact passen op kolomletmaat. |
3-Kaak Schroefbank Met Zachte Kaken | Hoog | Hoog | Hoog | Voor grotere werkstukken, 3-kaak schroefbanken met zachte kaken zijn de norm in de CNC-wereld. |
3-Kaak Zelf-Centrerende Schroefbank Met Harde Kaken | Laag | Laag | Hoog | Gewoon, goedkoop, simpel. Lage precisie, lage herhaalbaarheid als u het werkstuk verwijdert en terug moet plaatsen. |
4-Kaak Schroefbank | Hoog | Hoog | Medium | Kan tijdrovend zijn om kaken individueel aan te passen, maar resulteert in hoge precisie. Kan stukken offset houden voor cams of eccentricen draaien. Kan onregelmatige vormen en vierkante of rechthoekige voorraad houden. |
6-Kaak Zelf-Centrerende Schroefbank | Medium | Medium | Hoog | Best voor dunwandig werk of om afgewerkte randen van werkstuk te grijpen. Natuurlijk goed voor zeshoekige voorraad. |
Vlakplaat Draaien | Varieert m/ Opstelling | Medium | Laag | Geweldig voor onregelmatige vormen. Bevat klemmen als een freesopstelling. Kan tegengewichten nodig hebben om dingen in balans te houden. |
Draaien Tussen Centra | Hoog | Hoog | Laag | Geweldige precisie, stelt deel in staat om terug tussen centren te gaan met zeer hoge herhaalbaarheid. |
Constant Vlakte Draaien | Hoog | Hoog | Hoog | De moderne alternatief voor draaien tussen centren. In plaats van draaibankhonden, wat een beetje lastig in te stellen zijn, gebruikt het constante vlak systeem hydraulische of andere kracht om het spindel-einde te grijpen en aan te drijven. |
Uitrekkende Arboren | Hoog | Hoog | Hoog | Deze werken van binnen naar buiten in plaats van van buiten naar binnen, maar zijn verder veel zoals kolomletten. |
Methode beschrijft de specifieke techniek of tooling die gebruikt moet worden.
Nauwkeurigheid beschrijft hoe nauwkeurig het werkstuk vastgehouden zal worden, of hoe concentrisch het met de spindle zal draaien voordat er enige sneden genomen worden.
Herhaalbaarheid beschrijft hoe makkelijk het is om het werkstuk eruit te halen en dan weer precies terug te plaatsen.
EENHEDSTOETS
- Wat voor boorgrootte voor ½ -20 tap?
- Wat is het doel van affasering?
- Wat is de beste RPM voor tappen?
- Welke spindelsnelheid stellen we in voor filen?
- Wat is het doel van polijsten?
- Wat is de beste korrel schijfstof voor normale afwerkingen?
- Wat voor werk is het beste geschikt voor drie-kaak schroefbanken?
- Wat zijn de speciale kenmerken van de drie-kaak schroefbank?
- Leg het verschil uit tussen drie-kaak schroefbank en 4-kaak schroefbank.
- Wat zijn de voor- en nadelen van een kolomletschroefbank?
Industriële technologie
- Hoogoven Taphoul Operaties: Efficiënte Verwijdering van Heta Metaal & Slag
- CNC-tappen uitgelegd: precisie draadvorming voor kwalitatieve montage
- Hardheidstest Technieken: Rockwell & Brinell Methodes
- Eenheid 5: CNC Bediening – Haas Freesmachine Opstarten & Controleren
- Mastercam Eenheid 7: Afbeeldingsbeheer en Werkpadcreatie
- Draadfrezen vs. Tappen: Welke draadmethode is goed voor uw onderdelen?
- Gewinden Beheersen: Expert Inzichten over Tappen & Draadfrezen
- ECS G84 Tappyclus: Instelling en Optimalisatie voor Freesmachines
- Taphouten Uitgelegd: Hoe Ze Precieze Draadverbindingen in Metaal Maken
- Brugtaps begrijpen: Hoe ze uw telefoonservice beïnvloeden
- Verilog Timescale beheersen: Units, Precision, en Accurate Simulatie-timing