



De Juiste Frees Kiezen voor CNC-bewerking: Types, Materialen en Afwerkingtips
In tegenstelling boorbotten die alleen in de axiale richting bewegen, zijn frezen ontworpen om ook laterale sneden te produceren, wat ze veelzijdig maakt. Frezen kunnen gebruikt worden om sleuven te maken, te duiken, te boren, te traceren en te reamen in alle richtingen. Bij het selecteren van freestypen voor uw CNC-toepassing, zullen ten minste drie factoren uw beslissing beïnvloeden: de gewenste vorm, werkstukmateriaal en oppervlakteafwerking. Er zijn echter meer variabelen in spel.
Hieronder detaileren we de verschillende freestypen en wat te overwegen bij het kiezen van welk type het beste is voor uw bewerkingsvereisten.
Hoe een frees te kiezen
Hier is de basisgeometrie van een frees en de namen van de verschillende secties die we vaker zullen gebruiken in deze discussie:
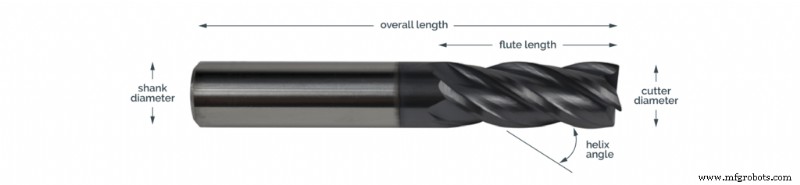 Vaak wordt u gevraagd frezen te kiezen op basis van hun type, aantal sneden en coating. Deze opties spelen een belangrijke rol in het succes van bewerkingsoperaties.
Begrijp de verschillende freestypen en hun toepassingen
| Types | Identificatie | Toepassingen |
|---|---|---|
| Vierkante frezen (Square end mills) | Ook bekend als platte frezen; hebben scherpe hoeken en genereren een hoek van 90° om een platbodige sleuf te produceren | Een veelzijdig gereedschap voor algemene freestoepassingen, waaronder profieleren, sleuven, zij- en vlakfrezen, en duiken |
| Weldon frezen | Komen met een vlak gedeelte op de steel om afglijding tijdens bewerkingsoperaties te voorkomen | Voor gemakkelijke ontlasting bij bewerken van harde metalen, zoals titaan |
| Balfrezen (Ball end mills) | Produceren straal gelijk aan de helft van de gereedschapsdiameter | Meerdimensionale contouren in vouwen of stempels |
| Radius frezen (Radius end mills) | Ook bekend als bullnose frezen; hebben een vierkante neus met licht afgeronde hoeken voor gelijkmatige verdeling van snijkrachten | Voor het snijden van een gespecificeerde straal, zoals bij vouwfreestoepassingen |
| Afwerkfrezen (Finisher end mills) | Eén vierkante frees gekoppeld met hoge snedaantallen voor het creëren van een gladde oppervlakteafwerking | Zijfreestoepassingen waar zowel hoge spaanverwijdering als gladde afwerking vereist zijn |
| Boor-frezen (Drill end mills) | Een 60- of 90-graden punt aan het einde van het gereedschap met twee of vier snijden | Centren, boren, frezen en aftrekken |
| Schroefrezen (Roughing end mills) | Talrijke tanden in de sneden om grote oppervlakte in één keer te verwijderen | Om grote hoeveelheden materiaal in één pas te verwijderen ten koste van oppervlakteafwerking |
| Afrondfrezen (Rounding end mills) | Een 90° profiel gekoppeld met afgeronde hoeken om scherpe randen te verwijderen zonder breuk | Voor het afronden van scherpe externe randen van een werkstuk |
| Onderdraaifrezen (Undercutting end mills) | Een balfreese met gebogen randen over een lange steel, die eruitziet als een lollipop | Om onderdragen te creëren tijdens multi-as bewerkingsapplicaties |
Meet de Uittreding (Stickout)
De term "stickout" vertegenwoordigt de totale lengte van een frees. Een bepaald type frees kan in verschillende lengtes beschikbaar zijn. De benodigde snijdiepte bepaalt de ideale stickout. Een stickout die te kort is, kan leiden tot botsing van de spindelmandrel met het werkstuk tijdens de operatie, terwijl meer stickout kan veroorzaken dat de steel in de tegengestelde richting van de snijkracht beweegt, wat leidt tot gereedschapsafwijking. Ideaal is de snijdiepte altijd minder dan de snedelengte, en dit zou als maatstaf gebruikt moeten worden bij het kiezen van uw frezen.
Kies het Ideale Aantal Sneden
Sneden zijn de diepe spiraalvormige snijranden onder de steel die gebruikt worden voor spaanverwijdering. Het aantal sneden op de frees beïnvloedt de spaanverwijderingssnelheid, oppervlakteafwerking van het werkstuk en de benodigde voedersnelheid tijdens de bewerking. Als het behouden van hoge spaanverwijdering primair is, of als u zachte metalen zoals aluminium bewerkt, levert het kiezen van een lager aantal sneden (twee of drie) de beste resultaten op. Aan de andere kant, meer sneden zorgen voor een hoge-kwaliteit oppervlakteafwerking ten koste van een hoge voedersnelheid tijdens de procedure.
Selecteer het Materiaal
Doorgaans moet het snijmateriaal harder zijn dan het werkstukmateriaal om de overmaat aan warmte die tijdens het snijproces ontstaat, aan te kunnen. In dit opzicht komen frezen in twee verschillende materialen: high-speed carbon steel (HSS) en wolfraamcarbide. Hier is een snelle vergelijking tussen de twee materialen:
| HSS | Wolfraamcarbide | |
|---|---|---|
| Prijs | Goedkoop | Duur |
| Aanbevolen voor | Intermitterende snijtoepassing | Continue snijtoepassing |
| Snijsnelheid | Laag | Hoog |
| Samenstelling | Staal (metaal) | Wolfraam, koolstof en cobalt (keramisch metaal) |
| Slijtvaste bij hoge temperaturen | Laag | Hoog |
| Afwerking | Slechte afwerking | Hoge-kwaliteit afwerking |
Vanwege hun slijtvastheid, hoge snijsnelheden en hoge-kwaliteit oppervlakteafwerkingsmogelijkheden, zijn carbide-gereedschappen zeer gezocht boven HSS-gereedschappen. Uw frezen kunnen verder gecoat worden met TiAlN (Titanium aluminium nitriet) om de snijsnelheid tot 25% te verhogen.
Kies de Juiste Helicale Richting
Er zijn twee freestypen afhankelijk van de helicale richting: opwaarts (upcut) en neerwaarts (downcut). Upcut frezen duwen de spannen omhoog maar vervriezen de bovenrand. Bij downcut frezen gebeurt het tegenovergestelde. Dus, als u een gladde afwerking zowel boven als onder wilt, kies dan een compressiesnijder, omdat deze ontworpen is om een schone rand aan beide uiteinden te bieden voor het zagen van multiplex, composieten of laminaten.
Uw Lokale Partner voor Het Aanpakken van Zware CNC-eisen Met Gemak
Industrial Metal Service levert al meer dan twee decennia metaaldiensten aan de San Francisco Bay Area en daarbuiten. Wij leveren nieuwe en restmetaal, zoals titaan, koper en staal, en recyclen bruikbare schroot overgebleven van productieprocessen, waarbij we de kwaliteit en samenstelling verifiëren met röntgenfluorescentietechnologie. Bovendien zijn we blij uw gebroken of versleten CNC-bewerkingsgereedschappen te recyclen en u een eerlijke marktwaarde te bieden.
Wij zijn ook gespecialiseerd in het precies zagen van uw metalen tot de bewerkingsafmetingen die u vereist met onze state-of-the-art metaalzaagapparatuur. Onze MetlSaw NF12-T12 is in staat om 12-inch dikke aluminiumplaten tot 12 voet lang en 12 voet breed te zagen, terwijl onze Amada PCSAW 530 X bandzaag met pulssnijtechnologie zware titaanlegeringen snel en precies kan zagen.
Industriële technologie
- 7 Essentiële Principes voor Piekprestaties in Bewerking
- Titaan bewerking meester worden: De beste freesgereedschappen selecteren voor superlegeringen
- Expertsgids: De Optimale Abrasieve Bewerkingstechniek Selecteren voor Draagbare Slijpmachines
- Medische Precisiebewerking Meesteren: 8 Essentiële Technieken voor Titanium, Kobalt-Chroom en Roestvrij Staal
- Medische freestechniek: Expert advies over snijgereedschappen voor precisie & succes
- Waarom 5-as bewerking in trek is: trends, voordelen en toekomstperspectief
- Hoogpresterende snijgereedschappen voor precisiebewerking
- De beste plaatmetaal snijtool kiezen: CNC scharen, plasma, waterjet en vezellaser opties
- Levensduur van je frees verlengen: Bewezen strategieën om breuk te verminderen en kosten te besparen
- De mechanica van High-Feed eindfrezen onthuld voor superieure freesprestaties
- Belangrijkste Bewerkingsprocessen voor Precisiefabricatie Ontdekken