



Verspringende Borkop: Verbetering van Gatnauwkeurigheid en Afwerking
DOELSTELLING
Na afloop van deze eenheid zou u in staat moeten zijn om:
- Verspringende borkop te identificeren
- Uitleggen hoe de correcte opstelling voor een draaitafel moet zijn.
Verspringende Borkop
De verspringende boor is een accessoire dat op de freesmachine-spindel past en zorgt ervoor dat de meeste geboorde gaten een betere afwerking en grotere diameter-nauwkeurigheid hebben. Verspringende borkoppen worden gebruikt om grote gaten te maken wanneer toleranties geen boorbot toelaten of wanneer er geen voldoende grote boor of reamer beschikbaar is. Een verspringende borkop kan gebruikt worden om gaten te vergroten of de gat-middelijn in bepaalde gevallen aan te passen.
Veiligheid:
Zorg ervoor dat alle zetskruwen vast zitten voor de bediening. Zorg ervoor dat de verspringende borkop vrijruimte heeft om in het gat te passen bij boren. Verwijder de inbussleutel voordat de freesmachine aangezet wordt. Controleer de freesmachinesnelheid dubbel voordat u begint.
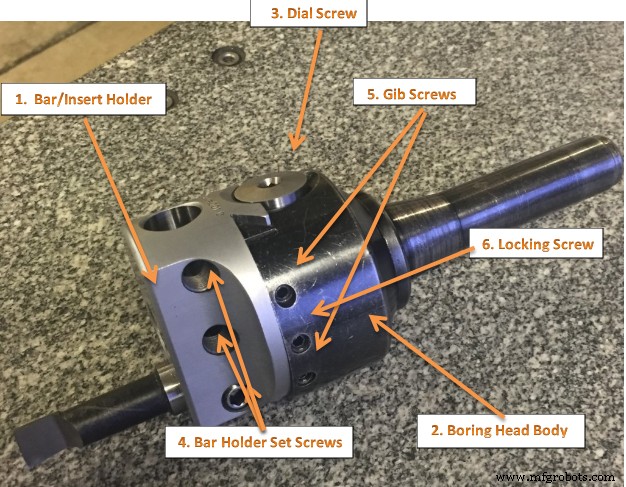
Figuur 1. Verspringende Borkop
VERSPRINGENDE BORKOP EN HULPMIDDELEN
Figuur 1 toont een verspringende borkop. Let op dat de boorstaaf onder een rechte hoek as aangepast kan worden. Deze functie maakt het mogelijk om de boorsnijder nauwkeurig te positioneren om gaten van variërende diameters te boren.
Deze aanpassing is handiger dan het aanpassen van de snijder in de boorstaafhouder of het wisselen van de boorstaaf. Een ander voordeel van de verspringende borkop is het gefactureerde micrometerringje dat het gereedschap in staat stelt om nauwkeurig een gespecificeerd bedrag te verplaatsen, meestal in stappen van (0,001) zonder het gebruik van een wijzer of ander meetinstrument.
Verspringende Borkop
Een Boorkop heeft drie hoofdcomponenten:
- boorkoplichaam
- staafhouder/inserthouder
- wielschroef
Het boorkoplichaam heeft een zwarte oxide-afwerking voor roestbescherming. De staafhouder of inserthouder (#1) is zatinverchromd voor slijtvasteheid. De wielschroef (#3) is precisiegeschliffen om nauwkeurige beweging van de staafhouder/inserthouder in de zwaailuchtglijding te geven. De klemspanning is in de fabriek vooraf ingesteld. De twee klembouten (#5) mogen niet losgemaakt worden om formaat aanpassingen te maken. Deze bouten zijn alleen voor het aanpassen van de klemdruk en zijn gevuld met rood was om per ongeluk aanpassing te voorkomen. De vergrendelingsbout (#6) is de enigste bout die gebruikt wordt voor formaatswijzigingen aan de boorkop.
Diameter Aanpassing
Om de diameter van een Allied Criterion standaard boorkop aan te passen:
1. Los de vergrendelingsbout (#6).
2. Draai de wielschroef (#3) met de klok mee om de diameter te vergroten en tegen de klok in om de diameter te verkleinen.
3. Draai de vergrendelingsbout (#6) weer vast. Standaard Boorkoppen Aanpassen
Procedure:
- Stel het werkstuk op en lijn het zorgvuldig parallel aan de tafelbeweging uit.
2. Lijn het centrum van de freesmachine-spindel uit met het referentiepunt op het werkstuk.
3. Markeer de gatlocatie met een centrumboor of centeringsgereedschap.
4. Geboord gat boven ½ inch, zorg ervoor dat de verspringende borkop vrijruimte heeft om in het gat te passen bij boren.
5. Installeer de boorkop in de freesmachine.
6. Installeer de boorstaaf en draai de zetskruuf vast en los de vergrendelingsbout en pas de boorstaaf aan de gatrand aan.
7. Controleer de werkstukuitlijning opnieuw, evenals de uitlijning van de spindle met het referentiepunt, om te verzekeren dat het niet is verschoven. Als een fout duidelijk is, is het nodig om procedure 6 te herhalen voordat u verdergaat.
8. Pas de freesmachinesnelheid aan voor gategrootte en materiaal.
9. Koppel de wormvoeding aan de freesmachine. Breng de kwijl naar het materiaal. Trek de handvat uit om de krachtvoeding in te schakelen. Wanneer de gewenste diepte bereikt is, duw de handvat terug om de voeding los te koppelen en zet de freesmachine uit. Verwijder de boorkop uit het gat.
10. Frees het gat af tot de vereiste grootte.
LET OP: Herhaal procedures 6-9 tot het gat de gewenste grootte heeft.
Draaitafel
Een draaitafel kan gebruikt worden om bogen en cirkels te maken. Bijvoorbeeld, de cirkelvormige T-sleuf in de zwenkbasis voor een schroefbank kan gemaakt worden met een draaitafel. Draaitafels kunnen ook gebruikt worden voor indexeren, waarbij een werkstuk een exact bedrag moet worden gedraaid tussen bewerkingen. U kunt tandwielen maken op een freesmachine met een draaitafel. Deelplaten maken indexeren met een draaitafel makkelijker.
Draaitafels worden meestal "plat" gemonteerd, met de tafel die draait om een verticale as, in hetzelfde vlak als de snijder van een verticale freesmachine. Een alternatieve opstelling is om de draaitafel op zijn eind te monteren (of "plat" op een 90° hoekplaat), zodat het om een horizontale as draait. In deze configuratie kan ook een tegensteun gebruikt worden, waarmee het werkstuk "tussen centren" vastgehouden wordt.
Met de tafel gemonteerd op een sekundaire tafel, wordt het werkstuk nauwkeurig gecentreerd op de as van de draaitafel, die op zijn beurt gecentreerd is op de as van het snijgereedschap. Alle drie de assen zijn dus coaxiaal. Vanaf dit punt kan de sekundaire tafel in de X- of Y-richting verspringen om de snijder de gewenste afstand van het centrum van het werkstuk te zetten. Dit stelt concentrische bewerkingsoperaties op het werkstuk toe. Het placeren van het werkstuk eccentric op een vaste afstand van het centrum stelt complexere kurven in staat te snijden. Net als bij andere opstellingen op een verticale freesmachine, kan de freesbewerking ofwel boren van een reeks concentrische, en mogelijk gelijkmatig verdeelde gaten, of vlak- of eindfrezen van cirkelvormige of halfcirkelvormige vormen en contouren zijn.
Een draaitafel kan gebruikt worden voor:
- Het frezen van sleutelvlakken op een bout
- Het boren van gelijkmatig verdeelde gaten op een cirkelvormige flens
- Het snijden van een rond stuk met een uitsteeksel
- Het maken van grote-diameter gaten, via frezen in een cirkelvormig gereedschapspad, op kleine freesmachines die niet de kracht hebben om grote boorbotten aan te drijven (>0,500"/>13 mm)
- Het frezen van helixen
- Het snijden van complexe kurven (met correcte opstelling)
- Het snijden van rechte lijnen op elke hoek
- Het snijden van bogen
- Met de toevoeging van een samengestelde tafel bovenop de draaitafel, kan de gebruiker het centrum van rotatie naar elke plaats op het te snijden onderdeel verplaatsen. Dit stelt in staat om een boog op elke plaats op het onderdeel te snijden.
- Het snijden van cirkelvormige stukken
Een Draaitafel Opstellen
Bij het gebruik van een draaitafel op een freesmachine, of om een boog te frezen of gaten in een cirkelpatroon te boren, zijn er twee dingen die gedaan moeten worden om het werkstuk op te stellen. Ten eerste moet het werkstuk gecentreerd zijn op de draaitafel. Ten tweede moet de draaitafel gecentreerd zijn onder de spindle. Dan kan de freestafel een geschikte afstand verplaatst worden en kunt u beginnen met snijden.
U kunt de tafel eerst onder de spindle centreren, door af te wijzen op het gat in het centrum van de tafel. Dan kunt u het werkstuk op de tafel monteren en afwijzen op het werkstuk. Er zijn twee problemen met deze benadering. Ten eerste, u veronderstelt dat het gat in de tafel waar en gecentreerd is. Dat mag of mag niet waar zijn. Ten tweede, deze benadering brengt een soort accumulatie van fouten met zich mee, omdat u meet vanaf twee verschillende kenmerken (het gat van de draaitafel en een kenmerk op het werkstuk). Eerst centreer het werkstuk op de draaitafel, en centreer dan de draaitafel onder de spindle.
Om het werkstuk op de draaitafel te centreren, draai de draaitafel en kijk naar uitschuiving van de wijzer. Pas de positie van de freestafel (X en Y) aan zoals vereist, tot de naald niet meer uitschuift.
U wijst een draaitafel in door een wijzer in een spankop of kolomlet in de spindle te plaatsen, die dan met de hand wordt gedraaid met de wijzertip in contact met het gat van de draaitafel. Als uw machine uit de versnelling gehaald kan worden, helpt het om dat te doen, zodat de spindle vrij zweeft. Het is duidelijk makkelijker om een boorspankop te gebruiken dan een kolomlet, ook, zodat u iets hebt wat u gemakkelijk kunt draaien. Maak uw aanpassingen met de zadel en tafel handwielen.
Eenmaal u het centrum gelocaliseerd heeft (de wijzer leest hetzelfde terwijl u de spindle roteert, is het een heel goed idee om beide wijzers op "0" te zetten, in plaats van een willekeurige locatie te markeren. Zorg ervoor dat u de achterlas correct ingesteld hebt. Zet de wijzer zo dat hij in een positieve richting leest zodat het makkelijk is om eventuele veranderingen af te tellen, en u nooit hoeft te onthouden welke kant u voor achterlas gekozen had. Ik markeer ook altijd de tafel en zadel met een waspotlood zodat ik weet waar het centrum is. Dat vertelt u wanneer u moet stoppen met draaien van het handvat wanneer "0" omkomt als u de tafel terug naar het centrum wilt brengen om een ander onderdeel te laden.
Eenmaal u het centrum van de tafel gelocaliseerd heeft en de wijzers ingesteld en de tafel en zadel vergrendeld, heeft u meestal een kenmerk op uw onderdeel dat u gecentreerd wenst te hebben. In sommige gevallen kan dit een gat zijn, in andere gevallen de buitenzijde van het cirkelvormige onderdeel. In een geval als een van deze, is het gangbare praktijk om dezelfde wijzer te gebruiken en hem in het gat of de omtrek van het onderdeel te zwaaien. De omtrek kan vereisen dat u om klemmen heen komt, wat meestal bereikt kan worden door de kwijl te gebruiken om de wijzer ver genoeg omhoog te bewegen om ze te klaren. Wanneer u onderdelen op een tafel indikt die al gelokaliseerd is, tik je het onderdeel rond, je maakt geen aanpassingen met de zadel of tafel handvaten. Tik het onderdeel nadat u de klemmen iets hebt aangeslagen, zodat het niet wild beweegt. U kunt praktisch perfecte locatie bereiken op die manier, zeker zo nauwkeurig als de machine in staat is te werken.
Nadat het werkstuk gecentreerd is op de draaitafel, draait u nu de spindle met de hand, zodat de wijzertip de binnenkant van het gat afveeg. Pas de positie van de freestafel aan zoals vereist tot geen naalduitschuiving wordt genoteerd.
Uw Draaitafel Instellen
Hoe de spindle boven het centrum van de draaitafel te centreren. Hier zijn enkele methoden om te gebruiken.
De Draaitafel Centreren met de Verticale Freesmachine Spindel
Volg de volgende procedure:
1. Vierkant de verticale kop met de machinetafel.
2. Monteer de draaitafel op de freesmachinetafel.
3. Plaats een testplug in het centrumgat van de draaitafel.
4. Monteer een wijzer in de freesmachine-spindel.
5. Met de wijzer net de bovenkant van de testplug klarend, draai de machinespindel met de hand en lijn de plug ongeveer uit met de spindle.
6. Breng de wijzer in contact met de diameter van de plug, en draai de spindle met de hand.
7. Pas de machinetafel aan met de lengte-(X) en dwarsvoeding-(Y) handvaten tot de wijzer geen beweging registreert.
8. Vergrendel de freesmachinetafel en zadel, en controleer de uitlijning opnieuw.
9. Herstel indien nodig.
Een Manier om uw Draaitafel op te Zetten
 |
 Ruwe Positie  Een 3/8" stuk messing gemaakt en een 60 graden punt erop gezet. Het zou in de eindfreeshouders moeten passen. Deze methode bleek behoorlijk nuttig voor diverse opsteloperaties.
|
|
|
 Visuele Positie  Om een visuele positie uit te voeren. Uw oog is redelijk goed in het beoordelen wanneer de twee cirkels gecentreerd zijn. Normaal binnen 0,010" Soms.
|
|
 Indiëren  Om echt nauwkeurig te zijn, de draaitafel indiëren. Op de foto lijkt de punt van de wijzer in de ruimte te hangen, maar hij raakt eigenlijk de achterkant van het gat in de draaitafel. Ik laat dan de tafel 360 graden draaien en kijk naar de maximale uitschuiving op de wijzer. Dan draai ik de spindle 90 graden naar links en 90 graden naar rechts. Het ware centrum ligt halverwege tussen de twee waarden. Voor de finale aanpassing voor centreren aan dezelfde kant van de achterlas als die gebruikt zal worden bij snijden. Als de snijder van het centrum naar de rechterkant beweegt, dan wil je de snijder in dezelfde richting bewegen tijdens de centraalaanpassing. Als je aan de verkeerde kant van de achterlas zit, dan zul je overcompenseren en moet je opnieuw beginnen nu komend vanaf de juiste kant.
|
|
|
 Opstelhulpmiddel Om een hulpmiddel of werkstuk op de draaitafel te lokaliseren. Ik begin met de initiële ruwe uitlijning.
|
|
|
 Hulpmiddel Indiëren  Het centreren van het hulpmiddel of werkstuk boven het centrum van de draaitafel. Om dit te doen, draai de draaitafel en pas het werkstuk aan tot ik consistente uitlevering over de hele omtrek krijg.
|
Een Werkstuk Centreren met de Draaitafel
Vaak is het nodig om een draaitafelbewerking uit te voeren op verschillende identieke werkstukken, elk met een gegoten gat in het centrum. Om elk werkstuk snel uit te lijnen, kan een speciale plug gemaakt worden die past in het centrumgat van het werkstuk en het gat in de draaitafel. Eenmaal de machinespindel uitgelijnd is met de draaitafel, kan elk volgend stuk snel en nauwkeurig uitgelijnd worden door het over de plug te plaatsen.
Als er maar enkele stukken zijn, wat de vervaardiging van een speciale plug niet rechtvaardigt, of als het werkstuk geen gat door het centrum heeft, kan de volgende methode gebruikt worden om het werkstuk op de draaitafel te centreren.
1. Lijn de draaitafel uit met de verticale freesmachine-spindel.
2. Klem het werkstuk licht op de draaitafel in het centrum. Beweeg niet de lengte-(X) of dwarsvoeding-(Y) handvaten.
3. Ontkoppel de wormmechanisme van de draaitafel.
4. Monteer een wijzer in de freesmachine-spindel of freesmachinetafel, afhankelijk van het werkstuk.
5. Breng de wijzer in contact met het aan te wijzen oppervlak, en draai de draaitafel met de hand.
6. Met een zacht metaalstaaf, tik het werkstuk (weg van de wijzerbeweging) tot geen beweging meer geregistreerd wordt op de wijzer in een volledige omwenteling van de draaitafel.
7. Klem het werkstuk stevig, en controleer de nauwkeurigheid van de opstelling opnieuw.
Stralen Frezen
Om het eind van het werkstuk op een bepaalde straal te frezen of om cirkelvormige sleuven met een bepaalde straal te bewerken, moet de volgende procedure worden gevolgd.
1. Lijn de verticale freesmachine op 90° aan de tafel uit.
2. Monteer een wijzer in de freesmachine-spindel.
3. Monteer de draaitafel op de freesmachinetafel.
4. Centreer de draaitafel met de machinespindel met een testplug in de tafel en een wijzer op de spindle.
5. Zet de lengte-(X) voedingswiel en de dwarsvoeding-(Y) wiel op nul.
6. Monteer het werkstuk op de draaitafel, het centrum van de radiale sneden uitlijnen met het centrum van de tafel. Een speciale arbor kan hiervoor gebruikt worden. Een andere methode is het uitlijnen van het centrum van de radiale snede met een wiggler gemonteerd in de machinespindel.
7. Beweeg ofwel de dwarsvoeding of de lengtevoeding (wat het meest handig is) een bedrag gelijk aan de vereiste straal.
8. Vergrendel zowel de tafel als de zadel.
9. Monteer de juiste eindfrees.
10. Stel de juiste snelheid (RPM) in.
11. Draai het werkstuk, met behulp van de draaitafel voerhandvat, naar het startpunt van de snede.
12. Stel de snijdiepte in en frees de straal tot de grootte aangegeven op de tekening, met hand- of krachtvoeding.
EENHEDSTOETS
1. Wanneer wordt een verspringende borkop gebruikt?
2. Noem drie hoofdcomponenten van Boorkoppen.
3. Waarom wordt de vergrendelingsbout vastgedraaid nadat de glijder aanpassingen gemaakt zijn.
4. Waarom heeft de glijder meerdere gaten om boorgereedschappen te houden?
5. Wat bepaalt de snijsnelheid bij boren?
6. Voor welk doel kan een draaitafel gebruikt worden?
7. Wat is het doel van het gat in het centrum van een draaitafel?
8. Beschrijf kort hoe een draaitafel gecentreerd kan worden met een verticale freesmachine-spindel.
9. Beschrijf kort hoe een enkel werkstuk gecentreerd zou worden op een draaitafel.
10. Leg uit hoe een grote straal gesneden kan worden met een draaitafel.
Hoofdstuk Toeschrijvingsinformatie
Dit hoofdstuk is afgeleid van de volgende bronnen.
- Tapprocedures afgeleid van Boren en Tappen door de Universiteit van Idaho, CC:BY-SA 3.0.
- Trammen afgeleid van Trammen Freeskop door de Universiteit van Idaho, CC:BY-SA 3.0.
- Wijzer (Foto) afgeleid van Wijzer door Wikimedia, CC:BY-SA 3.0.
- Freesmachine Procedures afgeleid van Mechanische Engineering Tools door het Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.
- Draaitafel afgeleid van Draaitafel door de Universiteit van Idaho, CC:BY-SA 3.0.
Industriële technologie
- Draaibanken Meesteren: Technieken, Toepassingen en Precisie Bewerking
- Horizontale Boormachines Uitgelegd: Ontwerp, Bediening en Toepassingen
- De boorkop van een freesmachine begrijpen
- Oppervlakteruimte begrijpen: eenheden, grafieken en meettechnieken
- Hardheidstest Technieken: Rockwell & Brinell Methodes
- Eenheid 5: CNC Bediening – Haas Freesmachine Opstarten & Controleren
- Mastercam Eenheid 7: Afbeeldingsbeheer en Werkpadcreatie
- Offsetdrukmachines: Overzicht & Voordelen
- Offsetdruk Begrijpen: Een Uitgebreide Gids
- Ontdek 3 belangrijke voordelen van een boormachine (boring mill)
- Verset schroevendraaier uitgelegd: doel, voordelen en toepassingen