



Freesen Onder de Loep: Snelheden, Voedingen en Taptechnieken
Doelstelling
Na afloop van deze eenheid zou u in staat moeten zijn om:
- Verticale freesmachine-instellingen en -bewerkingen te identificeren en selecteren voor diverse bewerkingsopdrachten.
- Een juiste snijsnelheid te selecteren voor verschillende materialensoorten.
- Snijsnelheden en voedingen te berekenen voor eindfreesbewerkingen.
- Uitleggen hoe correct op te stellen voor krachtvoeding tappen.
Snijsnelheid
Snijsnelheid wordt gedefinieerd als de snelheid aan de buitenrand van het gereedschap tijdens het snijden. Dit wordt ook wel oppervlaktesnelheid genoemd. Oppervlaktesnelheid, oppervlaktevoet en oppervlakte zijn allemaal direct gerelateerd. Als twee gereedschappen van verschillende grootte op dezelfde omwentelingen per minuut (RPM) draaien, heeft het grotere gereedschap een grotere oppervlaktesnelheid. Oppervlaktesnelheid wordt gemeten in oppervlaktevoeten per minuut (SFM). Alle snijgereedschappen werken op het oppervlaktevoet-principe. Snijsnelheden hangen voornamelijk af van het type materiaal dat u snijt en het type snijgereedschap dat u gebruikt. De hardheid van het werk materiaal heeft veel te maken met de aanbevolen snijsnelheid. Hoe harder het werk materiaal, hoe langzamer de snijsnelheid. Hoe zachter het werk materiaal, hoe sneller de aanbevolen snijsnelheid (zie Figuur 1).
Staal IJzer Aluminium Lood
Figuur 1: Toename Snijsnelheid Gebaseerd op Hardheid Werk Materiaal
De hardheid van het snijgereedschapsmateriaal heeft ook veel te maken met de aanbevolen snijsnelheid. Hoe harder de boor, hoe sneller de snijsnelheid. Hoe zachter de boor, hoe langzamer de aanbevolen snijsnelheid (zie Figuur 2).
Koolstofstaal Hoge-Snelheidsstaal Hardmetaal
Figuur 2: Toename Snijsnelheid Gebaseerd op Hardheid Snijgereedschap
Tabel 1: Snijsnelheden voor Materiaalsoorten
| Materiaalsoort | Snijsnelheid (SFM) |
|---|---|
| Laagkoolstofstaal | 40-140 |
| Middelkoolstofstaal | 70-120 |
| Hoogkoolstofstaal | 65-100 |
| Vrijvrijsnijstaal | 100-150 |
| Roestvrij Staal, C1 302, 304 | 60 |
| Roestvrij Staal, C1 310, 316 | 70 |
| Roestvrij Staal, C1 410 | 100 |
| Roestvrij Staal, C1 416 | 140 |
| Roestvrij Staal, C1 17-4, pH | 50 |
| Legeringstaal, SAE 4130, 4140 | 70 |
| Legeringstaal, SAE 4030 | 90 |
| Gereedschapstaal | 40-70 |
| Gietijzer–Regulier | 80-120 |
| Gietijzer–Hard | 5-30 |
| Grijs Gietijzer | 50-80 |
| Aluminiumlegeringen | 300-400 |
| Nikkellegering, Monel 400 | 40-60 |
| Nikkellegering, Monel K500 | 30-60 |
| Nikkellegering, Inconel | 5-10 |
| Kobaltbasislegeringen | 5-10 |
| Titaanlegering | 20-60 |
| Onlegerd Titaan | 35-55 |
| Koper | 100-500 |
| Brons–Regulier | 90-150 |
| Brons–Hard | 30-70 |
| Zirconium | 70-90 |
| Messing en Aluminium | 200-350 |
| Siliciumvrije Non-Metallen | 100-300 |
| Siliciumbevattende Non-Metallen | 30-70 |
Spindelsnelheid
Eenmaal de SFM voor een gegeven materiaal en gereedschap bepaald, kan de spindelsnelheid berekend worden aangezien deze waarde afhankelijk is van snijsnelheid en gereedschapsdiameter.
RPM = (CS x 4) / D
Waar:
- RPM = Omwentelingen per minuut.
- CS = Snijder snelheid in SFM.
- D = Gereedschapsdiameter in inches.
Freesvoeding
De voeding (freesmachine voeding) kan gedefinieerd worden als de afstand in inches per minuut dat het werk in de snijder beweegt.
Op de freesmachines die we hier bij LBCC hebben, is de voeding onafhankelijk van de spindelsnelheid. Dit is een goede regeling en het toestaat snellere voedingen voor grotere, langzaam draaiende snijders.
De voedsnelheid die op een freesmachine gebruikt wordt, hangt af van de volgende factoren:
- De diepte en breedte van de snede.
- Het type snijder.
- De scherpte van de snijder.
- Het werkstukmateriaal.
- De kracht en uniformiteit van het werkstuk.
- De vereiste afwerking.
- De vereiste nauwkeurigheid.
- Het vermogen en de stevigheid van de machine, het spanningsmiddel en de gereedschapsopstelling.
Voeding per Tand
Voeding per tand is de hoeveelheid materiaal die door elke tand van de snijder verwijderd moet worden terwijl hij draait en in het werk vooruitgaat.
Naarmate het werk in de snijder vooruitgaat, duwt elke tand van de snijder evenveel in het werk, wat spannen van gelijke dikte produceert.
Deze spaandikte of voeding per tand, samen met het aantal tanden in de snijder, vormt de basis voor het bepalen van de voedsnelheid.
De ideale voedsnelheid voor frezen wordt gemeten in inches per minuut (IPM) en wordt berekend met deze formule:
IPM = F x N x RPM
Waar:
- IPM = voedsnelheid in inches per minuut
- F = voeding per tand
- N = aantal tanden
- RPM = omwentelingen per minuut
Voorbeeld:
Voedingen voor eindfreesmessers gebruikt in verticale freesmachines variëren van .001 tot .002 in. voeding per tand voor zeer kleine diameter snijders op staal werk materiaal tot .010 in. voeding per tand voor grote snijders in aluminium werkstukken. Aangezien de snijsnelheid voor zachte staal 90 is, is de RPM voor een 3/8" hoge-snelheid, twee-snede eindfrees
RPM = CS x 4 / D = 90 x 4 / (3/8) = 360 /.375 = 960 RPM
Om de voedsnelheid te berekenen, selecteren we .002 inches per tand
IPM = F x N x RPM = .002 x 2 x 960 = 3.84 IPM
Machinevoeding
De machinebeweging die ervoor zorgt dat een snijgereedschap in of langs het oppervlak van een werkstuk snijdt, heet voeding.
De hoeveelheid voeding wordt meestal gemeten in duizendsten van een inch in metaalbewerking.
Voedingen worden op iets verschillende manieren uitgedrukt op diverse typen machines.
Boormachines die krachtvoedingen hebben, zijn ontworpen om de boor een gegeven hoeveelheid vooruit te duwen voor elke omwenteling van de spindle. Als we de machine instellen om te voeden met .006", zal de machine .006" voeden voor elke omwenteling van de spindle. Dit wordt uitgedrukt als (IPR) inches per omwenteling.
Tapprocedures
Goede Praktijken:
Taphulpen Gebruiken
Taphulpen zijn een integraal onderdeel bij het maken van een bruikbare en rechte draad. Bij het gebruik van de draaibank of de freesmachine is de tap al recht en gecentreerd. Bij het handmatig uitlijnen van een tap, wees voorzichtig, een 90° taphulp is veel nauwkeuriger dan het menselijk oog.
Olie Gebruiken
Bij boren en tappen is het cruciaal om olie te gebruiken. Het houdt de botten van piepen, maakt de snede gladder, reinigt de spannen en houdt de boor en het voorraadmateriaal van oververhitting.
Pikken
Pikken helpt ervoor te zorgen dat botten niet oververhitten en breken wanneer ze gebruikt worden om te boren of tappen. Pikboren omvat het deels doorboren van een onderdeel, daarna terugtrekken om spannen te verwijderen, tegelijkertijd het stuk laten afkoelen. Het roteren van de handvat een volle slag dan een halve slag terug is gangbare praktijk. Telkens wanneer de boor of tap teruggetrokken wordt, verwijder zoveel mogelijk spannen en voeg olie toe aan het oppervlak tussen de boor of tap en het werkstuk.
Handmatige Tapprocedure
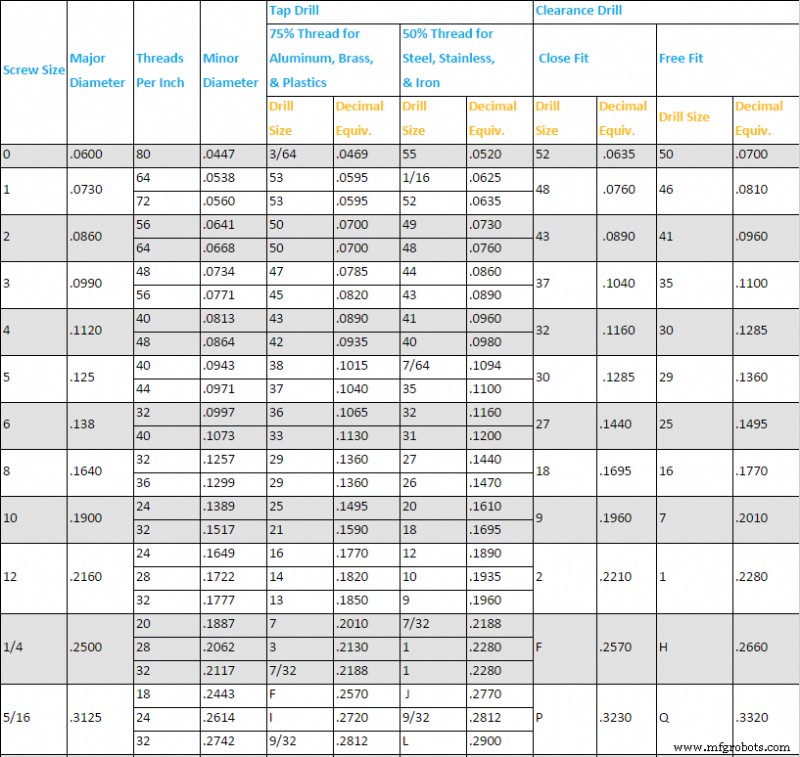
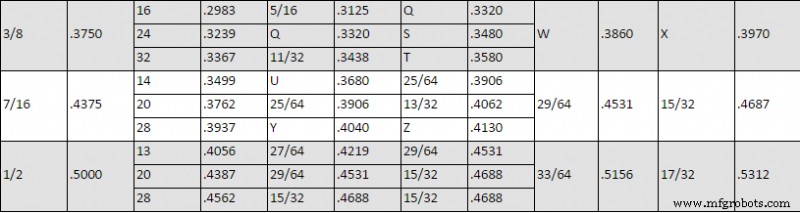
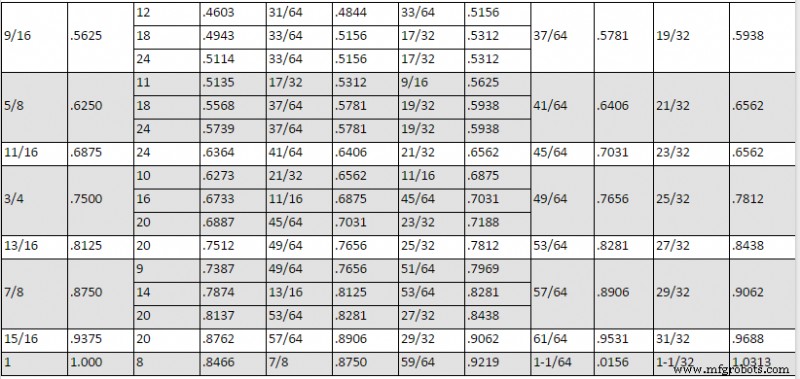
- Selecteer een boorgrootte uit de tabel.
Bij het kiezen van een tapgrootte is deze tabel de eerste plaats om te kijken.
- Indien nodig, voeg een affasering toe aan het gat vóór het tappen.
Affaseringen en konische zakgaten zijn extra kenmerken die soms gewenst zijn voor schroeven. Voor de beste resultaten moet de spindelsnelheid tussen 150 en 250 rpm liggen. - Krijg een taphulp.
Het gat is nu klaar om te tappen. Gebruik de tappen en hulblokken bij de handmatige freesmachines. De hulblokken zullen verschillende gaten hebben voor verschillende tapgroottes. Selecteer de dichtstbijzijnde aan de grootte van de gebruikte tap en plaats hem over het geboorde gat. - Tap de draad.
Pik-tap met de tap-sleutels. Oefen zachte druk uit terwijl u de sleutel een volledige slag in draait, dan een halve slag uit. Pik-tap tot de gewenste diepte. - Voltooi de tap.
Als de tap niet verder gaat of de gewenste diepte bereikt is, laat de druk op de tap los; deze heeft waarschijnlijk de bodem bereikt. Haal de tap uit het gat. Het uitoefenen van meer druk zal de tap waarschijnlijk breken. Hoe kleiner de tap, hoe groter de kans op breuk.
Krachtvoeding Tapprocedure (Verticale Freesmachine)
- Krachtvoeding tappen is vergelijkbaar met handmatig tappen. In plaats van handmatig te tappen, gebruikt u de verticale freesmachine om het werkstuk te tappen.
- Voordat u de machine start, schakel de freesmachine over op lage versnelling.
- Los de kwijlvergrendeling en beweeg de kwijl naar de laagste positie. Dit zorgt ervoor dat er voldoende ruimte is om tot de gewenste diepte te tappen.
- Zet de spindle op VOORUIT en stel de spindelsnelheid in op 60 RPM.
- Voed de tap naar beneden. Wanneer de tap het voorraadmateriaal grijpt, zal deze zich automatisch in het gat voeden.
- Wanneer de gewenste diepte bereikt is, keer de spindelrichtingsschakelaar snel om van vooruit naar achteruit. Dit keert de richting van de tap om en haalt hem uit het gat. Het omkeren van de richting in één vloeiende beweging voorkomt schade aan het getapte gat en de tap.
- Zet de machine uit.
- Reinig het getapte gat, de tap en de krachtvoedingmachine voordat u vertrekt.
EENHEDSTOETS
- Leg snijsnelheden voor harder en zachter materialen uit.
- Wat is de snijsnelheid voor Gereedschapstaal en Aluminium?
- Bereken de RPM voor een ½ inch diameter HSS eindfrees om aluminium te bewerken.
- Bereken de voedsnelheid voor een drie-snede gereedschap. Gebruik de RPM van Vraag 3.
- Bereken de RPM voor een ¾ inch diameter HSS eindfrees om brons te bewerken.
- Bereken de voedsnelheid voor twee-snede ½ inch diameter hardmetaal eindfrees om laagkoolstofstaal te bewerken.
- Wat is het doel van pikken bij boren of tappen?
- Selecteer een juiste boorgrootte voor 5/16 – 24 tap.
- Waarom worden koelvloeistoffen gebruikt?
- Beschrijf het verschil tussen handmatige en krachtvoeding tappen.
Industriële technologie
- Feeds & Speeds voor CNC-machines begrijpen
- Waarom waterjetsnijden de superieure keuze is voor rubber & plastic onderdelen
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Plasma Snijden Uitgelegd: Hoe Het Werkt en Belangrijkste Voordelen
- Draaibankoperaties & snijgereedschappen: precisiemachining onder de knie krijgen
- Aluminium snijden en slijpen onder de knie krijgen: Veelvoorkomende uitdagingen overwinnen
- CNC snijdefficiëntie verbeteren: Synthetische vloeistoffen voor hogere snelheden en voeders
- Maximaliseer Standtijd & Verhoog Productiviteit: 5 Bewezen Strategieën
- Snijuitdagingen Oplossen met Mixed-Matrix en Vezel-versterkte Composieten
- Taper Compensatie Beheersen voor Superieure Waterstraalsnijden
- Draad-EDM Snijden: Voordelen, Nadelen en Beste Toepassingen