



Oppervlakteafwerking onder de knie: Meting, analyse en prestatie-impact
Oppervlakteafwerking is een meting van de algehele textuur van een oppervlak, bestaande uit drie sleutellementen: richting, golvendheid en ruwheid. Richting verwijst naar het dominante patroon op het oppervlak, vaak geproduceerd door het productieproces zelf, golvendheid meet de periodieke variatie in oppervlakteafwerking, en ruwheid is een berekening van de relatieve gladheid van een oppervlakprofiel.
Oppervlakteafwerking is belangrijk voor meer dan alleen esthetiek — het bepaalt vaak hoe het onderdeel zal reageren en presteren in zijn eindgebruiksomgeving. Een ruwe oppervlakteafwerking kan gevoelig zijn voor slijtage of kansen creëren voor breuken en corrosie in sommige toepassingen. Echter, het kan ook helpen om krassen en onvolkomenheden beter te verbergen dan een perfect gladde afwerking.
Ruwheid is het meest gerefereerde element van oppervlakteafwerking. In feite is "oppervlakteruwheid" wat veel bewerkers daadwerkelijk bedoelen wanneer ze "oppervlakteafwerking" zeggen. Voor de doeleinden van dit artikel zullen we "oppervlakteafwerking" gebruiken als een parapluterterm die (maar niet beperkt tot) ruwheid omvat terwijl we bespreken hoe oppervlakteafwerking te meten.
Hoe oppervlakteafwerking te meten
Oppervlakteafwerking kan op verschillende manieren gemeten worden, inclusief directe meting, contactloos, vergelijking, of in-proces methoden.
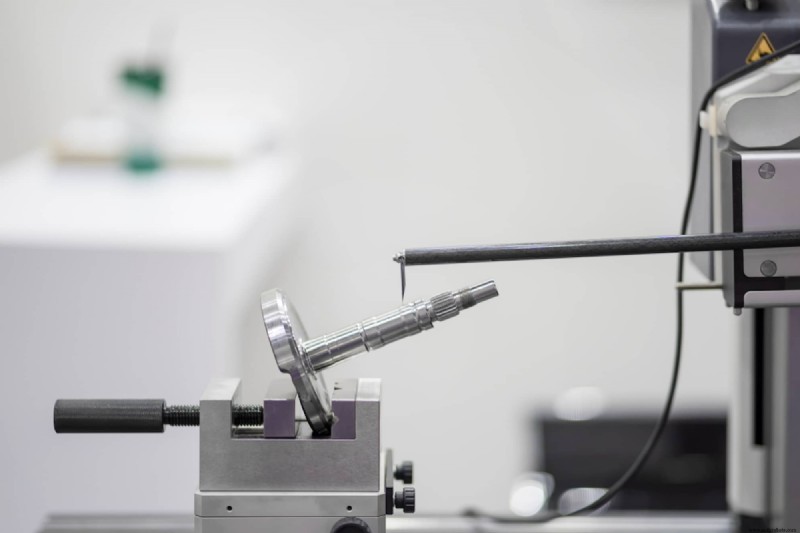
Directe meting, of "contact", methoden gebruiken een styloos, zoals de naald van een platenspeler, om fysiek oppervlakteafwerking te meten door een profiel van zijn ruwheidsparameters te creëren. Contactloze methoden vervangen deze styloos door optische sensoren en lichten of ultrasoon pulsen.
Vergelijkingsmethoden omvatten het maken van een oppervlakteafwerkingsmonster met dezelfde apparatuur of proces. Deze technieken, die doorgaans eenvoudige visuele of tastbare verifiëraties omvatten, kunnen nuttig zijn wanneer ruwheidsparameters alleen benaderend hoeven te zijn. Deze methoden zijn uiteraard niet ideaal voor het verifiëren van fijn detail of strakke toleranties. In-proces methoden bepalen vergelijkende ruwheidsparameters midden in het productieproces, bereikt door het gebruik van technieken zoals machinevisie, magnetische inductie en ultrasoon.
Wanneer het aankomt op het specifiek nemen van oppervlakteruwheidsmetingen, zijn er drie primaire methodetypes — profilerings-, oppervlakte- en microscopietechnieken. Profileringsmethoden nemen metingen van het oppervlak van het onderdeel met hoge-resolutie scannende taststaven. Oppervlaktetechnieken, zoals optische of ultrasoon verstrooiing, meten een gebied van het oppervlak en gebruiken statistische modellen om de rest van de oppervlaktetopologie van het onderdeel te extrapoleren.
Electronenmicroscopietechnieken stellen bewerkers in staat om oppervlakteafwerking in fijn detail te onderzoeken, maar deze tools zijn beperkt door hun kleine kijkvelden. De schaal waarop elektronenmicroscopen opereren staat alleen een klein deel van het oppervlak tegelijk te bekijken, wat meerdere scans vereist om gemiddelde ruwheidsparameters te vestigen.
Oppervlakteruwheidsgrafieken begrijpen
De eerste keer dat u een oppervlakteafwerkingsgrafiek ziet, zult u waarschijnlijk een reeks afkortingen tegenkomen die u nog niet eerder heeft gezien. Hier zijn drie van de meest gebruikte oppervlakteruwheidssymbolen en parameters om te kennen:
- Ra, de meest gebruikte metriek voor het meten van oppervlakteafwerking, is de maat van de gemiddelde oppervlakteruwheid van een onderdeel. Ra meet de afwijking van een ruwheidsprofiel van de gemiddelde lijn. De Ra oppervlakteafwerkingsgrafiek wordt doorgaans gebruikt voor absolute waarden, maar heeft enkele tekortkomingen die andere parameters onmisbaar maken bij het definiëren, beoordelen en repliceren van oppervlaktetopologie. Ra wordt meest gebruikt in de Verenigde Staten.
- Rmax, wat de verticale afstanden van de pieken en dalen van een oppervlak meet, is ideaal voor het detecteren van graten, krassen en andere anomalieën die niet gemakkelijk gedetecteerd worden met de Ra oppervlakteafwerkingsgrafiek.
- Rz is een maat van de gemiddelde maximale hoogte van een oppervlakprofiel. Deze parameter wordt berekend uit de gemiddelde waarden van de vijf grootste verschillen tussen pieken en dalen over de gehele oppervlakte. De Ra parameter kan ongevoelig zijn voor sommige extremen, wat leidt tot foutieve of onnauwkeurige metingen — Rz helpt om enkele van deze foutkansen te elimineren. Rz wordt internationaal meest gebruikt.
Oppervlakteafwerkingsgrafieken worden doorgaans gemeten in micrometers of micro-inches — hoe kleiner de meting, des te fijner de oppervlakteafwerking. Om een paar getallen in praktische termen te zetten:
- Als uw onderdeel een micrometerswaarde van 12,5 heeft, heeft het een micro-inches waarde van 500. Dit betekent dat het onderdeel een ruwe, lage-kwaliteit oppervlakteafwerking heeft, waarschijnlijk van grove voedingen en zware sneden.
- Als uw onderdeel een micrometerswaarde van 3,2 heeft, heeft het een micro-inches waarde van 125. Dit is het ruwste type oppervlak dat aanbevolen wordt voor onderdelen en wordt vaak gebruikt voor die die hoge spanning, belasting of trilling moeten weerstaan.
- Als uw onderdeel een micrometerswaarde van 0,8 heeft, heeft het een micro-inches waarde van 32. Dit is een hoogwaardige bewerkingsoppervlakteafwerking die nauwkeurig gecontroleerde omstandigheden vereist, maar relatief gemakkelijk te bereiken is met cilindrische, centrelose of oppervlakteslipmachines. Een ideale oppervlakteafwerking voor onderdelen die niet te maken hebben met continue beweging of zware belasting.
Raadpleeg een complete oppervlakteafwerkingsgrafiek voor verdere details.
Krijg de juiste oppervlakteafwerking met de juiste productiepartner
Het bereiken van een juiste oppervlakteafwerking doet meer dan alleen onderdelen esthetisch aantrekkelijk maken voor klanten. Het helpt ook om te waarborgen dat het stuk functioneert zoals bedoeld. Oppervlakteruwheid kan op verschillende manieren gemeten worden, maar de technieken die in dit artikel worden vermeld, zijn een zeer algemene survey van de methoden om oppervlakteafwerking te meten.
Het onderwerp kan snel gecompliceerd raken — maar dat is waar de experts van Fast Radius voor zijn. Van onderdelenontwerp tot nabewerking en oppervlakteafwerking, ons team van ingenieurs staat klaar om te helpen waarborgen dat u de best mogelijke resultaten voor uw onderdeel bereikt.
Industriële technologie
- Schroef vs. Bout: Belangrijkste Verschillen, Typen en Toepassingen
- Antriebsstrang vs. Aandrijving: wat ze zijn en waarom het belangrijk is
- Wielbalanceren vs. Wieluitlijning: wat u moet weten
- Oppervlakteafwerking begrijpen: eenheden, symbolen en praktische grafieken
- De juiste PCB-oppervlakteafwerking kiezen: HASL, OSP en ENIG uitgelegd
- Precieze oppervlakteafwerking op CNC Swiss draaibankcomponenten bereiken
- Sterktetesten Uitgelegd: Materiaallimieten Meten voor Cruciale Componenten
- Oppervlakteafwerking Beheersen: Uitgebreide Gids voor Meting en Functie
- Superieure Oppervlakteafwerking Bereiken met Gieten op Verloren Wasmodel
- Standaard Machining Oppervlakteafwerkingen Begrijpen: Definitie, Belang En Best Practices
- Balanceren van Cycletijd en Oppervlakteafwerking: Productiviteit en Kwaliteit Optimaliseren