



De Essentiële Rol Van Oppervlakteafwerkingsdiagrammen In Metaalsnij Kwaliteit
Een Referentiehulpmiddel Voor Metaal Oppervlakteafwerkingskenmerken
Een metaal oppervlakteafwerkingsdiagram is een referentiemateriaal dat wij bij Metal Cutting soms intern gebruiken als deel van ons kwaliteitszekerheidsproces. (U kunt meer lezen over onze kwaliteitsmaatregelen op de Kwaliteitscommitment pagina van onze website.)
Typisch bieden deze diagrammen richtlijnen met betrekking tot de meting van standaard oppervlakteafwerkingen, zoals:
- De verschillende parameters die gebruikt worden
- De typische rauwigheid volgens verschillende verwerkingsmethoden
- De omrekening van een eenheid zoals micro-inches (µin) naar micron (of micrometer, µm)
Wat Zijn Standaard Oppervlakteafwerkingen?
Een oppervlakteafwerking wordt doorgaans beschreven als een maat voor de textuur van een oppervlak. Het wordt gekarakteriseerd door de ligging (of richting) van het oppervlaktepatroon, de rauwigheid en de golvigheid. Standaard oppervlakteafwerkingen omvatten de kenmerken die frequent worden gebruikt in referentie tot de bewerkingsafwerkingen die bereikt worden met verschillende productiemethoden.
Wat precies zult u vinden als u het web doorzoekt naar een "oppervlakteafwerkingsdiagram" en hoe verhoudt het zich tot standaard oppervlakteafwerkingen op metalen onderdelen? Laten we een nader kijken.
Ra en Andere Oppervlakteafwerkings Eenheden
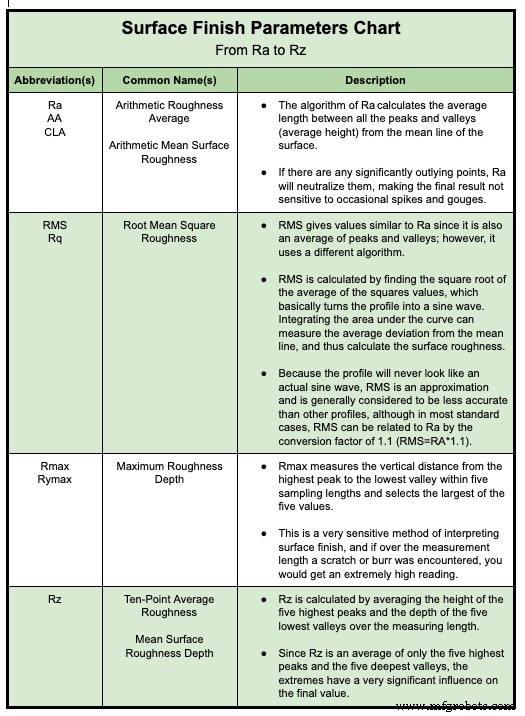
Een type metaal oppervlakteafwerkingsdiagram kan oppervlakteafwerkingsparameters beschrijven — dat is, de verschillende meeteenheden en de rekenkundige berekeningen die gebruikt worden om oppervlakteafwerking te beschrijven. Een oppervlakteafwerkingsdiagram als dit kan de volgende parameters omvatten:
- De meest gebruikte parameter is Gemiddelde Rauwigheid (Ra). Dit is een berekening van de gemiddelde lengte tussen alle pieken en dalen (of de gemiddelde hoogte) vanaf de gemiddelde lijn van het oppervlak. Omdat het significant uitschietende punten neutraliseert, is Ra niet gevoelig voor incidentele pieken en krassen.
- De Wortel Gemiddelde Kwadraat Rauwigheid (RMS) is vergelijkbaar met Ra maar wordt doorgaans beschouwd als een benadering en daarom minder nauwkeurig dan Ra. RMS wordt berekend met een algoritme dat de wortel vindt van het gemiddelde van de kwadraten van de waarden. In essentie zet RMS het oppervlakteprofiel om in een sinusgolf en meet de gemiddelde afwijking van de kromme van de gemiddelde lijn.
- Maximale Rauwigte Diepte (Rmax) meet de verticale afstand van de hoogste piek tot de laagste dal binnen de steekproeflengtes en selecteert de grootste van de gemeten waarden. Als een zeer gevoelige methode om oppervlakteafwerking te schatten, is Rmax kwetsbaar voor graten of krassen die leiden tot een hogere waarde, wat een rougher oppervlak aangeeft met betrekking tot het gehele oppervlak.
- De Gemiddelde Rauwigheid (Rz) wordt berekend door het gemiddelde te nemen van de hoogte van de vijf hoogste pieken en de diepten van de vijf laagste dalen. Omdat het alleen naar de uitersten kijkt, produceert Rz waarden die hoog neigen te zijn en mogelijk geen accurate weergave is van de gemiddelde oppervlakteafwerking.
Bij Metal Cutting testen we typisch op Ra, en dat is wat de meeste van onze klanten vragen. Hoewel Ra en RMS soms wisselend worden gebruikt omdat een benaderende omrekeningsfactor is RMS = Ra x 1,11, moedigen we klanten aan Ra te gebruiken. Het wordt als nauwkeuriger beschouwd en is breed geaccepteerd in de industrie.
Oppervlakte Rauwigheidsdiagrammen
Een ander type metaal oppervlakteafwerkingsdiagram kan de gemiddelde bereik van oppervlakte rauwigheidswaarden tonen die bereikt kunnen worden met verschillende typen productieprocessen. Dit is handig om te weten omdat oppervlakteafwerkingen sterk kunnen variëren afhankelijk van het bewerkingsproces dat gebruikt wordt om ze te produceren.
Kiezen tussen verschillende snijmethoden is een belangrijke stap als het hebben van een bepaalde oppervlakte op uw afgeronde metalen onderdelen cruciaal is voor het succes van uw toepassing. Daarnaast kan het bereiken van een bepaalde oppervlakteafwerking vereisen dat meer dan één proces wordt gebruikt.
Elk metaalsnijproces heeft zijn eigen kenmerken (wat werktuigkundigen "getuigenmerken" noemen). Ze kunnen tot een zekere mate en met bepaalde beperkingen gevarieerd worden, weer afhankelijk van het proces.
Bijvoorbeeld, waar er een vloer is op hoe glad een bewerkt oppervlak kan zijn, kunt u polijsten gebruiken om een zeer glad oppervlak te bereiken. Of u kunt slijpen gebruiken om een scherpe rand of glanzende afwerking te creëren.
U kunt zoeken naar oppervlakte rauwigheidsdiagrammen die de standaard oppervlakteafwerkingen voor diverse metaalsnijmethoden vergelijken, zoals abrasief snijden, EDM, of oppervlakteslijpen, alsook frezen, draaien, lapperen of polijsten. Let op dat bij oppervlakteafwerkingsmeting, hoe lager het getal, hoe gladder — of minder rough — het oppervlak is.
Omrekeningen Van Oppervlakte Rauwigheids Eenheden
Een ander type metaal oppervlakteafwerkingsdiagram kan de omrekeningen tussen verschillende eenheden voor specifieke oppervlakte rauwigheidsgraden tonen. Bijvoorbeeld, het hier getoonde diagram biedt de omrekeningen tussen Ra en RMS, in zowel standaard als metrieke meetsystemen (dat is, in micro-inches en micron/micrometers):
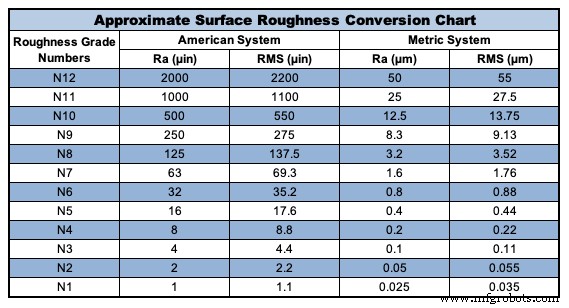
Let op dat de oppervlakte rauwigheidsomrekeningen benaderingen zijn. Dat is omdat Ra en RMS verschillende dingen meten en alleen omrekenbaar zijn met een sinusgolfprofiel — of wanneer de pieken en dalen perfect hetzelfde zijn doorheen het oppervlak, wat zelden het geval is in realistische situaties.
Hulpmiddelen Voor Visueel Vergelijken Van Oppervlakteafwerkingen
Iemand die het web doorzoekt naar een diagram dat standaard oppervlakteafwerkingen toont, zoekt misschien eigenlijk een afbeelding die laat zien hoe een bepaalde oppervlakte — zeg, een met een rauwigheid van 63 µin Ra — eruit moet zien.
Hier komt een ander handig referentiehulpmiddel in spel: oppervlakteafwerkingsvergelijkers, ook wel oppervlakte rauwigheidsvergelijkersplaten genoemd.
Oppervlakteafwerkingsvergelijkers zijn inspectiehulpmiddelen die een alternatief bieden voor het mechanisch testen van elk onderdeel en het verkrijgen van een daadwerkelijke meting van de Ra. Mechanische testen omvat doorgaans het gebruik van een van twee methoden:
- Een contact oppervlakte rauwigheidsprofilometer, die een tastkop langs het oppervlak van het onderdeel rijdt om het te lezen — en die het oppervlak van het onderdeel kan krassen of op andere wijze veranderen
- Een niet-contact, niet-destructief hulpmiddel dat interferometrie of andere optische 3D-metrologie gebruikt om te meten zonder het oppervlak van het onderdeel aan te raken
Echter, in plaats van deze mechanische hulpmiddelen, kunt u naar een vergelijkersplaat kijken die laat zien hoe een Ra van 63 µin (of 32 µin, 16 µin, 8 µin, enzovoort) eruitziet vergeleken met het onderdeel dat u inspecteert.
Het gebruik van oppervlakteafwerkingsvergelijkers is een snelle, gemakkelijke manier om te bepalen of een onderdeel in spec is door ernaar te kijken in plaats van het oppervlakteprofiel fysiek te meten.
Verschillende Typen Vergelijkers
Net als er verschillende gemiddelde oppervlakteafwerkingsbereiken zijn voor verschillende metaalsnijprocessen, zijn er ook verschillende vergelijkersplaten voor verschillende processen.
Dat komt omdat, bijvoorbeeld, een EDM-gesneden onderdeel het uiterlijk heeft van kleine "putjes" op het oppervlak van het eindsnede, terwijl een abrasieve methode zal produceren wat eruitziet als zeer fije, licht gebogen lijnen over het eindsnede oppervlak. Zelfs de exacte dezelfde Ra-waarde kan heel anders eruitzien afhankelijk van het gebruikte snijproces.
Daarom is het belangrijk om ervoor te zorgen dat u kijkt naar de vergelijkersplaat voor het juiste proces.
Beperkingen Van Vergelijkers
Daarnaast, wanneer u komt bij veel lagere (gladere) oppervlakteafwerkingsvereisten, zoals 2 µin of 1 µin Ra, zijn vergelijkersplaten niet behulpzaam. Dat is omdat tenzij ze onder hoge vergroting zijn, de verschillen tussen 2 µin en 1 µin Ra (of lager) niet gemakkelijk zichtbaar zullen zijn.
Als uw specifieke toepassing een kritiek bereik heeft — bijvoorbeeld, elk onderdeel moet tussen 10 µin Ra en 25 µin Ra liggen — dan zijn vergelijkersplaten misschien ook niet de beste optie. In deze gevallen kan het nodig zijn om de onderdelen mechanisch te testen om te garanderen dat hun oppervlakteafwerking binnen het gespecificeerde bereik valt.
Exacte Oppervlakteafwerkingsstandaarden
Hier bij Metal Cutting zijn de oppervlakteafwerkingen waar we het meest mee te maken hebben het eindsnede van kleine, precieze metalen onderdelen en het lichaamsoppervlak langs de diameter van buizen en staven.
Het is belangrijk om te onthouden dat als er een vlek, deuk of kras ergens op een onderdeel is, het mogelijk niet in de totale oppervlakteafwerkingsmeting van het onderdeel opgenomen is. Echter, we nemen grote zorg om deze typen oppervlakteafwerkingsdefecten te minimaliseren en, voor zover de oppervlakteafwerking cruciaal is voor het product, kunnen we inspecteren op eventuele defecten zoals nodig.
Typische Resultaten Voor Eindsneden
Onze abrasieve snijmethode produceert conservatief een eindsnede van 32 of 63 µin Ra of beter, afhankelijk van het gebruikte wiel. (Onthoud, hoe lager het getal, hoe gladder het oppervlak — dus "of beter" betekent "of lager".) We zeggen conservatief en beginnen met een hoge Ra-waarde omdat verschillende metaaltypen een cruciale rol spelen in wat bereikt kan worden.
Met een gelapt onderdeel is de oppervlakte van het eindsnede die we bereiken typisch 16 µin Ra of beter. En onze beste resultaten zijn wanneer we onderdelen mechanisch polijsten tot eindsneden zo glad als 1 µin Ra of nog gladder.
Typische Resultaten Voor Lichaamsoppervlakken
Als de vereiste van een klant anders is dan de grondstof zijn "as drawn" oppervlak, kan Metal Cutting het materiaal slijpen om gewenste resultaten te bereiken voor de diameteroppervlakken van een onderdeel (of het lichaam van het onderdeel). We bereiken typisch 8 tot 16 µin Ra door slijpen, maar 2 tot 4 µin Ra is mogelijk onder bepaalde omstandigheden.
Wanneer we tumblen om te ontgraten, is een extra voordeel dat het een polijstactie kan creëren die een nog gladder oppervlak van 8 µin Ra of beter produceert. Vanaf daar kunnen we mechanische polijsttechnieken gebruiken om de lichaamsoppervlakteafwerking te brengen naar lager dan 1 µin Ra.
Als een rougher oppervlak vereist is, kunnen we zandstraalen of slijpen gebruiken om opzette een zeer ruw oppervlak te ontwikkelen, mogelijk boven de 100 µin Ra.
(Lees meer over hoe we aan de Ra oppervlakteafwerkingsvereisten van kleine metalen onderdelen voldoen.)
Hoe Uw Metaal Oppervlakteafwerkingsbehoeftes Te Voldoen
Zoals u kunt zien uit de verschillende typen metaal oppervlakteafwerkingsdiagrammen, zijn er diverse oppervlakteafwerkingsopties en verschillende manieren om naar oppervlakte rauwigheid te kijken.
Gelukkig, met een keuze aan metaalsnijprocessen en de diverse afwerkingstechnieken die gebruikt kunnen worden, kan de juiste partner metalen onderdelen produceren die aan uw oppervlakteafwerkingsvereisten alsook uw andere cruciale dimensiebehoeftes voldoen.
Om meer te leren, bekijk onze video Hoe Laatste-Minuut Oppervlakteafwerkingsproblemen Te Vermijden.
Industriële technologie
- Productie-efficiëntie Verhogen met een Staafvoeder Draaibank
- De juiste tijd kiezen voor roestvrij staal korrelafwerking: Toepassingen en voordelen
- Oppervlakteruimte begrijpen: eenheden, grafieken en meettechnieken
- Oppervlakteafwerking begrijpen: eenheden, symbolen en praktische grafieken
- Bescherm Uw Motoren: De Essentiële Voordelen van Lijnreactoren
- Fusion 360 Beheersen: Oppervlaktemodellering Inzetten voor Complexe Geometriebewerking
- Oppervlakteafwerking Beheersen: Uitgebreide Gids voor Meting en Functie
- De voordelen van Augmented Reality in Industrie 4.0
- Efficiëntie Maximeren met Remote Expert-oplossingen in Industrie 4.0
- Standaard Machining Oppervlakteafwerkingen Begrijpen: Definitie, Belang En Best Practices
- FR4-materiaal: Essentiële keuze voor betrouwbare PCB-assemblage