



Toollevensduur en productiviteit verhogen met expert toolbalancering
Snijtool runout en toolhouder imbalance maken bewerken uitdagend. Hier is wat u moet weten over toolbalancerings-technieken en hoe het juist uitvoeren van deze procedure trillingen kan minimaliseren, waardoor oppervlakteafwerkingen en toollevensduur gelijkelijk verbeteren.
Toolbalancering is een must voor high-speed machining, waar spindelsnelheden 20.000 rpm of hoger bereiken. Maar veel experts vertellen u dat de behoefte aan balancering begint op een bescheiden 6.000 rpm en dat het overslaan van deze kritische stap zowel toollevensduur als productiviteit reduceert.
Brendt Holden, president van Haimer Inc., is een van die mensen. Hij vertelt graag een verhaal uit 15 jaar geleden over een machinewinkel in Wisconsin die worstelde met een booroperatie. Na het installeren van een van Haimer's toolbalancers, kon de machinewinkel de doorvoer op die job significant verhogen, samen met veel anderen.
"Die specifieke winkel had geen enkele machine sneller dan 6.000 rpm," herinnert Holden zich. "Het was een prachtig getuigenis van het belang van toolbalancering, ongeacht spindelsnelheid."
Ze waren niet de enige. Een grote Amerikaanse motorfabrikant bespaarde $250.000 per jaar onverwachte downtime na het implementeren van een toolbalanceringsoplossing. K&G Manufacturing in Minneapolis vond dat offline-vooraf ingestelde toolhouder-assemblages de eerste keer op maat gesneden werden wanneer gebalanceerd. Zelfs de slijpindustrie kent de waarde van balancering, zoals snijtoolfabrikant OSG kan getuigen: na het balanceren van wielpakketten, vond het bedrijf dat de output met 20 procent steeg, de spindellevensduur met 30 procent toenam en het stroomverbruik met 18 procent daalde.
Als deze anekdotes de sceptikers er niet toe brengen, hier is een meer wetenschappelijk voorbeeld – een dat helpt de effectiviteit van toolbalancering te verklaren.
Haimer-ingenieurs monteerden frezen in twee toolhouders, een gebalanceerd, de andere niet. Beide werden gecontroleerd op een van de toolpresetting-eenheden van het bedrijf en hadden minder dan 2 micron runout. Vervolgens lieten ze elke toolhouder-assemblage draaien op 18.000 rpm terwijl ze het analyseerden met een accelerometer. De resultaten? Waar de gebalanceerde assemblage hetzelfde near-zero niveau van runout handhaafde, steeg de ongebalanceerde naar 11 micron (0,0004") – een vijfvoudige toename.
Als toollevensduur-dodende runout niet genoeg is om u te overtuigen, probeer dit: Vraag een willekeurige werktuigmachine-spindelherbouwer wat de primaire oorzaak is van premature falen. Meesten zullen suggereren dat het ofwel a) crashes is, ofwel b) toolhouder imbalance. Voor veel bewerkingscentra – met name die met high-speed spindels – kan een vervanging gemakkelijk meer kosten dan een toolbalancing-eenheid, en dat is zonder de machinedowntime en de resulterende productievertragingen in rekening te brengen.
U denkt misschien, "Ik snap het. Daarom kopen we gebalanceerde toolhouders." En terwijl Holden en anderen u zullen vertellen dat dit een goede start is, is het het equivalent van het kopen van high-quality banden voor uw auto – ze moeten nog steeds gebalanceerd worden, en net als met snijtools en toolhouders, moet het als een complete assemblage gedaan worden.
Toolhouders richten
Iets ironisch, het proces is niet zo heel anders. Net als een automonteur kleine gewichten aan één kant van het wiel toevoegt om onevenwicht te compenseren, zo kan een toolcrib-beheerder zware metalen schroeven of vreemd gevormde ringen aan de toolhouder toevoegen, elke keer zorgvuldig aanpassend totdat de out-of-balance conditie geannuleerd is. Het is ook mogelijk om de toolhouder zelf te boren of te frezen, kleine hoeveelheden metaal verwijderend totdat balans bereikt is, hoewel dit duidelijk een duurdere (en permanente) benadering is.
Banden en toolhouders lijden ook onder dezelfde soorten onevenwicht, namelijk statisch en dynamisch. Haal een wielmoer van het wiel van uw F-150 en u creëert statisch onevenwicht, wat simpelweg gezien kan worden als te veel gewicht aan één kant. Raak een rots met uw vissersboot-schroef en u staat waarschijnlijk voor dynamisch onevenwicht, of onevenwicht in twee rotatievlakken. Het is deze laatste conditie die het meest voorkomt op CNC-werkcentra, vooral met langere tools en toolhouders.
Ironisch, CAT-stijl toolhouders – een favoriet van werktuigmachinebouwers hier in de VS – zijn inherent ongebalanceerd door de flens' niet-symmetrische sleuven. Zo zijn Weldon-stijl toolhouders met hun setschoef aan één kant. Zelfs HSK-tooling, vooral de meer voorkomende A-vorm, lijdt onder een zekere mate van onevenwicht, hoewel het nergens bij die van steile taper toolhouders ligt. Toolingfabrikanten proberen deze ongelukkige condities te compenseren, maar bevestig een retentieknop aan het ene einde van de toolhouder, een boor of frees in het andere, en alle weddenschappen zijn af. Vandaar het advies om toolhouders altijd als een complete assemblage te balanceren.
Toolbalancering bewijzen in de pudding
Dit onevenwicht is kwantificeerbaar. Het wordt aangeduid als de G-waarde, en de meeste industrie-experts suggereren dat tools gebalanceerd moeten worden tot 2,5 G of beter (wat een waarde lager dan 2,5 betekent). Voor de wiskundig ingestelden, biedt de Haimer-website gedonderde formules over de wetenschap van toolbalancering hier, samen met additionele redenen waarom het belangrijk is voor iedereen die geïnteresseerd is in het verbeteren van hun frezen, boren en booroperaties.
Wat te doen? Het antwoord zou nu duidelijk moeten zijn: Investeer in een toolbalancing-machine, net als een andere van Brendt Holden's klanten jaren geleden deed toen hij zijn eerste 20.000-rpm bewerkingscentrum kocht. De resultaten waren zo goed dat hij begon met alles in de winkel te balanceren, zelfs voor zijn oudere machines die beperkt waren tot 8.000 rpm.
"De verbeterde toollevensduur en oppervlakteafwerking waren een bijzonderheid," zegt Holden. "Wat hij het meest opviel, waren de verbeterde metaalverwijderingssnelheden. Waar hij eerst een onderdeel misschien op 3.000 rpm sneed, vond hij dat hij dat meestal kon verdubbelen door te balanceren, met een overeenkomstige toename in voedselsnelheid. Hij was verheugd."
Naast toolbalancering
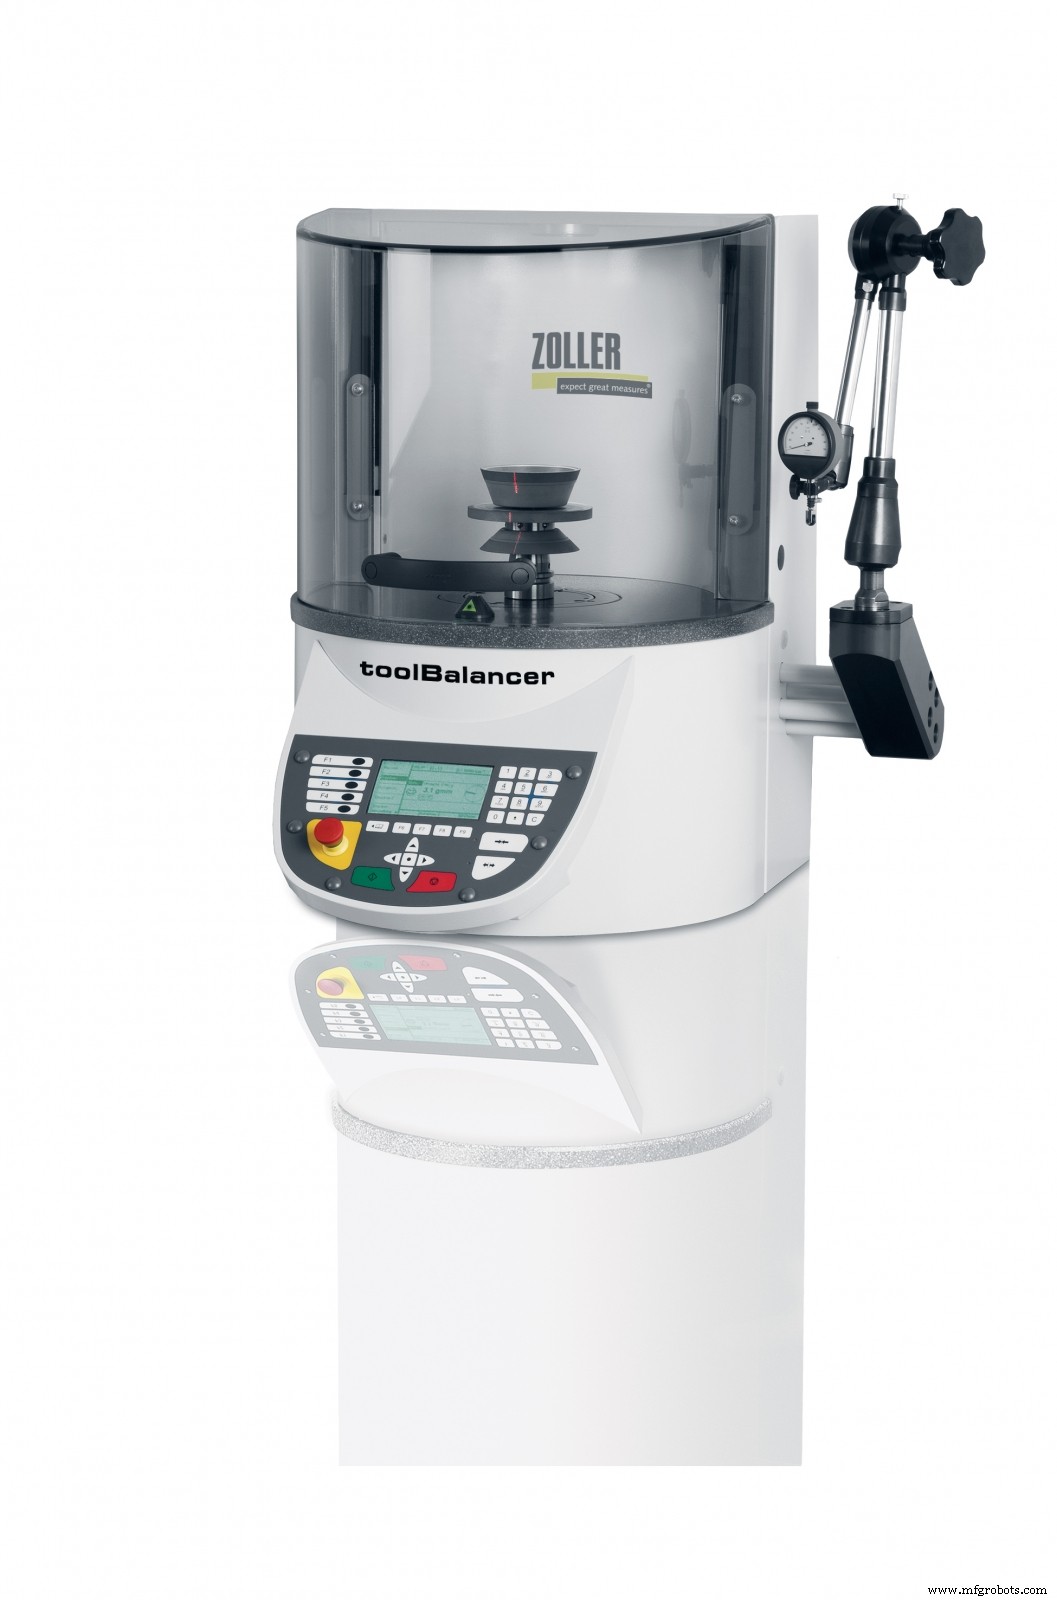
Matt Brothers, Industry 4.0 Tech Center manager bij Zoller Inc., kan vergelijkbare succesverhalen delen van klanten die een van de toolbalanceringsoplossingen van het bedrijf geïmplementeerd hebben. Toch wijst hij snel erop dat een balansmachine maar één stuk is van een veel groter toolcrib-strategie. Even belangrijk is de behoefte om tools offline voor in te stellen, wat de kans op operatorfout bij afstellen in de werktuigmachine elimineert en de machinebeschikbaarheid aanzienlijk vergroot.
Vanwege de geavanceerde optische imaging-mogelijkheden van de meeste presetter, stellen ze toolcrib-beheerders ook in staat om tools grondig te inspecteren vóór gebruik, en de kritieke runout die eerder genoemd werd te meten. En voor winkels die krimp-pas tooling gebruiken, bieden Zoller (en Haimer) combo-machines die beide in een enkele operatie kunnen doen.
Brothers suggereert dat, wanneer geïmplementeerd met een tool management oplossing (TMS), offline tool presetter van wieg tot graf zichtbaarheid van toolgebruik bieden, terwijl ze ook het hele programmerings- en instelprocesverbeteren.
"Zoller's TMS kan direct communiceren met de werktuigmachine," zegt hij. "Het kan interface met de CAM-systeem van de winkel, zijn simulatie-software, of zijn tool life monitoring-systeem. Er zijn veel voordelen aan het opslaan van snijtool- en toolhouderinformatie binnen een enkele database, inclusief verbeterde data-nauwkeurigheid, verminderde toolvoorraden, minder downtime, en efficiëntere processtromen. Dit is waarom we vinden dat TMS een integraal deel moet zijn van elke Industrie 4.0-gefocuste winkel."
Voor winkels geïnteresseerd in een van deze productiviteitsverhogende technologieën, is nu de tijd om te onderzoeken. De Section 179 Equipment Aftrek eindigt in december. Neem contact op met MSC – of een van de bedrijven in dit artikel – om meer te weten te komen.
Genoeg u al de voordelen van toolbalancering?
Toolbalancering wordt vaak gedacht alleen nodig te zijn voor high-speed machining, maar veel winkels kunnen er baat bij hebben.
Experts vertellen u dat de behoefte aan balancering begint op een bescheiden 6.000 rpm en dat het overslaan van deze kritieke stap zowel toollevensduur als productiviteit reduceert.
Doe mee aan onze poll hieronder om uw meningen over toolbalancering te delen en te zien wat anderen ervan vinden.
Balanceert u uw tools al?
Wat voor voordelen heeft u gezien van toolbalancering? Welke uitdagingen heeft u tegengekomen? Deel uw gedachten in de reacties hieronder.
Industriële technologie
- Levensduur van machines en componenten maximaliseren: slimme strategieën voor fabrikanten
- J-Hook-kwakelvorming voorkomen: oorzaken, symptomen en oplossingen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- 6G verkennen: de toekomst van ultra-snelle connectiviteit
- Koper Hardsolderen Uitgelegd: Technieken & Tips voor Sterke, Betrouwbare Verbindingen
- Uw metaalbewerkingsefficiëntie verhogen met M.A. Ford's TuffCut XT Frezen
- Maximaliseer Standtijd & Verhoog Productiviteit: 5 Bewezen Strategieën
- Gereedschapslevensduur Optimaliseren met Machinedata: Een Moderne Gids
- Downtime verminderen, productiviteit verhogen: bewezen strategieën
- Industriële Productiviteit & Kwaliteit Verhogen: Bewijste Strategieën voor Productiesucces
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen