



Nieuwe slijplijnen stroomlijnen: Obstakels overwinnen voor piekprestaties
Over het algemeen doorlopen nieuwe hoogvolumelijnen die complexe onderdelen produceren die slijpprocessen omvatten, zoals auto-motoren of turbo-aëro-motorenschoven en -schaufels, verschillende fasen van machine-aankoop tot daadwerkelijke productie zoals uiteengezet in Figuur #1. Als deze lijnen een proces omvatten dat als "hoge risico" wordt beschouwd, zal dit gepland worden met "ontwikkelingstijd" als onderdeel van de evaluatie en aankoop van de slijpmachinecapaciteit (stappen 4 en 5) door testen en verfijning. Dit is een effectieve strategie en vermindert problemen die geassocieerd zijn met programma-lancering aanzienlijk, maar kan tijdrovend en duur zijn; heel vaak zijn werkstukmonsters misschien niet eens beschikbaar of zijn prototypes die onderhevig zijn aan verdere ontwerpwijzigingen. In dergelijke gevallen of voor onderdeelontwerpen die anders zijn, maar niet radicaal anders dan bestaande ontwerpen, wordt "optimalisatietijd" zelden gepland vóór de daadwerkelijke machinekwalificatie.
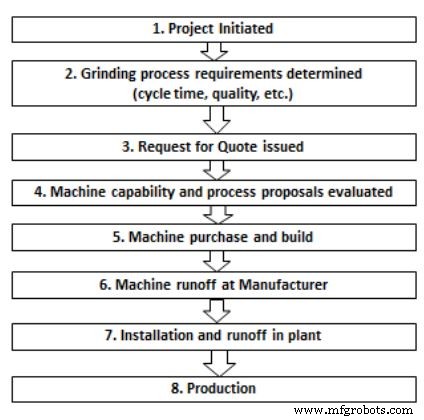
Wanneer machines gekwalificeerd en geïnstalleerd worden met "niet-radicale" processen, ligt de focus op onderdeelkwaliteit en cyclus-tijd. Wielspecificaties kunnen geselecteerd worden om de hoogste kwaliteit te garanderen midden in onzekerheden van het nieuwe onderdeelontwerp en hun impact op het handhaven van onderdeeltoleranties tot vaak strengere CpK-specificaties dan vereist voor productie. Daarnaast, door kosten of beschikbaarheid, worden vaak slechts 50 of 100 onderdelen voor kwalificatie geleverd, wat het vestigen van een langdurig stabiel proces in twijfel trekt. Er is doorgaans niet veel tijd, of onderdelen, om de tooling of slijpmiddelkosten per onderdeel te optimaliseren. Na installatie neemt in veel gevallen een "als het niet kapot is, repareer het niet" houding de overhand en raken processen vastgezet. Optimalisatie wordt zelden geprobeerd.
Het is daarom heel belangrijk dat de "extra stap" van optimalisatie als een definitieve "audit" van het proces wordt overwogen. Meestal zou deze stap slechts een proces "afstelling" kunnen zijn zodat herkwalificatie van het hele proces niet nodig is, maar soms kunnen grote genoeg kansen ontdekt worden, die grote veranderingen in de cyclus en/of wielspecificatie rechtvaardigen. Een kosten/baten-analyse zou uitgevoerd worden om te bepalen of een meer substantiële proceswijziging gedaan moet worden.
Er zijn verschillende redenen waarom gebrek aan "optimalisatietijd" sub-optimale processen kan veroorzaken:
- Cycli kunnen acceptabel functioneren in de machine maar niet "wielvriendelijk" zijn. d.w.z. wiellevensduur kan minder dan optimaal zijn
- Wieltechnologie evolueert. Ramingen gemaakt op bestaande technologie zijn misschien niet optimaal voor nieuwe technologie
- Subtiele variaties in onderdeelconfiguratie, machine-ontwerp en kwaliteitseisen maken procesoptimalisatie heel moeilijk buiten de productielijn. Dit is omdat de productielijn veel onderdelen en een omgeving met echte variaties en metrologie biedt. Deze twee kwaliteiten bieden een toets voor de "robuustheid" van het "geoptimaliseerde" proces.
Voorbeelden:
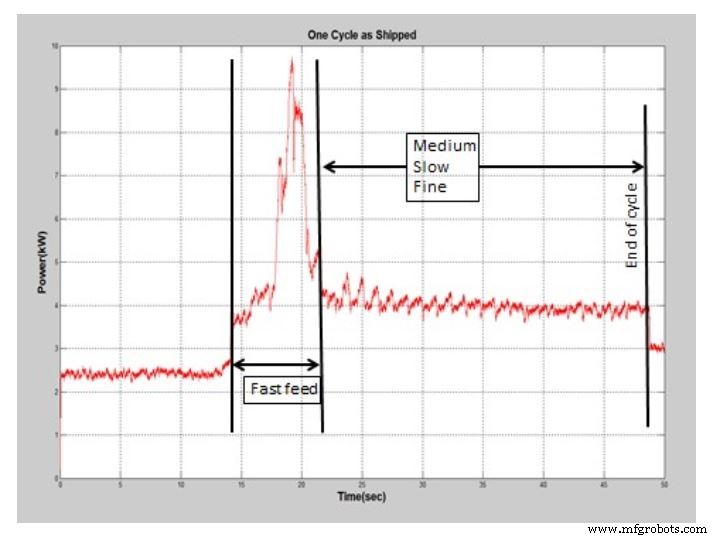
De slijpcyclus in Figuur #2 werd van de OEM verzonden, in een fabriek geïnstalleerd en is momenteel in productie. Deze cyclus werkt prima en produceert acceptabele onderdelen, maar is niet "wielvriendelijk".
"Wielonvriendelijkheid" van deze cyclus is te wijten aan de grote piek (vermogen/kracht) aan het begin van de cyclus. Wielslijtage is evenredig met het kwadraat van de slijpkracht, hoge krachten zullen het wiel snel laten slijten. In dit geval zou het verminderen van Snelle Voeding en het verhogen van Middelmatige Voeding de wiellevensduur verlengen terwijl cyclus-tijd en onderdeelkwaliteit behouden blijven.
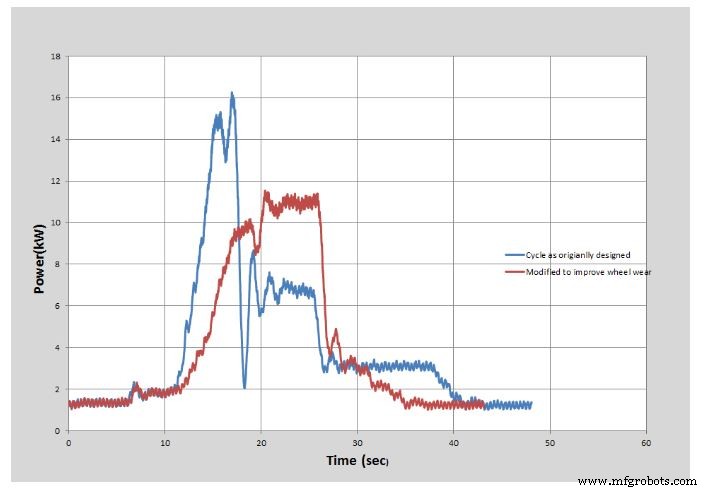
Een cyclus in het optimalisatieproces
In een recent ongewone geval stemde de fabrikant in met "in situ" optimalisatie van het slijpproces. Initieel werd de slijpcyclus gewijzigd om het meer "wielvriendelijk" te maken zoals hierboven besproken. In dit geval was de vriendelijkere cyclus ook ~5 sec korter dan de initiële cyclus.
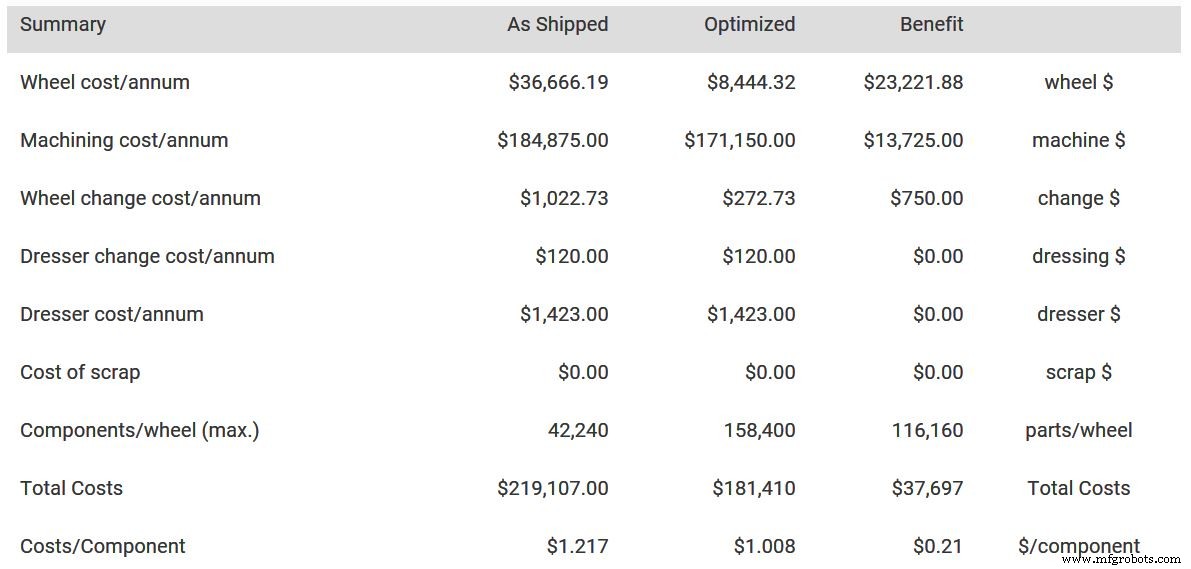
Na de gewijzigde cyclus gedurende diverse weken had gelopen om de voortgezette onderdeelkwaliteit te valideren, werd de onderdelen per afdressing verhoogd van 8 naar 20 en de afdressingdiepte verminderd van 0,03 mm naar 0,02 mm. Dit proces loopt nu ongeveer 6 weken zonder significante verandering in onderdeelkwaliteit. Samengevat van de kostenbesparing per jaar wordt hieronder getoond.
Strategie voor Optimalisatie
De oplossing, geïllustreerd in het tweede voorbeeld, is om tijd en onderdelen in de vroege stadia van productie (tussen stappen 7 en 8 in Figuur #1) in te plannen om aan procesoptimalisatie te werken met de machinebouwer en het tooling/slijpmiddelen Application Engineering-team. Op zijn minst zou stroommonitoringapparatuur tijdens deze fase gebruikt moeten worden om te helpen bij cyclus-evaluatie en -ontwikkeling. Met deze extra stap kan het proces gemonitord worden op stabiliteit bij langere productieruns wat problemen aan het licht kan brengen en/of kansen voor verbeteringen kan presenteren.
De potentiële opbrengst van deze stap is groot, aangezien verbeteringen/kostenbesparing die in deze fase gemaakt worden, gedurende de hele projectlevencyclus aanwezig zullen zijn.
Eerder gepubliceerd op Norton Abrasives
Bekijk onze selectie van Norton slijpwielen op MSCdirect.com.
Industriële technologie
- Robuuste Operationele Standaarden En Processen Vestigen Voor Productie-excellentie
- Veelvoorkomende Foutmodi in Betrouwbaarheidsprogramma's voor Apparatuur
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- Precisie Afvlak Diensten: Expert Proces & Kwaliteit
- Hoe procesautomatisering ESG-succes drijft: Een strategisch voordeel
- Airbus Onthult de Fabriek van de Toekomst: Slimme Productie en Geavanceerde Robotica
- Shopvloer Efficiëntie Onder De Knie: Bewezen Strategieën Om Productieoperaties Te Optimaliseren
- Slijpschijven: Productie, gradatie en industriële toepassingen
- Honen Uitgelegd: Definitie, Proces en Essentiële Gereedschappen
- Business Process Management beheersen: een stapsgewijze implementatiegids
- De Basis van OD-slijpen: Essentiële Technieken en Inzichten