



Honing uitgelegd: definitie, proces en essentiële tools
Wat is honen?
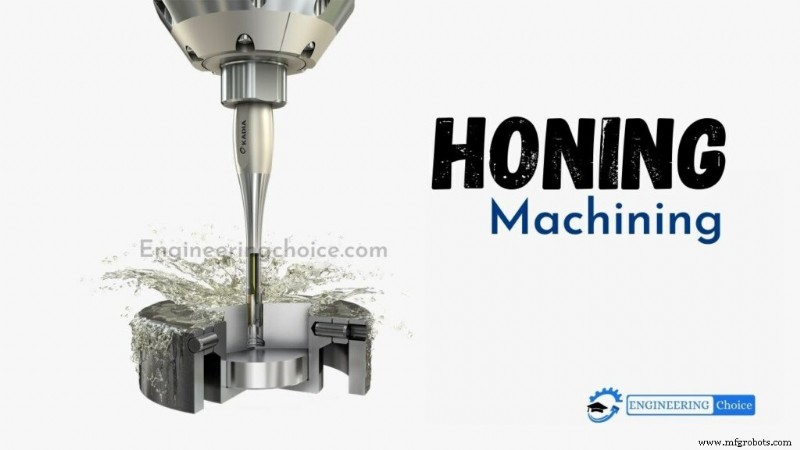
Honen is een afschuivend bewerkingsproces dat een precisie-oppervlak op een metalen werkstuk produceert door een abrasieve hone-steen of slijpschijf onder gecontroleerde druk langs een gedefinieerd pad over het oppervlak te bewegen. Honen wordt primair gebruikt om de geometrische vorm van een oppervlak te verbeteren, maar kan ook de oppervlakte-afwerking verbeteren.
Typische toepassingen zijn de afwerking van cilinders voor verbrenningsmotoren, luchtdraagspindels en tandwielen. Er bestaan veel typen hone-machines, maar allemaal bestaan ze uit een of meer abrasieve stenen die onder druk tegen de te bewerken oppervlak worden gepres.
Vergelijkbare processen zijn lapperen en superfinishing.
Definitie van honen
Honen definieert de handeling of het proces van het scherpen van iets op een hone-steen of wetsteen. De precisie-uitlijning van het snijmes van de machine wordt niet beïnvloed door het honen van de scherpe rand.
Het honenproces levert de finale afmeting en creëert het gewenste afwerkingspatroon aan de binnenkant van buizen of cylinderboorgaten. De afwerking wordt bereikt door abrasieve stenen van geschikte korrelgrootte en kwaliteit tegen het werkoppervlak te expanderen.
De stenen worden geroteerd en gereciprokeerd in het onderdeel met hone-abrasief onder gecontroleerde druk. De combinatie van rotatie en reciprocatie produceert een kruis-hatch patroon in het oppervlak van het te honen onderdeel.
Waarom is het honenproces noodzakelijk?
Hone-machines zijn metaal-afschuiftools en het honenproces maakt gebruik van hard tooling of hone-stenen en verbruikbare abrasieve stenen voor de correctie van:
- Diameter
- Vorm
- Oppervlakte-afwerking
- Positie-toleranties van boorgaten
Het honenproces is ontwikkeld om de perfectie van boorgeometrie, maatcontrole, finale oppervlakte-afwerking en oppervlaktestructurering te bereiken. Honen levert de finale afmeting en creëert het gewenste afwerkingspatroon aan de binnenkant van buizen of cylinderboorgaten.
De afwerking wordt bereikt door abrasieve stenen van geschikte korrelgrootte en kwaliteit tegen het werkoppervlak te expanderen. De stenen worden geroteerd en gereciprokeerd in het onderdeel met hone-abrasief onder gecontroleerde druk. De combinatie van rotatie en reciprocatie produceert een kruis-hatch patroon in het oppervlak van het te honen onderdeel.
Procesmechanica
Omdat hone-stenen lijken op slijpschijven, is het verleidelijk om honen te zien als een vorm van slijpen met lage materiaalasport. In plaats daarvan is het beter om het te zien als een zichzelf-truend slijpproces.
Bij slijpen volgt het wiel een simpel pad. Bijvoorbeeld bij instoot-slijpen van een as, beweegt het wiel naar de as van het onderdeel, slijpt het, en beweegt terug. Omdat elke snede van het wiel herhaaldelijk dezelfde snede van het werkstuk contacteert, worden onnauwkeurigheden in de geometrische vorm van het slijpwiel overgedragen op het onderdeel.
Daarom is de nauwkeurigheid van de afgeronde werkstukgeometrie beperkt tot de nauwkeurigheid van het dresser. De nauwkeurigheid wordt nog erger naarmate het slijpwiel verslijdt, zodat periodiek dressen noodzakelijk is om het te vervormen.
De beperking op geometrische nauwkeurigheid wordt in honen overwonnen omdat de hone-steen een complex pad volgt. Bij inwendig honen beweegt de steen bijvoorbeeld langs twee paden simultaan. De stenen worden radiaal naar buiten gepres om het gat te vergroten terwijl ze tegelijkertijd axiaal oscilleren.
Door de oscillatie raakt elke snede van de hone-stenen een groot gebied van het werkstuk. Onvolkomenheden in het profiel van de hone-steen kunnen dus niet naar de boor overgedragen worden. In plaats daarvan passen zowel de boor als de hone-stenen zich aan de gemiddelde vorm van de beweging van de hone-stenen aan, wat in het geval van boorhonen een cilinder is.
Dit gemiddelingseffect treedt op in alle honingprocessen; zowel het werkstuk als de stenen eroderen tot ze conformeren aan de gemiddelde vorm van het snijoppervlak van de stenen. Omdat de hone-stenen neigen te eroderen naar een gewenste geometrische vorm, is er geen behoefte om ze te dressen.
Als resultaat van het gemiddelingseffect overschrijdt de nauwkeurigheid van een gehond onderdeel vaak de nauwkeurigheid van de machine-tool die het gemaakt heeft.
Het pad van de steen is niet het enige verschil tussen slijp- en honemachines; ze verschillen ook in de stijfheid van hun constructie. Honemachines zijn veel meer compliant (buigzaam) dan slijpmachines. Het doel van slijpen is het bereiken van een strakke maattolerantie.
Hiervoor moet het slijpwiel op een exacte positie ten opzichte van het werkstuk gebracht worden. Een slijpmachine moet dus zeer stijf zijn en zijn assen moeten met zeer hoge precisie bewegen.
Een honemachine is relatief onnauwkeurig en imperfect. In plaats van te vertrouwen op de nauwkeurigheid van de machine-tool, vertrouwt hij op het gemiddelingseffect tussen de steen en het werkstuk. Compliantheid is een vereiste voor een honemachine die nodig is voor het gemiddelingseffect.
Dit leidt tot een duidelijk verschil: in een slijpmachine is de steen rigide aan een schuif bevestigd, terwijl bij honen de steen met pneumatische of hydraulische druk wordt geactiveerd.
Hoogprecisie-werkstukken worden meestal eerst geslepen en daarna gehond. Slijpen bepaalt de maat en honen verbetert de vorm.
Het verschil tussen honen en slijpen is altijd hetzelfde. Sommige slijpmachines hebben complexe bewegingen en zijn zichzelf-truend, en sommige honemachines zijn uitgerust met in-process meetapparatuur voor maatcontrole. Veel doorvoerslijp-operaties vertrouwen op hetzelfde gemiddelingseffect als honen.
Hone-tools
Honen maakt gebruik van een speciaal tool, een hone-steen of hone, om een precisie-oppervlak te bereiken. De hone bestaat uit abrasieve korrels die met een bindmiddel samengehouden worden. Over het algemeen zijn honingkorrels onregelmatig gevormd en ongeveer 10 tot 50 micrometer in diameter (300 tot 1500 mesh grit). Kleinere korrelgroottes produceren een gladder oppervlak op het werkstuk.
Het doel van de hone-tool is om de kracht die door de machine wordt gegenereerd over te brengen naar het werkstuk. Honen corrigeert de boor voor kegelvormigheid, maat, afwerking en rechtlijnigheid, maar kan normaal geen axiële uitlijning of locatie corrigeren.
De tool bestaat uit een spindoel-neusadapter, een aandrijfas en een gehond lichaam. Het hone-lichaam bevat een kegel bevestigd aan een duwstang.
De duwstang, binnenin de aandrijfas, wordt omhoog of omlaag in het gehonde lichaam bewogen door een motor of hydraulische cylinder. De actuator zit in het kopgedeelte. Als de kegel naar beneden beweegt, duwt hij de expansieplaten naar buiten, waardoor de stenen expanderen.
De abrasieve stenen verwijderen het stofmateriaal van het werkstuk. De garter-veeren houden de stenen in de tool en laten de stenen instorten wanneer de tool uit de boor wordt gehaald.
Hone-tools kunnen super-abrasieven of vitrifieerde stenen gebruiken voor ruwhonen, semi-afwerking en finale honing. Piek-honen vereist meestal alleen de ruwbewerking. Plateau-honen (een 'plateau' aanbrengen) vereist fijne stenen om de pieken te verwijderen. Sommige hone-tools hebben zowel ruw- als afwerkstenen in een enkele tool.
Hone-gidsen
De hone-gidsen maken deel uit van de hone-tool. Ze beschermen de hone-stenen bij het in- of uitgaan van de boor en voorkomen dat het metaal van de hone-tool contact maakt met het booroppervlak.
De gidsen moeten regelmatig gecontroleerd worden op slijtage of opname van vreemd materiaal. Honingstenen worden doorgaans gecollapseerd onder de maat van de gidsen bij het onttrekken om de stenen en de hone-gidsbus te beschermen.
Hone-gidsbus
De hone-gidsbus is gemonteerd op een vaste beugel aan de voorzijde van de kolom. De functie is om de hone-tool in het midden van de boor te gidsen. De bus is doorgaans gemaakt van geharde staal of hardmetaal.
Hardmetaal wordt gebruikt wanneer de hone-gidsbus ook een 'collapse-bus' is. Deze worden gebruikt om de stenen weer vlak met het tool-lichaam te forceren wanneer de tooling te klein is voor garter-veeren.
Instelbare kegel
Bij het honen van blinde gaten kan een instelbare kegel gebruikt worden om de onderkant van de stenen te expanderen ter compensatie van slijtage en om de onderkant op maat te houden. Bij blinde gaten kan de steen niet voorbij de bodem reizen zoals bij doorboringen.
Dit veroorzaakt ongelijke steenslijtage en een kegelvormigheid aan de bodem van het onderdeel. Het probleem kan gemitigeerd worden door gebruik van een instelbare kegel en door dwell-tijd aan de bodem.
Single-pass honing tools
De honing-tool kan bestaan uit een diamant-abrasieve boorbout die samengesteld is uit een uitrekbaar zacht gietijzeren huls permanent bedekt met 100/120 grit natuurlijke diamant-abrasief, of het kan een gesinterde huls zijn met abrasief erin verwerkt.
De tool is uitrekbaar om slijtage van de diamant-huls te compenseren. De boorbout bevat kanalen voor koelvloeistofstroom naar de gaten in de huls. De honing-tool passeert één keer door de boor en wordt teruggetrokken.
Deze machine gebruikt een zwevende hone-tool die zichzelf uitlijnt met de bestaande boor. De tool is ontworpen voor het honen van open gaten die gegenereerd zijn door een eerdere bewerking. De tool kan een boor corrigeren die uitgelopen, gekegeld en out-of-round is. De tool produceert rechte, ronde, niet-gekegelde gaten in één instoot.
De hone-gidsbeugel en bussen zijn gemonteerd op een vaste beugel aan de voorzijde van de kolom. De functie van de hone-gidsbeugel is om de honing-tool in de boor te gidsen. De bus is bewerkt om koelvloeistof naar de single-pass hone-tool te laten stromen.
Voordelen van het honenproces
- Minder complexe of laagprijs spannen.
- Het is zeer nauwkeurig.
- Het kan gebruikt worden voor zowel lange als korte gaten.
- Het behoudt de oorspronkelijke boormiddenlijn.
- Elk materiaal kan afgewerkt worden, ongeacht de hardheid.
- Het werkstuk hoeft niet door kracht gedraaid te worden, er zijn geen spannen, flangeplaten of draaitafels nodig, dus geen span- of positioneringsfouten.
- De hone wordt vanuit een centrale as gedreven, dus buiging van de as kan geen kegelvormige gaten veroorzaken zoals bij draaien.
- Het resultaat is een werkelijk rond gat, zonder kegel of hoge/lage plekken, mits eerdere bewerkingen voldoende overslag lieten voor het opruimen van alle onregelmatigheden.
- Honen gebruikt een groot contactoppervlak bij lage snelheid vergeleken met slijpen of fijn draaien, wat een klein contactoppervlak bij hoge snelheid gebruikt. Door de gecombineerde draaiende en reciprokerende beweging ontstaat een kruis-hatch patroon dat uitstekend is voor het vasthouden van smering. Diameters met nauwkeurigheid van 0,001 tot 0,0001 inch en nauwkeuriger kunnen gehond worden met diamantstenen vergelijkbaar met diamantschijven.
Beperkingen van het honenproces
- Honen wordt gezien als een langzaam proces. Nieuwe machines en stenen hebben de honingtijd echter aanzienlijk verkort.
- Horizontaal honen kan ovale gaten creëren tenzij het werkstuk gedraaid of gesteund wordt. Als het werkstuk dun is, kan zelfs handdruk een licht oval gat veroorzaken.
Toepassingen van het honenproces
- Afwerken van automobile krukas-pennen
- Afwerken van ronde gaten
- Afwerken van holle cilindrische delen
- Afwerken van motorcylinders, lagers, geweerlopen, ringpassers, assen en flangevlakken, zuigerpennen, automobile krukas-pennen, etc.
- Tandwielhobben
Productieproces
- Precisie Afvlak Diensten: Expert Proces & Kwaliteit
- Frezen Uitgelegd: Definitie, Proces en Belangrijkste Operaties
- Boren Uitgelegd: Definitie, Proces en Expert Tips
- Poedermetallurgie Uitgelegd: Definitie, Processen en Voordelen
- Slijpmachines Begrijpen: Definities, Types en Toepassingen
- Honen Uitgelegd: Definitie, Proces en Essentiële Gereedschappen
- Smeden Uitgelegd: Proces, Types en Materialen
- Bewerken uitgelegd: definitie, proces en essentiële gereedschappen
- Vergassing (Carburizing) uitgelegd: Definitie, Typen en het Proces Achter het Verharden van Staal
- Metaalgieten uitgelegd: definitie, types & proces
- Uitleg over aanlaten: definitie, proces en belangrijke stadia