



Tandwielsnijden: Typen en Processen Uitgelegd
Hallo, ik hoop dat het goed met je gaat. In dit artikel bespreken we wat de verschillende typen tandwielsnijprocessen zijn in detail. Eerst bekijken we de inleiding, een beetje geschiedenis, en bestuderen we alle verschillende typen tandwielsnijprocessen.
Laten we beginnen met de inleiding:
Inleiding tot Tandwielsnijden:
Een tandwiel is een essentieel onderdeel van machines. Het is een hard, rigide element wiens enig doel is om kracht of beweging of beide over te brengen van de ene as van de machine naar de andere.
Het is een ronde leeg wiel met een telbaar aantal tanden langs de omtrek. Tandwielen gaan door zware dienstomstandigheden. Het is belangrijk om een tandwiel te ontwerpen als robuust, betrouwbaar, hoog efficiënt en economisch om te voldoen aan de uitgebreide eisen in de machinebouw.
Details in het ontwerp van tandwielen maken hun fabricage speciaal. Het maken van een tandwiel is een uitsluitend precies werk. Tandwielontwerpen zijn eeuwenlang standaard gebleven over de hele wereld.
Tandwielsnijden wordt uitgevoerd op speciale machines die alleen ontworpen zijn om tandwielen te snijden en niets anders. Door de jaren heen is er een freesmachine nog steeds niet verouderd die multipurpose operaties kan uitvoeren naast het snijden van tandwielen, maar niet geschikt is voor grootschalige productie van tandwielen.
Geschiedenis van Tandwielsnijden:
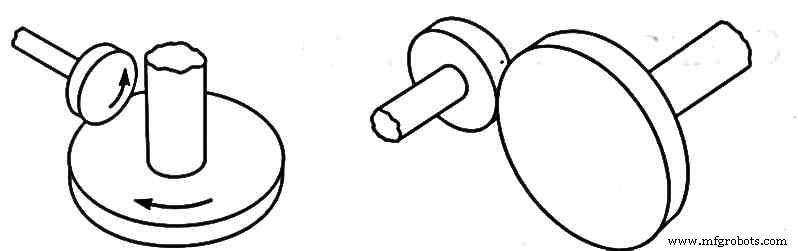
In de oudheid werden ronde lege wielen gebruikt om beweging en kracht over te dragen. De wrijvingswielen hadden een eenvoudig ontwerp.
De wielen waren eenvoudige ronde schijven vastgezet aan de uiteinden van elke as. De krachtoverdracht werd bereikt door het wrijven van het ene asoppervlak over het andere.
De paarende delen roteerden door de wrijving die tussen hen ontstaat. Later, als uitvinding in 1897, Herman Pfauter de machine uitvond die tandwielen kan snijden, wat een basis legde voor getande wielen die tandwielen genoemd worden.
De tandwielsnijtechniek wordt sindsdien beoefend.
Methoden om Tandwielen te Fabriceeren:
In de automatiseringsgeneratie worden tandwielen geproduceerd door drie hoofdmethoden.
- Gieten
- Vormen
- Metaalverwijdering
1. Gieten:
Tandwielen kunnen geproduceerd worden door verschillende gietprocessen; het meest voorkomende en economische proces is zandgieten. Tandwielen van grote grootte en modules kunnen tegen lage kosten geproduceerd worden.
Deze tandwielen zijn doorgaans ruw en onnauwkeurig en dus zijn hun toepassingen waar bedrijfsgeluid en nauwkeurigheid van beweging getolereerd worden. Zandgieten is geschikt voor eenmalige of kleine series. Tandwielen gemaakt door verloren-wasgieten hebben een hogere mate van dimensionale nauwkeurigheid met een goede oppervlakteafwerking.
Deze kunnen gefabriceerd worden met sterke materialen om grote belasting te weerstaan vergeleken met tandwielen gemaakt door zandgieten.
Injectiegieten produceert ook tandwielen van thermoplasten die gebruikt kunnen worden voor lage belasting met grotere nauwkeurigheid en beweging.
Shell-molding wordt soms gebruikt om kleine tandwielen te produceren omdat het het minst duur is. Echter, gieten voldoet niet aan de eisen van massaproductie van tandwielen.
De 2e methode is het vormproces:
2. Vormen:
Het maken van tandwielen door het vormproces brengt rolvormen, extrusie en kouddraaiing in actie.
2.1 Rolvormen:
In dit proces wordt een tandwielblank op een as gemonteerd en gedwongen om te rollen tegen rolvormmallen. Verschillende aantallen omwentelingen worden gegeven. Deze persing van de matrijs op het blank wiel maakt het vaste tot het getande wiel.
Tandwielen gemaakt door dit proces hebben grotere sterkte en uitstekende nauwkeurigheid. Rolvormen wordt zowel warm als koud uitgevoerd, afhankelijk van de toepassing.
De door deze methode geproduceerde tandwielen hebben geen afwerkoperaties nodig. Deze methode bespaart ook veel materiaal, maar de machines die voor deze methode van tandwielproductie worden gebruikt, zijn zeer duur.
Het opvallende voordeel van deze methode is dat het tandwiel sterker wordt in zowel trek als druk door de plastische vervorming geproduceerd in het wiel en de tanden tijdens het rolproces.
2.2 Extrusie & Kouddraaiing:
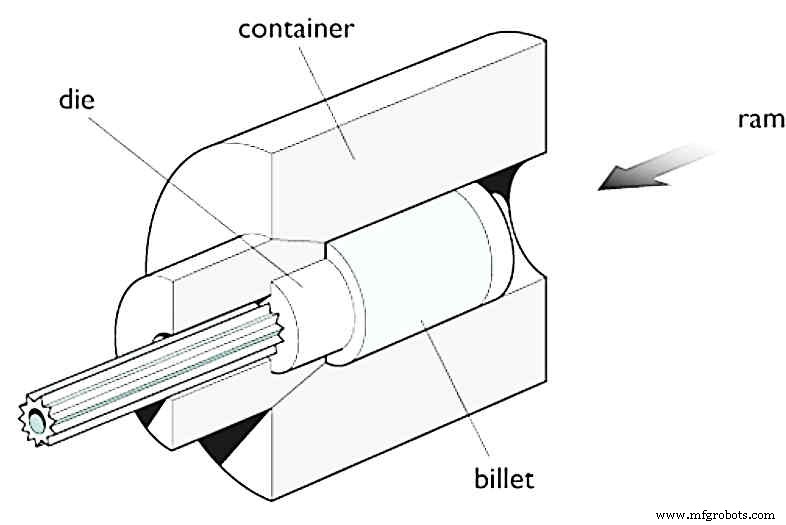
Extrusie is de beste methode om minuscule tandwielen van nauwkeurige afmetingen te maken.
In deze productiemethode wordt een staaf koud getrokken door een vormmatrijs om tandwielen op het hele oppervlak van de staaf langs de lengte te creëren. Dan worden kleinere lengtes afgeknipt van de gesneden lengte van de staaf.
Elke kleine lengte is gelijk aan de dikte van het vereiste tandwiel. Alleen afwerkslijpen is vereist om het werk te voltooien. Vroeger werden aluminium, messing, brons en magnesiumlegeringen geëxtrudeerd.
Maar nu worden staafstaven tot 60 mm diameter geëxtrudeerd in de productiehandel. Tandwielen geproduceerd door deze methode worden meest gebruikt in horloges, klokken, printers, typemachines, etc.
3. Metaalverwijdering:
Zoals de naam zelf aangeeft, worden in deze methode blank wielen bewerkt om metaal van het werkstuk te verwijderen om tandtanden langs de omtrek te produceren.
Onder deze tandwielsnijmethode zijn de hoofmethoden:
- Profiel- of Vormfrezenmethode.
- Generatiemethode.
3.1 Tandwielsnijden door Profiel- of Vormfrezenmethode:
In deze methode wordt een frees gebruikt om metaal van het blank wiel te verwijderen. In veel gevallen heeft de frees dezelfde dikte als de ruimte tussen elke tand van het tandwiel. Om te bedienen, wordt een enkelpuntsnijgereedschap gebruikt voor de hobbel- en slagbankmachine.
Terwijl in een freesmachine een ronde meertandsgereedschap wordt gebruikt om tandwielen op het werkstuk te profileren. Deze methode vereist een speciale frees voor elk ander tandwielprofiel dat geproduceerd moet worden en is niet geschikt voor grootvolumeproducties.
Verschillende methoden om tandwielen te snijden onder deze methode zijn:
- Tandwielsnijden op een freesmachine met gevormde schijffrees of eindfrees.
- Tandwielsnijden op hobbel- of slagbankmachine met een enkelpuntvormgereedschap.
- Tandwielsnijden op een kraagmachine.
- Tandwielsnijden met vormgereedschappen door schaarsnelheidsproces.
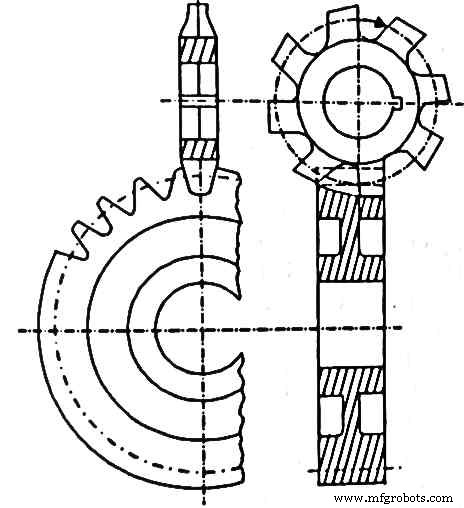
3.1.1 Tandwielsnijden op een Freesmachine met een gevormde schijffrees:
Een staartandwiel kan gemakkelijk gefabriceerd worden op een universele freesmachine. In dit beginsel van tandwielsnijden wordt het vaste blank wiel gemonteerd op de mandrel aangesloten op de deelteller. De frees wordt gemonteerd op de as.
De as van de frees is altijd loodrecht op de as van het tandwielblank. Vervolgens wordt de verticale as van het blank wiel correct afgestemd op de horizontale as van de frees.
De tafel wordt dan omhoog bewogen met een verticale bewegingskruk tot de neus van de frees net de omtrek van het tandwielblank wiel aanraakt. De indexeringsbewegingen zijn vooraf berekend en dienovereenkomstig bepaald.
Dan wordt de knie verhoogd met de vereiste hoogte, d.w.z. gelijk aan de diepte van de tanden, en de verticale nul ingesteld. Tegelijkertijd wordt de aansturing aan de frees gegeven.
In één pas wordt één tand afgewerkt, en de tafel wordt teruggebracht naar de startpositie. Deze verticale beweging kan minder zijn als het tandwiel in twee of meer passen gesneden moet worden. Het tandwielblank wordt dan geïndexeerd voor de volgende tand.
Dezelfde cyclus van operaties wordt herhaald tot het vereiste aantal tanden langs de omtrek van het tandwielblank wiel zijn gesneden.
Voor het maken van schroeftandwielen of wormen op een universele freesmachine wordt een spiraalfreesbevestiging gebruikt.
De helingshoek wordt verkregen door het gebruik van de bevestiging om de frees en het tandwielblank wiel onder een helling ten opzichte van elkaar in te stellen. Bij het snijden van schroeftandwielen wordt een set van twee frezen gebruikt.
Een voor ruwfrezen en de andere voor afwerken. Deze tandwielen worden ook door dezelfde operatievolgorde gesneden als hierboven besproken.
Om een pignon van grote pitch te fabriceren, worden eindfrezen op de plaats van schijftype frezen ingezet. De eindfrees wordt gemonteerd op de freesmachinespindel door een span.
Tandwielen produceren op een freesmachine is een van de eenvoudigste en meest economische methoden. Tandwielen van type staartand, kegeltand en schroeftand, en ook tandstaven kunnen gemaakt worden door de tandwiel freesmethode.
De kwaliteit van het geproduceerde tandwiel kan niet als nauwkeurig beschouwd worden omdat de indexeringsbeweging niet precies is.
3.1.2 Tandwielsnijden op Hobbel- of Slagbankmachine met een Enkelpuntvormgereedschap.
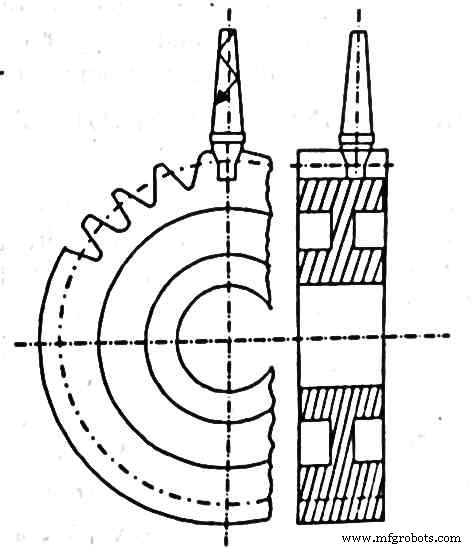
Tandwielen kunnen ook gefabriceerd worden op hobbel-, slagbank- of sleufmachines. In deze productiemethode wordt een enkelpuntvormgereedschap gebruikt om tanden op het blank wiel aan te tekenen.
In al deze machines wordt het tandwielblank gemonteerd op een mandrel geplaatst tussen de staartspindel en de deelteller. De deelteller van de freesmachine kan direct op de tafel van deze machines bevestigd worden. In kleine producties wordt het tandwielblank direct in de span gemonteerd.
Het gereedschap wordt stevig bevestigd op de gereedschapshoofd. In elk van deze machines wordt het tandwielsnijden bereikt door het gereedschap tegen het werkstuk heen en weer te bewegen of door het tandwielblank wiel langs het enkelpuntsnijgereedschap heen en weer te bewegen.
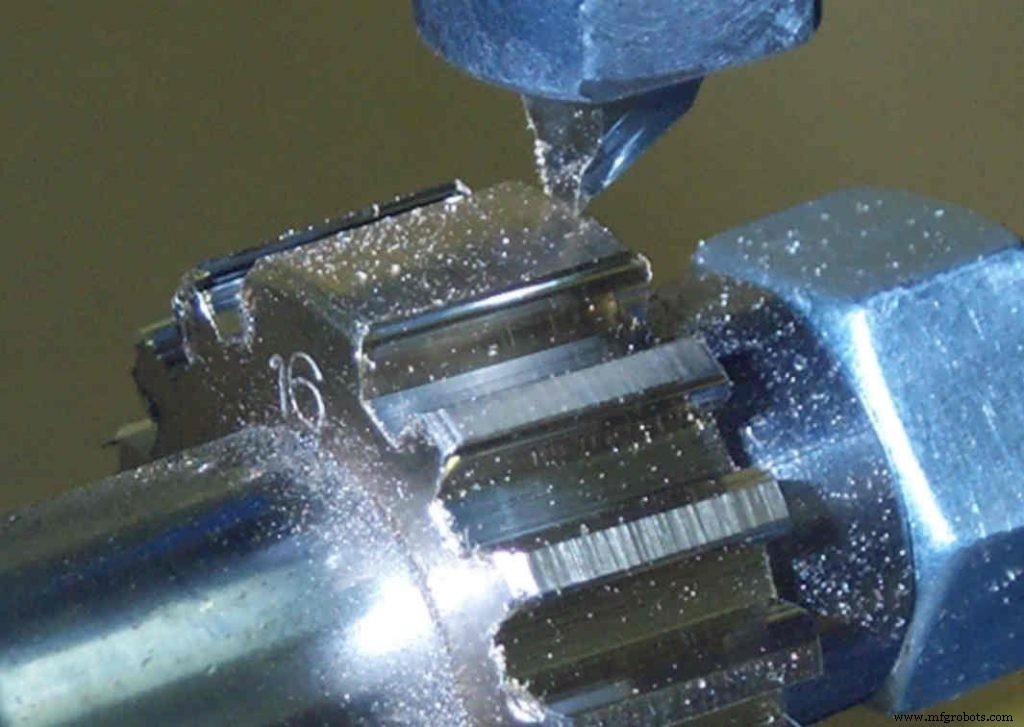
In het geval van zowel hobbel- als sleufmachines blijft het tandwielblank wiel stil in de span en in de bevestiging respectievelijk, terwijl het enkelpuntsnijgereedschap langs het werkstuk heen en weer beweegt. Het gereedschap is bevestigd aan de ram van de machine in beide gevallen.
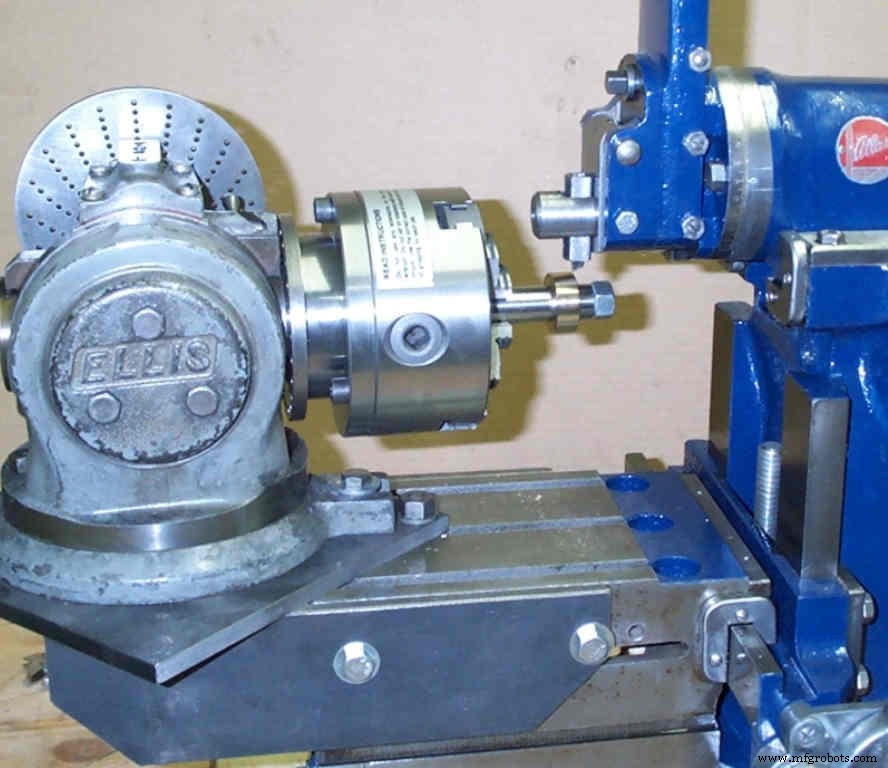
In het geval van de slagbankmachine blijft het enkelpuntsnijgereedschap statisch terwijl de tafel met het blank wiel heen en weer beweegt langs het gereedschap. De diepte van de tanden wordt aangepast door de beweging van de gereedschapshoofd langs de verticale as. Na het snijden van elke tand, wordt het wiel gedraaid in één richting door indexeren.
Dus wordt de nieuwe tand gesneden door de operaties van heen en weer bewegen van het gereedschap of het blank wiel te herhalen. Deze volgorde wordt herhaald tot het vereiste aantal tandens langs de omtrek van het blank wiel geproduceerd zijn.
Deze tandwielsnijmethode is kostenefficiënt en economisch, maar het grote nadeel is dat de methode niet geschikt is voor grootschalige productie vanwege de trage snijacties. Daarom wordt deze methode niet wijd gebruikt voor tandwielfabricage.
Vergelijking van tandwielsnijden op hobbel vs slagbank vs sleufmachines:
| Hobbelmachine | Slagbankmachine | Sleufmachine |
| Tandwielblank wiel blijft stil | Gereedschap blijft stil | Tandwielblank wiel blijft stil |
| Gereedschap beweegt heen en weer langs blank wiel | Blank wiel beweegt heen en weer langs gereedschap | Gereedschap beweegt heen en weer langs blank wiel |
| Blank wiel gemonteerd in span | Blank werkstuk gespannen op werktafel | Blank wiel gespannen in bevestiging |
| Minder diepte van snede | Hogere diepte van snede | Minder diepte van snede |
3.1.3 Tandwielsnijden op Kraagmachine met een gevormde frees:
Kraaien is een bewerkingsoperatie uitgevoerd op kraagmachines. Het gereedschap dat gebruikt wordt voor kraaioperatie heet 'kraag'. Dit is een heel snel proces, hier wordt de kraag met een dikte van het tandwiel geduwd of getrokken langs de binnen- of buitenkant van het werkstuk.
Dit proces heeft de mogelijkheid om tandwielen in één pas te produceren, of het nu intern of extern is. Deze methode is economisch en snel met een geweldige oppervlakteafwerking.
De enige beperking van deze methode is dat het niet aangenomen kan worden voor kleinschalige producties vanwege de dure tooling.
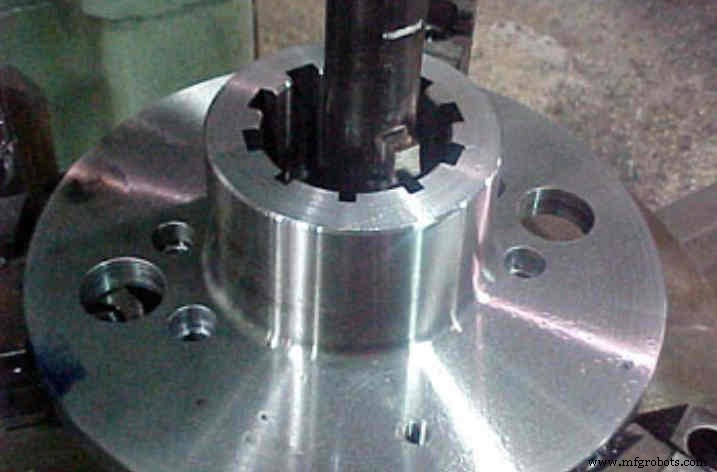
3.1.4 Tandwielsnijden met vormgereedschappen door Schaarsnelheidsproces:
Zoals de methode titel zelf zegt, is dit een snel proces. Het snijden van alle tanden in één pas of twee tot drie passen maakt deze methode uitsluitend snel.
Deze methode lijkt op kraaitechniek, maar hier, in plaats van één enkelpuntsnijgereedschap, worden een aantal snijgereedschappen radiaal gerangschikt volgens het vereiste aantal tanden dat op de omtrek van het blank moet worden gesneden.
Het proces produceert tandwielen op zowel interne als externe oppervlakken. Voor het snijden van externe tandwielen wordt het radiale gereedschap gemonteerd rond een holle kop. Voor elke slag wordt het gereedschap gevoed met een incrementele snijdiepte.
Een vrijruimte wordt geboden langs elke terugslag van het gereedschap. Deze methode kan aangepast worden om interne en externe staartanden, splines, koppelingstanden en speciale tandwielen in grote hoeveelheid te snijden.
Vergelijking van tandwielsnijden door kraaiproces en schaarsnelheidsproces:
| Kraaimethode | Schaarsnelheidsmethode |
| Alleen één enkelpuntsgereedschap wordt gebruikt | Meerdere gereedschappen van dezelfde afmetingen worden gebruikt |
| Kraaggereedschap wordt gebruikt | Radiale vormgereedschap wordt gebruikt |
| Één tand wordt gesneden voor één pas | Alle tanden worden gesneden voor één pas |
| Snel proces | Sneller proces |
| Vergelijkbaar lage kosten | Vergelijkbaar hoge toolingkosten |
3.2 Tandwielgeneratie:
In deze geautomatiseerde tijd worden het grootste aantal tandwielen geproduceerd door het 'Tandwielgeneratieproces'. De basis en belangrijke tandwielgeneratieprocessen zijn:
- Tandwielsnijden door hobbelproces.
- Tandwielsnijden door tandstafplanproces.
- Het tandwielhobbelproces.
3.2.1. Tandwielsnijden door Hobbelproces:
De hobbeloperatie kan in twee verschillende methoden uitgevoerd worden. Een is de 'rotatie hobbel frees' methode en de andere is de 'tandstaf type hobbel frees' methode. Het basisprincipe van tandwielsnijden is hetzelfde voor beide processen.
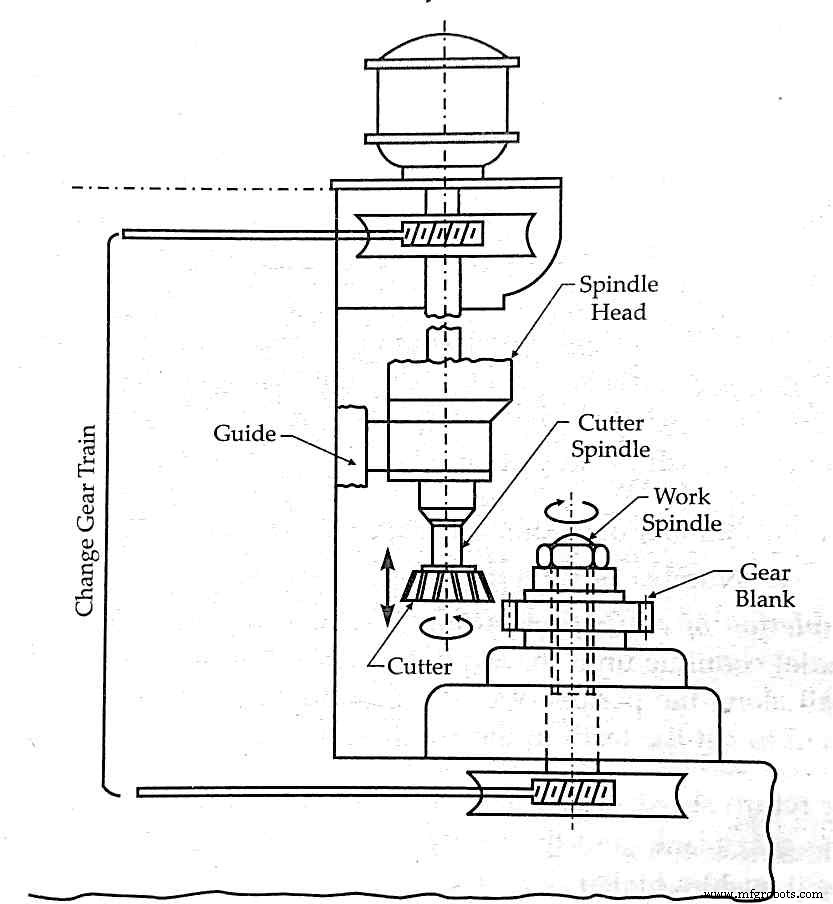
In dit proces wordt het tandwielblank op de spindeletas gebout en de frees op een stump as gemonteerd. De as van deze machine heeft twee assen van beweging. Een verticale of heen-en-weer beweging en de tweede is rotatie.
Hier wordt een pignonvormige frees gebruikt om het metaal van het blank wiel aan te tekenen. De frees is ontworpen met een vrijruimte op de tandflank en zijkanten.
Om de tand te snijden, wordt de frees heen en weer bewogen langs de verticale as in contact met het blank wiel, zodat het metaal van het blank wiel wordt verwijderd. De neerwaartse lineaire beweging van de frees waarin het metaal gesneden wordt, heet snijbeweging en de opwaartse lineaire beweging van de frees om de latter terug te trekken heet de retourslag.
Geen metaal wordt verwijderd in retourslagen. Samen met elke snede wordt een relatieve rotatiesnelheid gegeven aan de frees en het blank wiel. De langzame relatieve rotatie ertussen heet indexervoeding.
De tandwielkettingen verbonden tussen de as van de as en de spindeletas roteren de frees en het blank wiel langzaam in richtingen tegengesteld aan elkaar om de indexerbeweging te bereiken.
De indexering en de heen-en-weer bewegende actie van de frees worden voortgezet tot het vereiste aantal tanden op het blank wiel zijn gesneden.
In het geval van rotatie hobbel frees, is de frees die tandwielen langs de omtrek van het blank wiel versiert, een rotatiepignon.
De tand op de frees is van hetzelfde aantal om op het blank wiel te snijden. Deze methode wordt wijd gebruikt om tandwielen te genereren vanwege de hogere uitvoer en de mogelijkheid om alle typen tandwielen te snijden behalve wormen en wormwielen.
Rotatie hobbel snijden kan ook aangepast worden voor het snijden van interne tandwielen met hetzelfde werkprincipe. Rotatie hobbel machines zijn wijd beschikbaar in zowel verticale als horizontale spindeltypes.
Meestal hebben horizontale rotatie hobbel frees machines twee krachtige assen. Elke beweegt heen en weer naar elkaar toe.
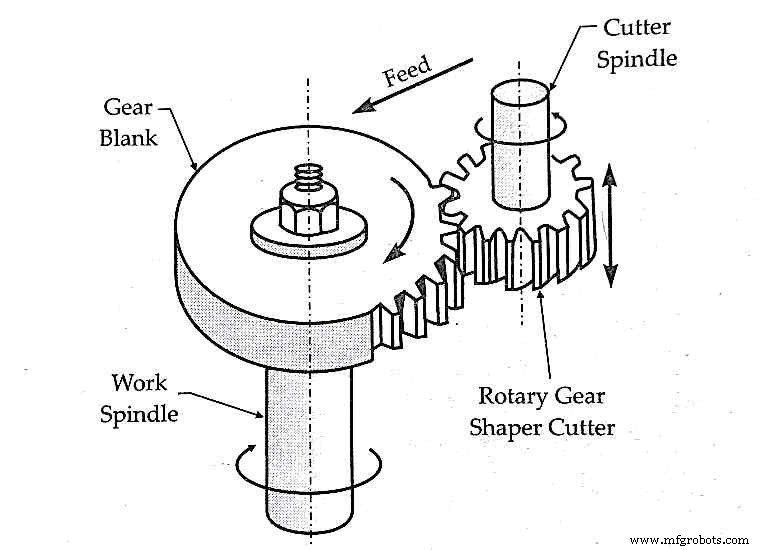
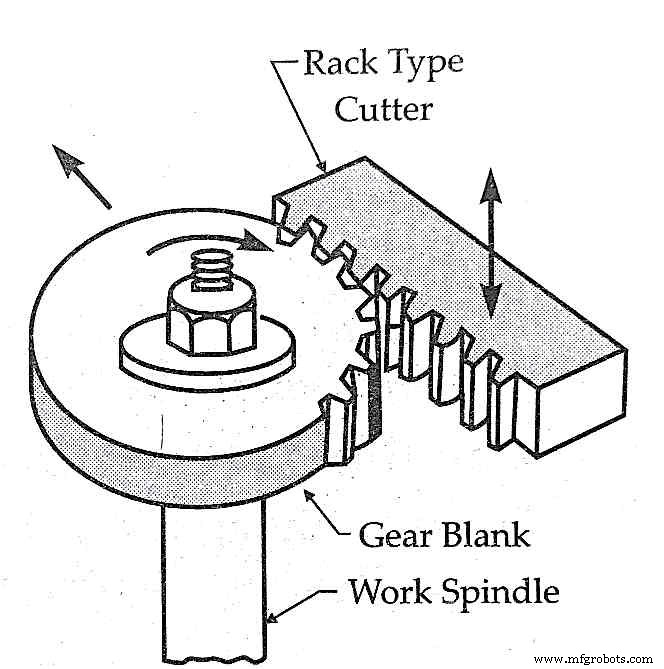
In de tandstaf type hobbel frees methode, wordt een tandstaf type frees gebruikt om metaal van het blank wiel te verwijderen en tanden te maken. Het werkprincipe is hetzelfde als het basisprincipe van hobbel frees.
Het omvat de rotatie van het tandwielblank wiel terwijl de tandstaf-frees heen en weer beweegt langs de verticale as.
De grootste beperking van deze tandstaf-type generatiemethode is dat de bewerking elke keer gepauzeerd moet worden wanneer de volledige lengte van de tandstaf, d.w.z. alle tanden van de frees, gebruikt zijn om de positie te resetten naar de eerste tand van de frees. Terwijl het grootste voordeel is dat elk tandwiel van elk aantal tanden gemaakt kan worden.
3.2.2 Tandwielsnijden door Tandstafplanproces:
Dit proces wordt voornamelijk gebruikt om tandwielen van involuuttanden te maken. Staartanden en schroeftanden zijn de tandwieltypen die door deze methode geproduceerd kunnen worden.
De tandwielen door dit proces kunnen op twee verschillende machines gemaakt worden: Sunderland en Maag. Beide machines werken op hetzelfde snijprincipe terwijl de constructie verschilt.
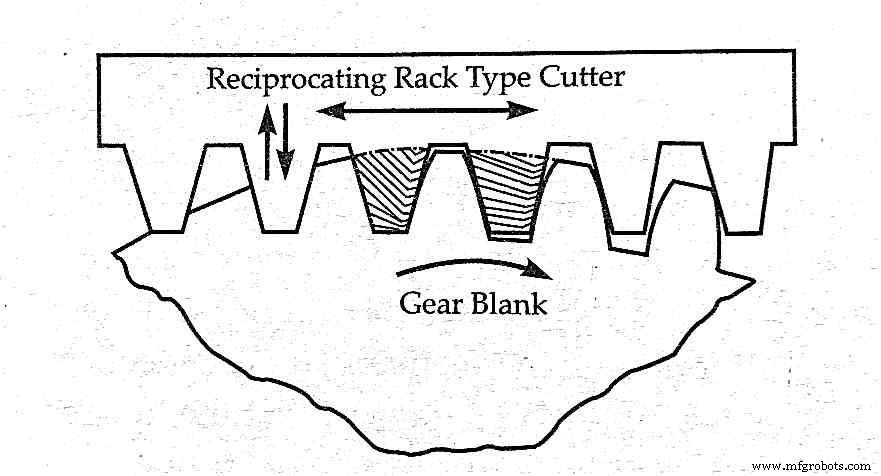
In het tandstafplanproces wordt het blank wiel gebout op de spindeletas van de horizontale as, terwijl de tandstaf-frees gebout is op de as. Om involuuttanden op het blank wiel te snijden, wordt het blank wiel stilgehouden terwijl de frees heen en weer beweegt in voorwaartse en achterwaartse richting.
De frees teken twee volledige tanden en twee gedeeltelijke tanden.
Een kleine hoeveelheid metaal wordt in elke voorwaartse en achterwaartse slag verwijderd. Dit type oneigenlijk tekenen van tanden genereert involuutprofieltanden. Het tandwielblank wordt dan geleidelijk gevoed naar de tandstaf-frees, deze beweging zorgt ervoor dat de tanden van de frees de omtrek van het blank wiel binnendringen.
Zolang ze in het blank binnendringen, wordt een langzame rotatievoeding of de indexervoeding gegeven aan het blank wiel, wat resulteert in de generatie van tanden. Het principe van generatie van involuutprofieltanden is getoond.
Dezelfde operatievolgorde wordt herhaald tot het vereiste aantal tanden op de omtrek van het blank wiel gemaakt zijn.
3.2.3 Tandwielsnijden in het Sunderland-proces:
Dit proces is vernoemd naar zijn uitvinder 'Sunderland'. Het proces werkt op hetzelfde principe zoals besproken, het tandstafplanproces. Daarnaast beweegt de frees hier ook mee met het tandwielblank en trekt dan plotseling terug en stapelt terug met een gelijke hoeveelheid aan één pitch afstand.
Deze beweging gebeurt na het bereiken van de vereiste tanddiepte. Een tandwielketting wordt gerangschikt om de beweging van de frees en de rotatie van het blank te synchroniseren.
Eenmaal de frees terug in zijn positie, wordt dezelfde heen-en-weer actie herhaald gevolgd door de indexering van het blank en de beweging van het gereedschap met plotselinge terugtrekking.
Het schematische werkprincipe van het Sunderland-proces is geïllustreerd.
In deze tandwielgeneratiemethode is de operator vrij om de heen-en-weer snelheid van de frees aan te passen afhankelijk van het materiaal.
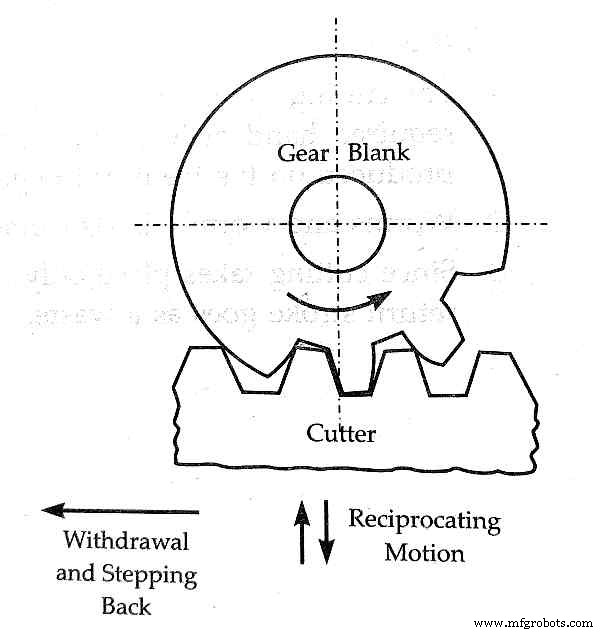
3.2.4 Tandwielsnijden in het Maag-proces:
In dit proces wordt het blank wiel gemonteerd op de werktafel met zijn as verticaal terwijl de tandstaf-frees gemonteerd is op een schuif. De schuif is vrij om heen-en-weer bewegingen langs zijn as te maken.
Het Maag-proces werkt ook op het principe van tandstafplan. Daarnaast kan de frees ingesteld worden op elke helling in het verticale vlak, zodat de frees tandwielen in elke gewenste richting kan snijden.
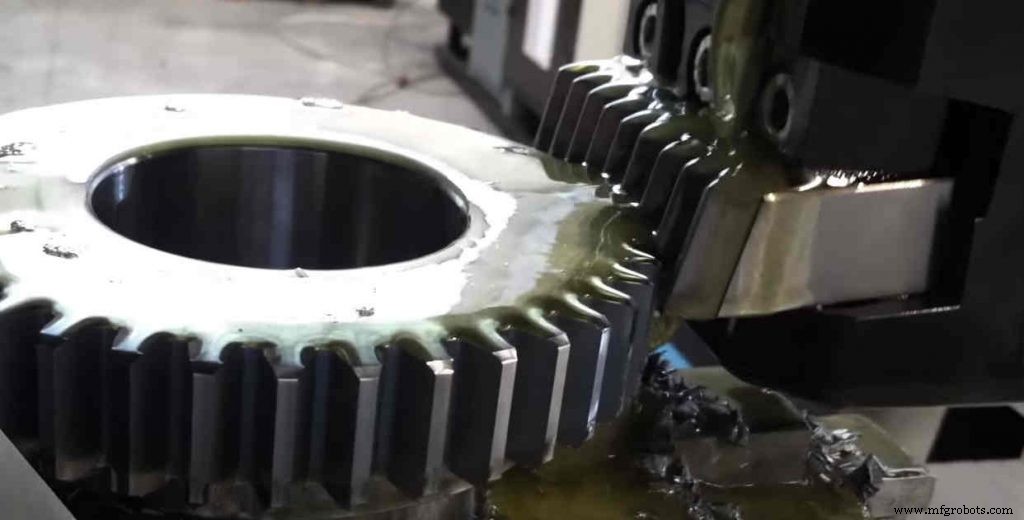
3.3.1 Tandwielhobbelproces of Tandwielsnijden op een Hobbelmachine:
In dit proces wordt het tandwielblank wiel geroteerd tegen een rollende frees genaamd een hobbel. Een hobbel is een gereedschap dat eruitziet als een worm maar verschillende rechte fluiten rondom draagt.
De hobbel wordt gemonteerd op de as terwijl het blank wiel gemonteerd is op de spindeletas. De spindeletas heeft de vrijheid om in de verticale richting te bewegen alsook om te draaien om zijn centrale as.
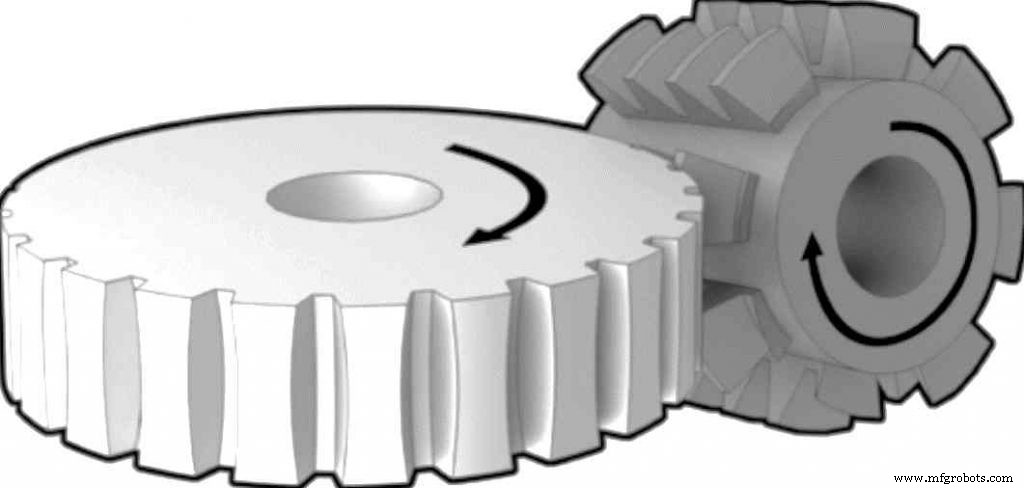
Dit proces wordt voornamelijk gebruikt om involuuttandwielen van alle typen te produceren. In deze operatie wordt de hobbel een geschikte snelheid gegeven om te draaien. Gelijktijdig wordt het blank ook gedaan om te draaien om zijn as door een tandwielketting.
De snijtanden van de hobbel tekenen het metaal van het blank. Tanden van gelijke diepte worden gesneden voor elke volledige rotatie van het blank. Eenmaal het blank zijn rotatie voltooit, wordt de diepte van de tanden verhoogd en het hobbelproces herhaald.
Deze operatievolgorde wordt herhaald tot de gewenste snijdiepte bereikt is. Het blank wordt ook omhoog en omlaag bewogen om sneden van gelijke diepte langs de dikte van het wiel te produceren.
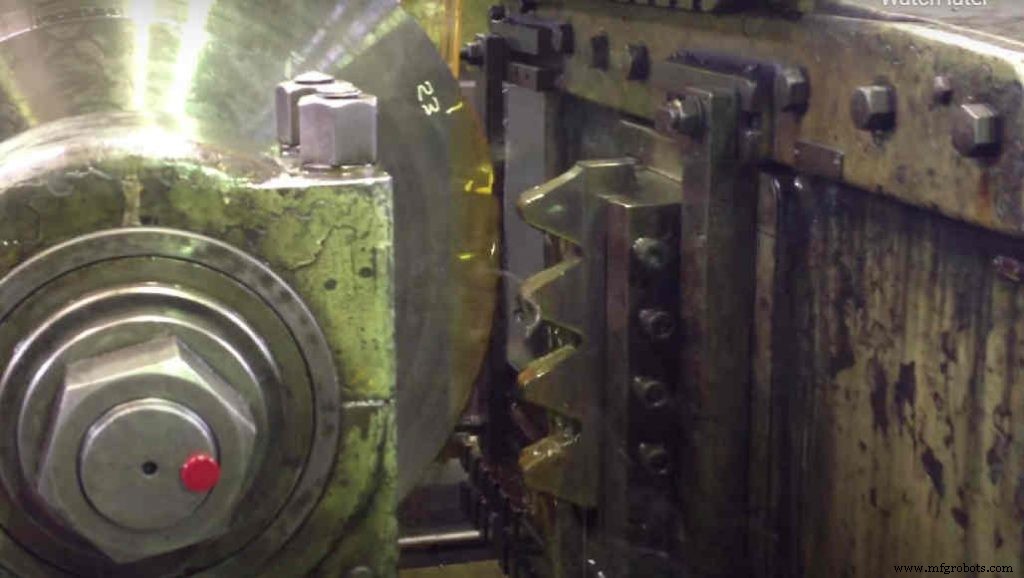
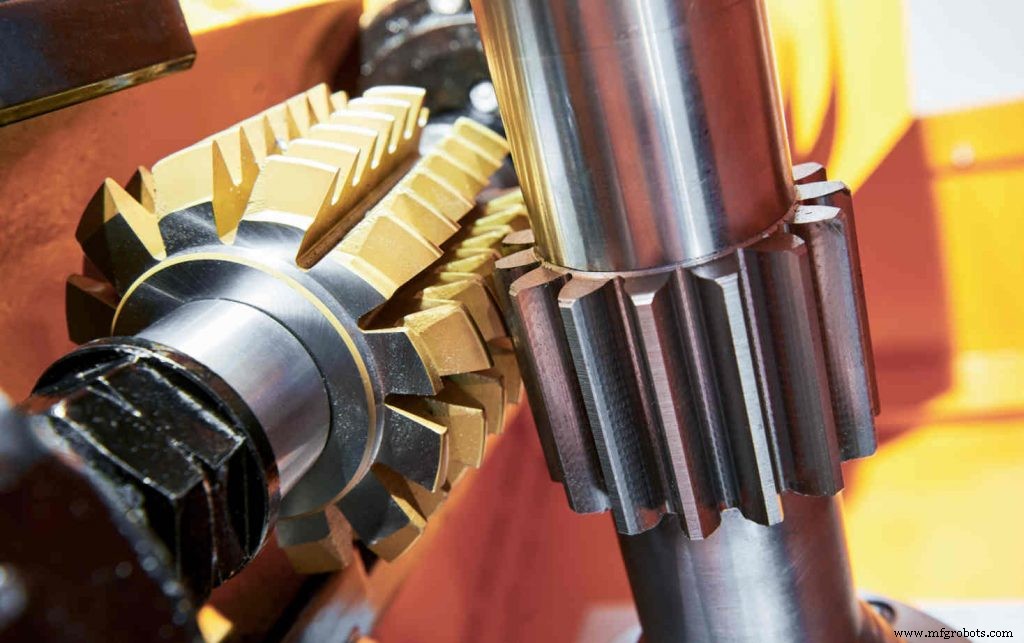
Een industriële afbeelding van tandwielhobbelen is getoond.
Dit proces kan tandwielen op verschillende blank wielen tegelijkertijd produceren door alle wielen op elkaar te monteren.
Het hobbelen wordt continu bediend op de set blank wielen tot de tandwielen op alle wielen geproduceerd zijn. Om schroeftandwielen te snijden, wordt de spindeletas van het blank wiel gekanteld naar een geschikte hoek.
De tandwielhobbelmethode wordt wijd gebruikt over de hele wereld vanwege de mogelijkheid om een groot aantal tandwielen van elk type in minder tijd te produceren. De enige beperking van tandwielhobbelen is dat het geen interne tandwielen kan produceren.
Waarom is het tandwielhobbelproces wijd gebruikt?
- Deze methode is economisch vergeleken met andere generatieprocessen.
- Dit is een sneller en continu proces.
- Alle typen tandwielen kunnen geproduceerd worden.
- Nauwkeurige afmetingen worden bereikt.
- Verschillende blanks kunnen tegelijkertijd bewerkt worden door ze allemaal op elkaar te monteren.
- Elk aantal tanden kan gesneden worden met dezelfde hobbel.
De tandwielen geproduceerd door alle giet-, vorm-, snij- en generatieprocessen worden verzonden voor afscheren, bruunisen, slijpen en afwerken voordat ze in enige machine gemonteerd worden.
Industriële technologie
- De verschillende typen prototyping begrijpen: Een gids voor founders
- Planeetgetriebe Reductie Begrijpen: Compacte, Hoog-Koppel Oplossingen
- Tandwiel Vertragers Uitgelegd: Ontwerp, Functie, en Industriële Toepassingen
- Top Bladmetaalvormtechnieken voor Moderne Ingenieurswese
- Anti-aliasing begrijpen: 6 typen & methoden voor gladde digitale beelden
- Spaanvorming uitgelegd: typen metaalsnijspaan
- Uitgebreide gids tot buigtechnieken voor buizen
- Typen Onderhoudsmedewerkers: Rollen, Verantwoordelijkheden En Kleur Van De Das Uitgelegd
- Verschillende Lastechnieken Ontdekken: Types en Toepassingen
- Belangrijkste Bewerkingsprocessen voor Precisiefabricatie Ontdekken
- Tandwielsnelheid Begrijpen: Hoe Tandwielgrootte en RPM Krachtoverdracht Vormgeven