



Zinkmarken in Gespruiterde Onderdelen: Preventie en Reparatie
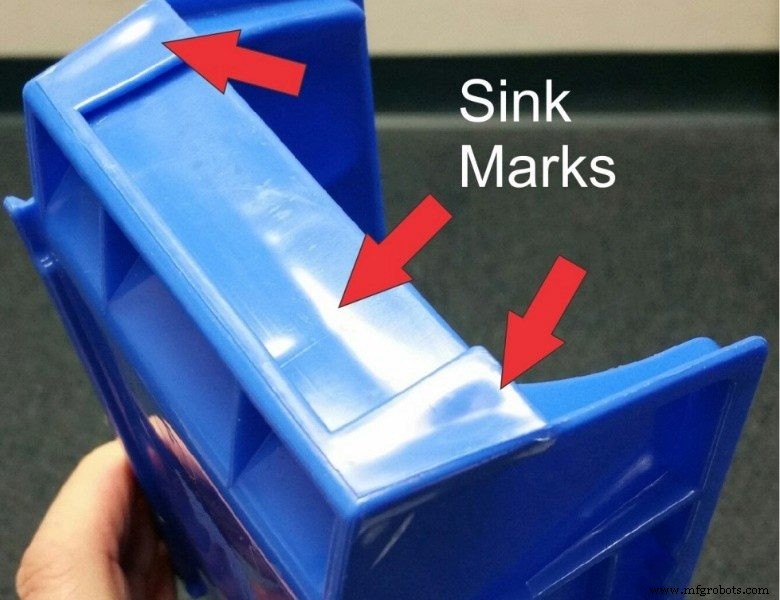
Spruitgieten is een geweldig productieproces voor het maken van esthetische snelle prototypes en kunststofproductieonderdelen. Maar zonder strikt controlesysteem voor het productieproces, kunnen er defecten in de gekunststof gegoten onderdelen ontstaan, zoals zinkmarken.
Wat is een zinkmerk in spruitgieten? Waarom treedt dit op en hoe voorkomt u dit als fabrikant? Lees verder terwijl we antwoorden geven op deze vragen en belangrijke feiten over zinkmarken.
Wat is een Zinkmerk in Spruitgieten?
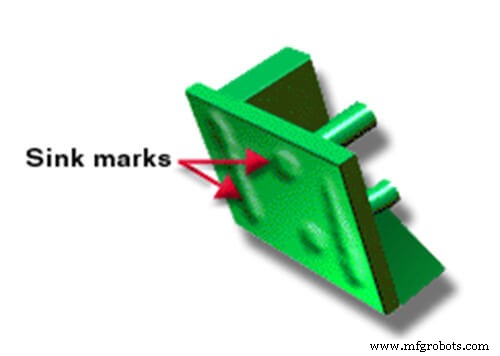
Een zinkmerk is een defect op het oppervlak van gespruiterde onderdelen met variaties in wanddikte. Met andere woorden, zinkmarken bij spruitgieten treden op op dikke delen van gegoten onderdelen en dit defect lijkt meer op een dimple of groef op het oppervlak. Voor een deel van een product om dikker te zijn, betekent dat het meer materiaal bevat. Deze dikke regio's verlengen hun afkoeltijd. In tegenstelling hiermee koelt het buitenste deel van het kunststofonderdeel in contact met het vormstaal vaak heel snel af.
Gevolgelijk veroorzaakt dit verschil in afkoeltijd tussen het buitenste deel van het gegoten onderdeel en zijn interieur het defect. Hoe? Als de moleculen in het dikke deel van het prototype beginnen af te koelen, krimpen ze, wat resulteert in het naar binnen trekken van het buitenste deel, wat een zinkmerk veroorzaakt. Echter, als het buitenste deel sterk genoeg is, veroorzaakt deze krimping een holte in plaats daarvan.
De zichtbaarheidsgraad van een zink is afhankelijk van de diepte, de kleur van het product en de textuur. Het is echter belangrijk om te weten dat kleine zinkmarken vaak zichtbaar zijn vanwege hun vermogen om licht in verschillende richtingen te reflecteren.
Oorzaken en Oplossingen van Zinkmarken in Spruitgieten
Het produceren van onderdelen via spruitgieten omvat de injectie van gesmolten materiaal in een vorm. Binnen de vorm solidificeert het materiaal tot de gewenste onderdelen. Vervolgens vindt uitwerping plaats.
Spruitgiet zinkmarken treden vaak op wanneer de dikte van het in de vorm geïnjecteerde deel te groot is voor de gebruikte hars. Er zijn echter andere oorzaken van zinkmarken. Laten we nu onderzoeken wat ze veroorzaakt en hoe u zinkmarken in spruitgieten kunt verminderen.
Oorzaak 1: Onjuiste Smelttemperatuur
Het gebruik van een onjuiste temperatuur bij het smelten van een hars kan leiden tot een zinkmerk op het oppervlak van het afgeronde kunststof. Vaak zijn de zinkmarken te wijten aan de lage temperatuur van de inleg, en als dit het geval is, kan het verhogen van de temperatuur deze problemen oplossen.
Om dit te voorkomen, pas de smelttemperatuur van de hars aan binnen het door de fabrikant aanbevolen temperatuurbereik. Controleer de smelttemperatuur vóór het injecteren van de hars in de vorm.
Oorzaak 2: Lage Pak- en Houdtijd
Wanneer pak- en houdtijd te laag is, kan dit ook zinken op de oppervlakken van producten veroorzaken. Ideaal is de pak- en houdtijd lang. Dit zorgt voor een goede afdichting van de deelpoort, waardoor de in- en uitgang van kunststofhars uit de vormkamer voorkomen wordt. Als de poortafdichting niet correct plaatsvindt, zal de kunststofhars de kamer verlaten wanneer het in rust gelaten wordt.
Om zinkmarken te voorkomen, houdt u het lang genoeg om ervoor te zorgen dat de poort uithardt na het vullen van de vorm. Dit zou helpen voorkomen dat gesmolten materiaal de vorm verlaat, wat zinkmarken voorkomt. Met andere woorden, waar een merk of depressie in de buurt van de poort optreedt, helpt het verlengen van de pak- en houdtijd om het te elimineren.
Oorzaak 3: Onjuiste Pak- of Houddruk
Onjuiste verdeling van houddruk is een andere reden waarom zinkmarken op gegoten onderdelen verschijnen. Dat wil zeggen, het toepassen van de juiste pakdruk op verschillende delen van het product helpt om het in vorm te houden.
Om zinkmarken of krimp te voorkomen, varieert een typische vormkamer druk tussen 8000–15.000 psi. De regel is dat de pak- of houddruk 50-70% van de injectiedruk moet zijn.
De beste manier om druk toe te passen is door de dikte te meten. Dikere vormsecties vereisen meer kunststof en druk dan dunne secties om de vorm te behouden.
Aangezien dit defect voortkomt uit krimp wanneer materiaal zoals de kunststofhars in dikke gebieden krimpt tijdens het drogen, kan het krijgen van voldoende kunststof in dikke gebieden met de juiste druk helpen het te elimineren.
Oorzaak 4: Hoge Vormtemperatuur
Het niet gebruiken van de aanbevolen vormtemperaturen (tussen 80-120°C) kan resulteren in deze depressie. Het instellen van de temperatuur te hoog kan voorkomen dat de poort correct en op tijd afdicht. Om dit op te lossen, gebruikt u het juiste vormtemperatuurbereik terwijl u correcte afvoering waarborgt.
Hieronder staat de aanbevolen spruitgiet temperatuur voor veelvoorkomende kunststoffen:
| Kunststofmateriaal | Spruitgiet Temperatuur (C°) | Vormtemperatuur (C°) |
| LDPE | 160-260 | 50-70 |
| POM | 200-210 | >90 |
| ABS | 210-275 | 50-90 |
| PP | 250-270 | 50-75 |
| PS | 180-280 | 10-40 |
| PVC-stijf | 180-210 | 30-50 |
| PVC-zacht | 170-200 | 15-50 |
| HDPE | 260-300 | 30-70 |
| PC | 280-320 | 80-100 |
| TPR | 120-250 | 50-70 |
| PA66 | 260-290 | 70-120 |
| PMMA | 210-240 | 50-70 |
| PA6 | 240-260 | 70-120 |
Oorzaak 5: Onjuiste Onderdeelgeometrie
Onjuiste onderdeelgeometrieën en vormontwerp kunnen ook deze depressies veroorzaken. Het is belangrijk om te weten dat ribben en bosses de meest voorkomende gebieden zijn waar zinkmarken ontstaan. Hieronder volgen enkele manieren om spruitgietdefecten veroorzaakt door geometrie te verhelpen.
Balans tussen Rib- en Wanddikte
Het creëren van een balans tussen rib- en wanddikte zou helpen de neiging tot het vormen van deze markeringen te verminderen. Vermijd het verhogen van de hoogte van de rib tot de dikte van de wand. Omdat dit kan leiden tot een toename van het aantal vervormingen of defecten op het kunststof.
Let ook op dat gesmolten kunststof, zoals andere vloeistoffen, stroomt langs het pad met weinig of geen weerstand. Daarom vullen minder dikke gebieden zich eerst tijdens de kunststofinjectie. Pas nadat deze sectie vol is, begint het gesmolten kunststof de ribsectie te vullen.
Gebruik een Graduele 7-Graden Helling aan de Basis van de Rib
Om vervormingen en vlekken te minimaliseren, is het nodig om een graduele 7-graden helling aan de basis van de rib te incorporeren. Deze hellingmethode werkt alleen wanneer de poort in de buurt van het gebied is. Deze helling helpt een graduele stijging van het in de vorm geïnjecteerde gesmolten materiaal te waarborgen, wat vlekken en vervormingen op het oppervlak voorkomt.
Boss Ontwerp
Bij het ontwerpen van een boss waar de ring door minimale spanning zou gaan, moet de buitendiameter tweemaal de binnendiameter zijn. Dit type bossontwerp zou helpen zinkmarken te verminderen. Aan de andere kant, als de bossring door veel spanning zou gaan bij toepassing van zwaardere belasting, moet de buitendiameter tweeënhalf keer de binnenste diameter zijn.
Dunnere Basisgebied Rondom de Boss
Het is het best om het verdunnen van het basisgebied rondom de boss te vermijden. Deze praktijk, die tegenwoordig gangbaar is, maakt de constructie zwak. Als resultaat zou de boss sterke ribben voor ondersteuning vereisen, wat de stroom van materiaal tijdens injectie onderbreekt, wat resulteert in zinkmarken in het kunststof.
Kleine Mondstuk Gat
Als het mondstuk geblokkeerd raakt of het mondstukgat van de spruitgietmachine klein is, kan gebrek aan druk een zinkmerk op het kunststof veroorzaken. De beste manier om dit type defect op kunststof te voorkomen is door het mondstuk van de injectiemachine te reinigen of te vervangen om de ideale injectiesnelheid te krijgen.
DFM Helpt Zinkmarken in Kunststof Spruitgieten Te Voorkomen
Ontwerp voor fabricatie of fabricageerbaarheid omvat het ontwerpen van een component of onderdeel, zodat het gemakkelijker is om er meer van te produceren. Dit proces omvat een set ontwerprichtlijnen die de industrie aanbeveelt voor betere productie en onderdeelontwerp.
Het toepassen van ontwerp voor fabricageerbaarheid in de ontwerpfase helpt gegoten onderdelen zinkmarken te voorkomen. Deze productiefase is ook de ideale tijd om deze defecten aan te pakken, aangezien dit met minimale kosten gebeurt. Ook omvat dit proces het gebruik van gespecialiseerde vormstroomsimulatieprogramma's. Het doel van dit programma is om het spruitgietproces te simuleren. Deze 3D-simulatie toont stroom, vervorming, warmtestroom en details van de complete vorm.
Tijdens de simuleren controleren de ingenieurs die het project begeleiden op problemen met het ontwerp, inclusief zinkmarken, met behulp van een checklist. Als er problemen zijn, maken ze de nodige wijzigingen in het ontwerp, inclusief het materiaal en de vorm die gebruikt worden. Ze herhalen dit proces totdat de checklist voltooid is en problemen geëlimineerd zijn.
Het algemene doel van DFM is om producten met minimale fouten te produceren en de productkwaliteit te verbeteren voor optimale klanttevredenheid. Bovendien resulteert het niet volgen van deze spruitgiet ontwerpgids tijdens de productie van kunststofonderdelen vaak in het maken van onnodige kosten door vormwijzigingen en herontwerp.
RapidDirect – Uw Beste Spruitgietpartner
Zoekt u de beste plek voor uw spruitgietdiensten zonder zinkmarken? Denk aan RapidDirect! Wij bieden de beste kwaliteit tijdens zowel prototyping als volle schaal productie.
Wat meer is, wij bieden DFM-analyse aan onze klanten zonder kosten om te waarborgen dat defecten zoals een zinkmerk uw product niet aantasten.
We zijn grote fans van perfectie, weshalb we alle DFM-standaardrichtlijnen volgen om ervoor te zorgen dat uw productonderdelen verder dan perfect zijn. Wacht u nog? Bezoek RapidDirect vandaag om uw project te starten.
Veelgestelde Vragen
Wat Veroorzaakt Holten in Spruitgieten?Een holte ontstaat wanneer er een verschil is in de afkoelsnelheid tussen de buiten- en binnenkant, vooral wanneer de buitenlaag van het product afkoelt voordat de binnenlaag. Dit verschil zorgt ervoor dat de binnenlaag krimpt, loslaat van de andere laag, waardoor een holte ontstaat.
Hoe Voorkom Je Zinkmarken en Holten?De belangrijkste manieren om zinken en holten in een ontwerp te voorkomen zijn:
a. Zorg dat de smelttemperatuur optimaal is.
b. Zorgen dat pak- en houddruk ideaal is.
c. Vermijd overmatige vormtemperatuur.
d. Zorg voor het gebruik van het juiste materiaal en vormontwerp.
Hieronder zijn manieren om stroomlijnen te verwijderen en te voorkomen;
a. Verhoog de injectiesnelheid, druk of temperatuur van het materiaal.
b. Waar wanddikte toeneemt, rond de hoeken van de vorm in die gebieden af.
c. Geef een goede afstand tussen vormpoorten en vormkoeling.
d. Verhoog de stroomsnelheid door de mondstukdiameter te vergroten.
Conclusie
Weten wat zinkmarken veroorzaakt, is de eerste stap in het voorkomen en oplossen ervan. Er zijn veel redenen waarom zinkmarken optreden, van houdtijd en druk tot vormtemperatuur en smelttemperatuur. Echter, één manier om deze depressie te voorkomen dat uw gegoten onderdelen vervormt, is door DFM in de productie in te zetten.
Ook, als u op zoek bent naar een ideaal bedrijf voor uw spruitgietbehoeftes tegen een betaalbare prijs, denk dan aan RapidDirect.
Hars
- 8 Bewezen Strategieën om Downtime te Elimineren en Kosten te Verlagen
- Injection Mold Ontwerp – Deel 2: Sink Marks Begrijpen En Elimineren
- Top kunststof spruitgietmaterialen voor superieure kwaliteit en prestaties
- Meesterwording in Spuitgieten: Expert Best Practices op Molding 2019
- 10 veelvoorkomende injectiegietdefecten & preventietips
- Premium, Kosten-efficiënte Kunststof Spruitgietdiensten
- Injectiegietkosten begrijpen: een praktische gids voor schatting
- High‑viscositeit PEEK Compounds: Optimaal voor injectiemoulding en extrusie
- BASF Ultrason PPSU: Premium materiaal voor injectie- en blaasvormen van baby- en volwassenenflessen
- TerraVerdae lanceert nieuwe PHA-harsen voor blown-cast films, injectiegieten & thermovormen
- Thermohardende Injectiemoulding: Voordelen, Nadelen en Expert Guidance