



10 veelvoorkomende injectiegietdefecten & preventietips
Defecten zijn moeilijk te vermijden, maar kunnen gemakkelijk worden gecontroleerd. Kunststof vervangt metaal in bijna alle industrieën. Daarom neemt de vraag naar kunststofgieten toe. Helaas, net als metaalonderdelen, kunnen kunststofonderdelen ook enkele defecten hebben.
Dit kan zijn door het productieproces, materialen, materialen afhandeling, of wat dan ook. In dit artikel zullen we verschillende injectiegietdefecten, de oorzaken van die defecten, en wat de oplossing ervoor is, verkennen.
Kunststofonderdeelfecten worden opgemerkt in bijna elk type gietproces. Maar injectiegieten leidt de lijst aan, aangezien we weten dat injectiegieten het meest gebruikte kunststofgietproces is.
Vaak kunnen die defecten gemakkelijk worden vermeden of tenminste gecontroleerd door een beter ontwerp, een betere vorm, verschillende materialen, en verschillende andere stappen die we in dit artikel zullen bespreken.
Factoren die injectiegietdefecten beïnvloeden
De volgende zijn de belangrijkste factoren die injectiegietdefecten beïnvloeden en gemakkelijk gecontroleerd kunnen worden.
Injectiegiet materiaalselectie
Het selecteren van het juiste materiaal is zeer belangrijk. Bijvoorbeeld, ABS heeft een betere gietbaarheid dan PC. Sommige materialen hebben een betere krimp dan andere. Kies dus een materiaal dat minder defecten in injectiegieten creëert.
Kunststofonderdeel ontwerprichtlijnen
We moeten het onderdeel altijd ontwerpen met de beste praktijken voor het ontwerpen van kunststofonderdelen. Bijvoorbeeld uniforme wanddikte, geen ondergraten, juiste ribdikte, juiste bosshoogte en dikte, enz. Er zijn veel beste praktijken die we moeten volgen, zodat er minder defecten in het onderdeel zijn.
Injectiegiet ontwerp
Het kiezen van het beste type vorm blijft een van de belangrijkste factoren bij injectiegietdefecten. Bijvoorbeeld, een warm loper vorm creëert minder defecten dan een koude loper vorm. De poortlocatie, de mondinggrootte, de vloeistof, injectiedruk, enz. spelen een grote rol in het verminderen van kunststofonderdeelfecten.
1. Inzakker (Sink Mark)
Inzakker treedt op door oneffen wanddikte. Het dikke gebied koelt langzamer af vergeleken met het dunne gebied en daarom probeert het materiaal in te zakken en indrukken te creëren. Het lijkt min of meer op een concaaf inzakgat en krimp zal gebeuren in de richting van het dunne gedeelte. Inzakkers zijn meer zichtbaar op platte oppervlakken.
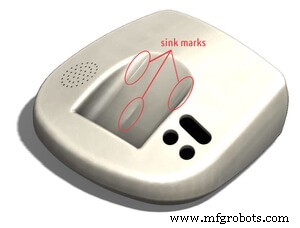
Oorzaken
- Onjuist onderdeelontwerp. Het onderdeel moet een uniforme wanddikte hebben. Zo niet, tenminste moet de overgang van dikteverandering soepel zijn.
- Slecht koelmechanisme. Oneffen koeling creëert inzakker
- Slechte materiaalkeuze. Sommige materialen zakken meer dan andere. Dus moet materiaal wijze gekozen worden.
- Lage injectiedruk
- Zeer hoog smeltpunt van de kunststof
Oplossing
- Uniforme wanddikte
- Stel de koeltijd in
- Stel houdertijd en druk in.
- Verander de poortlocatie
2. Vloeilijnen (Flow Lines)
Vloeilijnen zijn ook bekend als vloeimarken, meestal gevonden in onderdelen gegoten met injectiegieten. Dit zijn in feite off-toon golvende lijnen of patronen die op oppervlakken worden gevonden. Dit defect is te wijten aan oneffen afkoeling op het oppervlak wanneer het materiaal door de vorm vloeit.
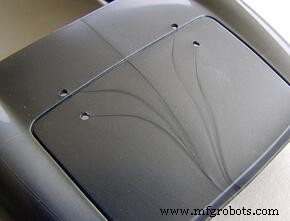
Oorzaken
- Variatie in afkoelsnelheid
- Trage injectiedruk
- Lage vormtemperatuur
- Kleine grootte van poort en vloeikanaal
Oplossing
- Verhoog de injectiedruk en snelheid
- Verhoog de mondingdiameter
- Gebruik warm loper vorm
3. Letsellijn (Weld Line)
Dit defect treedt op wanneer twee of meer vloeilijnen samenkomen, maar niet samenknopen tijdens het gietproces en sommige convergentievorm lijnen creëren, letsellijnen genoemd. Dit gebeurt in en rond gaten en creëert een lokaal zwakke zone.
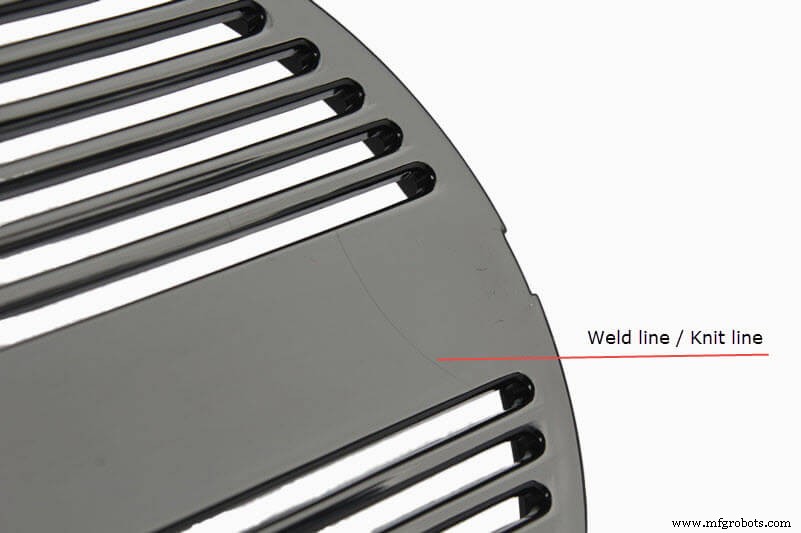
Oorzaken
- Niet-uniforme wanddikte
- Gaten, bossen, ribben die niet de beste praktijk van kunststofonderdeelontwerp volgen
- Te hoge temperatuur van gesmolten materiaal
Oplossing
- Stel de positie van de poort en ontluchtingsgat in
- Houd uniforme wanddikte
- Ontwerp bossen, gaten en ribben volgens beste ontwerppraktijk
- Verhoog de vloeibaarheid van het gesmolten materiaal
4. Brandmerken (Burn Marks)
Brandmerken zijn zeer gemeenschappelijk in injectiegieten. Het verschijnt meestal aan het einde van het vloeipad of waar de lucht vastzit. Brandmerken zijn meestal zwart, bruin, of roestkleurig. Soms zijn brandmerken slechts verkleuring, dus het onderdeel kan gebruikt worden als het niet zichtbaar is voor algemene consumenten. Maar soms veroorzaken brandmerken structurele onstabieliteit, in dat geval wordt het onderdeel afgekeurd.
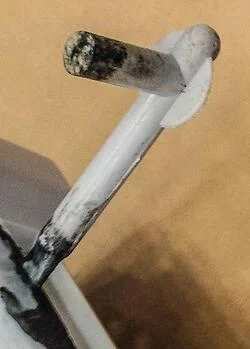
Oorzaken
- Te hoge gietdruk
- Niet genoeg ontluchting om lucht te verwijderen
- Vertraging in het verwijderen van vastzittende lucht
- Onjuist lopersontwerp
Oplossing
- Voeg voldoende ontluchtingsgaten toe
- Verlaag de temperatuur van het gesmolten materiaal
- Verlaag de injectiesnelheid
5. Krimp (Shrinkage)
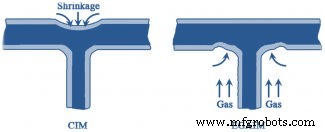
Krimp treedt op wanneer één gebied van de kunststofonderdelen sneller afkoelt dan het andere gebied. Hierdoor is er een krimp in het onderdeel, wat een soort vervorming is van de daadwerkelijke vorm. Dus als de beoogde vorm een plat oppervlak is, na krimp zal het niet plat zijn. Het zal golvingen op het oppervlak hebben. Hetzelfde fenomeen treedt op in hout dat krimpt tijdens de wintermaanden.
Oorzaken
- Oneffen wanddikte
- Niet-uniforme afkoeling
- Inefficiënte vormstroom
- Hoge temperatuur
Oplossing
- Ontwerp het onderdeel met uniforme wanddikte
- Zorg dat het afkoelproces soepel en geleidelijk is
- Schakel over naar een ander materiaal dat minder krimpt
6. Luchtholtes (Voids)
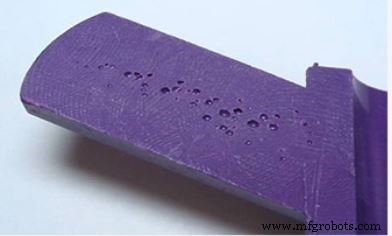
Luchtholtes in kunststofonderdeel zijn te wijten aan de vastzittende lucht binnenin. Dit gebeurt wanneer er geen voldoende ontluchtingsmechanisme is en de lucht niet kan ontsnappen. Door de vastzittende lucht binnenin, kan het gesmolten materiaal de ruimte niet innemen en is het onderdeel deels gevuld. Luchtholtes beïnvloeden de structurele stabiliteit van een onderdeel als de grootte van de luchtholte te groot is.
Oorzaken
- Inefficiënt ontluchtingsmechanisme
- Lage gietdruk
Oplossing
- Verhoog de injectiedruk
- Kies een lagere viscositeit kunststof
- Kies een poortlocatie dichter bij het dikke gedeelte van het onderdeel
7. Stralen (Jetting)
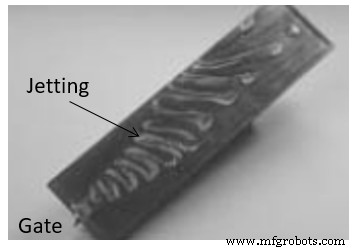
Stralen treedt op wanneer de initiële schot van gesmolten materiaal afkoelt voordat de hele kaviteit gevuld is. Wanneer de poortgrootte klein is en de injectiedruk hoog, spat het gesmolten materiaal vaak snel door de poort en koelt af nog voordat de vorm volledig gevuld is. De ideale voorwaarde is dat de vorm geleidelijk gevuld moet worden.
Oorzaken
- Kleine poortgrootte
- Hoge injectiedruk
- Inefficiënt koelmechanisme
Oplossing
- Verlaag de injectiedruk
- Verhoog de materiaal- of vormtemperatuur
- Ontwerp de poortlocatie zodanig dat het de kaviteit met uniforme afkoeling kan vullen
8. Korte Schot (Short Shot)
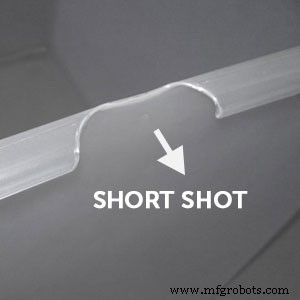
De korte schot is een groot defect in de injectiegegoten onderdelen. Als de vorm niet volledig gevuld wordt door het gesmolten materiaal, treedt dit probleem op. Vanwege dit probleem, zal een deel van de kunststof geen materiaal hebben, met andere woorden, het onderdeel zal onvolledig zijn.
De hoofdoorzaak van de korte schot is de stroombeperking door geblokkeerde of smalle poorten. Als het materiaal te viskeus is, kan ook korte schot gebeuren. Als de lucht vastzit, kan het materiaal dat gebied niet vullen en de korte schot veroorzaken.
Oorzaak
- Lage injectiedruk
- Materiaal is te viskeus
- Smalle poorten
- Niet voldoende ontluchtingsgaten
Oplossing
- Verhoog de injectiedruk
- Herontwerp de poort
- Bied voldoende ontluchtingsgaten voor luchtafwijking
9. Grat (Flash)
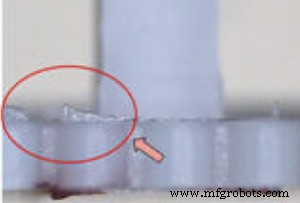
Grat is het extra materiaal dat om de scheidingsvlak oppervlak komt (waar de kern de kaviteit ontmoet). Het ziet eruit als een dunne lip aan de rand van het component. Gratprobleem treedt op door het materiaal stroomt naar de ruimte buiten het vloeikanaal. Grat treedt voornamelijk op in versleten vormen. Grat wordt niet beschouwd als een groot probleem tenzij het een uiterlijk onderdeel is. Grat kan gemakkelijk in na-bewerking verwijderd worden.
Oorzaak
- Slecht ontworpen vorm
- Versleten vorm
- Excessieve injectiedruk
- Lage klemkracht
Oplossing
- Herontwerp de vorm
- Verhoog de klemkracht
- Stel vormtemperatuur en injectiedruk in
10. Verkleuring (Discoloration)
De verkleuring is wanneer de onderkleur niet is wat beoogd is. Soms krijgt het hele onderdeel verkleuring of een bepaald lokaal gebied krijgt dat. Dit gebeurt door veel redenen, maar voornamelijk door overgebleven pellets in de hopper of resthars in de monding of vorm van een eerdere productiedraai. Verkleuring beïnvloedt niet de structurele sterkte, maar is niet wenselijk voor een uiterlijk onderdeel.
Oorzaak
- Overgebleven materiaal is niet gereinigd in de hopper
- Slechte thermische stabiliteit van het kunststofmateriaal
Oplossing
- Reinigen de monding en hopper na elke productiedraai
- Gebruik een kleurstof met goede thermische stabiliteit
Conclusie: Injectiegietdefecten
Dat is alles wat ik in dit artikel heb. Ik hoop dat je een idee hebt gekregen over de verschillende defecten die in kunststofonderdelen worden gevonden. Hoewel er veel defecten worden gevonden, zijn deze tien defecten die hier worden genoemd, in de meeste onderdelen te vinden.
Als je nog vragen of vragen hebt, schrijf dan in de reactiesectie en ik help je graag.
Je wilt misschien ook lezen: Bladmetaal dikte tabel
Industriële technologie
- Efficiëntie ontgrendelen: Belangrijkste voordelen van kunststof spruitgieten
- Makerspaces uitgelegd: Hoe moderne fabrikanten een concurrentievoordeel behalen
- Vier typen cyberaanvallen — Bewezen preventiestrategieën
- Lasporositeit begrijpen: oorzaken, detectie en preventietechnieken
- Belangrijkste oorzaken van machinefaling identificeren en strategieën om downtime te voorkomen
- 1-2-3 Blokken Uitgelegd: Essentiële Tools Voor Precisie Bewerking
- Premium, Kosten-efficiënte Kunststof Spruitgietdiensten
- De Complete Gids Tot Injectiemoulding: Van Granulaat Tot Afgeronde Onderdelen
- Transfer moulding uitgelegd: proces, voordelen en varianten
- Industriële koppelingen uitgelegd: typen, toepassingen en keuzegids
- Injectiegieten vs. Kunststof Frezen: Hoe de Juiste Proces te Kiezen voor Custom Bevestigingsmiddelen