



Top 13 Uitdagingen In Kunststof Spruitgieten En Hoe Ze Op Telossen
De voordelen van kunststof spruitgieten voor productiemethoden van onderdelen omvatten snelle productiesnelheid, hoge efficiëntie, automatisering van operaties, vorm- en grootteflexibiliteit. Bovendien zijn de spruitgietproducten nauwkeurig in afmeting, gemakkelijk te vervangen, en de malonderdelen kunnen in complexe vormen gevormd worden. Deze milieuvriendelijke methode is geschikt voor de gietverwerkingsvelden zoals massaproductie en complexe vormproducten.
Echter, hoewel de operators bekend zijn met specifieke machines en de operationele vaardigheden in het gietproces van kunststofonderdelen, zijn de diverse snelle spruitgietdefecten op malontwerp en materialen onvermijdelijk. Het artikel heeft tot doel kunststof spruitgietproblemen en oplossingen, hoofdzakelijk als volgt:
Analyseer de oorzaken van deze problemen gegenereerd uit grondstoffen, kunststofonderdelen of malontwerp, gietprocessen, etc., en stel gerelateerde oplossingen voor.
1. Korte Schoten (Short Shots)
Korte schoten is een fenomeen waarbij de mal kaviteit niet volledig gevuld kan worden.
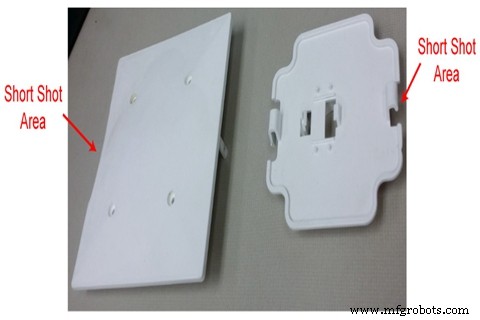
Oorzaken: (1) Maltemperatuur, materialentemperatuur of injectiedruk en snelheid zijn te laag (2) Ongelijke plasticisering van grondstoffen (3) Slechte ontgasing (4) Onvoldoende vloeibaarheid van grondstoffen (5) Het onderdeel is te dun of de poortgrootte is te klein (6) Polymer smelt is voortijdig uitgehard door onredelijke structurele ontwerp
Oplossingen: Materiaal: Gebruik meer vloeibare materialen. Malontwerp: (1) Vul de dikke wand vóór de dunne wand om het retentiefenomeen te voorkomen. (2) Verhoog op de juiste manier het aantal poorten en de lopergrootte om de procesverhouding en stroomsweerstand te verminderen (3) De positie en grootte van de ontgatingspoort moet correct ingesteld worden om het fenomeen van slechte ontgasing te voorkomen.
Machine: (1) Controleer of de terugslagklep en de binnenwand van de materiaalcilinder ernstig versleten zijn (2) Controleer of de voederpoort materiaal heeft of of het gebrugd is.
Proces: (1) Verhoog injectiedruk en injectiesnelheid om schuurswarmte te vergroten (2) Verhoog de injectiehoeveelheid (3) Verhoog materiaalcylindertemperatuur en maltemperatuur
2. Luchtinclusies (Air Traps)
Luchtinclusies is dat lucht in de kaviteit vastzit om bellen in het onderdeel te creëren.
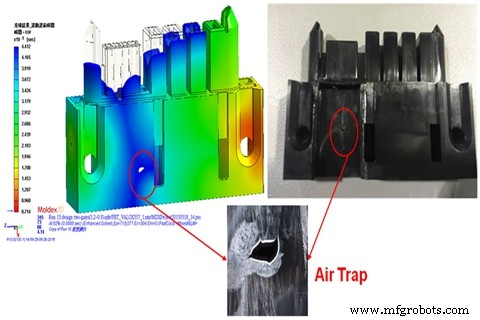
Oorzaken: Het wordt veroorzaakt door de lucht die niet kan ontsnappen van het scheidingsvlak, de ram, of de ontgasing wanneer de twee smeltfronten samenkomen.
Oplossingen: Structuurontwerp: Verminder dikte-inconsistentie en probeer uniforme wanddikte te waarborgen.
Malontwerp: (1) Voeg een ontgating toe aan de laatst gevulde plaats (2) Herontwerp de poort en lopersysteem.
Proces: (1) Verminder de injectiesnelheid van de laatste fase (2) Verhoog de maltemperatuur.
3. Brossheid (Brittleness)
Brossheid is dat het kunststofonderdeel gemakkelijk barst of breekt op een bepaalde plaats.
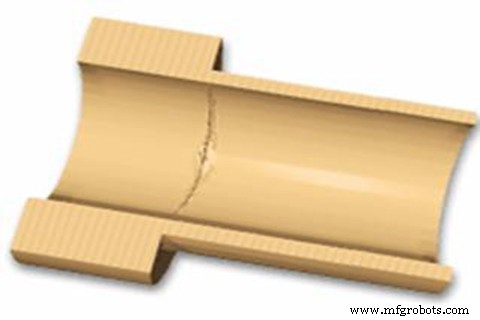
Oorzaken: (1) Droogcondities zijn niet geschikt; overmatig gebruik van gerecycleerde materialen (2) Injectietemperatuurinstelling is verkeerd (3) De poort- en lopersysteeminstellingen zijn niet passend (4) De smetmerktekensterkte is niet hoog.
Oplossingen: Materiaal: (1) Stel geschikte droogcondities in voor spruitgieten (2) Verminder het gebruik van gerecycleerde materialen en verhoog het aandeel van grondstoffen. (3) Gebruik hoogsterkte plastic. Malontwerp: Vergroot de grootte van de hoofdlooper, taklooper en poort.
Machine: Kies een goed ontworpen schroef om de temperatuurdistributie meer uniform te maken tijdens plasticisering.
Proces: (1) Verminder de temperatuur van de materiaalcilinder en mondstuk (2) Verminder rugdruk, schroefsnelheid en injectiesnelheid (3) Verhoog de materialentemperatuur en injectiedruk, verbeter de smetsterkte.
4. Brandmerken (Burn Marks)
De brandmerken zijn dat het gas in de kaviteit niet tijdig kan worden verwijderd, wat resulteert in verzwaring aan het einde van de stroom.
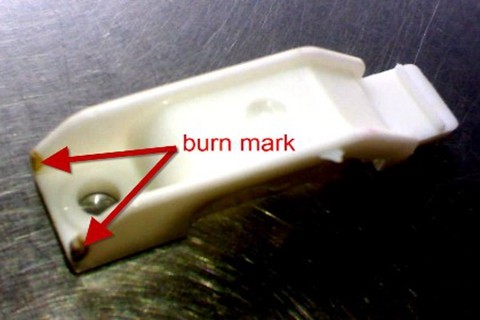
Oorzaken: (1) De lucht in de kaviteit kan niet tijdig worden verwijderd. (2) Materiaaldegradatie: te hoge smelttemperatuur; te hoge schroefsnelheid; onpassend ontwerp van het lopersysteem.
Oplossingen: Malontwerp: (1) Voeg een ontgassingssysteem toe aan een plaats waar ontgassingsgas gemakkelijk gegenereerd wordt (2) Vergroot de grootte van het lopersysteem.
Proces: (1) Verminder de injectiedruk en snelheid (2) Verminder de cylinder temperatuur (3) Controleer of de verwarmingscomponent en thermocouple goed werken.
5. Graten (Flash)
Het betekent dat overmatig plastic aanwezig is op het mal scheidingsvlak of ejector deel.
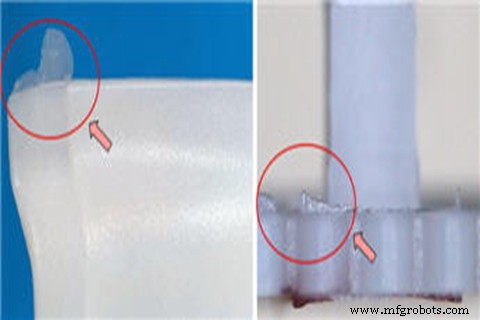
Oorzaken: (1) Onvoldoende spankracht (2) De mal heeft defecten (3) De gietcondities zijn onredelijk (4) Onpassend ontwerp van het ontgassingssysteem.
Oplossingen: Malontwerp: (1) Redelijk de mal ontwerpen om te waarborgen dat de mal gesloten kan worden wanneer de mal gesloten wordt (2) Controleer de grootte van de ontgatingspoort (3) Het maloppervlak reinigen.
Machine: Stel de machine van de juiste grootte in. Proces: (1) Verhoog de injectietijd en verminder de injectiesnelheid (2) Verminder de cylinder temperatuur en mondstuk temperatuur (3) Verminder de injectiedruk en druk.
6. Delaaminatie (Delamination)
Het verwijst naar het oppervlak van het onderdeel dat laag voor laag af te pellen is.
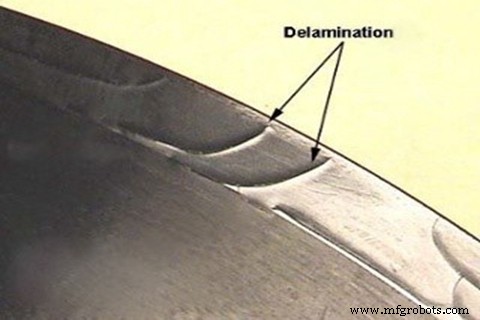
Oorzaken: (1) Mengens van andere incompatibele polymeren (2) Overmatig vrijmakingsmiddel gebruikt tijdens gieten (3) Hars temperatuur is inconsistent (4) Overmatig vocht (5) De poort en de stroompad hebben scherpe hoeken.
Oplossingen: Materiaal: Incompatibele verontreinigingen of gecontamineerde gerecycleerde materialen vermijden die in de grondstoffen gemengd raken. Malontwerp: Afronden van alle loper of poorten met scherpe hoeken.
Proces: (1) Verhoog de cylinder en maltemperatuur (2) Passend drogen van het materiaal voor gieten (3) Vermijd het gebruik van te veel vrijmakingsmiddel.
7. Sproeien (Jetting)
Een sproeispoor veroorzaakt door de smelt te snel te vloeien, over het algemeen slangenvormig.
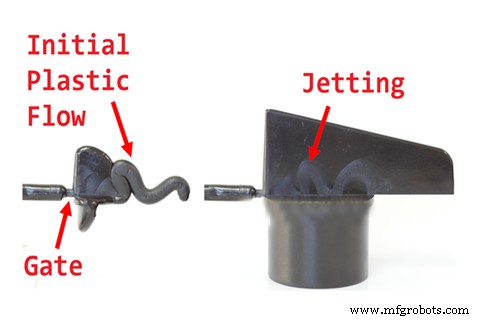
Oorzaken: (1) De poortgrootte is te klein, en het staat tegenover het productoppervlak met een grote doorsnede (2) Vulsnelheid is te snel.
Oplossingen: Malontwerp: (1) Vergroot de poortgrootte (2) Verander de zijpoort naar de overlappoort (3) Verhoog de stoppen voor de poort.
8. Stroomlijnen (Flow Lines)
Stroomlijnen zijn gietdefecten die golvend zijn op het oppervlak van het product bekend als een soort kikker sprong veroorzaakt door de trage stroom van de smelt.
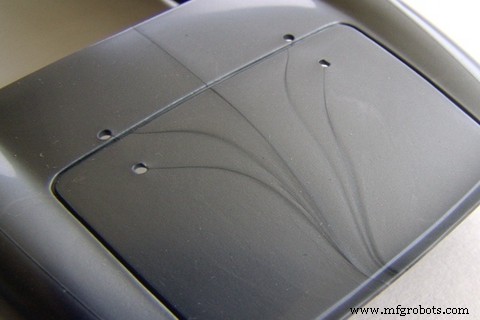
Oorzaken: (1) Maltemperatuur en de materialentemperatuur is te laag (2) Injectiesnelheid en druk is te langzaam (3) De grootte van het stroomkanaal en de poort is te klein (4) Vanwege de structuur van het product, is de versnelling te groot wanneer de vulstroom veroorzaakt wordt.
Oplossingen: Malontwerp: (1) Vergroot de grootte van de koude put in het stroomkanaal (2) Vergroot de grootte van de loper en poorten (3) Verkort de grootte van de hoofdkanaal of schakel over naar de warme loper.
Proces: (1) Verhoog de injectiesnelheid (2) Verhoog injectiedruk en druk (3) Verleng de drukhouwtijd (4) Verhoog de maltemperatuur en materialentemperatuur.
9. Nevel (Fog)
Een wolkachtige verkleuring treedt op nabij de poort. De reden is de smeltbreuk.
Oorzaken: Als de poort te klein is of de kaviteit bij de lijm te dun is, is de stroomsnelheid van de smelt groot, het gebied van de breuk is klein, de schuursnelheid is groot, en de schuurs panning wordt vaak verhoogd zodat de smelt rubber breekt en de nevelverschuiving optreedt.
Oplossingen: Moldflow simulatie. Het is mogelijk om de temperatuur, schuursnelheid en schuurspanning van de smelt die door de bovenste smalle zone passeert te voorspellen. Moldflow biedt over het algemeen een bovengrens voor de temperatuur, schuursnelheid en schuurspanning van diverse kunststofmaterialen. Moldflow ingenieurs kunnen aanpassingen maken op basis van de analyseresultaten om de passende poortgrootte en kaviteitswanddikte bij de lijminlaat te vinden om nevel te elimineren.
10. Strepen (Streaks)
Strepen zijn die waarin water, lucht, of verbranding verdeeld is in de richting van de stroom langs het oppervlak van het onderdeel.
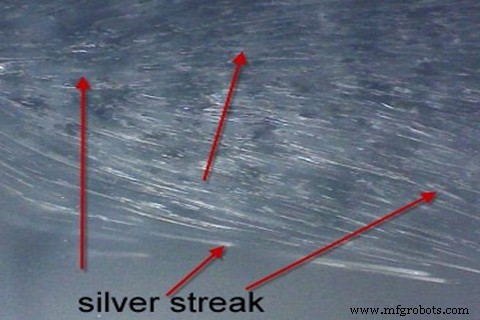
Oorzaken: (1) Het vochtgehalte in de grondstoffen is te hoog (2) Lucht zit vast in de grondstof (3) Polymer degradatie: het materiaal is gecontamineerd, cylinder temperatuur is te hoog; onvoldoende injectievolume.
Oplossingen: Malontwerp: Controleer of de ontgatingspositie voldoende is. Proces: (1) Kies de juiste spruitgietmachine en mal (2) Bij wisselen van materialen, reinig de oude materialen volledig uit de cylinder (3) Verbeter het ontgassingssysteem (4) Verminder smelttemperatuur, injectiedruk of injectiesnelheid.
11. Inzakkingen (Sink Marks)
Het is een fenomeen waarbij het oppervlak van het onderdeel ingehollend is bij de wanddikte.
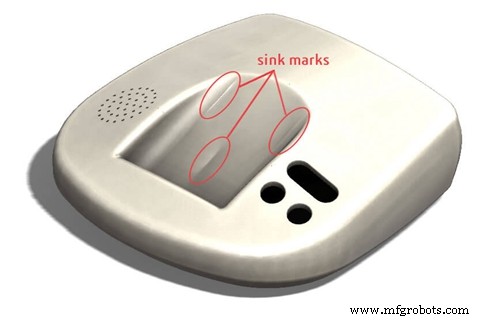
Oorzaken: (1) Injectiedruk of houddruk is te laag (2) De houwtijd of koeltijd is te kort (3) Smelttemperatuur of maltemperatuur is te hoog (4) Onpassend ontwerp van de structuur van de onderdelen.
Oplossingen: Ontwerp: (1) Golvend oppervlak op het oppervlak waar inzakkingen gemakkelijk ontstaan (2) Verminder de dikke wandgrootte van het werkstuk, minimaliseer de lengte-breedte verhouding, en de aangrenzende wanddikteverhouding moet gecontroleerd worden op 1.5~2, en probeer een gladde overgang te maken. Herontwerp de dikte van de ribben, inkeping, en ribben. Hun dikte wordt over het algemeen aanbevolen als 40-80% van de basiswanddikte.
Proces: (1) Verhoog de injectiedruk en druk (2) Vergroot de poortgrootte of verander de poortpositie.
12. Laslijnen (Weld Lines)
De laslijnen verwijzen naar het oppervlakte defect veroorzaakt door de twee stromen die samen gelast worden.
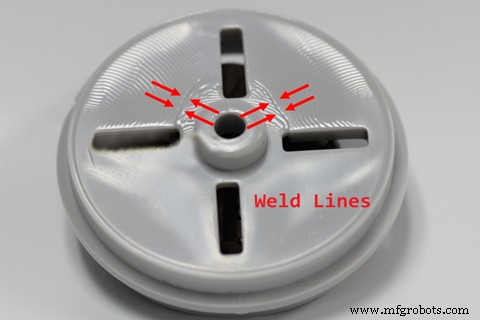
Oorzaken: Als er gaten, inserts, of multi-poort spruitgietmethoden in de gefabriceerde onderdelen zitten of de wanddikte van de onderdelen oneffen is, kunnen laslijnen gegenereerd worden.
Oplossingen: Materiaal: Vergroot de vloeibaarheid van de plastic smelt. Malontwerp: (1) Verander de positie van de poort (2) Voeg een ontgattingsslot toe. Proces: (1) Verhoog de smelttemperatuur (2) Verminder het aantal vrijmakingsmiddel.
13. Vervorming (Warpage)
Het moeilijkste probleem om op te lossen in het ontwerp en productie van kunststofonderdelen is de vervorming.
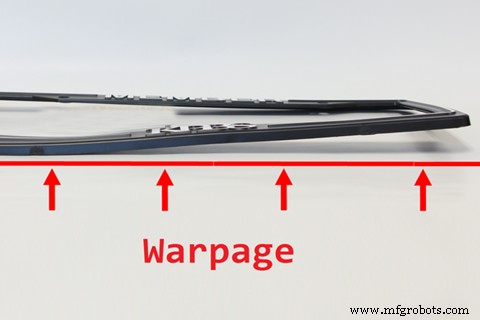
Oorzaken: (1) Malstructuur: gieten, koelsysteem en ejectiesysteem (2) Productstructuur: kunststofonderdelen wanddikte veranderingen, met gebogen of asymmetrische geometrie, ribben en BOSS kolom ontwerp is niet redelijk (3) Productieproces: de kunststofonderdelen zijn niet volledig afgekoeld, en de injectie- en houwdrukcurves zijn onredelijk (4) Kunststofmaterialen: kunststofmaterialen hebben, geen toegevoegde vulstoffen, de grootte van de krimp.
Oplossingen: (1) De maltemperatuur is onstabiel. Lever gekoelde/verwarme gebalanceerde mal (2) Onregelmatige sectiedikte. Herontworpen productvorm en afmetingen volgens harskenmerken.
Bij WayKen hebben we veel vergelijkbare kunststof spruitgietproblemen en oplossingen in sommige gevallen van prototype spruitgieten tegengekomen. Om spruitgietproducten voor onze klanten te creëren, nemen we de spruitgietmachine onderdelen details en spruitgietproces stap voor stap extreem serieus voordat we onderdelen produceren en tijdens het spruitgietproces.
Industriële technologie
- Hoe plastic injectiegieten bedrijfsefficiëntie en winstgevendheid verhoogt
- Waarom kunststof spruitgieten de moderne productie domineert
- Efficiëntie ontgrendelen: Belangrijkste voordelen van kunststof spruitgieten
- Top kunststof spruitgietmaterialen voor superieure kwaliteit en prestaties
- 10 veelvoorkomende injectiegietdefecten & preventietips
- Premium, Kosten-efficiënte Kunststof Spruitgietdiensten
- De Complete Gids Tot Injectiemoulding: Van Granulaat Tot Afgeronde Onderdelen
- Top kunststofmaterialen voor injectiegieten: Gids voor optimale keuzes
- Injectiegieten vs. Kunststof Frezen: Hoe de Juiste Proces te Kiezen voor Custom Bevestigingsmiddelen
- High‑viscositeit PEEK Compounds: Optimaal voor injectiemoulding en extrusie
- Thermohardende Injectiemoulding: Voordelen, Nadelen en Expert Guidance