



Injection Mold Ontwerp – Deel 2: Sink Marks Begrijpen En Elimineren
In productontwikkeling zijn flawless injection-molded onderdelen essentieel voor zowel esthetische aantrekkingskracht als efficiënte productie. Een duidelijke sink mark op het frontale A-oppervlak van een vroege artikelen kan een glanzende afwerking in het geding laten en de lancering vertragen. In plaats van het defect te maskeren met een logo badge, ligt een effectievere oplossing in het vormontwerp en de onderdeelgeometrie.
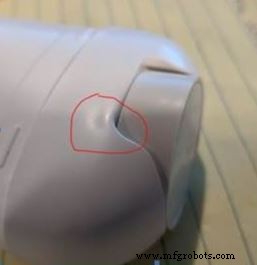
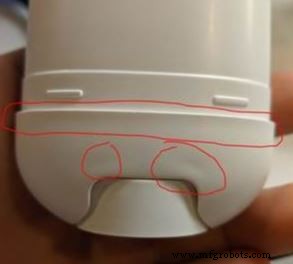
Sink marks resulteren uit differentiële afkoeling in dikke secties van het onderdeel, zoals waar een interne rib of boss de wand ontmoet. De kern van de dikke regio koelt het laatst, trekt materiaal naar binnen en creëert een dimple aan de tegenoverliggende kant. Het effect is meest zichtbaar op gladde, glanzende oppervlakken en donkerdere plastic kleuren.
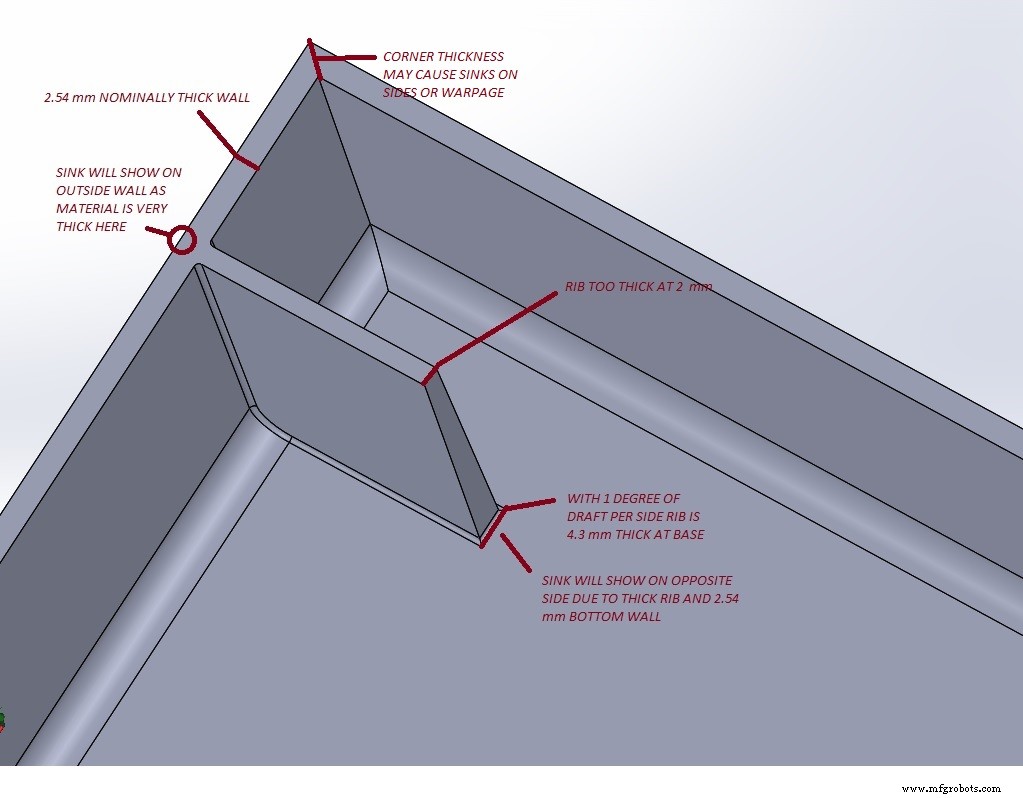
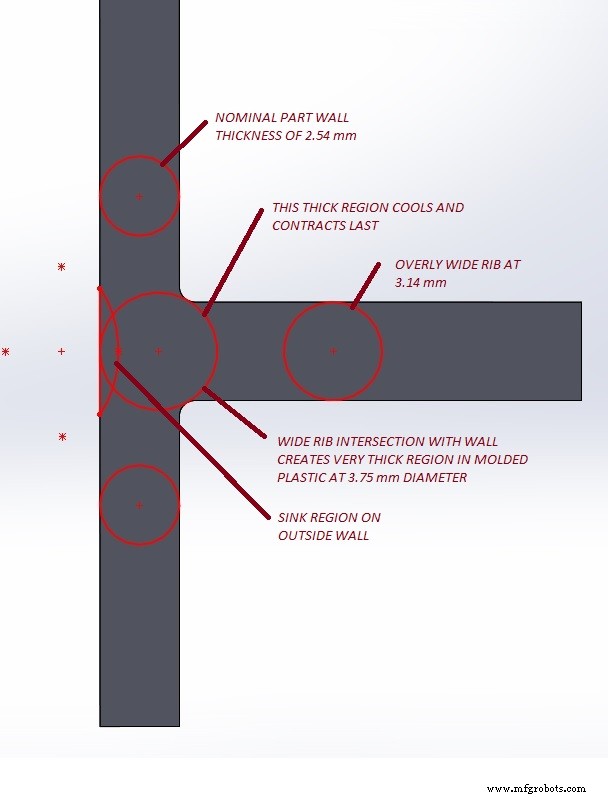
Snijpunten tussen twee externe muren of een hoekig oppervlak kunnen ook sinks induceren, met name wanneer een rib de wand onder een scherpe hoek ontmoet. Een algemene vuistregel is om interne wand- en ribdikte op 50‑60% van de nominale buitenwanddikte te houden. Dit verlaagt de kans op dikke plekken en de resulterende sink flaw's.
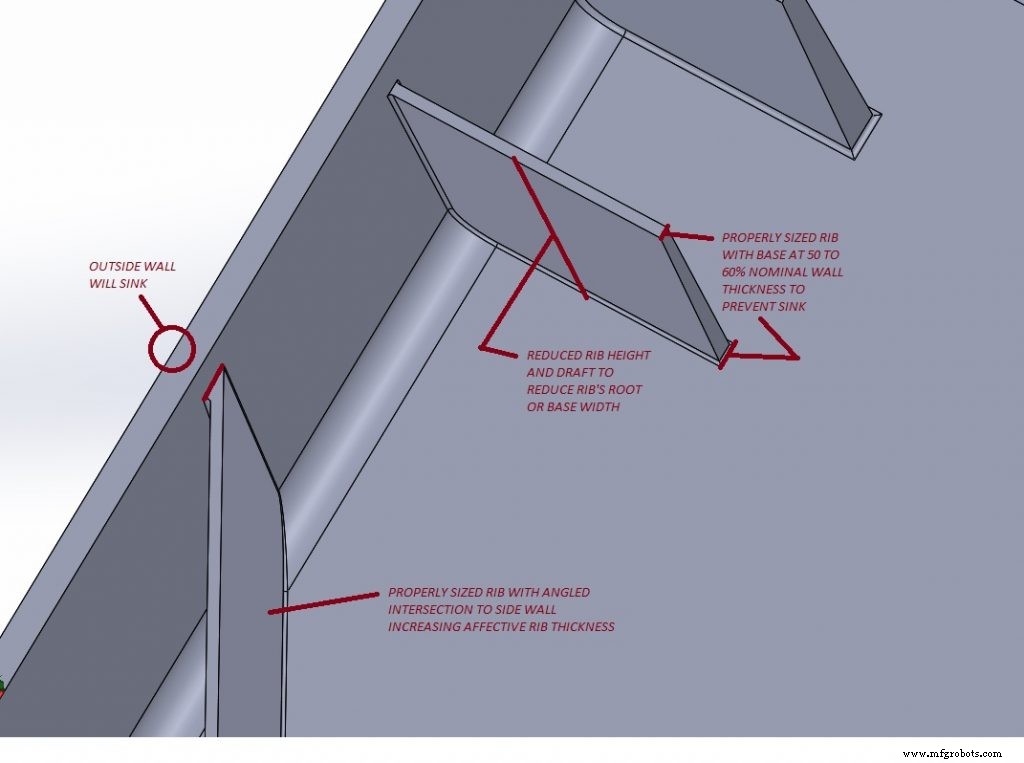
Complexe vormen verbergen vaak cruciale overgangen, wat dikke secties moeilijk detecteerbaar maakt in vroege fasen. In het geval van een witte dispenser canister basis, leek het ontwerp simpel, maar de lagere counterbore voor de duimschroef introduceerde hoekige wand snijpunten die zichtbare sink marks produceerden. Dwarsdoorsnede analyse onthulde een convergentie van features die de lokale wanddikte verhoogde.
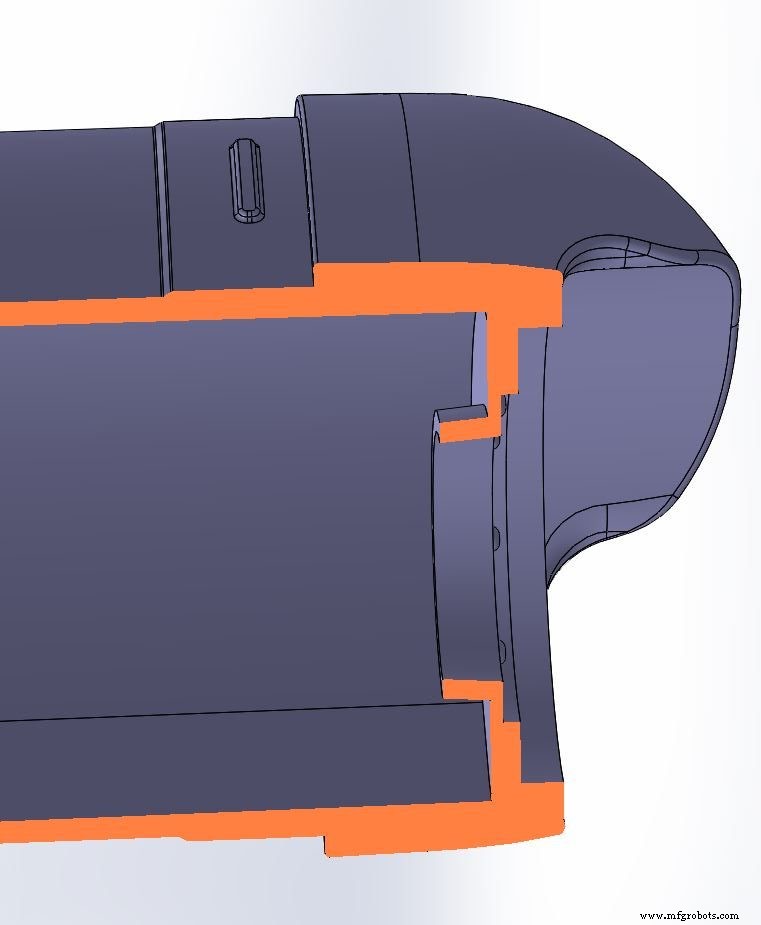
Deze features waren moeilijk te wijzigen zonder het product's compacte grootte en functionaliteit te compromitteren. Echter, het toevoegen van subtiele core features—light coring—verlichtte materiaal aan de wandjuncties en verminderde de sink.
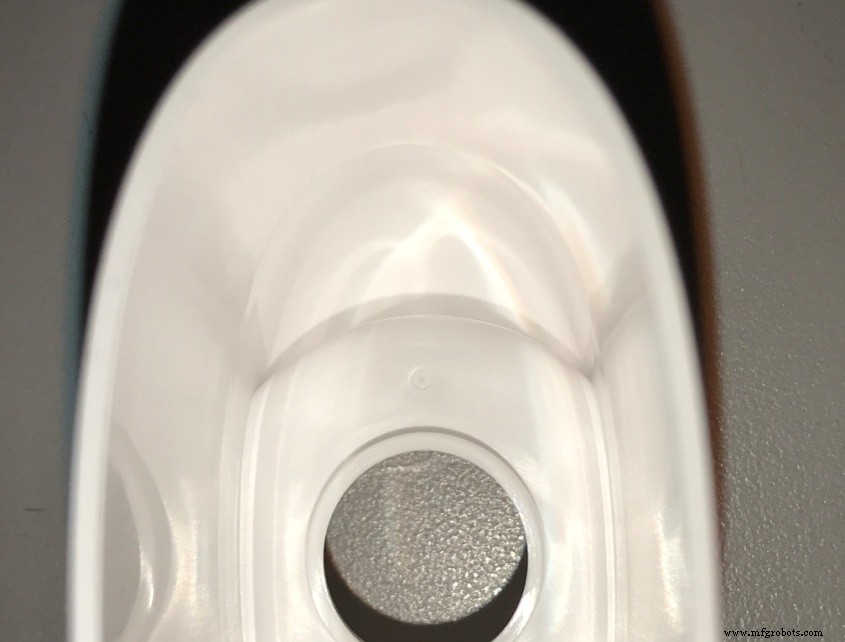
Voor coring was toegevoegd. 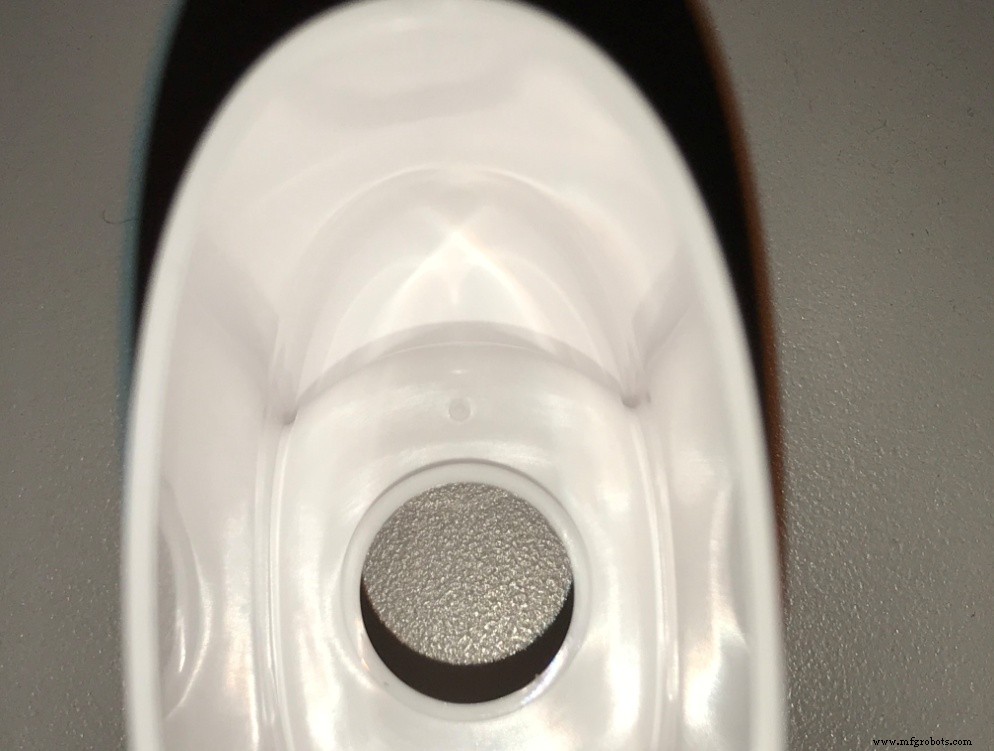
Na: Materiaalsvermindering aan wandjuncties.
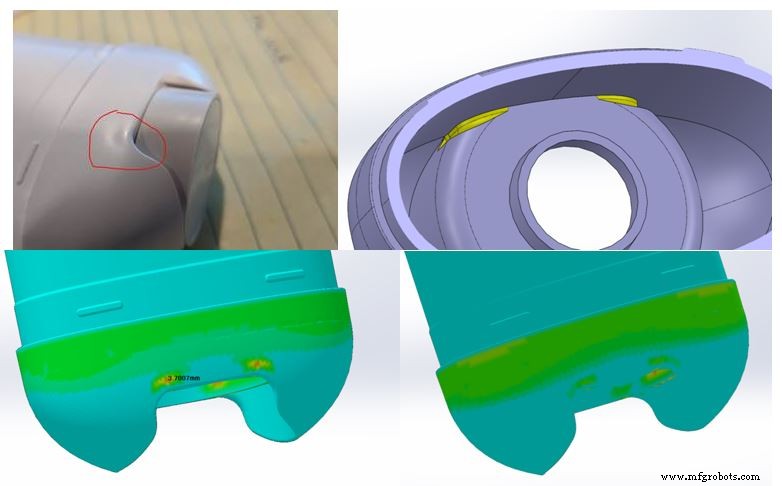
Gecombineerd met een langere cyclus tijd om thorough afkoeling toe te staan en proces tweaks, was het resultaat een flawless, functioneel onderdeel. Nauwe samenwerking tussen ontwerpingenieurs en vormmakers bleek essentieel om deze issues snel op te lossen.
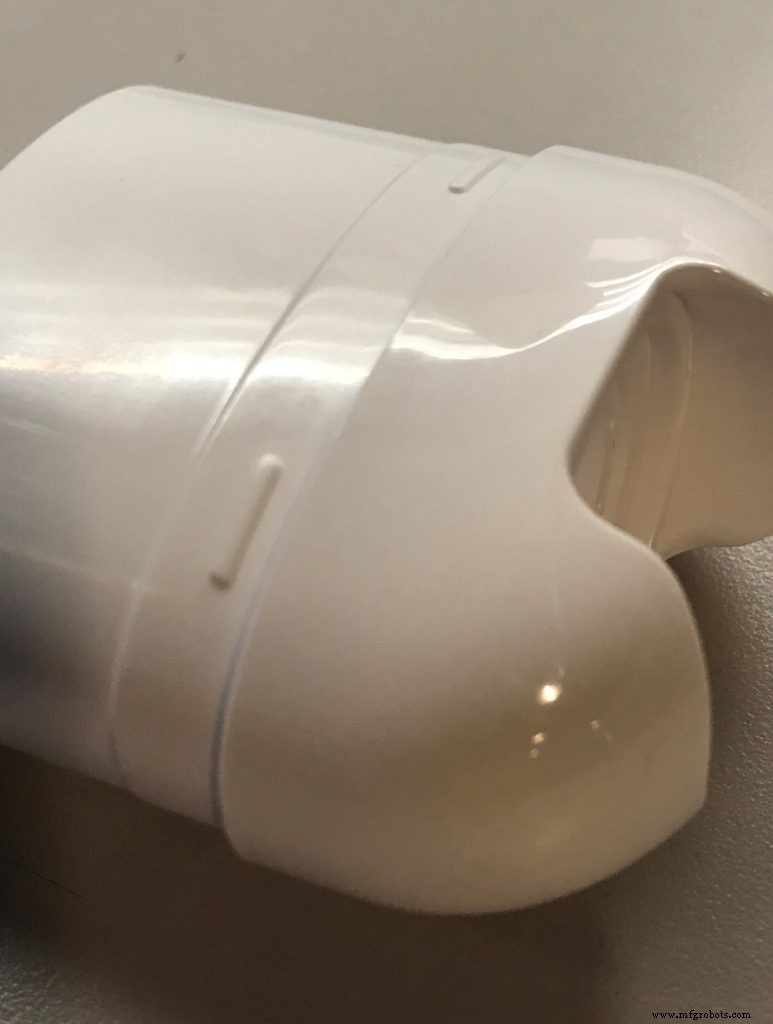
Door toepassing van solid injection-mold engineering praktijken en geavanceerde 3D CAD tools, kunnen ontwerpers het risico op sink marks en andere cosmetische defecten minimaliseren. Hand-in-hand werken met vormmakers zorgt voor hoogwaardige, visueel aantrekkelijke onderdelen die functionele vereisten halen, wat time-to-market verkort.
Kernpunten: houd interne muren en ribben binnen 50‑60% van de nominale dikte, minimaliseer scherpe snijpunten, overweeg lichte draft veranderingen om diktevariatie te verminderen, en gebruik CAD dikte-analysetools. Collaboreer vroeg met molders en iterereer op de eerste twee article runs om ontwerp en proces te verfijnen.
Links naar: Deel 1, Deel 3, Deel 4
Productieproces
- Deel 6: Teams & Contractfabrikanten Managen In Injection Molded Part Ontwerp
- Injection Molding Part Ontwerp: Draft Hoeken Beheersen Voor Naadloze Ejectie
- Vormvervorming Voorkomen In Injection-Molded Onderdelen: Ontwerpstrategieën
- Injection Molded Bosses Ontwerpen: Balans Tussen Sterkte En Molding Succes
- Belangrijkste ontwerpprincipes voor het optimaliseren van metaal 3D-geprinte onderdelen
- Printtijd Verminderen Voor 3D‑Geprinte Plastic Onderdelen – Expert Ontwerp Strategieën
- Design for Manufacturability beheersen: Deel 2 – Toleranties & optimalisatie van kenmerken
- Design for Manufacturability: Essentiële richtlijnen – Deel 1
- De ideale SPI-oppervlakteafwerking kiezen voor gesproten kunststofonderdelen
- Expert Ontwerprichtlijnen voor Hoogwaardig Injectiegieten
- Thermohardende composietonderdelen ontwerpen: Een praktische gids & infographic