



Injection Molded Bosses Ontwerpen: Balans Tussen Sterkte En Molding Succes
Injection-molded onderdelen zijn een uitstekende keuze voor medium-naar-high volume producten. Wanneer het ontwerp gemoldde plastic bosses incorporeert, kun je een laagkost oplossing bereiken die componenten uitlijnt en robuuste montagespunten biedt voor bevestigingsmiddelen en behuizingen. Echter, zorgvuldig ontwerp en plaatsing van deze bosses zijn essentieel om cosmetische defecten te voorkomen en betrouwbare structurele prestaties te waarborgen.
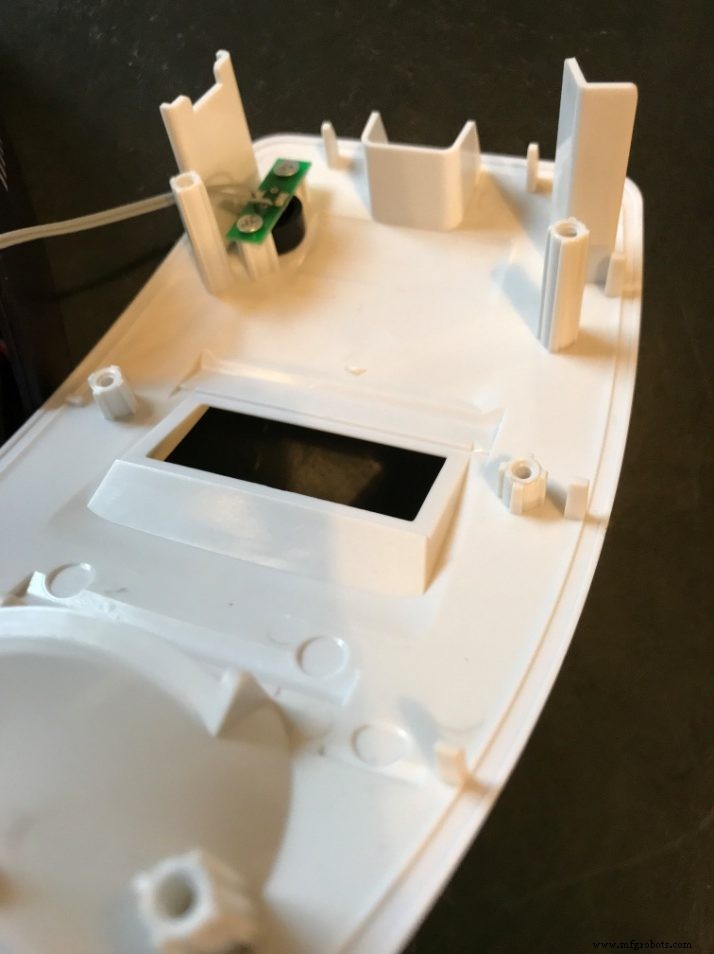
Veel ontwerprichtlijnen bestaan voor het creëren van bosses, maar ze conflicteren vaak. Aanbevelingen variëren per fabrikant, contract molder, montage team of industriële ontwerper. De sleutel is om deze perspectieven te mergen in een boss die presteert zonder zichtbare cosmetische flaw's te introduceren. Deze balans te bereiken vereist samenwerking tussen de mechanische ingenieur en de injection-molding partner, die het proces zal verfijnen en onderdeelkwaliteit waarborgen.
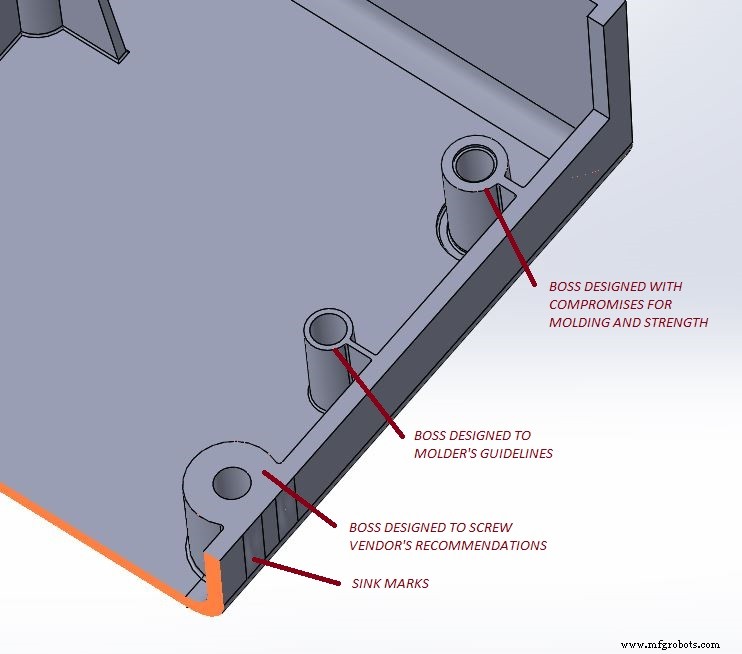
Waarom falen bosses soms? Een te grote of slecht gepositioneerde boss kan sink marks creëren op sleutel cosmetische oppervlakken. In injection molding, ontstaat een sink wanneer een dikke sectie plastic—typisch op het snijpunt van interne features en buitenwanden—langzamer afkoelt dan het omringende materiaal. De langzaam-afkoelende kern trekt zich samen tegen het al rigide plastic, wat dimples, oppervlakte spanningen en soms warpage produceert. Deze defecten kunnen ook de juiste vulling van de vorm hinderen, wat leidt tot additionele flaw's.
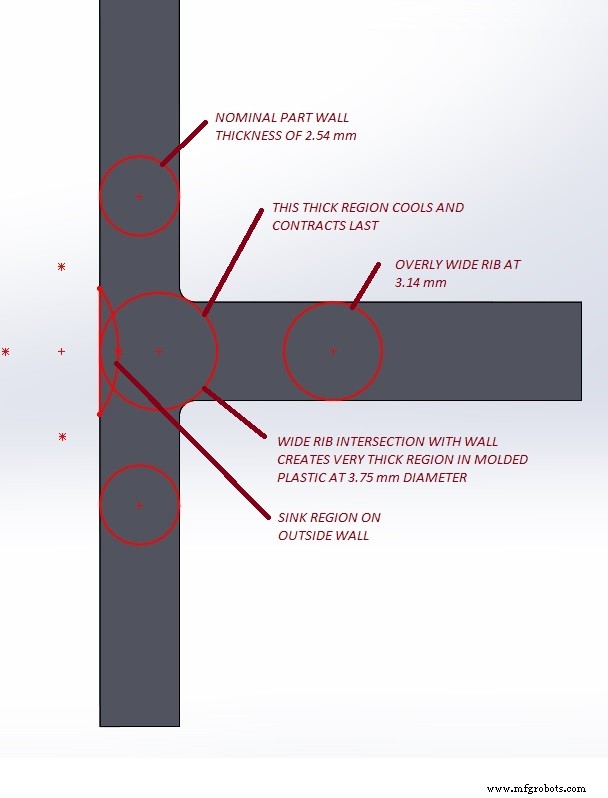
Omgekeerd, een te kleine boss mag makkelijk te molderen zijn, maar faalt om bevestigingsmiddelen te behouden, wat leidt tot loskomende componenten of zelfs onderdeelverwerping. De boss moet voldoende wanddikte bieden om installatiekrachten te absorberen en het draad bevestigingsmiddel te ondersteunen. Als het materiaal te dun is, kan het cold-flowen tijdens montage, wat leidt tot loskomen of falen onder belasting.
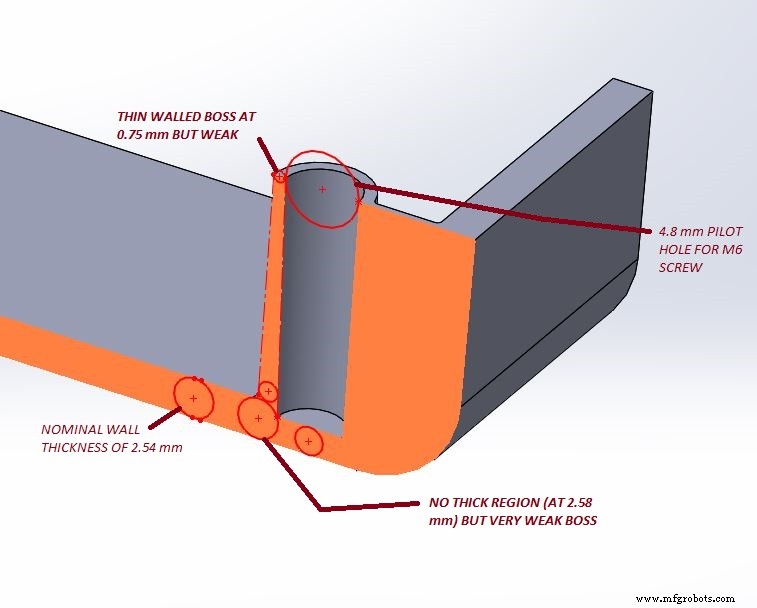
Daarnaast vereisen bosses draft om ejectie van de staalvorm toe te staan. De buiten-diameter muren groeien aan de basis, vaak met een lichte fillet voor soepele ejectie. Behandel de boss als een circulaire rib: de wanddikte zou ongeveer 50–60% van de nominale wanddikte van het omringende onderdeel moeten zijn om sink te voorkomen. Deze ratio te bereiken terwijl nog voldoende materiaal voor een robuuste verbinding wordt geboden, is de kernuitdaging.
Voor schroeven in plastic, wordt aanbevolen dat de draadengagement diepte 2 tot 2,5 keer de nominale schroefdiameter is. Deze hogere engagement compenseert de typisch lagere afschuifsterkte van plastic vergeleken met metaal. Juiste draaddiepte verdeelt verbindingsspanningen en verbetert duurzaamheid.
Om sterkte met moldability te verzoenen, overweeg de volgende bewezen ontwerpstrategieën:
- Verklein de buiten-diameter van de boss ten opzichte van de aanbeveling van de fabrikant, houd de wanddikte dicht bij het omringende plastic.
- Pas minimale draft toe op binnenoppervlakken terwijl een gladde, gefilletude basis behouden blijft.
- Positioneer de boss ver van cruciale buitenwanden om grote snijende volumes te vermijden.
- Verdiep de pilot boring met ongeveer 30% van de nominale basisdikte, wat het snijvlak vermindert en dikkere boss muren toestaat.
- Incorporeer een ondiepe gout aan de boss basis om dikke secties verder te beperken.
- Gebruik een hogere, goed ontworpen boss met een landing wand bedekt door een aangrenzend slip-over onderdeel voor extra sterkte.
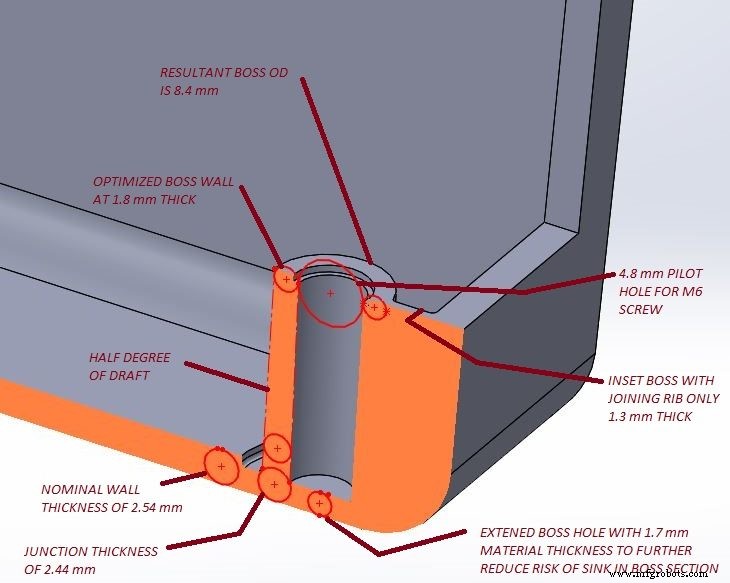
Deze technieken houden de boss binnen het veilige wanddikte bereik (50–67% van nominaal), verbeteren draadengagement en minimaliseren sink risico's. Tijdens de eerste productierun, evalueer de boss en bevestigingsmiddel prestaties; plastic alliage veranderingen of ontwerptweaks kunnen geaccommodeerd worden door de mold pin aan te passen of materiaal toe te voegen—acties die doorgaans eenvoudig en goedkoop zijn.
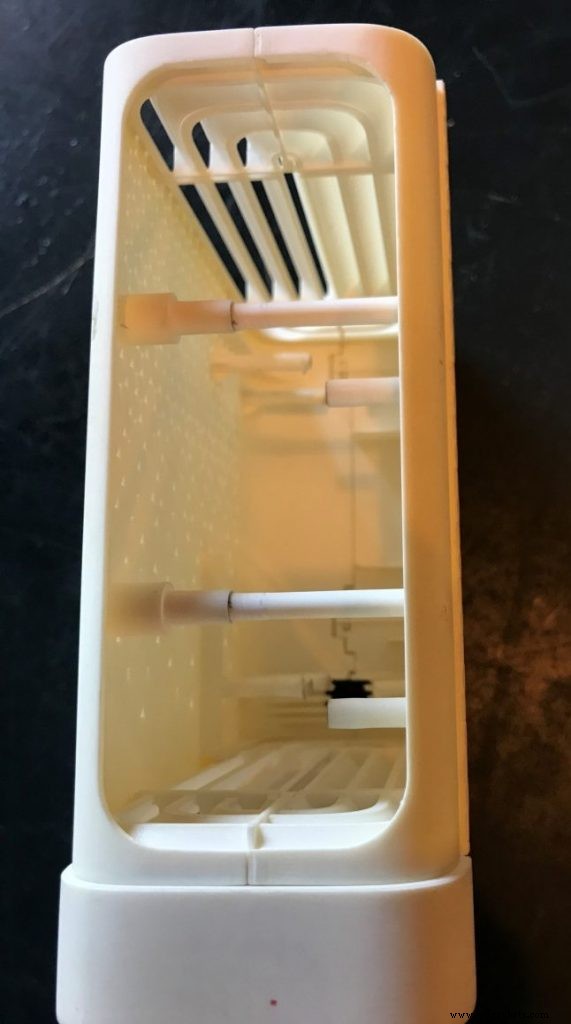
Uiteindelijk dicteert elk onderdeel's vereisten de optimale balans. Functionele componenten die niet zichtbaar zijn, kunnen kleine cosmetische defecten tolereren als ze de sterkte niet compromitteren. Door nauw samen te werken met de molding partner—cyclus tijd, afkoeling en procesparameters aanpassen—kun je minor sinks elimineren en het onderdeel verfijnen om zowel esthetische als mechanische doelen te halen.
Voor een diepere duik, zie Deel 1, Deel 2, en Deel 4.
Productieproces
- Deel 6: Teams & Contractfabrikanten Managen In Injection Molded Part Ontwerp
- Injection Molding Part Ontwerp: Draft Hoeken Beheersen Voor Naadloze Ejectie
- Vormvervorming Voorkomen In Injection-Molded Onderdelen: Ontwerpstrategieën
- Injection Mold Ontwerp – Deel 2: Sink Marks Begrijpen En Elimineren
- Belangrijkste ontwerpprincipes voor het optimaliseren van metaal 3D-geprinte onderdelen
- Printtijd Verminderen Voor 3D‑Geprinte Plastic Onderdelen – Expert Ontwerp Strategieën
- Design for Manufacturability beheersen: Deel 2 – Toleranties & optimalisatie van kenmerken
- Design for Manufacturability: Essentiële richtlijnen – Deel 1
- De ideale SPI-oppervlakteafwerking kiezen voor gesproten kunststofonderdelen
- Expert Ontwerprichtlijnen voor Hoogwaardig Injectiegieten
- Thermohardende composietonderdelen ontwerpen: Een praktische gids & infographic