



Optimaliseren van lijmverbindingen: Oppervlaktebehandeling strategieën voor thermohardende en thermoplastische composieten

Oppervlaktebehandeling – betreffende een methode van behandelen, afschuren of reinigen van een onderdeel- of materiaaloppervlak – kan essentieel zijn om de benodigde eigenschappen voor succesvolle lijmverbindingen, coating of zelfs schilderen te bereiken. Echter, sommige methoden zijn effectiever dan andere voor bepaalde materialen.
Volgens Giles Dillingham, CEO en chief scientist bij BTG Labs (Cincinnati, Ohio, VS), moet oppervlaktebehandeling van materialen voor lijmen, coating of afdichten drie dingen bereiken:
- Reinigen: Dit betekent het verminderen van de hoeveelheid schadelijke verontreinigingen op het oppervlak tot een niveau waar intieme (moleculaire) contact van de lijm met het oppervlak bereikt wordt. Alles wat in de weg zit van dit contact is een verontreiniging die verwijderd of gereduceerd moet worden tot een niet-bedreigend niveau door een van tal van reinigingstechnieken.
- Activeren: Het schone oppervlak moet chemisch actief genoeg zijn om primaire of secundaire chemische bindingen met de lijm te vormen. Een schoon oppervlak dat chemisch inert is, kan de chemische bindingen niet vormen die nodig zijn voor sterke en betrouwbare structurele adhesie.
- Stabiliseren: Het oppervlak moet bestand zijn tegen degradatie (meestal oxidatie) wanneer blootgesteld aan de dienstomgeving. De schoonheid en chemische activiteit van het oppervlak moet behouden blijven tot de daadwerkelijke lijm- of coatingoperatie plaatsvindt.
Bepaling van oppervlakte-energie
Hoewel doorgaans laag, kunnen oppervlakte-energiën variëren in verschillende materialen en composietonderdelen, en variëren oppervlaktebehandelingen dienovereenkomstig. Volgens Dillingham is de mogelijkheid om de oppervlakte-energie van een object of materiaal snel en kwantitatief te meten de belangrijke eerste stap om de juiste oppervlaktebehandeling te ontwerpen, implementeren of begrijpen.
Er zijn verschillende benaderingen om oppervlakte-energie te testen; een populaire techniek die BTG Labs vaak gebruikt betreft het meten van de contacthoek gevormd door een druppel vloeistof op het testoppervlak. In deze methode, als de vloeistop op contact met het oppervlak bellen vormt, duidt dit erop dat het niet aangetrokken wordt tot het oppervlak. Waarschijnlijk zal een lijmmiddel of verf ook niet sterk aangetrokken worden tot dit oppervlak, en zal adhesie slecht zijn. Verontreiniging is een oorzaak voor een oppervlak om een vloeistofdruppel af te stoten op deze manier.
Als de vloeistof echter gemakkelijk uiteenloopt in plaats van bellen te vormen, duidt dit erop dat het oppervlak de vloeistof sterk aantrekt. Zo'n oppervlak heeft hoge chemische energie en zal in het algemeen goed hechten aan een lijmmiddel. Dillingham merkt op dat verontreiniging met een surfactant, zoals zeep, ook zal veroorzaken dat vloeistoffen op een oppervlak uiteenlopen, maar dat surfactant-geïnduceerde benetting gemakkelijk onderscheiden kan worden door de snelheid waarmee de vloeistof uiteenloopt.
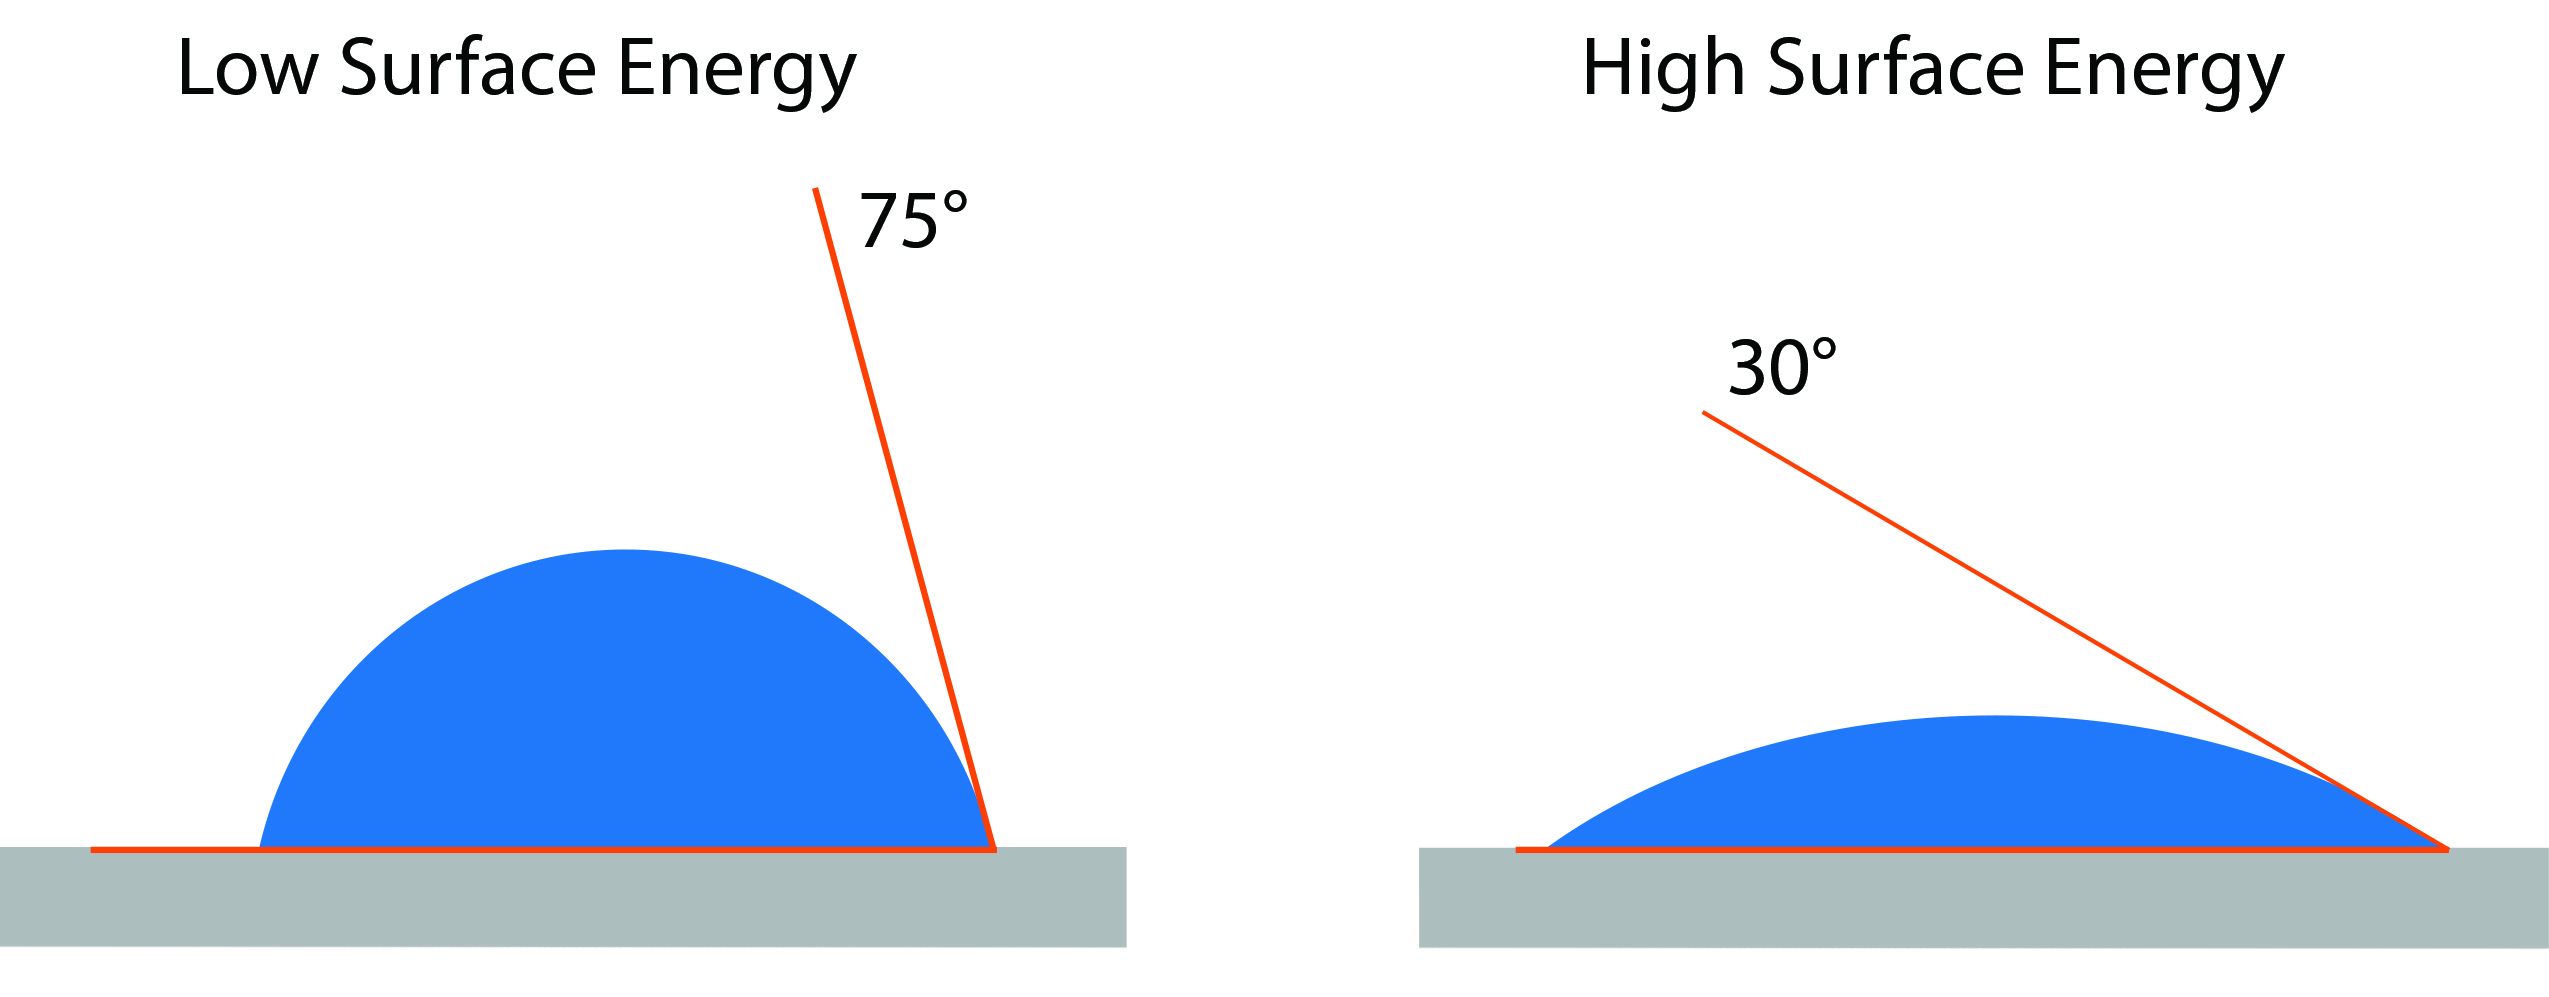
De hoek tussen een vloeistofdruppel en het oppervlak – met andere woorden, de contacthoek (zie afbeelding links) – kent een waarde toe aan de aantrekkingskracht van het oppervlak voor de vloeistof. Er zijn verschillende factoren die bepalen wat de doelcontacthoek moet zijn voor een goede lijmverbinding op een gegeven oppervlak, inclusief of adhesie geëvalueerd wordt via een lap-scheren verbinding of een dubbele kragbalk (DCB). Over het algemeen duiden lage contacthoeken (van 0 graden tot ~30-40 graden) op een schoon, hoog-energie oppervlak dat goede adhesie tot lijmmiddelen en verfen zal vestigen; hoge hoeken (60-90 graden of meer) duiden op een laag-energie of verontreinigd oppervlak dat doorgaans moeilijk te lijmen zal zijn. Een contacthoek in het 40-60 graden bereik is minder duidelijk: dit kan een oppervlak aangeven dat minder voorspelbaar schoon en klaar voor lijmen is dan eentje met een lagere contacthoek, maar dat niet zo zeker zwakke bindingen creëert als een oppervlak dat metingen boven dat bereik produceert.
Thermohardende vs. thermoplastische
Thermohardende composieten (zoals epoxy's, polyimiden, bismaleimiden) en thermoplastische composieten (zoals PAEK, PEEK, PEKK en polyfenyleensulfide) hebben verschillende oppervlaktekenmerken en vereisen verschillende oppervlaktevoorbereidingsstrategieën.
In sommige gevallen, aldus Dillingham, kunnen thermohardende harsen profiteren van oppervlaktefilms ontworpen om de chemische reactiviteit van het composietoppervlak te verhogen. Deze oppervlakken tonen typisch watercontacthoeken in het 30-graden bereik na verwijdering van peel ply en zijn meestal lijmbaar. In andere gevallen waar het polymere oppervlak bijzonder onreactief is, zijn watercontacthoeken rond 50-60 graden, en kunnen oppervlaktebehandelingen noodzakelijk zijn voor goede adhesie.
Een andere oppervlaktebehandelingstechniek die enige succes heeft gehad met thermohardende composieten is abrasie, handmatig of via straalbehandeling. Volgens Dillingham werkt abrasie omdat thermohardende matrixharsen breebare polymeren zijn die onder abrasie breken door daadwerkelijke breuk van de polymere ketens om een chemisch actief oppervlak te creëren. Dit oppervlak kan reageren met een lijmmiddel om een sterke, stabiele interface te vormen. Afhankelijk van de chemische samenstelling van de thermohardende polymer, kan abrasie de watercontacthoek met 10 graden of meer verminderen, wat voldoende kan zijn voor goede lijming.
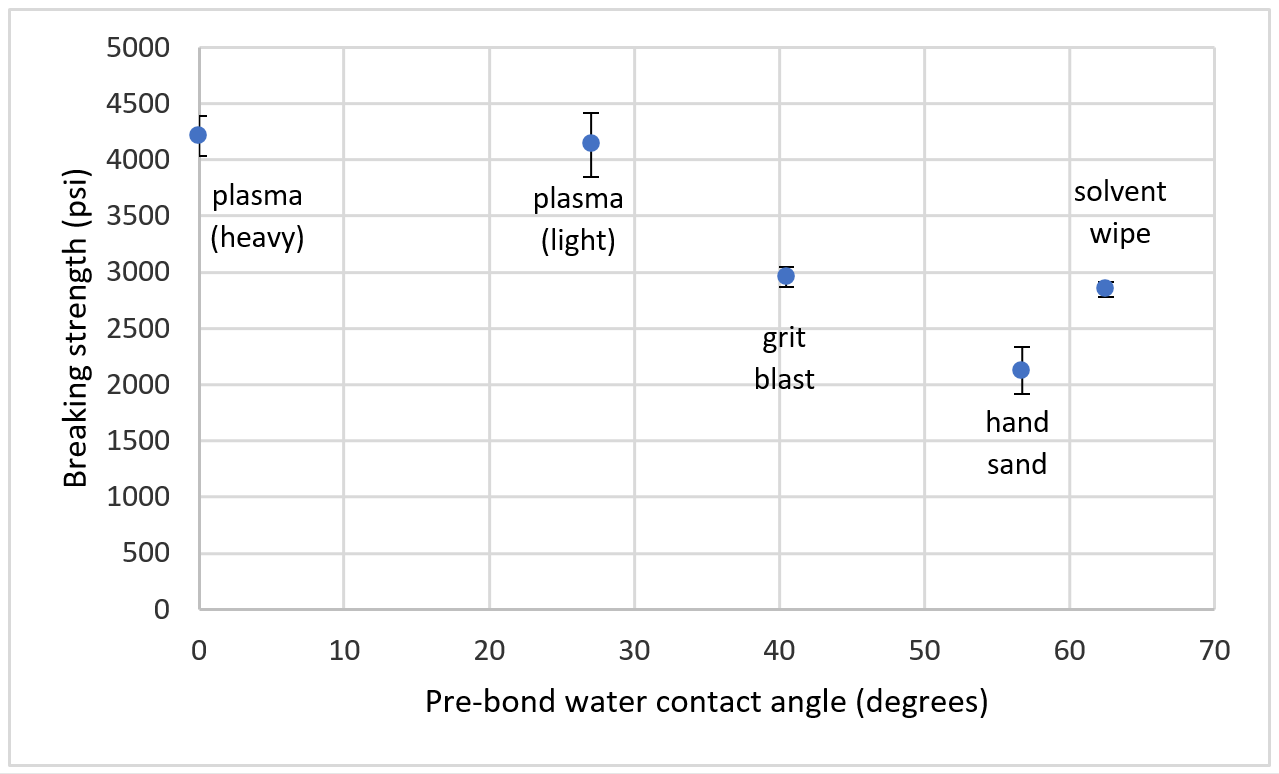
Echter, thermoplastische polymeren gedragen zich anders dan thermohardende polymeren. Omdat de polymere ketens niet in een rigide netwerk vastgezet zijn door vernetwerken, aldus Dillingham, neigen ze te vloeien – met andere woorden, plastisch te vervormen – onder abrasie, in plaats te breken. Terwijl een geabraasd thermoplastisch composiet ruw kan zijn, is het nog steeds chemisch onreactief en onbekwaam een goede binding met een lijmmiddel, coating of dichtingsmiddel te vormen. Bovendien veranderen watercontacthoeken op deze oppervlakken doorgaans niet significant met abrasie. Voor thermoplastische composieten kunnen plasma-behandelingen een effectieve methode zijn om oppervlakte-energiën te verhogen. De bovenstaande figuur toont lap-verbindingsterkte (verticale as) versus contacthoek (horizontale as) voor PEKK gelijmd met Solvay 377S filmlijm. Volgens de data, verbeterden oplosmiddel afvegen, handschuren en straalbehandeling de verbindingssterkte in dit geval niet, terwijl plasma-behandelingen de sterkte met >30% verhoogden. Verder faalden de plasma-behandelde monsters cohesief in de lijm, terwijl de andere monsters ten minste deels interfaciaal faalden tussen de lijm en het substraat.
Sterke, betrouwbare lijmverbindingen geschikt voor structurele doeleinden zijn bereikbaar tussen de meeste structurele materialen, concludeert Dillingham. Echter, oppervlaktebehandelingen die goed werken voor één klasse materiaal zijn mogelijk niet geschikt voor een andere; oppervlaktebehandelingen moeten ge-engineerd worden met de specifieke chemische kenmerken van het substraat en het lijmmiddel in gedachten. Meeste toepassingen voor thermoplastische composieten vereisen behandelingen die de oppervlakte-energie nog hoger verhogen dan thermohardende composieten, dus oppervlaktebehandelingen moeten anders behandeld worden. Het combineren van oppervlaktebehandelingen met gepaste meet- en controle strategieën zorgt ervoor dat oppervlaktebehandelingen effectief en betrouwbaar zijn.
Hars
- Geavanceerde Oppervlaktebehandelingen voor Precisie-gefreesde Luchtvaartonderdelen
- Geavanceerd Thermoplastisch Wabe‑Zandwich voor Lichtgewicht Overmolding Toepassingen
- Thermoformen onder de knie: Expert troubleshooting voor thermoplastische composieten
- Chevrolet Silverado 2019: lichte thermoplastische bumperbeugels verbeteren prestaties
- Solvay en Leonardo lanceren gezamenlijk lab voor thermoplastische composietmaterialen
- CompositesWorld partners met ITHEC voor uitgebreide 3-daagse virtuele thermoplastische composietenconferentie
- Engel & Fill introduceren geautomatiseerde cel voor thermoplastische composietproductie
- Eerste Thermoplastische Deur Baant Weg voor Geavanceerde Automotive Composieten
- LANXESS verhoogt productiecapaciteit voor continue vezel-versterkte thermoplastische composieten
- Expertsgids voor lassen van thermoplastische composieten
- Expert Thermohardende Composiet Tooling: Ontwerp, Duurzaamheid en Precisie