



Gietproces met Verloren Was: Precisie en Uitleg
Inleiding tot het gietproces met verloren was
Gieten met verloren was, ook wel precisiegieten of investeringsgieten genoemd, is een productieproces waarbij een waspatroon wordt gebruikt om een eenmalige keramische vorm te vormen. Het waspatroon wordt in de exacte vorm van het te gieten object gemaakt. Dit patroon wordt gecoat met een refractair keramisch materiaal. Zodra de keramische laag gehard is, wordt de vorm omgekeerd en verwarmd tot de was smelt en uitlekt. De geharde keramische schil wordt zo een uitgeputte investeringsvorm. Vloeibaar metaal wordt in de vorm gegoten en laat men afkoelen. Het gegoten metaal wordt vervolgens uit de vervuilde vorm gebroken.
De term 'investeringsgieten' is afgeleid van het 'investeren' (omhullen) van een patroon met refractaire materialen. Deze methode wordt vaak gekozen boven andere gietmethoden omdat de resulterende gietstukken fijne details en uitstekende as-gegoten oppervlakteafwerkingen vertonen. Ze kunnen ook met dunne wanden en complexe interne kanalen worden gegoten. In tegenstelling tot zandgieten vereist investeringsgieten geen uittrekkingshelling.
Deze proceskwaliteiten leveren netvorm- of nabij-netvormgietstukken op, wat klanten aanzienlijke kostenbesparing oplevert op materiaal, arbeid en bewerking. Het proces is geschikt voor de meeste gangbare metalen, waaronder aluminium, brons, magnesium, koolstofstaal en roestvrij staal. Onderdelen die met investeringsgieten worden geproduceerd, omvatten turbinebladen, medische apparatuur, wapencomponenten, tandwielen, sieraden, golfclubkoppen en vele andere machineonderdelen met complexe geometrie.
Het investeringsgietproces stap voor stap
Het investeringsgietproces bestaat uit verschillende stappen: metalen vormconstructie, waspatroonproductie, keramische vormcreatie, gieten, solidificatie, uitschudden en afwerking.
1. Metalen vormconstructie
Het waspatroon en de keramische vorm worden tijdens het proces vernietigd, dus elk gietstuk vereist een nieuw waspatroon. Tenzij investeringsgieten wordt gebruikt voor zeer kleine volumes (zoals gebruikelijk bij kunstwerk of originele sieraden), is een vorm of matrix nodig om de waspatronen te produceren.
De afmetingen van de hoofdvorm moeten zorgvuldig worden berekend; men moet rekening houden met de verwachte krimp van het waspatroon, de krimp van het keramische materiaal en de krimp van het metalen gietstuk zelf.
2. Waspatroonproductie
Het aantal waspatronen is altijd gelijk aan het aantal te produceren gietstukken; elk individueel gietstuk vereist een nieuw waspatroon.
Heet was wordt in de vorm of matrix geïnjecteerd en laat men uitharden. Kernen kunnen nodig zijn om interne kenmerken te vormen. Het resulterende waspatroon is een exacte replica van het te produceren onderdeel. De methode lijkt op die-casting, maar met was in plaats van vloeibaar metaal.
3. Vormcreatie
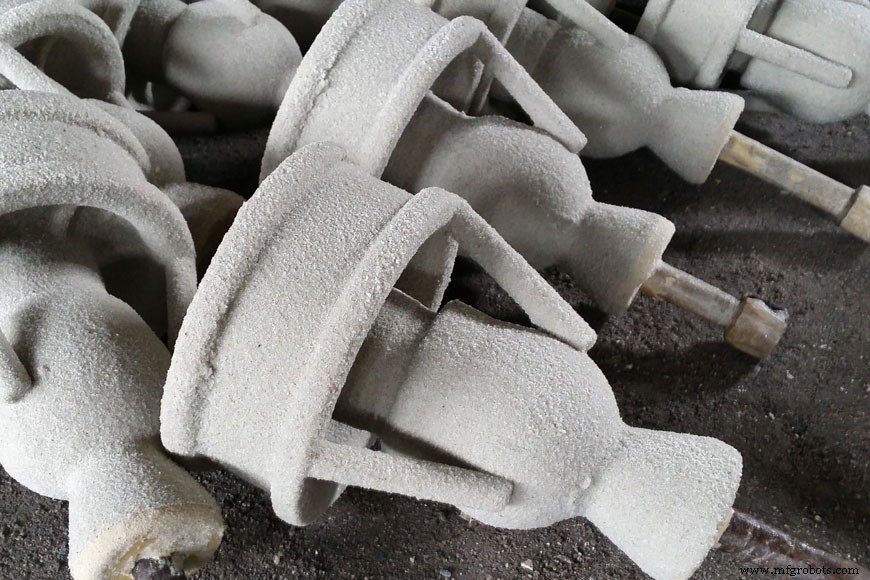
Een gietstelsel (gietkanaal, loopkanalen en voeders) wordt aan het waspatroon bevestigd. Voor kleinere gietstukken worden meerdere waspatronen aan een centraal wasgietstelsel gehecht om een boomstructuur te vormen. Een gietbeker, meestal aan het einde van de loopkanalen bevestigd, dient om het vloeibare metaal in de vorm te brengen.
De samengestelde 'patroonboom' wordt gedopt in een slib van fijnkorrelige silica. Herhaald wordt gedopt, met elk dip een progressief meer refractaire coating. Zodra de gewenste dikte bereikt is, laat men de coating drogen en uitharden; de gedroogde coating vormt een keramische schil rond de patronen en het gietstelsel.
De dikte van de keramische schil hangt af van de grootte en het gewicht van het te gieten deel, en de giet temperatuur van het metaal. De gemiddelde wanddikte is ongeveer 9,525 mm. De geharde keramische vorm wordt omgekeerd, in een oven geplaatst en verwarmd tot de was smelt en wegloopt. Het resultaat is een holle keramische schil.
4. Gieten
De keramische vorm wordt verwarmd tot ongeveer 550–1100°C. Dit versterkt de vorm verder, verwijdert eventuele wasresten of verontreinigingen en verdampt vocht uit het vormmateriaal.
Vloeibaar metaal wordt in de nog warme vorm gegoten – het vloeistofmetaal stroomt door de gietbeker, het centrale gietstelsel, in elke vormholte op de boom. De voorverwarmde vorm laat het metaal gemakkelijk door dunne, gedetailleerde secties vloeien. Het creëert ook een gietstuk met verbeterde dimensionele nauwkeurig, aangezien de vorm en het gietstuk samen afkoelen en krimpen.
5. Afkoelen
Na het gieten koelt het metaal af en solidificeert. De tijd die een vorm nodig heeft om uit te harden, hangt af van het gegoten materiaal en de dikte van het gietstuk.
6. Uitschudden
Zodra het gietstuk is uitgehard, breekt de keramische vorm af en kan het gietstuk worden verwijderd. De keramische vorm wordt meestal handmatig of met waterstralen gebroken. Na verwijdering worden de individuele gietstukken van hun gietstelselboom gescheiden met handmatige impact, zagen, snijden, branden of koud breken met vloeibare stikstof.
7. Afwerking
Afwerkingsoperaties zoals slippen of straalbehandeling worden vaak toegepast om het deel aan de gietkanalen glad te maken en imperfecties te verwijderen. Afhankelijk van het metaal waaruit het gietstuk is gegoten, kan warmtebehandeling worden toegepast om het eindproduct te verharden.
Wanneer kies je voor investeringsgieten?
Vanwege de complexiteit en arbeidsintensiteit is investeringsgieten een relatief duur proces – de voordelen wegen echter vaak op tegen de kosten. Praktisch elk metaal kan met investeringsgieten worden gegoten. Gietstukken zijn normaal klein, maar het proces kan effectief worden gebruikt voor onderdelen van 34 kg of zwaarder.
Investeringsgieten levert complexe onderdelen met uitstekende as-gegoten oppervlakteafwerkingen. Gietstukken hoeven geen uittrekkingshelling te hebben om uit hun vormen te komen, omdat de keramische schillen bij afkoeling van het deel losbreken. Dit productiekenmerk stelt ontwerpers in staat gietstukken met 90-graden hoeken te ontwerpen zonder krimptoelage en zonder additionele bewerking.
Het proces creëert onderdelen met superieure dimensionele nauwkeurigheid; netvorm-onderdelen zijn eenvoudig te realiseren, en eindvormen worden vaak geproduceerd zonder secundaire bewerking. Elke unieke gietrun vereist een nieuwe vorm voor waspatronen. Hulpmiddelen voor investeringsgieten kunnen duur zijn; afhankelijk van de complexiteit lopen de kosten van €1000 tot €10.000.
Bij hoge volumes compenseert de bespaarde tijd en arbeid door het elimineren of verminderen van secundaire bewerking de kosten van nieuwe hulpmiddelen. Kleine gietruns maken de investering minder snel goed. Over het algemeen is investeringsgieten een logische keuze voor een run van 25 onderdelen of meer.
Het duurt meestal 7 dagen van een vers waspatroon tot een compleet gietstuk; de meerderheid van die tijd gaat zitten in het creëren en drogen van de keramische vorm. Sommige gieterijen hebben sneldroogmogelijkheden voor snellere productie. De tijd- en arbeidsintensieve aard van investeringsgieten beïnvloedt niet alleen de kosten. Gieterijen hebben beperkte apparatuur en capaciteit, dus langere levertijden zijn gebruikelijk.
Aangepaste gietdiensten
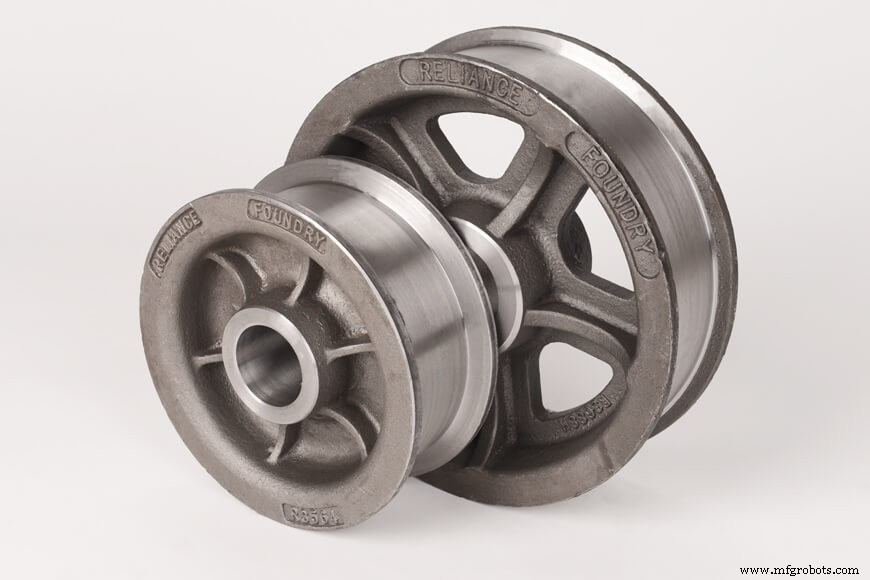
Reliance Foundry werkt samen met klanten om het patroon en de gietmethode voor elk aangepast gietstuk te ontwerpen. Vraag een offerte aan voor meer informatie over hoe onze gietdienst uw projectvereisten kan matchen.
Metaal
- Gietvormgieten: Hoe Metaalproducten Gemaakt Worden
- Investeringsgieten: De Betrouwbare Gietmethode voor Precieze Metaalcomponenten
- Lost Wax Metaalgieten Begrijpen: Technieken & Geschiedenis
- Precisiegieten (Lost-wax): Processtappen en Principes
- Precisiegieten: Proces, Voordelen en Toepassingen
- Investeringsgieten uitgelegd: Een tijdloos productieproces
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen
- Rapid Prototyping Revolutieert Gietvormgieten voor Luchtvaart, Auto en Defensie
- Lost-wax gieten vs. Drukgieten: Belangrijkste verschillen uitgelegd
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Niet-verbruikbare Vormgieten Begrijpen: Typen, Voordelen En Toepassingen