



Koper Lassen Optimaliseren met Industriële Robots voor Superieure Prestaties
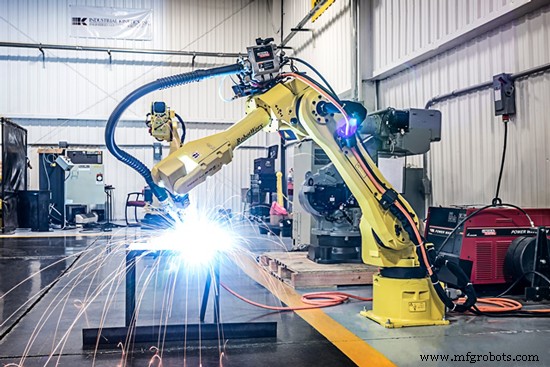
Koper en koperlegeringen bieden een unieke combinatie van materialen eigenschappen die ze ideaal maken voor veel productieomgevingen. Ze worden breed gebruikt vanwege hun uitstekende elektrische en thermische geleiding, uitzonderlijke corrosiebestendigheid, gemakkelijke bewerking, goede sterkte en vermoeibestendigheid. Andere nuttige kenmerken zijn vonkbestendigheid, metaal-op-metaal slijtbestendigheid, lage permeabiliteit eigenschappen en een karakteristieke kleur.
Koper Lasprocessen
Koper wordt vaak door lassen gejoined. De booglasserprocessen zijn van primaire zorg. Booglassen kan uitgevoerd worden met beschermde metaal booglassen (SMAW), gas-wolfraam booglassen (GTAW), gas-metaal booglassen (GMAW), plasma booglassen (PAW) en onderdompeld booglassen (SAW).
Lasprocessen die gasbescherming gebruiken zijn doorgaans bevorzugd, hoewel SMAW gebruikt kan worden voor veel niet-kritische applicaties. Argon, helium, of mengsels van de twee worden gebruikt als beschermingsgassen voor GTAW, PAW en GMAW. Over het algemeen wordt argon gebruikt bij handmatig lassen van materiaal minder dan 3 mm dik, lage thermische geleiding, of beide. Helium of een mengsel van 75% helium en 25% argon wordt aanbevolen voor machine lassen van dunne secties en voor handmatig lassen van dikke secties van legeringen die hoge thermische geleiding hebben. Kleine hoeveelheden stikstof kunnen aan het argonschildgas toegevoegd worden om de effectieve warmteinvoer te verhogen. Beschermde metaal booglassen kan gebruikt worden om een breed bereik van koperlegering diktes te lassen. Bedekte elektroden voor onderdompeld booglassen (SAW) van koperlegeringen zijn beschikbaar in standaard maten variërend van 2,4 tot 4,8 mm.
Gas-Wolfraam Booglassen
Gas-wolfraam booglassen is goed geschikt voor koper en koperlegeringen vanwege zijn intense boog, die een extrem hoge temperatuur aan de naad produceert en een smalle warmtebeïnvloede zone (HAZ).
Bij het lassen van koper en de meer thermisch geleidende koperlegeringen is de intensiteit van de boog belangrijk om fusie te voltooien met minimale verhitting van de omringende, hoog geleidende basismetaal. Een smalle HAZ is bijzonder wenselijk in het lassen van koperlegeringen die uitvalling verhard zijn.
Veel van de standaard wolfraam of gelegeerde wolfraam elektroden kunnen gebruikt worden in GTAW van koper en koperlegeringen. De selectiefactoren die normaal overwogen worden voor wolfraam elektroden gelden in het algemeen voor koper en koperlegeringen. Behalve voor de specifieke klassen van koperlegeringen, is thoriumgelegeerde wolfraam (meestal EWTh-2) bevorzugd voor zijn betere prestaties, langere levensduur en grotere weerstand tegen besmetting.
Gas-Metaal Booglassen
Gas-metaal booglassen wordt gebruikt voor het verbinden van koper en koperlegeringen voor dikte minder dan 3 mm, terwijl GMAW bevorzugd is voor sectiedikte boven 3 mm en voor het verbinden van aluminiumbronzen, siliciumbronzen en koper-nikkel legeringen.
Plasma Booglassen
Het lassen van kopers en koperlegeringen met PAW is vergelijkbaar met GTAW van deze legeringen. Argon, helium, of mengsels van de twee worden gebruikt voor het lassen van alle legeringen. Waterstofgas moet nooit gebruikt worden bij het lassen van kopers.
Plasma booglassen heeft twee duidelijke voordelen ten opzichte van GTAW:
- Wolfraam is verborgen en volledig beschermd, wat de besmetting van de elektrode aanzienlijk vermindert, met name voor legeringen met laag-kookpunt bestanddelen zoals messing, bronzen, fosforbronzen en aluminiumbronzen.
- Geconstrueerde boogpluim geeft hogere boogenergies op terwijl de groei van de HAZ geminimaliseerd wordt. Net als bij GTAW kunnen stroompulsatie en stroomopbouw ook gebruikt worden. Plasma lasapparatuur is geminiaturiseerd voor ingewikkeld werk, bekend als microplasma lassen.
Plasma booglassen van kopers en koperlegeringen kan uitgevoerd worden ofwel autogeen of met vulmateriaal. Vulmateriaal selectie is identiek aan die uiteengezet voor GTAW. Automatisering en mechanisatie van dit proces is gemakkelijk uitgevoerd en is bevorzugd ten opzichte van GTAW waar besmetting productie-efficiënties kan beperken. Lasposities voor PAW zijn identiek aan die voor GTAW. Echter, de plasma sleutelgatmodus is geëvalueerd voor dikke secties in een verticaal-op positie. Over het algemeen is alle informatie gepresenteerd voor GTAW toepasbaar op PAW.
Onderdompeld Booglassen
Het lassen van dikte materiaal, zoals pijp gevormd van zware plaat, kan bereikt worden door continue metaal-boog operatie onder een granulaire flux. Effectieve de-oxidatie en slak-metaal reacties om de vereiste lasmetaalsamenstelling te vormen zijn kritiek en het SAW proces is nog steeds in ontwikkeling voor koper-basis materialen. Een variatie op dit proces kan gebruikt worden voor lasbekleding of hardfacen. Commercieel beschikbare fluxes moeten gebruikt worden voor de koper-nikkel legeringen.
Legering Metallurgie en Lasbaarheid
Veel gangbare metalen worden met koper gelegeerd om de diverse koperlegeringen te produceren. De meest voorkomende legeringselementen zijn aluminium, nikkel, silicium, tin en zink. Andere elementen en metalen worden in kleine hoeveelheden gelegeerd om bepaalde materiaalkenmerken te verbeteren, zoals corrosiebestendigheid of bewerkbaarheid.
Negen Koper en Koperlegering Groepen:
- Kopers, die minimaal 99,3% Cu bevatten
- Hoog-koper legeringen, die tot 5% legeringselementen bevatten
- Koper-zink legeringen (messingen), die tot 40% Zn bevatten
- Koper-tin legeringen (fosforbronzen), die tot 10% Sn en 0,2% P bevatten
- Koper-aluminium legeringen (aluminiumbronzen), die tot 10% Al bevatten
- Koper-silicium legeringen (siliciumbronzen), die tot 3% Si bevatten
- Koper-nikkel legeringen, die tot 30% Ni bevatten
- Koper-zink-nikkel legeringen (nikkelzilver), die tot 7% Zn en 18% Ni bevatten
- Speciale legeringen, die legeringselementen bevatten om een specifieke eigenschap of karakteristiek te verbeteren, bijvoorbeeld bewerkbaarheid.
Veel koperlegeringen hebben gemeenschappelijke namen, zoals zuurstofvrij koper (99,95% Cu min), beryllium koper (0,02 tot 0,2% Be), Muntz metaal (Cu40Zn), Marine messing (Cu-39,5Zn-0,75Sn), en commercieel brons (Cu-10Zn).
Eigenschappen
Veel van de fysieke eigenschappen van koperlegeringen zijn belangrijk voor de lasprocessen, inclusief smelttemperatuur, coëfficiënt van thermische uitdijning, en elektrische en thermische geleiding. Bepaalde legeringselementen verlagen de elektrische en thermische geleiding van koper en koperlegeringen.
Lasbaarheid
Verscheidene legeringselementen hebben uitgesproken effecten op de lasbaarheid van koper en koperlegeringen. Kleine hoeveelheden vluchtige, giftige legeringselementen zijn vaak aanwezig in koper en zijn legeringen. Als resultaat is de vereiste van een effectief ventilatiesysteem om de lasser en/of de lasmachine operator te beschermen meer kritiek dan bij het lassen van ferrometalen.
Zink verlaagt de lasbaarheid van alle messingen in evenredige verhouding tot het percentage zink in de legering. Zink heeft een laag kooktemperatuur, wat resulteert in de productie van giftige dampen bij het lassen van koper-zink legeringen.
Silicium heeft een gunstig effect op de lasbaarheid van koper-silicium legeringen vanwege zijn deoxidatie en fluxerende acties.
Tin
Tin verhoogt de hitte-scheurgevoeligheid tijdens lassen wanneer aanwezig in hoeveelheden van 1 tot 10%. Tin, vergeleken met zink, is veel minder vluchtig en giftig. Tijdens lassen kan tin preferentieel oxideren ten opzichte van koper. Het resultaat zal een oxideinclusie zijn, wat de sterkte van het laswerk kan verminderen.
Vaste Oxiden
Beryllium, aluminium en nikkel vormen vaste oxiden die voor het lassen verwijderd moeten worden. De vorming van deze oxiden tijdens het lasproces moet voorkomen worden door beschermingsgas of door fluxeren, in combinatie met het gebruik van de juiste lasstroom. De oxiden van nikkel storen booglassen minder dan die van beryllium of aluminium. Gevolgelijk zijn de nikkelzilvers en koper-nikkel legeringen minder gevoelig voor het type lasstroom dat tijdens het proces gebruikt wordt. Beryllium bevattende legeringen produceren ook giftige rook tijdens het lassen.
Zuurstof
Zuurstof kan porositeit veroorzaken en de sterkte van lassen in bepaalde koperlegeringen verminderen die niet voldoende hoeveelheden fosfor of andere de-oxidanten bevatten. Zuurstof kan gevonden worden als een vrij gas of als cuprous oxide. Meest algemeen gelaste koperlegeringen bevatten deoxidiserend element, meestal fosfor, silicium, aluminium, ijzer of manganese.
IJzer en manganese beïnvloeden de lasbaarheid van de legeringen die ze bevatten niet significant. IJzer is typisch aanwezig in sommige speciale messing, aluminiumbronzen en koper-nikkel legeringen in hoeveelheden van 1,4 tot 3,5%. Manganese wordt veelvuldig in deze dezelfde legeringen gebruikt, maar op lagere concentraties dan ijzer.
Vrij-Bewerkings Additieven
Lood, selenium, tellurium en zwavel worden aan koperlegeringen toegevoegd om de bewerkbaarheid te verbeteren. Wismut begint te worden gebruikt voor dit doel ook wanneer loodvrije legeringen gewenst zijn. Deze kleine legeringsagenten, terwijl ze de bewerkbaarheid verbeteren, beïnvloeden de lasbaarheid van koperlegeringen significant door de legeringen hitte-scheurgevoelig te maken. Het nadelige effect op lasbaarheid is zichtbaar met ongeveer 0,05% van het additief en is erger met hogere concentraties. Lood is de meest schadelijke van de legeringsagenten met betrekking tot hitte-scheurgevoeligheid.
Factoren die Lasbaarheid Beïnvloeden
Naast de legeringselementen die een specifieke koperlegering vormen, beïnvloeden diverse andere factoren de lasbaarheid. Deze factoren zijn de thermische geleiding van de legering die gelast wordt, het beschermingsgas, het type stroom dat tijdens het lassen gebruikt wordt, het naadontwerp, de laspositie, en de oppervlakteconditie en schoonmaak.
Effect van Thermische Geleiding
Het gedrag van koper en koperlegeringen tijdens lassen wordt sterk beïnvloed door de thermische geleiding van de legering. Bij het lassen van commerciële kopers en licht gelegeerde kopermaterialen met hoge thermische geleiding, moet het type stroom en beschermingsgas geselecteerd worden om maximale warmteinvoer aan de naad te bieden. Deze hoge warmteinvoer tegengaat de snelle warmteafvoering weg van de gelokaliseerde laszone.
Afhankelijk van sectiedikte kan voorverhitting vereist zijn voor koperlegeringen met lagere thermische geleiding. De tussentemperatuur moet hetzelfde zijn als voor voorverhitting. Koperlegeringen zijn niet zo vaak na-las warmtebehandeld als stalen, maar sommige legeringen kunnen gecontroleerde afkoelsnelheden vereisen om resterende spanningen en hittekortheid te minimaliseren.
Laspositie
Vanwege de hoog vloeibare aard van koper en zijn legeringen, wordt de vlakke positie waar mogelijk gebruikt voor lassen. De horizontale positie wordt in sommige fillet lassen van hoekverbindingen en T-verbindingen gebruikt.
Uitval Verhardbare Legeringen
De belangrijkste uitval-verhardingsreacties worden verkregen met beryllium, chroom, boor, nikkel, silicium en zirconium. Zorg moet gedragen worden bij het lassen van uitval-verhardbare koperlegeringen om oxidatie en onvolledige fusie te vermijden. Wanneer mogelijk, moeten de componenten in de gegloeide toestand gelast worden, en dan moet het laswerk een uitval-verhardings warmtebehandeling krijgen.
Hitte Scheuren
Koperlegeringen, zoals koper-tin en koper-nikkel, zijn vatbaar voor hitte scheuren bij verstolidingstemperaturen. Deze karakteristiek wordt getoond in alle koperlegeringen met een wijd liquidus-naar-solidus temperatuurbereik. Ernstige krimpspanningen produceren interdendritische scheiding tijdens metaalverstoliding. Hitte scheuren kan geminimaliseerd worden door beperking tijdens het lassen te verminderen, voorverhitting om de afkoelsnelheid te vertragen en de omvang van de lasspanningen te verminderen, en de grootte van de wortelopening te verkleinen en de grootte van de wortellas te vergroten.
Porositeit
Bepaalde elementen (bijvoorbeeld zink, cadmium en fosfor) hebben lage kookpunten. Verdamping van deze elementen tijdens het lassen kan resulteren in porositeit. Bij het lassen van koperlegeringen die deze elementen bevatten, kan porositeit geminimaliseerd worden door hogere lassnelheden en een vulmetaal laag in deze elementen.
Oppervlakteconditie
Vet en oxide op werkoppervlakken moeten voor het lassen verwijderd worden. Draadborstelen of helder dippen kan gebruikt worden. Milschaal op de oppervlakken van aluminiumbronzen en siliciumbronzen wordt verwijderd voor een afstand van de lasregio van minstens 13 mm, meestal mechanisch. Vet, verf, krijtmarkeringen, werkplaatsvuil en dergelijke contaminanten op koper-nikkel legeringen kunnen embrittlement veroorzaken en moeten voor het lassen verwijderd worden. Milschaal op koper-nikkel legeringen moet door slijpen of beitsen verwijderd worden; draadborstelen is niet effectief.
Koper Laslegeringen
Het ideale elektrodemateriaal zou de druksterkte van gereedschapsstaal en de geleiding van zilver hebben. Helaas bestaat zo'n materiaal niet. Dus verscheidene verschillende koperlegeringen zijn ontwikkeld. Alle RWMA aanbevolen materialen hebben hogere gloei- of verzachtingtemperaturen dan zuiver koper, samen met verbeterde druksterkte en slijtvastheid. Omdat de koper gelegeerd is om hogere sterkte en slijteigenschappen te bereiken, is er enige offerande in geleiding.
Koperlegeringen Klassen:
Klasse 1: Deze klasse wordt meest gespecificeerd voor lassen van Aluminium en andere hoog geleidende materialen. Dit is de meest geleidende van de RWMA Legeringen. Het is ook het zachtste (en heeft de laagste sterkte en slijtkenmerken).
Klasse 2: Deze klasse van koperlegering is de meest wijd gebruikt en aanbevolen koperlegering. Het wordt aanbevolen voor een breed bereik van staallegeringen. Het materiaal wordt aanbevolen voor vlek, naad, projectielassen en kruisdraadlassen. Het heeft iets lagere geleiding dan klasse 1, en heeft hogere sterkte en slijtkenmerken.
Klasse 3: Deze heeft de laagste geleiding, maar de hoogste sterktе eigenschappen van de hoofddrie graden van koper elektrodemateriaal. Het wordt aanbevolen voor de meeste toepassingen waar hoge sterkte en slijtvastheid imperatief zijn.
Industriële robot
- Productie Versnellen: Hoe Industriële Robots Cyclustijden In Machine Tending Verminderen
- Winstgevendheid en Productiviteit Verhogen met Geavanceerde Industriële Lasrobots
- Moderne Industriële Robots: Productie & Kwaliteit Transformerend
- Als robots robots bouwen: De toekomst van industriële automatisering
- Gantry-robots benutten: Automatisering in productie tillen
- Lasautomatisering ontgrendelen: Kwaliteit verhogen, kosten verlagen, productie versnellen
- Van handmatig naar modern: De evolutie van KUKA lasrobots
- Spotlas-efficiëntie verhogen met servo-gedreven pistolen
- Precieze Aluminiumlassen met Fanuc Robots voor Automobile Excellentie
- Dubbelarm Fanuc Robots: Booglasefficiëntie Verhogen
- Hoe Robots Kosten Verlagen En Productiviteit Verhogen