



CNC-freesprogramma: G41 linker snijradiuscompensatie gedemonstreerd
Dit CNC-frees programmeervoorbeeld, met bijbehorende tekening, illustreert hoe G41 snijradiuscompensatie links in een CNC-freesprogramma wordt toegepast.
CNC-freesprogramma (G41 snijradiuscompensatie links)
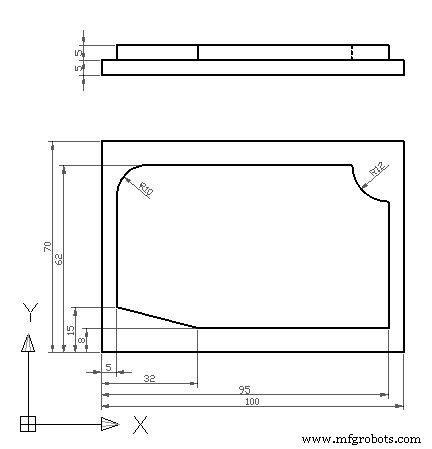
CNC-freesprogramma met G41 snijradiuscompensatie links
N10 T2 M3 S447 F80 N20 G0 X112 Y-2 N30 Z-5 N40 G41 N50 G1 X95 Y8 M8 N60 X32 N70 X5 Y15 N80 Y52 N90 G2 X15 Y62 I10 J0 N100 G1 X83 N110 G3 X95 Y50 I12 J0 N120 G1 Y-12 N130 G40 N140 G0 Z100 M9 N150 X150 Y150 N160 M30
Let op het gebruik van G41 voor linkse compensatie, de combinatie van lineaire (G1) en cirkelinterpolatie (G2/G3) met I/J-parameters, en de correcte afsluiting met G40 voor het annuleren van de compensatie. Dit programma is ideaal om de praktische uitwerking van snijradiuscompensatie te bestuderen.
CNC-frezen: G41 en G40 voor nauwkeurige snijradiuscompensatie
Complete Yasnac 2000G alarmcodelijst – Snelle troubleshooting-gids
CNC machine
- FANUC Robots Eenvoudig Programmeren met Uw CNC-Machine
- Top 3 factoren om te evalueren voor het inschakelen van gereedschapsstraalcompensatie in CNC-frezen
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- CNC-programmeren: Fase & radius met G01 G-code
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- CNC-programmablokken begrijpen: Een uitgebreide gids
- Stap-voor-stap Handleiding: Een Volledige Cirkel Frezen op CNC-machines Met Praktische G-code
- Stap-voor-stap handleiding: Werkstukoffset instellen op Hermle UWF‑851 CNC-frees met Siemens Sinumerik 810-besturing
- Sinumerik 810 CNC Frees Straal & Fase Programmeren – Stap-voor-stap Voorbeeld
- CNC-frezen: G41 en G40 voor nauwkeurige snijradiuscompensatie
- CNC Programmering Basis: Stapsgewijze Tutorials & Voorbeeldcode