



CNC-frezen: G41 en G40 voor nauwkeurige snijradiuscompensatie
Dit voorbeeldprogramma toont hoe G41 (snijradiuscompensatie links) en G40 (annulering snijradiuscompensatie) worden toegepast in een CNC-freesprogramma. Correcte compensatie is cruciaal om de gewenste afmetingen van het eindwerkstuk te bereiken, ongeacht de werkelijke diameter van de frees.
Voorbeeld snijradiuscompensatie
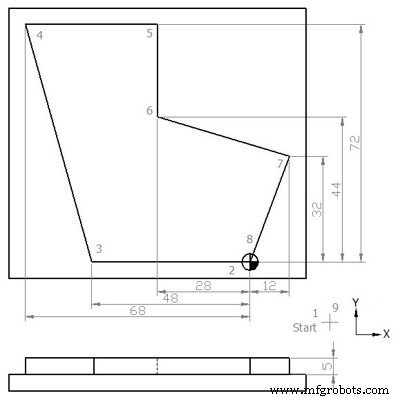
G41 G40 snijradiuscompensatie voorbeeld
N5 G00 G54 G64 G90 G17 X20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G41 X0 Y0 N40 X-48 N45 X-68 Y72 N50 X-28 N55 Y44 N60 X12 Y32 N65 X0 Y0 N70 G40 X20 Y-20 N75 G00 Z50 N80 Y100 N85 M30
Klaar werkstuk
Na afloop van het bewerkingsproces ziet het component er als volgt uit:
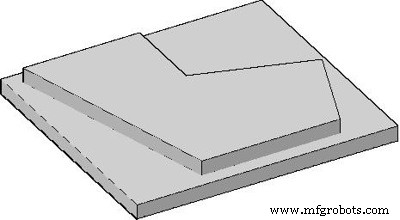
Klaar werkstuk na snijradiuscompensatie
Uitleg CNC G-code
- G00 – Snelle verplaatsing (rapid traverse).
- G54 – Werkstuknulverschuiving nr. 1.
- G64 – Continue-padmodus.
- G90 – Absoluut afmetingssysteem.
- G17 – XY-vlakselectie.
- G41 – Activering snijradiuscompensatie (linkerzijde beweging).
- G40 – Deactivering snijradiuscompensatie.
- S – Spindelsnelheid.
- F – Voersnelheid asbeweging.
- M – Spindeldraairichting (3=kloksgewijs, 4=tegenkloksgewijs).
- D – Gereedschapsoffsetnummer.
Verticale bewerkingscentra: CNC-programmeerhandleiding voor beginners
CNC-freesprogramma: G41 linker snijradiuscompensatie gedemonstreerd
CNC machine
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids
- Stap-voor-stap Handleiding: Een Volledige Cirkel Frezen op CNC-machines Met Praktische G-code
- Sinumerik 810 CNC Frees Straal & Fase Programmeren – Stap-voor-stap Voorbeeld
- Sinumerik 810 CNC Frees Programmeren: Straal & Fase Controle Beheersen
- CNC-freesprogramma: G41 linker snijradiuscompensatie gedemonstreerd
- CNC Freesboog Voorbeeld: G2 met I & J Parameters
- CNC Freesprogramma Voorbeeld – Stap-voor-Stap G-Code Tutorial
- CNC Freesprogramma Tutorial: G01, G02, G03, G90, G91 Commando's Uitgelegd