



CNC-programmablokken begrijpen: Een uitgebreide gids
Dit artikel is niet alleen voor beginnende CNC-machinisten, anderen kunnen het lezen als een refresher voor hun CNC-programmeer vaardigheden.
Terwijl u een CNC-programma ziet op een CNC-machine, of dat nu een CNC-draaibank, CNC-frees, CNC-slijpmachine is, zult u één ding gemeenschappelijk zien: CNC-programmablokken.
CNC-programmablokken
Elk CNC-programma is een reeks van veel CNC-programmablokken die samen geschreven worden om een compleet gereedschapspad te vormen voor één of meerdere gereedschappen.
Dit gereedschapspad vertelt de CNC-machine hoe een CNC-machinist zijn component bewerkt wil hebben.
Elk enkel CNC-programmablok voegt/wijzigt/past enige nuttige informatie toe aan een CNC-programma.
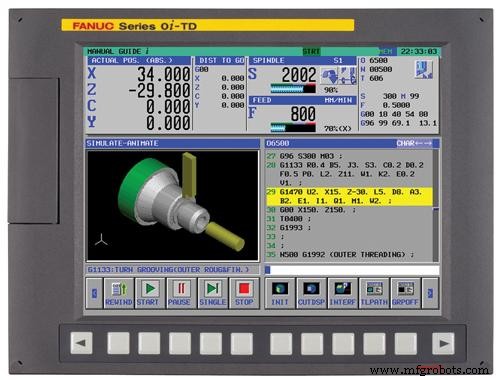
Fanuc CNC Besturing
Structuur van een CNC-programmablok
Een CNC-programmablok wordt normaal geschreven als
N50 G01 X100 Y-50.02 F100 M08
Zoals u in het bovenstaande CNC-programmablok kunt zien, zijn dit Zes Woorden gescheiden door Spaties.
Elk woord is een groep alfanumerieke tekens,
elk woord wordt geleid door een karakter zoals hierboven N, G, X, Y, F, M
en het overige deel bestaat uit een getekend/ongegetekend numerieke waarde zoals hierboven gegeven 50, 01, 100, –50.02, 100, 08
CNC-programmeeropdrachten
Ieder van deze woorden heeft een zeer belangrijke waarde in CNC-programmeren
U kunt deze woorden zien als opdrachten of instructies, er zijn genoeg opdrachten,
enkele zijn standaard die algemeen gevonden worden in een CNC-programma voor elke CNC-machinebesturing.
enkele zijn CNC-machine en CNC-besturing afhankelijk, variëren van besturing tot besturing.
Maar de essentie is dat een CNC-machinist ten minste moet kennen/begrijpen enkele van de wijd gebruikte CNC-programmaopdrachten.
N50 G01 X100 Y-50.02 F100 M08
(dit is dezelfde CNC-programmacode gegeven hierboven)
Volgnummers N in CNC-programmablokken
N50 – is het volgnummer, in de echte wereld ziet u veel lijsten die geschreven zijn met volgnummers, waarom worden volgnummers gegeven, ze maken sorteren, zoeken zoals taken gemakkelijk.
Op dezelfde manier krijgt elk CNC-programmablok een volgnummer om het zoeken, rangschikken van CNC-programmablokken gemakkelijk te maken.
U (CNC-machinisten) bent niet verplicht ze te gebruiken, u kunt zelfs CNC-programma's schrijven zonder volgnummers (N) te gebruiken.
Maar CNC-programmablok volgnummers (N) maken het leven gemakkelijker, want terwijl u begint met CNC gecodeerde cyclus programmeren te leren, zult u zien dat we niet kunnen programmeren zonder volgnummer helemaal (of tenminste moeten we minstens één of twee CNC-programmablokken nummeren G71, G72).
G-code Programmeren
Dan komt het volgende woord G01
Elk CNC-programmawoord dat begint met leidende G heet een G-code.
G-codes zijn wijd gebruikt/begrepen, CNC-machinisten kunnen niet eens programmeren dromen zonder G-codes (meest recente CNC-besturingen geven ons andere manieren om te programmeren maar ze bieden nog steeds een manier om in conventionele G-code stijl te programmeren).
Elke G-code heeft zo'n enorme functionaliteit en reeks operaties die ermee geassocieerd zijn, dat elke G-code een volledige tutorial zou kunnen nemen om de werking ervan uit te leggen.
Vele zijn al kort uitgelegd hier, zelfs met programma voorbeeldcode die hun gebruik binnen CNC-programma toont.
G01 is de G-code voor Lineaire-Interpolatie betekent dat, u wilt dat het CNC-machinegereedschap naar een specifieke positie gaat met een gecontroleerde voer (lees hieronder Gereedschapsvoer)
aangezien u de specifieke positie en voerbedrag moet vertellen.
Positionering
N50 G01 X100 Y-50.02 F100 M08
(dit is dezelfde CNC-programmacode gegeven hierboven)
na G01 ziet u X100
X duidt op een As van CNC-machine.
CNC-draaibank machine heeft normaal Twee-Assen X en Z
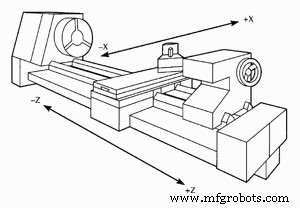
CNC Draaibank Machine As X, Z
CNC-freesmachine heeft normaal Drie-Assen X, Y, Z
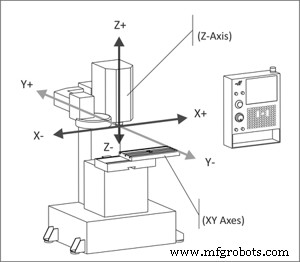
CNC Frees As X Y Z
als X100 betekent dat u wilt dat het gereedschap 100 (mm of inch kan ingesteld worden door G-code) in X-as richting beweegt.
dan komt Y-50.02
dit vertelt de CNC-machine het gereedschap te verplaatsen naar –50.02 (mm of inch) in Y-as richting.
Gereedschapsvoer
F100 hier staat F voor Voer, Elke bewegingsopdracht vereist Voer om gegeven te worden zodat het gereedschap met dat bedrag aan voer naar een gegeven positie kan worden bewogen.
Voer wordt gegeven als Voer per Minuut of Voer per Omwenteling.
M-code in CNC-programmeren
M08 hier staat M voor M-code (Diverse code).
U zou M-codes kunnen zien als machine-codes aangezien ze meestal het gedrag van CNC-machines controleren.
Er zijn veel M-codes, sommige worden in elke CNC-machinebesturing gevonden zoals M08 dit is de code om de CNC-machine te bevelen de koelvloeistof open te zetten (Koeling AAN), om de spindel te laten draaien gebruiken we M02 of M03, om de spindel te stoppen gebruiken we M05.
CNC machine
- 6 Bewezen Tactieken om CNC-Programma Efficiëntie te Verschärpen
- CNC optionele blok overslaan: efficiënt programma-blokken weglaten of verwijderen voor nauwkeurige controle
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- CNC M-code M00 Begrijpen: Programma-uitvoering Veilig Stoppen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid CNC-frees voorbeeldprogramma – G-code tutorial & uitleg
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids
- CNC-programmeren beheersen: Een beginnersgids voor Fanuc-besturingen
- Hoe correct te resetten na programmawijziging op Fanuc TC CNC-besturingen
- Commentaar Gebruiken in Anilam CNC Programma's