



Stap-voor-stap handleiding: Werkstukoffset instellen op Hermle UWF‑851 CNC-frees met Siemens Sinumerik 810-besturing
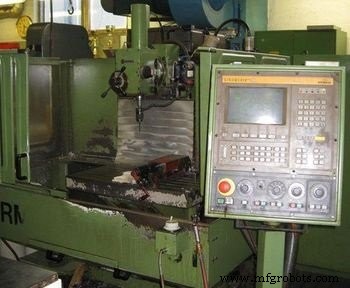
Dit artikel beschrijft kort het volledige proces van het instellen van werkstukoffsets op een Hermle UWF 851 CNC-freesmachine met Siemens Sinumerik CNC-besturing.
Spannen het werkstuk in de schroefbank met een diepte van 5 tot 10 mm.
Freeskopvoorbereiding
Bevestig (span) de frees van Ø 12 mm in de gereedschaphouder met behulp van een spangeinrichting voor gereedschaphouders.
Neem dezelfde gereedschaphouder in uw linkerhand en druk op de Gereedschapswisselknop om het gereedschapswisselmechanisme aan de rechterkant van de freeskop te openen.
Plaats de gereedschaphouder in de machinekop en duw omhoog, met de andere hand druk op de Sluit Gereedschapswisselknop naast de Gereedschapswisselknop.
Selecteer Jog-modus en druk op > (Volgende Pagina Knop) om de Over Store-pagina te vinden. Selecteer de Over Store-pagina.
Voer S = 450 (toer/min) en M = 03 (rotatie CW) in.
Druk op de Cyclus Start-knop. De spindel begint te draaien.
Selecteer Incrementale Modus. In deze modus kunnen kalibraties van 1 (0,001 mm), 10 (0,01 mm) en 100 (0,1 mm) worden ingesteld voor het handwiel.
Assen zoals X, Y, Z, C-as kunnen worden geselecteerd via het toetsenblokgebied.
Werkstukoffset instellen X-as
Selecteer 100 (0,1) kalibratie en druk op X om de X-as te activeren voor beweging.
Gebruik het handwiel om de frees dichter bij het werkstuk te bewegen aan de kant zoals in de onderstaande afbeelding getoond (X-as).

Geef de frees een diepgang (5-10 mm).
Beweeg nu opnieuw in X-as en wanneer u dicht genoeg bent dat u de opening tussen uw werkstuk en de frees niet meer kunt zien, verlaag de Incrementale Modus kalibratie naar 10 (0,01 mm), plaats een velletje papier tussen de frees en het werkstuk.
Beweeg langzaam door, op een gegeven moment zal uw papier knippen, stop nu daar, dit is de aspositiewaarde die nodig is voor de offset-instelling.
X-aswaarde invoeren in Nuloffset
Breng de Nuloffset-pagina op het CNC-besturingsscherm door op het tabblad Instellingen te drukken en vervolgens op het tabblad Nuloffset.
Plaats de in de bovenstaande stap genomen X-aswaarde in de Nuloffset (G54 X = ……………….).
Werkstukoffset instellen Y-as
Selecteer 100 (0,1 mm) Incrementale Modus. Selecteer Z-as om de frees omhoog te bewegen.
Selecteer Y-as om de frees naar de kant te bewegen zoals in de onderstaande afbeelding getoond.

Selecteer Z-as om 5-10 mm freesdiepgang te nemen.
Selecteer Y-as om dichter bij het werkstuk te bewegen.
Wanneer u dicht genoeg bent dat u de opening tussen uw werkstuk en de frees niet meer kunt zien, verlaag de Incrementale Modus kalibratie naar 10 (0,01 mm), plaats een velletje papier tussen de frees en het werkstuk.
Beweeg langzaam door, op een gegeven moment zal uw papier knippen. Dit is nu de Y-aspositie die zal worden gebruikt voor de nuloffset-instelling.
Y-aswaarde invoeren in Nuloffset
Druk op het tabblad Instellingen en vervolgens op het tabblad Nuloffset om de Nuloffset-pagina te openen. Voer nu de in de bovenstaande stap genomen Y-aswaarde in door
De waarde te plaatsen in de Nuloffset (G54 Y = ………………… ).
Selecteer nu 100 (0,1 mm) Incrementale Modus. Selecteer Z-as om de frees omhoog te bewegen.
Nog niet klaar…
Na voltooiing van de bovenstaande procedure, wanneer uw programma in Automatische Modus draait, zal uw frees beginnen (G00 X0 Y0) te werken op het punt zoals hieronder getoond, wat onjuist is.

Laatste Stap
Wat we willen is dat de frees begint in het midden precies boven het startpunt van het werkstuk, waar de twee zijden (deren waarden hierboven zijn gemeten) elkaar ontmoeten.
Omdat dit het juiste punt is waarvandaan alle onderdeeldimensies worden berekend, zie in de afbeelding.

Om de freespositie te corrigeren trekken we de freesstraal van 6 mm af (onze frees is Ø12 mm) van de X-as en tellen we 6 mm op bij de Y-as in de Nuloffset X, Y-waarden.
CNC machine
- De Voordelen van CNC Frees-Draai Bewerking Verkennen
- Waarom Kiezen Voor Een CNC Uitboorshop Voor Uw Precisiefabricatiebehoeftes
- CNC Boormachines Begrijpen: Hoe Ze Werken en Hun Belangrijkste Voordelen
- M-TECH: Geavanceerd CNC-besturingssysteem voor Apollo-routers
- Siemens 808D CNC-houtfreesmachine: herstarten met back-upinstellingen
- Kwaliteitscontrole in CNC-bewerking verbeteren: Strategieën voor precisie en klanttevredenheid
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- Sinumerik 840D CNC-programmering Beheersen: Expert Gids voor Geavanceerde Draadcycli
- Gereedschapsverschuiving instellen op SINUMERIK 808D Draaicenter beheersen
- Complete Gids voor Haas-frees M-codes: Functies, Instellingen & Gebruik
- Millport SmartLathez 1740 CNC Draaibank – Precisie & Vermogen